
Quels détails de la pièce sont importants lors de la commande d’une polisseuse à bande abrasive ?
Une machine de polissage à bande abrasive ne doit pas être sélectionnée uniquement en fonction d'une plage de diamètres ou d'un aspect souhaité. Les acheteurs doivent d'abord définir le matériau, la géométrie de la pièce, la plage de tailles, l'état de surface entrant, les défauts à éliminer, la finition finale requise, l'enlèvement de matière autorisé, le taux de production et la méthode d'inspection. Ces entrées déterminent si l'application nécessite une finition légère, une élimination contrôlée des défauts, un détartrage ou un polissage en plusieurs étapes, et si une configuration de machine peut couvrir l'ensemble de la gamme de produits. Une demande de prix utile doit donc connecter état de la pièce → objectif de finition → itinéraire du processus → configuration de l'équipement → échantillon de preuve. La bonne machine est celle qui produit le résultat spécifié sur des pièces représentatives au rythme requis, et pas simplement le modèle ayant la plus grande capacité répertoriée.
Commencez par la pièce à usiner, pas par le modèle de la machine
Le terme « polissage des métaux » recouvre des tâches de production très différentes. Un acheteur devra peut-être éliminer une légère oxydation des barres droites en acier au carbone avant de les dessiner. Un autre devra peut-être fusionner les marques d’usinage sur les arbres. Un troisième peut nécessiter une finition cosmétique cohérente sur les tubes en acier inoxydable. Les trois peuvent impliquer une bande abrasive, mais ils ne créent pas les mêmes exigences de pression de contact, de séquence abrasive, d’alimentation, de support, d’extraction ou d’inspection.
Avant de discuter d'un modèle, préparez une famille de pièces. Produits séparés pour barres rondes, tubes, arbres et profilés ; identifier la qualité du matériau ou la famille de matériaux ; et indiquer le diamètre ou la section minimum et maximum, la longueur et la masse. Si la gamme de produits comprend des pièces courbées, coniques, étagées ou irrégulières, identifiez-les séparément plutôt que de supposer qu'une machine à alimentation continue peut les accepter.
C'est pourquoi les acheteurs doivent commencer par la gamme de produits réelle, puis examiner les spécifications du fournisseur. catégorie de machine à polir les métaux. La catégorie aide à établir les approches de finition disponibles, tandis que les données de la pièce déterminent quelle approche mérite une évaluation plus approfondie.
Comment l’état de la surface entrante modifie-t-il le processus ?
« Matière première » n'est pas une description suffisante de la surface. Le fournisseur doit connaître ce qui est présent avant le polissage : calamine, rouille, marques d'étirage, lignes de pelage, oxyde de traitement thermique, marques d'usinage, bavures, rayures ou surface déjà traitée. Les photographies sont utiles, mais un échantillon représentatif et une définition écrite du défaut sont plus utiles que les photographies seules.
La gravité et la répartition du défaut sont importantes. Une marque directionnelle continue et peu profonde est différente des fosses isolées. Un processus qui améliore la luminosité peut ne pas éliminer un défaut profond sans un enlèvement excessif de matière. De même, il ne faut pas s'attendre à ce qu'une ligne conçue pour une finition cohérente corrige la rectitude, les erreurs dimensionnelles importantes ou les défauts de matériaux qui appartiennent à un processus en amont.
Les acheteurs doivent indiquer quels défauts doivent être éliminés, lesquels peuvent subsister et lesquels doivent être rejetés avant l'étape de polissage. Cette limite empêche un devis de supposer silencieusement que la machine n'effectue que des finitions légères alors que l'usine s'attend réellement à un meulage correctif.
Définir la finition comme condition d'acceptation
Des mots tels que « lisse », « brillant » et « semblable à un miroir » ne constituent pas des critères d'acceptation complets. Ils peuvent être utiles comme intention visuelle, mais la RFQ doit les relier à une référence mesurable ou approuvée. Selon l'application, cela peut inclure la rugosité de la surface, un échantillon visuel approuvé, le motif directionnel, la limite de défauts, les conditions de préparation du revêtement ou une combinaison de ceux-ci.
La rugosité et l'apparence de la surface sont liées mais non interchangeables. Deux surfaces peuvent avoir des valeurs de rugosité similaires tout en présentant des lignes directionnelles, une brillance ou des défauts locaux différents. À l’inverse, une zone visuellement lumineuse ne prouve pas que la longueur totale répond aux exigences requises en matière de rugosité ou d’élimination des défauts.
Si la rugosité est spécifiée, identifiez la valeur requise, la méthode de mesure, la configuration de l'instrument, les emplacements d'échantillonnage et si l'exigence s'applique avant ou après tout revêtement ou placage ultérieur. N'appliquez pas un numéro unique à chaque projet sans confirmer le matériau, la condition de départ et l'objectif fonctionnel.
Quelles variables les acheteurs devraient-ils geler avant la sélection du modèle ?
| Zone de décision | Contribution de l'acheteur | Pourquoi c'est important | Preuve du fournisseur |
|---|---|---|---|
| Matériel | Catégorie ou famille de matériaux et état de livraison | Modifie le comportement abrasif, la génération de chaleur et la finition réalisable | Examen écrit de la candidature et exemple de résultat |
| Géométrie | Barre, tube, arbre ou profilé ; droit ou irrégulier | Définit l’alimentation, le support et les modalités de contact | Dessin ou mise en page de configuration |
| Gamme de tailles | Diamètre ou section minimum/maximum, longueur et masse | Modèle de contrôle, support de travail et périmètre de basculement | Enveloppe opérationnelle confirmée |
| État entrant | Calcaire, rouille, marques, bavures et profondeur des défauts | Définit les tâches de retrait et les étapes abrasives | Exemple d'essai et enregistrement avant/après |
| État final | Rugosité, aspect et défauts résiduels admissibles | Établit l’acceptation plutôt que les attentes subjectives | Méthode d'inspection et échantillon approuvé |
| Enlèvement de matière | Modification dimensionnelle autorisée ou cible de suppression | Empêche le surtraitement ou les attentes non satisfaites en matière de suppression des défauts | Mesure d’essai et proposition de procédé |
| Débit | Pièces par heure, tonnes par équipe ou exigence de vitesse de ligne | Relie la qualité de finition à la capacité de production | Hypothèse de cycle et configuration de la ligne |
| Environnement | Collecte de poussière, bruit, services publics et restrictions sur les installations | Détermine la portée auxiliaire et la préparation à l'installation | Liste des utilitaires et calendrier des interfaces |
Pourquoi la gamme de tailles et la gamme de produits nécessitent-elles un examen séparé ?
Une gamme de modèles sur une page produit est utile pour la présélection, mais cela ne prouve pas que chaque pièce peut être traitée dans une seule configuration. Le diamètre, la longueur, la forme de la section, le poids et le matériau peuvent influencer la stabilité et le support de l'alimentation. Les changements peuvent également affecter la production lorsqu'une usine passe fréquemment entre les petites barres et les grands tubes.
Les données produits de Haige répertorient plusieurs modèles de machines de polissage à bande abrasive avec différentes plages de diamètres, longueurs minimales de pièce, vitesses d'avance et configurations de moteur. Ces valeurs décrivent une famille plutôt qu'une machine universelle. Un acheteur doit demander le modèle exact proposé et demander au fournisseur d'indiquer quelles valeurs d'entrée sont standard, facultatives, spécifiques au projet ou en dehors de la plage examinée.
Lorsque la gamme de produits est large, divisez-la en une famille de production normale et des produits exceptionnels. Le devis peut alors indiquer si des produits exceptionnels nécessitent une autre configuration, une vitesse réduite, un support auxiliaire, un modèle différent ou un processus distinct.
Comment les acheteurs devraient-ils associer la sélection des abrasifs à l’objectif de finition ?
La bande abrasive est un consommable du process, pas un détail à reporter à la mise en service. Le type d'abrasif, l'ordre des grains, la vitesse de la bande, la pression de contact et le nombre d'étapes influencent le taux d'enlèvement, la chaleur et le motif de la surface. Cependant, la combinaison correcte ne peut pas être sélectionnée de manière fiable à partir du seul nom du matériau.
Une solution pratique consiste à fournir des échantillons représentatifs et à définir le résultat de l’acceptation. Le fournisseur peut alors proposer une séquence de bandes et une fenêtre de fonctionnement pour l'essai. L'acheteur doit enregistrer l'état d'arrivée, les spécifications de la courroie utilisée, les passes ou étapes, l'état de l'alimentation, la mesure finale et le résultat visuel. Cet enregistrement devient une recette de processus de départ, et non une garantie que chaque futur lot se comportera de manière identique.
La durée de vie des consommables doit également être traitée comme un résultat de test dans des conditions définies. Cela varie en fonction de l'ampleur, de la contamination, des tâches d'enlèvement et de la discipline opérationnelle. Évitez de comparer les fournisseurs à l’aide d’un chiffre de « durée de vie de la courroie » non justifié, obtenu sur une pièce différente.
Où le chauffage devient-il un problème d’approvisionnement ?
Le contact abrasif génère de la chaleur. La question d'approvisionnement n'est pas simplement de savoir si la machine peut polir la pièce, mais si elle peut le faire sans décoloration, distorsion, dommage de surface inacceptable ou performances instables de la bande dans le cadre du cycle de service prévu. Les tubes à paroi mince, les matériaux sensibles à la chaleur et les longs tirages continus peuvent nécessiter un examen particulier.
La demande de prix doit indiquer si le liquide de refroidissement ou la lubrification est autorisé, si la surface finale doit rester sèche et si un nettoyage, un revêtement ou un placage ultérieur impose des restrictions de contamination. Le fournisseur doit identifier le processus proposé et toute interface d’extraction ou de manipulation de fluide requise. L'acheteur doit ensuite le vérifier sur un échantillon représentatif et un essai de taux de production.
La collecte de poussière fait partie de la portée de la machine
Le meulage et le polissage peuvent générer des particules, et le danger réel dépend de la pièce à usiner, du revêtement, de la contamination et de l'abrasif. Par conséquent, « dépoussiéreur inclus » ne constitue pas une définition complète du projet. Les acheteurs doivent fournir des informations sur les matériaux et les exigences applicables du site, puis demander au fournisseur de définir les points de collecte, les interfaces de conduits, les hypothèses de débit d'air, l'étendue de la filtration et ce qui reste de la responsabilité de l'acheteur.
L'agencement de la machine doit également indiquer l'accès pour le changement de courroie, le nettoyage et l'élimination de la poussière collectée. Si le fournisseur exclut le collecteur principal, le devis doit quand même fournir les informations de raccordement requises pour la conception de l’extraction de l’installation. Les exigences professionnelles et environnementales locales restent spécifiques au projet et doivent être examinées par l'acheteur.
Comment un exemple d’essai doit-il être structuré ?
Un essai significatif utilise des échantillons qui représentent la production, et pas seulement la partie la plus simple. Incluez la pièce à usiner la plus courante, les tailles pertinentes les plus petites et les plus grandes, ainsi que l'état de surface entrant le plus difficile. Marquez chaque échantillon afin que son enregistrement de processus puisse correspondre à son résultat.
Le plan d'approbation doit définir :
- matériau entrant, géométrie et état des défauts ;
- rugosité finale requise et référence visuelle ;
- dimensions critiques avant et après le traitement ;
- séquence abrasive et hypothèses de fonctionnement ;
- lieux et instruments d'inspection ;
- défauts résiduels acceptables et critères de rejet ;
- si le résultat est une démonstration de processus ou un échantillon d'acceptation contractuelle.
Après approbation, conservez l’échantillon, les photographies, le rapport de mesure et les notes de processus convenues. Si le matériau de production ou l'état entrant change ultérieurement, vérifiez si un nouvel essai est nécessaire.
Comment les acheteurs devraient-ils évaluer la polisseuse à bande abrasive de Haige ?
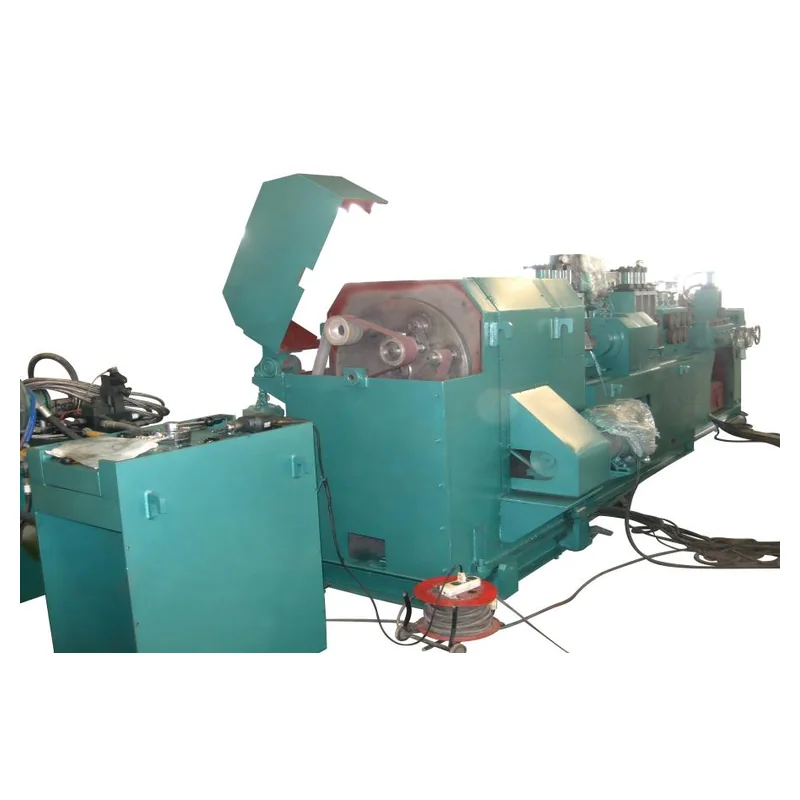
Le Machine de polissage à bande abrasive Haige Cette page propose une véritable famille de modèles de barres, tubes, arbres et profilés. Il répertorie les plages de diamètres spécifiques au modèle, les longueurs minimales, les vitesses, les informations sur la rugosité et les configurations de moteur. Ces valeurs publiées sont appropriées pour la sélection initiale, mais le modèle proposé doit néanmoins être confirmé par rapport à la gamme complète de pièces et au plan d'acceptation de l'acheteur.
Demandez à Haige de renvoyer une configuration proposée avec le modèle exact, l'enveloppe de la pièce applicable, les stations de polissage incluses, la disposition d'alimentation et de support, les hypothèses d'abrasif, la limite de collecte de poussière, les contrôles, les utilitaires et les éléments exclus. Toute valeur qui dépend du matériau ou de l'essai doit être étiquetée en conséquence plutôt que présentée comme un résultat de production inconditionnel.
Quelles erreurs courantes dans les appels d'offres entraînent des retouches ?
- Envoi uniquement du diamètre maximum. La taille, la longueur, la masse et la géométrie minimales peuvent être tout aussi importantes.
- Utilisation de la « finition miroir » sans preuve. Le fournisseur ne peut pas fixer un prix ou prouver un objectif subjectif de manière cohérente.
- Ignorer le défaut entrant. La finition légère et l'élimination des défauts profonds sont des tâches différentes.
- Comparaison de la vitesse d'un modèle sans la même finition. Le débit n’a de sens que lorsque la qualité de sortie requise reste constante.
- Laisser l’extraction des poussières en dehors du planning de l’interface. Une connexion non attribuée peut retarder l'installation.
- Approuver un échantillon propre qui ne représente pas la production. L’essai fournit alors de faibles preuves d’une opération en masse.
Que devrait inclure une demande de prix pour une machine à polir à bande abrasive ?
Inclure la qualité et l'état du matériau ; forme de la pièce à usiner ; diamètre ou section minimum et maximum ; longueur et masse ; photographies de surface entrantes et échantillons représentatifs ; défauts à éliminer ; enlèvement de matière autorisé ; rugosité finale et norme visuelle ; mix de production ; débit cible ; processus en amont et en aval ; restrictions de liquide de refroidissement ; exigences en matière de dépoussiérage ; services publics; disposition des lignes ; méthode d'inspection; les exigences en matière d'essai ; documents requis; quantité; destination; et la responsabilité de l'installation.
Demandez au fournisseur de répondre à chaque élément comme Confirmé / Déviation / Alternative / Entrée de l'acheteur requise. Lorsque les données de pièce et le plan d'échantillonnage sont prêts, soumettez-les via le Formulaire de demande de renseignements sur les équipements de finition des métaux Haige et demandez une proposition spécifique au modèle plutôt qu'un prix de machine générique.


