Koorimis-, lihvimis-, lõikamis- ja marineerimisliinide metallitöötlemisseadmete tootja

TOOTEKATEGOORIAD

Leidke oma tootmisvajadustele sobivad seadmed

Tutvuge meie täieliku metallitöötlus- ja pinnatöötlusseadmete valikuga, mis on mõeldud vardade, torude, traadi ja metallkomponentide tootmiseks. Meie tootekategooriad hõlmavad koorimise, lõikamise, lihvimise, tõmbamise, freesimise, poleerimise, rooste eemaldamise, sirgendamise, peitsimise ja galvaniseerimise protsesse, mis aitavad klientidel parandada tootmise efektiivsust, pinna kvaliteeti ja töötlemise stabiilsust.

Olenemata sellest, kas vajate ühte masinat või terviklikku tootmisliini, pakume usaldusväärseid seadmelahendusi erinevatele metallitöötlusrakendustele.

KONTAKT

Lõikamismasin

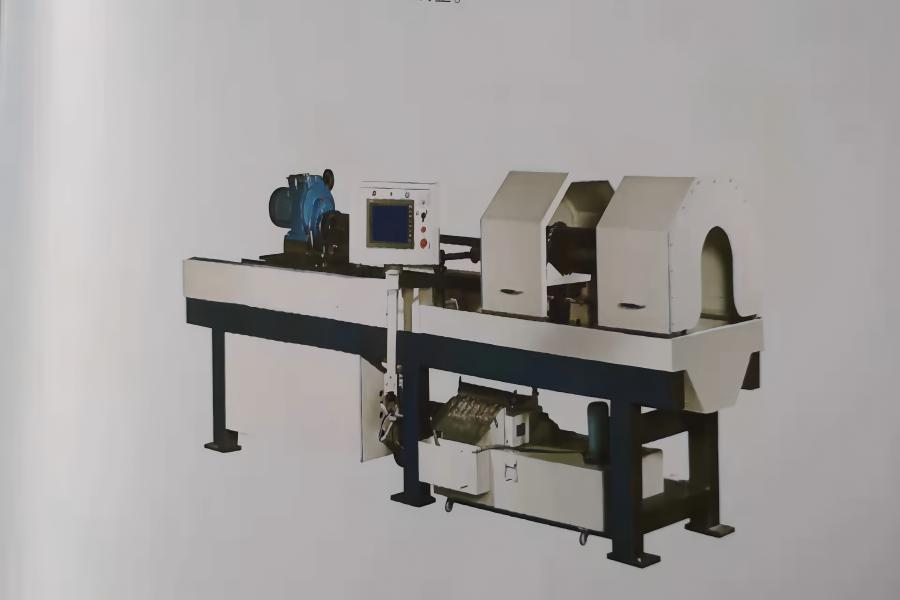
Kahepoolse otsaga faasimis- ja kattekiht ning kahe otsaga laastueemaldusseade ja transpordirest on paigaldatud samale korpusele. Varba materjal laaditakse vaheldumisi rulllaual oleva valimisseadme kaudu vasaku otsaga seadmesse või parema otsaga seadmesse. Kaks varda veerevad ja libisevad kahekohalise positsioneerimise V-soonde. V-kujulise soone sisekülje all on rihmarattad. Silinder surub rihmarattal oleva varda positsioneerimisplokile. Kahepoolse küljega seadme peas olev presssilinder liigutab topelt V-kujulist hoidikut, et lati kinnitada. Õlisilindrist käitatuna töötleb kattetööriist otsapinda. Vasak- ja parempoolsed kahepoolsed seadmed töötlevad vaheldumisi. Tungrauaga silindri mehhanism tõstab lati üles ja suunab lati järgmise topeltfaasimise protsessi jaoks (kahekordne eelasenditud V-soon). Varda materjal tõsteti üles ja see libiseb kahekordse eelasendi pilust alla (parempoolsesse, kahepoolsesse faasitud V-soonesse) ja latt lükatakse silindri abil uuesti topeltfaasimispea paremale küljele. Pea ees on positsioneerimisplokk (pneumaatiline tõsteplokk), latt peatub kohas, kus plokk asetseb, plokk tõstetakse üles ja topeltfaasimispea survesilinder juhib topelt V-kujulist klambrit, et kinnitada varda parem ots ja topeltfaasimispea alustab faasimisprotsessi. Varda materjal libiseb parempoolses otsas olevast kahekordse faasitud V-soonest ja libiseb vasakpoolses otsas olevasse topeltfaasitud V-soonde ning surub rihmarattal oleva lati uuesti silindri poolt vasakpoolsesse topeltfaasimispeasse. Vaheldumisi ja korduvalt töödeldakse ka vasakut ja paremat kahepealist faasimist. Parempoolne masinapea on fikseeritud, vasakut pead ja veoresti juhivad hüdrosilindrid, mida saab reguleerida vastavalt erinevatele varda materjalidele ning töödeldava varda pikkust saab reguleerida operatsioonilaual. Freesitud ja faasitud toodetel ei ole jäsemeid ning need on siledad ja lamedad. Otsapinna freesimissügavust saab reguleerida vahemikus 3 kuni 5 mm ja faasi suurus on 2 ~ 3 × 45 ° mm. Freespinna ja faasi sügavust saab reguleerida vastavalt sissetuleva materjali tegelikule olukorrale. Töötlemise ajal ei tohi vardale tekitada uut paindedeformatsiooni.
Loe edasi »

Baari valtsveski

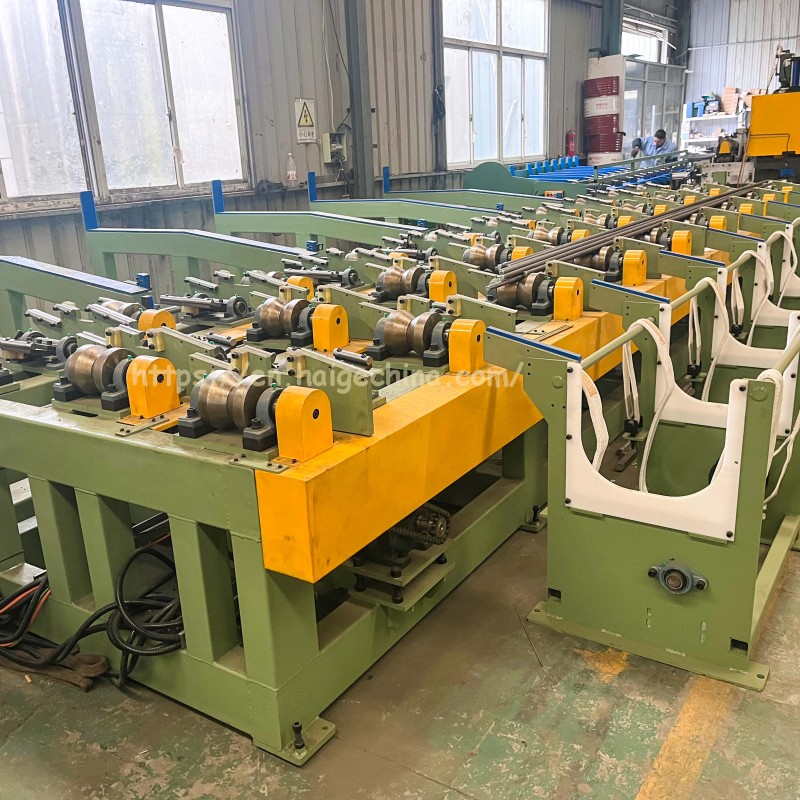
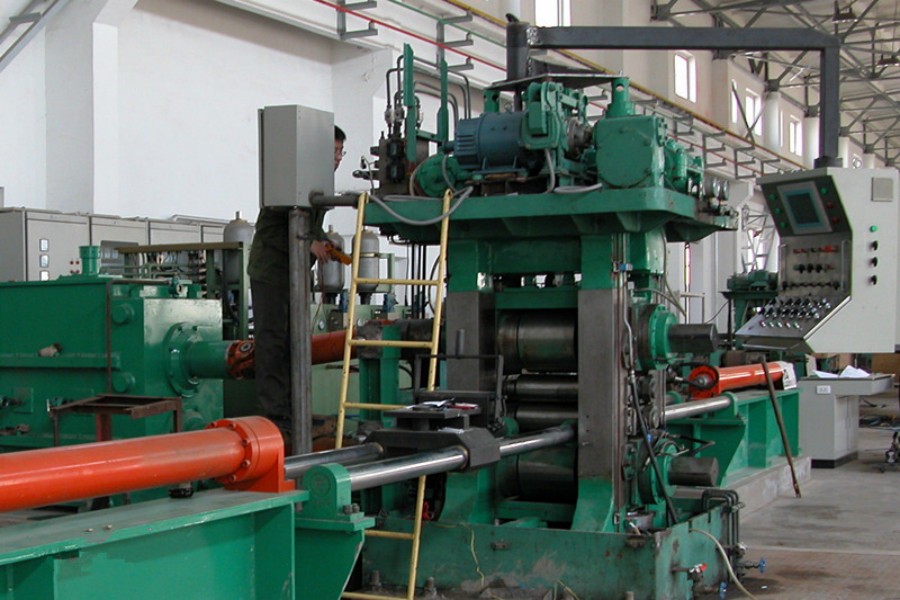
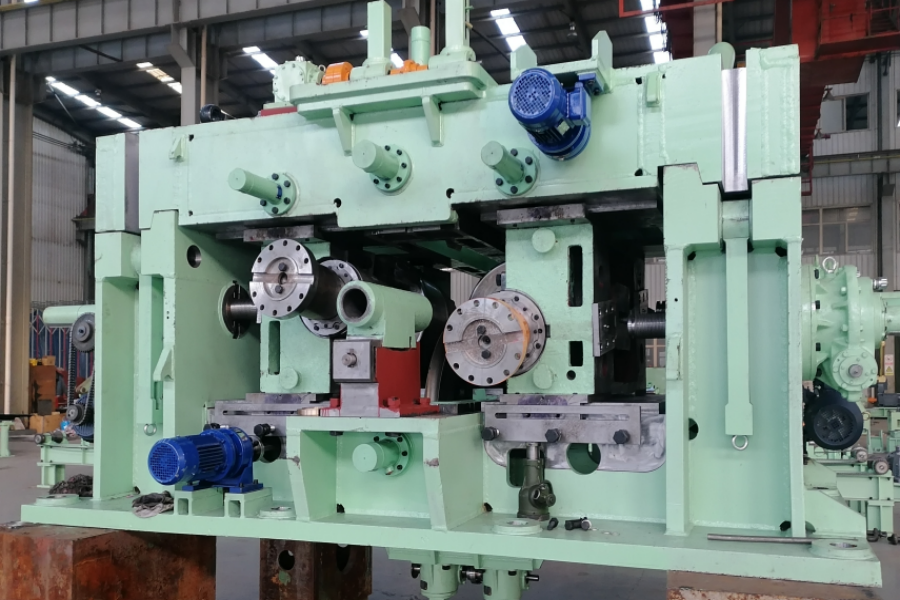
Rullveski tööalus koosneb tavaliselt rullist, rull-laagrist, raamist, rööpatoest, rulli reguleerimisseadmest, ülespoole rullide tasakaaluseadmest ja rullivahetusseadmest. Ja muud lisatöötlemisseadmed valtsimise ajal, näiteks tooraine ettevalmistamine, kuumutamine, terase ümberpööramine, lõikamine, sirgendamine, jahutamine, pragude tuvastamine, kuumtöötlemine ja peitsimine. Valmis- või pooltoodete valtspingi valiku tüüp ja suurus tuleks otsustada vastavalt masina sordile, spetsifikatsioonile, kvaliteedile ja kogusele ning arvestades vajalikke abi-, tõstetranspordi- ja abiseadmeid. Lõpuks võib tasakaalustatud valiku saavutamiseks teha otsuse erinevate tegurite põhjal.

Loe edasi »

LG90-H Üherea pika käiguga külmtoru freespink

LG külmtoru valtspingi põhistruktuur koosneb masinapõhjast, pöörlevast etteandemehhanismist, raamist, peamootorist, südamikuvardast, ülekandesüsteemist, elektrisüsteemist jne. Tehnoloogia arenedes on tänapäeval pöörlev söötmismehhanism muutunud ühekordseks, topeltsöötmiseks, kahekordseks pöörlemiseks, ühekordseks söötmiseks ja kahekordse pöörlemisega mehaaniliseks söötmiseks. toitmine. Ühe külmvaltspingi kõige kriitilisem osa on raam, mis sisaldab rulli, hammasratast, hammaslatti jne. Tööpõhimõtet saab kirjeldada järgmiselt. Luues rulli ja südamiku abil korrapärase õõnsuse, saab terastoru rullides freesida, kasutades ära metalli elastset deformatsiooni. Külmtoru valtspingi masin suudab saavutada külmvaltsimise protsessi kestani, kasutades suhteliselt head esmakordset valtsimist võimaldavat rõngasava, samuti saab töödelda tavalise täpsusega värviliste metallide õmblusteta torusid. Külmveski kõige ilmsem omadus on kõrge materjalikasutus, parema täpsuse ja pinnakaredusega kui külmtoru tõmbamismasin.

Loe edasi »

Avatud sepistamine

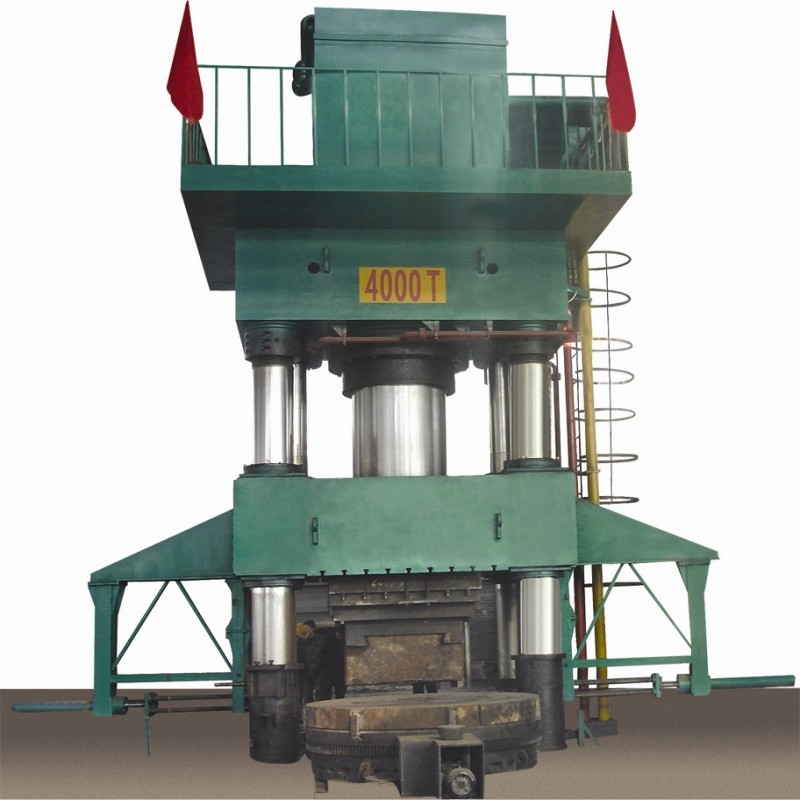
Peamine funktsioon ja omadused: Seda masinat kasutatakse peamiselt tooriku ja rõnga osade ja muu kuumsepistamise, kuuma stantsi sepistamise protsessis. Masina töövõimet ja käiku saab reguleerida vastavalt protsessi nõudele. Sellel masinal on sõltumatu dünaamiline mehhanism ja elektrisüsteem,  kasutage süsteemi juhtnuppe. saab teostada kahte reguleerimisrežiimi, käsitsi ja poolautomaatseid toiminguid. Seda masinat on lihtne kasutada, see on madal müratase, stabiilne rõhk, kiire allalülitus ja kiire tagasipöördumine, mis vastab erinevate tootmisprotsesside vajadustele.

Loe edasi »

WHS-450x4000

Lihvimismasin WHS-450 × 4000 kasutab horisontaalset raami tüüpi struktuuri. Selle põhikomponentide hulka kuuluvad masina alus, spindlipea, juhtsiinid, lihvimisvarda pöörlev ajami mootor, hoonimispaisuajam mootor, spindlipea traversaalajam, lihvimispea, lihvimisvarras, töödeldava detaili kinnitus V-plokk, elektrikapp, juhtkarp, jahutusvedeliku paak ja jahutusvedeliku pump koos kokkupandud magnetfiltriga.

Loe edasi »

HC35X3M

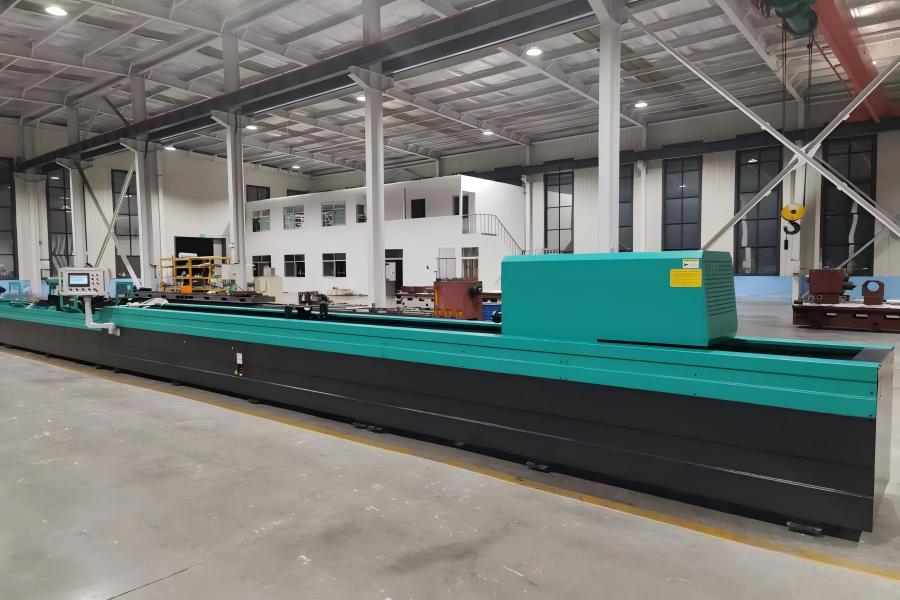
HC35X3M CNC süvaauguga lihvimismasin toetab konstantse rõhuga lihvimist lihtsa ja mugava kasutamisega. Võttes kasutusele toorikuga fikseeritud konstruktsiooni, teostab seade lihvimistöötlemise lihvimispea pöörlemise ja edasi-tagasi lineaarse liikumise kaudu. See on spetsiaalselt ette nähtud silindriliste sügavate aukudega toorikute lihvimiseks ja poleerimiseks, laialdaselt kasutatav täppistoruosadele, nagu hüdrosilindrid ja pneumaatilised silindrid. Masin saavutab puuri läbimõõduga töötlemistäpsuse IT6–IT7 või kõrgema, pinna karedus ulatub pärast poleerimist Ra 0,2–Ra 0,4. Lokaliseeritud lihvimisfunktsioon parandab tõhusalt tooriku töötlemise vead, sealhulgas koonuse, ovaalsuse ja ava osalise kõrvalekalde. See võib vahetult teostada külmtõmmatud terastorude lihvimist, toimides ideaalse ülitäpse ja tõhusa sügava aukudega viimistlusseadmena. Professionaalse PLC juhtimissüsteemiga varustatud masinal on töö ajal stabiilne kommutatsioon ja paindlik kiiruse reguleerimine. See tagab ühtlase puuri mõõtmete täpsuse, vähendades samal ajal oluliselt töömahukust. Süsteem kontrollib stabiilselt lihvimispea paisumismõõdet kogu lihvimisprotsessi vältel, tagades ühtlase puuraua läbimõõdu täpsuse ja parandades märkimisväärselt süvaaugu lihvimise efektiivsust. Lihvimispea kasutab servomootorit, mis on ühendatud reduktoriga pideva rõhu paisumise jaoks, pakkudes abrasiivribadest stabiilset ja püsivat lihvimisjõudu, et tagada töödeldavate detailide suurepärane ümarus ja silindrilisus. Lihvimisvarras on mõlemas otsas varustatud universaalliigenditega, mis tagavad tõhusalt töötlemise sirguse ja seadmete üldise stabiilsuse. Lihvimisrõhk on reguleeritav, et see vastaks erinevatele töötlemisnõuetele. Masina töötlemisdiameetri vahemik on Φ50–Φ350 mm. Lihtne töö, kõrge tootmistõhusus ja suurepärane majanduslik kasu on need seadmed kohandatavad nii masstootmiseks kui ka üheosalise ja väikese partii töötlemiseks, muutes selle optimaalseks valikuks sügavate aukude täppisviimistluseks.

Loe edasi »

Metallitöötlemisseadmete lahendused

Öelge meile oma materjali tüüp, suurusvahemik, töötlemisnõuded ja tootmisvõimsuse vajadused.
Pakume usaldusväärseid metallitöötlusseadmeid vardade, torude, traadi ja metallkomponentide tootmiseks, mis hõlmavad koorimise, lõikamise, lihvimise, tõmbamise, poleerimise, sirgendamise, peitsimise ja galvaniseerimise protsesse.

Vajame projektiteavet