
Millised tooriku üksikasjad on abrasiivlindi poleerimismasina tellimisel olulised?
Abrasiivlintpoleerimismasinat ei tohiks valida ainult diameetrivahemiku või soovitud välimuse järgi. Ostjad peavad esmalt määratlema materjali, tooriku geomeetria, suurusvahemiku, sissetuleva pinna seisukorra, eemaldatavad defektid, vajaliku lõppviimistluse, lubatud lao eemaldamise, tootmiskiiruse ja kontrollimeetodi. Need sisendid määravad kindlaks, kas rakendus vajab kerget viimistlust, kontrollitud defektide eemaldamist, katlakivi eemaldamist või mitmeastmelist poleerimist – ja kas üks masinakonfiguratsioon suudab katta kogu tootevaliku. Seetõttu peaks kasulik RFQ ühenduma tooriku seisund → viimistlusobjekt → protsessi tee → seadme konfiguratsioon → näidistõendid. Õige masin on see, mis annab kindlaksmääratud tulemuse esinduslikel osadel nõutava kiirusega, mitte lihtsalt suurima loetletud võimsusega mudel.
Alustage toorikust, mitte masina mudelist
Mõiste “metalli poleerimine” hõlmab väga erinevaid tootmisülesandeid. Ühel ostjal võib olla vaja enne joonistamist eemaldada kerge oksüdatsioon sirgelt süsinikterasest vardadelt. Teisel võib olla vaja võllidel olevaid töötlemisjälgi segada. Kolmandik võib vajada roostevabast terasest torudel ühtlast kosmeetilist viimistlust. Kõik kolm võivad hõlmata abrasiivset linti, kuid need ei loo sama kontaktsurve, abrasiivse järjestuse, etteande, toe, väljatõmbe või kontrolli nõuet.
Enne mudeli arutamist valmistage ette tooriku perekond. Eraldi ümarlatt, toru, võll ja profiiltooted; tuvastada materjali klass või materjaliperekond; ja märkida minimaalne ja maksimaalne läbimõõt või sektsioon, pikkus ja mass. Kui tootevalik sisaldab painutatud, kitsenevaid, astmelisi või ebakorrapäraseid osi, tuvastage need eraldi, selle asemel, et eeldada, et läbisöötmismasin suudab neid vastu võtta.
Seetõttu peaksid ostjad alustama tegelikust tootevalikust ja seejärel üle vaatama tarnija oma metalli poleerimismasina kategooria. Kategooria aitab luua saadaolevaid viimistlusviise, samas kui tooriku andmed määravad kindlaks, milline lähenemisviis väärib täiendavat hindamist.
Kuidas sissetuleva pinna seisukord protsessi muudab?
"Tooraine" ei ole piisav pinnakirjeldus. Tarnija peab enne poleerimist teadma, mis on olemas: freeskivi, rooste, tõmbejäljed, koorumisjooned, kuumtöötlemise oksiid, töötlusjäljed, pursked, kriimud või eelnevalt töödeldud pind. Fotod aitavad, kuid esinduslik näidis ja kirjalik defektimääratlus on kasulikumad kui fotod üksi.
Oluline on defekti tõsidus ja levik. Madal, pidev suunamärk erineb eraldatud süvenditest. Heledust parandav protsess ei pruugi sügavat defekti eemaldada ilma liigse lao eemaldamiseta. Samuti ei tohiks eeldada, et ühtlaseks viimistluseks loodud liin parandab sirgust, suuri mõõtmevigu ega materjalidefekte, mis kuuluvad ülesvoolu protsessi.
Ostjad peaksid teatama, millised defektid tuleb eemaldada, millised võivad alles jääda ja millised tuleb tagasi lükata enne poleerimisetappi. See piir takistab tsitaadil vaikselt eeldamast, et masin teostab kerget viimistlust ainult siis, kui tehas tegelikult eeldab korrigeerivat lihvimist.
Määratlege viimistlus aktsepteerimisnõudena
Sellised sõnad nagu "sile", "hele" ja "peeglitaoline" ei ole täielikud aktsepteerimiskriteeriumid. Need võivad olla kasulikud visuaalse eesmärgina, kuid pakkumispakkumine peaks ühendama need mõõdetava või heakskiidetud viitega. Olenevalt rakendusest võib see hõlmata pinna karedust, heakskiidetud visuaalset näidist, suunamustrit, defektipiirangut, katte ettevalmistamise tingimust või nende kombinatsiooni.
Pinna karedus ja välimus on omavahel seotud, kuid mitte omavahel asendatavad. Kahel pinnal võivad olla sarnased kareduse näidud, näidates samal ajal erinevaid suunajooni, läiget või lokaalseid defekte. Seevastu visuaalselt hele ala ei tõenda, et kogu pikkus vastab nõutavale kareduse või defektide eemaldamise nõudele.
Kui karedus on täpsustatud, tuvastage nõutav väärtus, mõõtmismeetod, instrumendi seadistus, proovivõtukohad ja see, kas nõue kehtib enne või pärast hilisemat katmist või plaadistamist. Ärge kandke igale projektile ühte numbrit, kinnitamata materjali, lähteseisundit ja funktsionaalset eesmärki.
Millised muutujad peaksid ostjad enne mudeli valimist külmutama?
| Otsustusala | Ostja sisend | Miks see on oluline | Tarnija tõendid |
|---|---|---|---|
| Materjal | Hinne või materjali perekond ja tarnitud seisukord | Muudab abrasiivset käitumist, soojuse teket ja saavutatavat viimistlust | Taotluse kirjalik ülevaade ja näidistulemus |
| Geomeetria | varras, toru, võll või profiil; sirge või ebakorrapärane | Määrab söötmise, toetamise ja kontaktikorralduse | Konfiguratsioonijoonis või paigutus |
| Suuruste vahemik | Minimaalne/maksimaalne läbimõõt või sektsioon, pikkus ja mass | Juhib mudelit, töötuge ja ülemineku ulatust | Kinnitatud tööümbrik |
| Sissetulev seisund | Katlakivi, rooste, jäljed, pursked ja defektide sügavus | Määrab eemaldamise kohustuse ja abrasiivsed etapid | Prooviproov ja enne/pärast salvestust |
| Lõplik seisund | Karedus, välimus ja lubatud jääkvead | Loob pigem aktsepteerimise kui subjektiivsed ootused | Kontrollimeetod ja heakskiidetud proov |
| Varude eemaldamine | Lubatud mõõtmete muutmine või eemaldamise sihtmärk | Hoiab ära ületöötlemise või täitmata defektide eemaldamise ootused | Proovimõõtmise ja protsessi ettepanek |
| Läbilaskevõime | Osad tunnis, tonni vahetuse kohta või liinikiiruse nõue | Ühendab viimistluskvaliteedi tootmisvõimsusega | Tsükli oletus ja liini konfiguratsioon |
| Keskkond | Tolmu kogumine, müra, kommunaalkulud ja taimepiirangud | Määrab abiulatuse ja paigaldusvalmiduse | Utiliidi loend ja liidese ajakava |
Miks vajavad suurusvahemik ja tootesegment eraldi ülevaatamist?
Tootelehel olev mudelivalik on valikusse lisamiseks kasulik, kuid see ei tõesta, et iga detaili saab ühe seadistuse abil töödelda. Läbimõõt, pikkus, sektsiooni kuju, kaal ja materjal võivad mõjutada söötmise stabiilsust ja tuge. Ümberlülitused võivad väljundit mõjutada ka siis, kui tehas lülitub sageli väikeste vardade ja suurte torude vahel.
Haige tooteandmetes on loetletud mitu abrasiivlintpoleerimismasina mudelit, millel on erinevad diameetrivahemikud, tooriku minimaalsed pikkused, etteandekiirused ja mootori konfiguratsioonid. Need väärtused kirjeldavad pigem perekonda kui universaalset masinat. Ostja peaks taotlema täpset pakutud mudelit ja paluma tarnijal märkida, millised sisendväärtused on standardsed, valikulised, projektipõhised või väljaspool läbivaadatud vahemikku.
Kui tootevalik on lai, jagage see tavaliseks tootmispereks ja erakordseteks toodeteks. Seejärel saab pakkumises öelda, kas erakorralised tooted nõuavad teist seadistust, vähendatud kiirust, abituge, teist mudelit või eraldi protsessi.
Kuidas peaksid ostjad ühendama abrasiivivaliku viimistluse eesmärgiga?
Abrasiivlint on protsessi kulumaterjal, mitte detail, mida tuleks kasutuselevõtuni edasi lükata. Abrasiivi tüüp, teralisuse järjestus, lindi kiirus, kontaktrõhk ja etappide arv mõjutavad eemaldamise kiirust, kuumust ja pinnamustrit. Õiget kombinatsiooni ei saa aga usaldusväärselt valida ainult materjali nimetuse järgi.
Praktiline viis on esitada representatiivsed proovid ja määratleda vastuvõtmise tulemus. Seejärel saab tarnija katse jaoks välja pakkuda rihmajärjestuse ja tööakna. Ostja peaks fikseerima saabuva seisukorra, kasutatud rihma spetsifikatsiooni, läbimised või etapid, sööda seisukorra, lõppmõõtmise ja visuaalse tulemuse. Sellest kirjest saab algusprotsessi retsept – mitte garantii, et iga tulevane partii käitub identselt.
Tarbimisaega tuleks samuti käsitleda kui katsetulemust määratletud tingimustes. See varieerub olenevalt ulatusest, saastumisest, eemaldamiskohustusest ja töödistsipliinist. Vältige tarnijate võrdlemist toetamata rihma kasutusea numbriga, mis saadi teisel toorikul.
Kus muutub soojus hankeprobleemiks?
Abrasiivne kontakt tekitab soojust. Hankeküsimus ei seisne lihtsalt selles, kas masin saab detaili poleerida, vaid kas see suudab seda teha ilma lubamatute värvimuutuste, moonutuste, pinnakahjustuste või rihma ebastabiilse toimimiseta kavandatud töötsükli ajal. Õhukeseseinalised torud, kuumustundlikud materjalid ja pikad pidevad tööd võivad vajada erilist läbivaatamist.
RFQ peaks näitama, kas jahutusvedelik või määrimine on lubatud, kas lõplik pind peab jääma kuivaks ja kas hilisem puhastamine, katmine või plaadistamine seab saastepiirangud. Tarnija peaks määratlema kavandatava protsessi ja kõik nõutavad ekstraheerimis- või vedelikukäitlusliidesed. Seejärel peaks ostja seda kontrollima representatiivse valimi ja tootmiskiiruse katsega.
Tolmu kogumine on osa masina kasutusalast
Lihvimine ja poleerimine võivad tekitada tahkeid osakesi ning tegelik oht sõltub töödeldavast detailist, kattest, saastumisest ja abrasiivist. Seetõttu ei ole "tolmukoguja kaasas" täielik projekti määratlus. Ostjad peaksid esitama olulise teabe ja kohalduvad nõuded, seejärel paluma tarnijal määratleda kogumispunktid, kanalite liidesed, õhuvoolu eeldused, filtreerimise ulatus ja see, mis jääb ostja vastutusalasse.
Masina paigutus peaks näitama ka juurdepääsu rihma vahetamiseks, puhastamiseks ja kogutud tolmu eemaldamiseks. Kui tarnija välistab peakollektori, peaks pakkumine siiski sisaldama jaama väljatõmbeprojekti jaoks vajalikku ühendusteavet. Kohalikud töö- ja keskkonnanõuded jäävad projektipõhiseks ja ostja peab need üle vaatama.
Kuidas peaks näidiskatse olema üles ehitatud?
Mõttekas prooviversioon kasutab proove, mis esindavad tootmist, mitte ainult kõige lihtsamat osa. Kaasake kõige levinum toorik, väikseimad ja suurimad asjakohased suurused ning kõige raskem sissetuleva pinna seisund. Märgistage iga proov, et selle protsessi kirje saaks sobitada selle tulemusega.
Heakskiitmiskavas tuleks määratleda:
- sissetulev materjal, geomeetria ja defektide seisukord;
- nõutav lõplik karedus ja visuaalne referents;
- kriitilised mõõtmed enne ja pärast töötlemist;
- abrasiivjärjestus ja tööeeldused;
- kontrollimise kohad ja instrumendid;
- vastuvõetavad jääkdefektid ja tagasilükkamise kriteeriumid;
- kas tulemuseks on protsessi demonstratsioon või lepingulise vastuvõtu näidis.
Pärast kinnitamist säilitage proov, fotod, mõõtmisaruanne ja kokkulepitud protsessi märkmed. Kui tootmismaterjal või sissetulev seisukord hiljem muutub, vaadake üle, kas on vaja uut katset.
Kuidas peaksid ostjad hindama Haige abrasiivrihma poleerimismasinat?
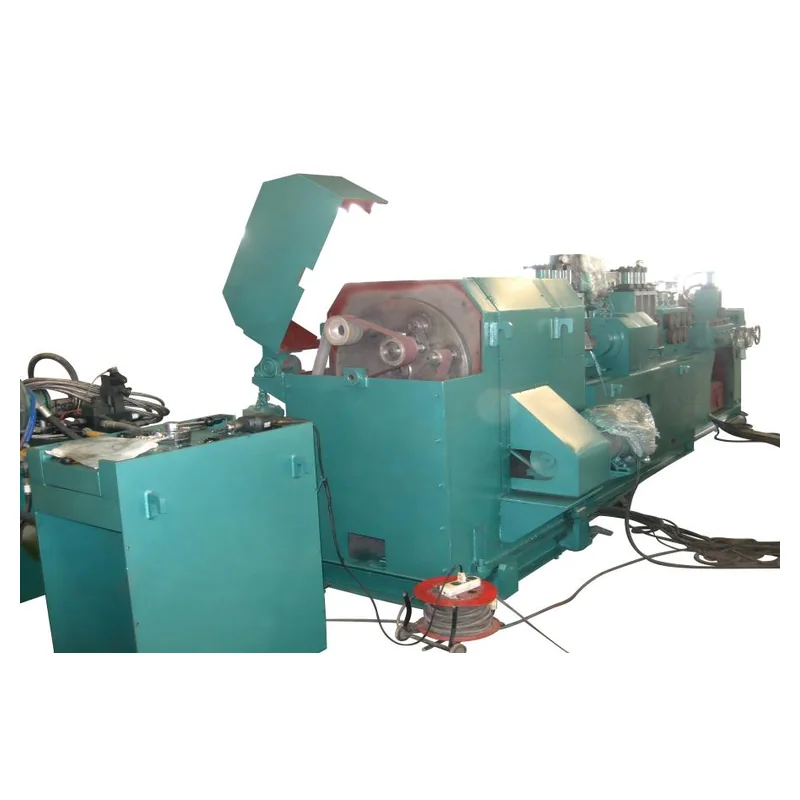
The Haige abrasiivne lintpoleerimismasin leht pakub tõelist mudeliperekonda vardadele, torudele, võllidele ja profiilidele. See loetleb mudelispetsiifilised läbimõõduvahemikud, minimaalsed pikkused, kiirused, andmed kareduse kohta ja mootori konfiguratsioonid. Need avaldatud väärtused sobivad esialgseks läbivaatuseks, kuid pakutav mudel tuleks siiski kinnitada ostja täieliku toorikuvaliku ja vastuvõtuplaaniga.
Paluge Haigel tagastada üks pakutud konfiguratsioon koos täpse mudeli, kohaldatava töödeldava detaili ümbrise, poleerimisjaamade, etteande- ja tugikorralduse, abrasiivsete eelduste, tolmu kogumise piiri, juhtseadiste, kommunaalteenuste ja välistatud esemetega. Kõik materjalist või katsest sõltuvad väärtused tuleks vastavalt märgistada, mitte esitada tingimusteta tootmistulemusena.
Millised levinumad RFQ-vead loovad ümbertöötamise?
- Saadan ainult maksimaalse läbimõõduga. Sama olulised võivad olla ka minimaalne suurus, pikkus, mass ja geomeetria.
- "Peegelviimistluse" kasutamine ilma tõenditeta. Tarnija ei saa järjepidevalt hinnata ega tõendada subjektiivset eesmärki.
- Sissetuleva defekti ignoreerimine. Kerge viimistlus ja sügavate defektide eemaldamine on erinevad ülesanded.
- Mudeli kiiruse võrdlemine ilma sama viimistluseta. Läbilaskevõime on mõttekas ainult siis, kui nõutav väljundkvaliteet on konstantne.
- Tolmu eemaldamise jätmine liidese ajakavast väljapoole. Määramata ühendus võib installimist edasi lükata.
- Puhta proovi kinnitamine, mis ei esinda tootmist. Seejärel annab uuring nõrku tõendeid hulgitöötamise kohta.
Mida peaks abrasiivrihma poleerimismasina RFQ sisaldama?
Lisage materjali klass ja seisukord; tooriku vorm; minimaalne ja maksimaalne läbimõõt või sektsioon; pikkus ja mass; sissetulevad pinnafotod ja esindusnäidised; eemaldatavad defektid; lubatud varude eemaldamine; lõplik karedus ja visuaalne standard; tootmissegu; sihtläbilaskvus; üles- ja allavoolu protsessid; jahutusvedeliku piirangud; tolmu kogumise nõuded; kommunaalkulud; joonte paigutus; kontrollimeetod; katsetamise nõuded; nõutavad dokumendid; kogus; sihtkoht; ja paigaldusvastutus.
Paluge tarnijal vastata igale kaubale kui Kinnitatud / kõrvalekalle / Alternatiiv / Nõutav ostja sisestus. Kui tooriku andmed ja näidisplaan on valmis, esitage need läbi Haige metalliviimistlusseadmete päringuvorm ja küsige mudelipõhist ettepanekut, mitte masina üldist hinda.


