
Mida peaksid ostjad enne galvaniseerimise tootmisliini tellimist kinnitama?
Galvaniseerimise tootmisliini ei saa määratleda ainult sõnadega "kroomimisliin" ja sihtväljundiga. Ostjad peavad külmutama tooriku perekonna, substraadi seisukorra, katte eesmärgi, ümbrise mõõtmete, tootmissegu, protsesside järjestuse, käitlemismeetodi, kommunaalteenused, ventilatsiooni, reovee liidese, juhtseadised, kontrollimeetodi ja vastuvõtmise vastutuse. Seadmete tarnija peab samuti eristama tema tarnitavat liini keemilisest protsessist, ehitusteenustest ja kohalikest vastavustöödest, mis jäävad tema reguleerimisalast välja. Kaitstav ostutee on tooriku ja katte töökohustus → protsessi tee → mehaaniline liin → kasulikud ja keskkonnaliidesed → juhtimisfilosoofia → FAT/SAT tõendid. Kuni need piirid on RFQ-sse kirjutatud, võivad kaks tsitaati kirjeldada väga erinevaid projekte, isegi kui mõlemad kasutavad sama tootmisliini nime.
Enne liini arutamist määrake katmiskohustus
Alustage ladestunud kihi funktsiooniga. Kulumiskindlus, korrosioonikaitse, mõõtmete taastamine ja dekoratiivne välimus loovad erinevad jõudluse ja kontrolli prioriteedid. Tuleb tuvastada aluspind, kuumtöötlemise seisukord, sisenev pind, pinnatavad alad ja maskeeritavad alad. Nii peab ka nõutav katte paksus või heakskiidetud spetsifikatsioon, viimistlus, mõõtmete piirangud pärast plaatimist ja mis tahes järgnevat lihvimist või poleerimist.
Ärge paluge seadme tarnijal neid nõudeid osa nimest järeldada. Kolvivarda, pikka toru, toru või silindrilist komponenti võib töödelda erinevatel põhjustel. Ostja joonis, protsessi spetsifikatsioon või heakskiidetud näidis peab kehtestama vastuvõtmise tingimuse.
Avastamisetapis saavad ostjad Haige's üle vaadata galvaniseerimisseadmete valik saada aru saadaolevatest liinikontseptsioonidest. Seejärel tuleb projekti spetsifikatsioonis seda vahemikku kitsendada kuni määratletud tooriku ja protsessi ülesandeni.
Miks tuleb tooriku perekond külmutada?
Pikkade silindriliste osade ümber kujundatud joon sõltub rohkem kui nimiläbimõõdust ja -pikkusest. Esitage minimaalne, tavaline ja maksimaalne suurus; mass; sirgus; otsa geomeetria; tõstepunktid; kontaktpiirkonnad; lubatud pöörlemine; pinna seisund; partii segu ja päevane maht. Kui on oodata mitut tooteperekonda, siis määrake nende toodangu osakaal ja üleminekunõuded.
Töödeldava detaili määratlus mõjutab laadimist, tugesid, pöörlemist, elektrilist kontakti, maskeerimist, vanni või raku paigutust, loputamist, äravoolu ja mahalaadimist. Nominaalne mähisjoon, mis eirab massijaotust või otsageomeetriat, võib põhjustada joone, mis võtab osa mõõtmetelt vastu, kuid ei saa seda usaldusväärselt käsitseda.
Ostjad peaksid ka määratlema, kas pakutav maht sisaldab tagasilükkamist, ümbertöötamist, hooldust, keemilisi kontrolle ja toote vahetamist. Teoreetiline liikumismäär ei ole sama, mis müüdav toodang kogu vahetuse jooksul.
Kaardistage protsessi piir, mitte ainult peamine plaadistamise etapp
Galvaniseerimisetapp on vaid üks osa tootmisteest. Projekt võib nõuda puhastamist, rasvaärastust, aktiveerimist, loputamist, plaadistamist, taaskasutamist, lõplikku loputamist, kuivatamist, kontrollimist ja järgnevat viimistlemist. Täpne järjestus sõltub substraadist, keemiast ja toote spetsifikatsioonist; selle peaks määratlema kvalifitseeritud protsessitehnoloogia, mitte kopeerima üldisest artiklist.
Hanke jaoks looge protsesside piiride diagramm, mis tuvastab kõik kaasatud etapid ja liidesed. Märkige, kas iga paak, korpus, pump, filter, soojusvaheti, alaldi, doseerimisseade, loputusaste, kuivati ja ülekandemehhanism on kaasas, valikuline, tarnitakse teiste poolt või vaadatakse läbi lõpliku protsessi üle.
See hoiab ära levinud hinnapakkumise lünga: üks tarnija hindab mehaaniliselt terviklikku liini, teine tarnija sisaldab eeltöötlust, heitgaasi liideseid, veepuhastusühendusi ja suuremat automaatika ulatust. Nende kogusummasid ei saa võrrelda enne, kui piirid ühtivad.
Milliseid projektimuutujaid peaksid ostjad võrdlema?
| Otsustusala | Ostja peab määratlema | Tarnija peab kinnitama | Tõendid |
|---|---|---|---|
| Töödeldav detail | Materjal, suurusvahemik, mass, geomeetria ja tootmissegu | Läbi vaadatud tööümbrik ja erandid | Konfiguratsioonijoonis ja märgistatud andmeleht |
| Katmise kohustus | Funktsionaalne otstarve, määratud kiht ja lõppkontroll | Protsessi eeldused ja välistatud garantiid | Protsessi kirjeldus ja vastuvõtmise maatriks |
| Järjestus | Nõutavad eeltöötluse, plaadistamise, loputamise ja viimistlemise etapid | Kaasas varustus ja tarnepiir | Protsessi vooskeem |
| Mahutavus | Tootevalik, vahetused, üleminekud ja planeeritud toodang | Tsükli eeldused ja piirav etapp | Võimsuse arvutamine |
| Kommunaalteenused | Olemas elekter, vesi, õhk, küte/jahutus ja kanalisatsioon | Tarbe- ja liitumispunktid | Kommunaalteenuste ajakava |
| Keskkond | Kohaldatavad heitmete, heitvee ja kemikaalide käitlemise nõuded | Kaasas kogumis- ja raviliidesed | Liideste loend ja paigutus |
| Juhtnupud | Retsept, jälgitavus, alarmid, blokeeringud ja tehase integreerimine | PLC/HMI ja andmete ulatus | Funktsionaalse disaini spetsifikatsioon |
| Vastuvõtmine | FAT, SAT, prooviosad ja mõõtmismeetodid | Demonstratsiooni tingimused ja dokumendid | Heakskiidetud katseprotokoll |
Kuidas peaksid ostjad läbilaskevõimet määratlema?
Läbilaskevõime tuleks arvutada tootevaliku ja kogu tsükli põhjal, mitte ainult konveieri kiiruse järgi. Määrake laadimisaeg, eeltöötlusaeg, plaadistamise aeg, loputamine, drenaaž, mahalaadimine, ülevaatus, keemilised kontrollid, planeeritud hooldus ja ümberlülitamine. Kui toodetel on erinevad läbimõõdud või kattenõuded, arvutage ühele keskmisele tuginemise asemel esinduslikud juhtumid.
Paluge tarnijal nimetada piiranguetapp ja kõik eeldused, mis võimsuse hinnangu taga on. Kui protsessiaeg sõltub keemiast või nõutavast katte toimivusest, mida pole veel kinnitatud, märkige väljund ajutisena. See on usaldusväärsem kui varajase hinnangu muutmine garanteeritud intressimääraks.
Kasulik võimsusgraafik eraldab mehaanilise kättesaadavuse, protsessi aja ja kvaliteedi tootluse. Samuti on selles kirjas, mida tarnija saab FAT-i ajal näidata ja mida tuleb hiljem objekti utiliitide ja tootmiskeemia abil kontrollida.
Kommunaalteenused vajavad ühenduse ajakava
Projekti pakkumine ei tohiks sisaldada ainult kogu elektrienergiat. See peaks tuvastama pinge ja sageduse eeldused, alaldi vajaduse, kütte- või jahutusvajaduse, protsessivee ja loputusvee vajaduse, suruõhu, heitgaasi, äravoolu ja kõik temperatuuri reguleerimise liidesed. Liitumisgraafik peaks andma iga kommunaalettevõtte asukoha, koormuse, kvaliteedi ja vastutuse.
Vee kvaliteet võib mõjutada loputamist ja protsessi stabiilsust, samas kui koha temperatuur ja jahutusvõimsus võivad mõjutada termilist reguleerimist. Ostja peaks esitama tegelikud saiditingimused. Tarnija peaks kindlaks määrama, kus lõpptarbimine sõltub protsessi retseptist, töötundidest või kohalikust keskkonnakujundusest.
Paigutus on sama oluline. Ostja peaks esitama olemasoleva hoone välispiirde, põranda koormuse, juurdepääsutee, tõstevõimaluse, hoolduse vaba ruumi ja hoolduskraavi piirangud. Seadmeid, mis sobivad plaanipärase tootmispiirkonnaga, võib nende liideste ignoreerimisel siiski olla keeruline paigaldada või hooldada.
Ventilatsioon ja reovesi on projekti liidesed
Galvaanimisprotsessid võivad tekitada reguleeritud õhuheitmeid ja reoveevooge. Kohaldatavad nõuded sõltuvad keemiast, jurisdiktsioonist, tootmismahust ja tegevuskoha lubadest. Seetõttu peab seadmete RFQ teatama kavandatud keemia ja kohaliku vastavuse alused, vältides samas eeldust, et standardne masinapakett rahuldab automaatselt iga asukohta.
Määrake, kes projekteerib ja tarnib korpuseid, äratõmbekatteid, kanaleid, ventilaatoreid, pesureid, seirepunkte, loputusvee eraldamist, kogumismahuteid, reoveepuhastus- ja äravooluühendusi. Kui liinitarnija pakub ainult liitumispunkte, peavad liidese andmed olema ostja keskkonnatöövõtja jaoks siiski piisavalt üksikasjalikud.
Vastuvõtuplaan peaks kontrollima kaasasolevate liideste füüsilist paigaldamist ja funktsionaalset toimimist. Eeskirjade järgimine sõltub täielikult paigaldatud süsteemist, töökeemiast, lubadest ja kohalike omavalitsuste nõuetest – mitte ainult liinikomponendi ostmisest.
Kuidas tuleks määratleda kontrollid ja jälgitavus?
Automatiseerimise ulatus peaks järgima tootmis- ja kvaliteedisüsteemi. Ostjad peaksid määratlema nõutavad retseptid, kasutaja juurdepääsutasemed, osade identifitseerimise, järjestuse jälgimise, häirete ajaloo, blokeeringud, parameetrite kirjed, andmete ekspordi ja side tehasesüsteemidega. Protokolli või tarkvarafunktsiooni pole vaja, välja arvatud juhul, kui see on vajalik ja projekti arhitektuur seda toetab.
Funktsionaalne disain peaks selgitama, mis juhtub toitekatkestuse, anduri rikke, pumba rikke, heitgaasi rikke, ületemperatuuri või mittetäieliku ülekande ajal. Kvalifitseeritud osapooled peavad ohutusfunktsioonid ja protsesside blokeeringud lõpliku masina-, kemikaali- ja töökoha kujunduse suhtes üle vaatama.
Jälgitavus peaks ühendama töödeldud partii või tooriku salvestatud protsessiteabe ja kontrollitõenditega. Kui see on vajalik, märkige, kuidas identifikaator süsteemi siseneb ja milliseid andmeid tuleb säilitada. Üldine avaldus „andmete logimine on kaasatud” on aktsepteerimiseks liiga ebamäärane.
Seadmete vastuvõtmine kattekihi vastuvõtmisest eraldi
Mehaaniline ja elektriline FAT võib kinnitada kokkupanekut, liikumist, juhtelemente, häireid ja dokumenteeritud liideseid. See ei pruugi tõestada lõplikku tootmiskatet ostja ehitusplatsi keemia, kommunaalteenuste ja kogu tooriku segu all. Ja vastupidi, ühe proovi hea kattekiht ei tõenda, et kõik mehaanilised, juhtimis- ja keskkonnanõuded on täidetud.
Looge kaks ühendatud vastuvõtukihti:
- Seadmete vastuvõtmine: mõõtmed, komponendid, liikumine, kaitsed, juhtseadmed, kommunaalteenused, häired, dokumendid ja kaasasolevad abisüsteemid.
- Protsessi/toote aktsepteerimine: heakskiidetud proovid, katmise nõue, mõõtmete tulemus, välimus, nakkuvus või muud kindlaksmääratud testid, läbilaskevõime ja jälgitavus.
Lepingus tuleks märkida, millised katsed toimuvad tarnija juures, millised pärast paigaldamist ja mille jaoks on vaja tootmiskeemiat või kolmandate isikute laboreid. Samuti tuleks määratleda vastus kõrvalekaldumisele, sealhulgas parandusmeetmed, kordustestimine ja tüübikinnitusasutus.
Kuidas peaksid ostjad hindama Haige horisontaalset pidevat liini?
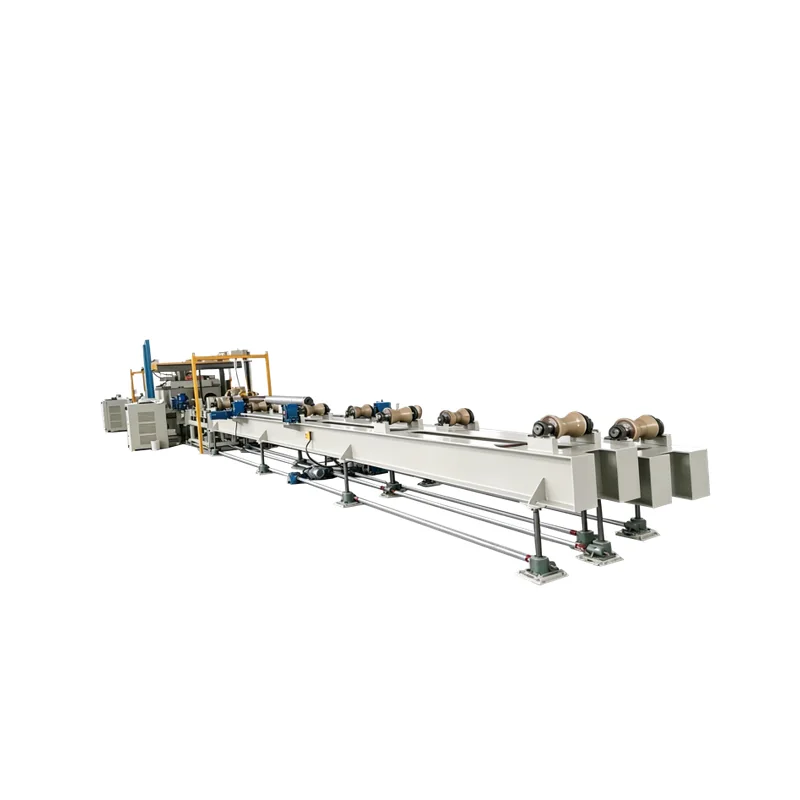
Haige oma horisontaalse pideva galvaniseerimise tootmisliin annab konkreetse lähtepunkti pikkade silindriliste toorikute jaoks. Praegused tooteandmed tuvastavad rakenduse pikkade südamike jaoks, mille läbimõõt on 90–280 mm, pikkusvahemik 10 000–13 000 mm ja 2-kanaliline/1-stringiline protsessikonfiguratsioon.
Need väärtused kirjeldavad avaldatud konfiguratsiooni; need ei tähenda, et iga projekt või osa mõõtmete ümbrises on automaatselt ühilduv. Ostja peaks taotlema kinnitust aluspinna, massi, otsa geomeetria, toe ja pöörlemise, elektrilise kontakti, katmise kohustuse, protsessijärjestuse, tsükli eelduste ja täieliku tarnepiiri kohta. Tarnija peaks ka kindlaks tegema, millised väärtused on fikseeritud tooteandmed ja millised nõuavad tehnilist ülevaatust.
Projektide puhul, mis ei kuulu loetletud tooriku perekonda, ärge eeldage, et mõõtmete skaleerimine on piisav. Küsige projektipõhist tehnilist ülevaadet ja märkimisväärset kõrvalekallet või alternatiivset ettepanekut.
Millised levinud hankevead moonutavad võrdlust?
- Kasutades ainult osa ümbrikut. Massi, otsa geomeetria, pöörlemise ja kontakti nõuded jäävad määratlemata.
- Eeltöötluse jätmine RFQ-st välja. Hinnapakkumised sisaldavad siis erinevaid lähtetingimusi.
- Andmesildi väljundi võrdlemine. Toodete segu, protsessi aeg, ülemineku ja saagise eeldused võivad erineda.
- Eeldusel, et keskkonnavarustus on kaasas. Ventilatsiooni ja kanalisatsiooniga seotud kohustused võivad jääda hindamata.
- "Automaatne" aktsepteerimine ilma funktsionaalse kirjelduseta. Retseptid, häired, jälgitavus ja taimesuhtlus ei pruugi ühtida.
- Ühe proovi kasutamine täieliku aktsepteerimisena. Näidistulemus ei saa asendada seadmeid, dokumentatsiooni ja töötsükli kontrollimist.
Mida peaks galvaniseerimise tootmisliini RFQ sisaldama?
Esitage tooriku joonised ja ülevaatus; substraat ja tarnitud seisukord; minimaalsed, normaal- ja maksimummõõtmed ja mass; tootmissegu; pinnakatte eesmärk ja heakskiidetud spetsifikatsioon; maskeeritud ja kontaktpiirkonnad; sissetulev pind; protsesside järjestus; vajalik eel- ja järeltöötlus; sihtvõimsus ja vahetused; käsitsemise kontseptsioon; hoone paigutus; kommunaalkulud; ventilatsiooni ja reovee nõuded; juhtseadised ja andmeliidesed; kontrollimeetodid; FAT ja SAT plaan; näidisosad; dokumendi keel; varuosade ulatus; paigaldus- ja kasutuselevõtuvastutus; kogus; sihtkoht; ja kohaldatavad projekti või regulatiivsed nõuded.
Nõua, et tarnija tagastaks kõik väljad nimega Kinnitatud / kõrvalekalle / Alternatiiv / Nõutav ostja sisestus, koos protsessi voolu, paigutuse, kasuliku ajakava, vastutusmaatriksi ja aktsepteerimisettepanekuga. Ostjad, kellel on need sisendid ette valmistatud, saavad need saata veebisaidi kaudu Haige projekti päringu leht projektipõhise tehnilise ülevaatuse jaoks.


