¿Dónde debe ubicarse el pulido en una línea de acabado de barras de metal?
Una máquina pulidora debe colocarse sólo después de que los procesos previos ya hayan controlado los defectos que el pulido no pretende corregir. En una línea de acabado de barras de metal, el enderezamiento aborda la curvatura, el pelado elimina una capa exterior controlada y defectos superficiales más profundos, el esmerilado sin centros puede refinar el diámetro, la redondez y la condición de la superficie, y luego se utiliza el pulido para refinar la apariencia o textura final de la superficie. Compradores que buscan "una máquina pulidoraPor lo tanto, es necesario definir la ruta completa del proceso antes de elegir la máquina en sí. Haige suministra equipos para pelar, enderezar, esmerilar y pulir, lo que hace que la posición del proceso sea una cuestión de compra más útil que la capacidad de pulido por sí sola.
El pulido es una etapa final, no un proceso universal de corrección de defectos
la frase máquina pulidora de metales puede describir deberes muy diferentes. Es posible que una fábrica desee mejorar la apariencia final de una barra brillante después del pulido. Otra persona puede querer eliminar las marcas ligeras de un tubo antes de empacarlo. Un tercero puede esperar que el pulido elimine las incrustaciones pesadas, las uniones profundas y los errores dimensionales al mismo tiempo. Esos no son requisitos de proceso equivalentes.
El pulido funciona mejor cuando su trabajo está claramente separado de la corrección anterior. Si el material entrante todavía está doblado, muy incrustado o dimensionalmente inestable, pedirle a la etapa de pulido que resuelva cada problema puede aumentar el consumo de abrasivo, ralentizar la alimentación y aún dejar al comprador sin un resultado final mensurable.
Límite del proceso: La cartera de equipos publicada de Haige incluye máquinas enderezadoras, peladoras, esmeriladoras y pulidoras. La secuencia correcta depende del estado de la pieza de trabajo y del requisito final; ninguna secuencia debe considerarse universal sin revisar la barra o el tubo en sí.
¿Qué se debe completar antes de una máquina pulidora de barras?
A máquina pulidora de barras debe recibir material que ya esté dentro de la ventana de proceso necesaria para un soporte estable y acabado de superficie. El comprador deberá inspeccionar lo que llega a la estación de pulido y asignar cada defecto al proceso diseñado para controlarlo.
Las preguntas típicas upstream incluyen:
- ¿La barra es lo suficientemente recta para pasar a través de rodillos y guías sin contacto inestable?
- ¿La superficie todavía contiene costuras profundas, hoyos o una capa exterior dañada que requiere pelado o eliminación más profunda?
- ¿El diámetro exterior o la redondez siguen fuera del requisito del producto final?
- ¿Se maneja mejor la incrustación pesada o el óxido mediante una etapa de preparación o eliminación dedicada?
- ¿El pulido eliminará sólo un ligero margen de acabado o el comprador espera una eliminación significativa de material?
Estas preguntas son importantes porque una máquina pulidora de barras de metal normalmente se selecciona en torno a una tarea de acabado de superficies. Si el comprador espera que la máquina corrija la geometría o elimine defectos profundos, es posible que el proyecto necesite otra operación previa o una ruta de acabado diferente.
Esmerilar y pulir no deben tratarse como el mismo proceso
Tanto el pulido como el pulido pueden utilizar abrasivos, pero normalmente resuelven diferentes problemas de producción. El rectificado se utiliza a menudo cuando es importante la eliminación controlada de material, el refinamiento del diámetro, la mejora de la redondez o la eliminación de defectos medibles. El pulido se asocia más a menudo con el refinamiento final de la superficie, un acabado direccional, brillo o preparación para el siguiente paso sensible a la apariencia.
Esta distinción es importante cuando los compradores buscan un maquina para pulir y pulir o un maquina para pulir y pulir metales. Una línea combinada puede incluir ambas operaciones, pero el proceso aún debe indicar de qué es responsable cada estación. Sin esa separación, el proveedor no puede definir consistentemente los requisitos de eliminación de material, secuencia abrasiva, velocidad de alimentación o inspección.
Un mapa de procesos útil es:
barra entrante → enderezamiento si es necesario → pelado o rectificado correctivo si es necesario → rectificado sin centros para control dimensional/superficial → pulido para acabado final → inspección → manipulación y embalaje protegidos.
La ruta exacta puede ser más corta o más larga. La cuestión es que el pulido debe estar vinculado a la condición creada por el proceso anterior.
¿Cuándo puede funcionar una máquina pulidora de banda abrasiva como etapa de acabado independiente?
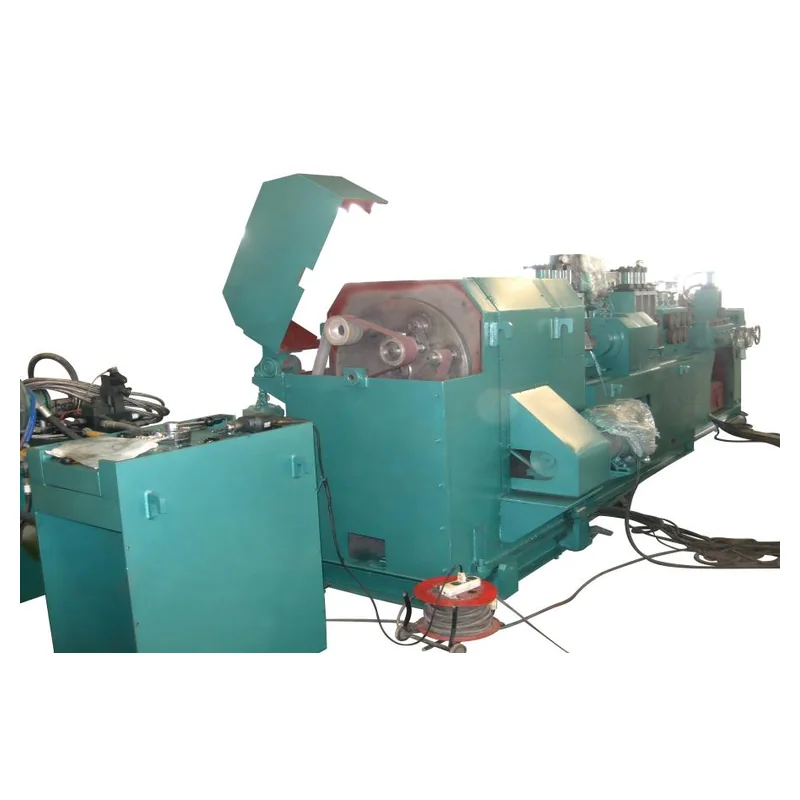
un máquina pulidora de cinta abrasiva Puede ser una etapa práctica de acabado independiente cuando la geometría de la pieza de trabajo entrante ya es aceptable, los defectos superficiales restantes son poco profundos, el acabado requerido está claramente definido y la disposición de alimentación/soporte es estable. En esas condiciones, la máquina pulidora está refinando una superficie en lugar de intentar reconstruir la pieza.
Haige Máquina pulidora de correa abrasiva Se publica la familia de productos para barras, tubos, ejes y perfiles. La familia de modelos enumerada es adecuada para la evaluación inicial, pero el comprador aún debe confirmar qué modelo y disposición abrasiva coinciden con la gama real de piezas de trabajo.
La cuestión comercial más importante no es si el proveedor puede pulir una muestra limpia. Se trata de si el mismo proceso puede manejar el rango normal de superficie entrante al ritmo de producción requerido sin depender de un excesivo retrabajo manual.
¿Dónde debe ubicarse el pulido después del rectificado sin centros?
Para barras redondas y piezas cilíndricas, el esmerilado y pulido sin centros pueden formar etapas complementarias. El rectificado sin centros se puede utilizar para controlar el diámetro exterior, la redondez y una condición de superficie definida. Luego, el pulido puede modificar la apariencia, la textura direccional o el objetivo de rugosidad final sin tener que realizar la tarea completa de eliminación dimensional.
Esta es la razón por la que un Línea de pulido y rectificado de barras. debe definir el traspaso entre las dos máquinas. La amoladora no debe dejar más daños en material o en la superficie de los que la etapa de pulido pueda eliminar razonablemente. Por el contrario, la estación de pulido no debe eliminar tanto material que cambie las dimensiones que la amoladora ya ha establecido.
Haige Rectificadoras sin centros La categoría se puede revisar junto con su gama de máquinas pulidoras cuando un proyecto necesita control de superficie tanto dimensional como cosmético. El equipo de compras debe pedirle al proveedor que indique la condición entrante esperada para cada etapa y el punto de inspección final.
Los objetivos de acabado necesitan más que palabras como "brillante" o "suave"
Un comprador puede describir la intención visual con palabras como brillante, satinado, suave o similar a un espejo, pero esas palabras por sí solas son difíciles de usar como estándar de aceptación. un máquina pulidora para barra redonda debe especificarse frente a un resultado mensurable o aprobado siempre que sea práctico.
El paquete de aceptación puede incluir:
- rugosidad de la superficie cuando sea relevante;
- una muestra visual aprobada;
- requisitos de patrones direccionales;
- rayones o defectos residuales permitidos;
- lugares de inspección a lo largo de la barra o tubo;
- si la apariencia se juzga antes o después de un proceso de recubrimiento o enchapado posterior.
La rugosidad y la apariencia de la superficie están relacionadas pero no son idénticas. Dos barras pueden mostrar valores de rugosidad similares y al mismo tiempo mostrar marcas direccionales o defectos locales diferentes. Para un proyecto B2B, la ruta más segura es combinar criterios mensurables con una muestra acordada cuando la apariencia es importante.
La manipulación posterior puede destruir un buen acabado pulido
Uno de los temas que más se pasa por alto en un pulidora automatica para barras de metal El proyecto es lo que sucede después de que la pieza de trabajo sale de la estación de pulido. Los rodillos de transferencia, las guías laterales, las mesas de acumulación, los equipos de agrupación y las superficies de contacto del embalaje pueden volver a introducir rayones o marcas de presión.
Por lo tanto, una muestra de la salida de la máquina no es prueba suficiente de una línea completa. El proyecto debe inspeccionar el producto después de su manipulación posterior. Si la apariencia de la superficie es crítica, el diseño de la línea puede necesitar rodillos protegidos, transferencia controlada, superficies de contacto limpias u otra disposición de manipulación que evite que se dañe la superficie terminada.
Esta es también una razón para hablar del pulido como parte de una línea y no como una compra de máquina independiente. El acabado tiene valor sólo si la misma condición llega a la inspección y embalaje.
¿Cómo se deben asignar las operaciones upstream y downstream?
| Problema del proceso | Proceso primario a revisar | Por qué es importante antes de pulir |
|---|---|---|
| Doblez de la barra/poca rectitud | Alisado | La geometría inestable puede reducir el contacto y la alimentación consistentes. |
| Capa superficial profunda/costuras. | Peeling o eliminación de material correctivo. | Es posible que el pulido no elimine los defectos profundos de forma económica. |
| Control de diámetro exterior/redondez | Rectificado sin centros | La geometría debe establecerse antes del acabado cosmético final. |
| Rayones ligeros/textura final | Pulido | Esta es la tarea final en torno a la cual se debe diseñar la estación. |
| Arañazos post-proceso | Manipulación/embalaje | El acabado final debe sobrevivir al traslado y al almacenamiento. |
La tabla no es una ruta de proceso obligatoria. Es una forma de evitar que a una máquina se le asignen defectos que pertenecen a otra etapa.
¿Qué datos debe enviar un comprador para una revisión de la línea de pulido?
Para una revisión de posición de proceso, la solicitud de cotización debe ser más amplia que una solicitud normal de máquina pulidora. El comprador debe proporcionar el grado o familia del material, la geometría de la pieza de trabajo, el tamaño mínimo y máximo, la longitud, la rectitud entrante, los defectos superficiales existentes, el proceso anterior, el objetivo de acabado final, el cambio dimensional permitido, los requisitos de rendimiento y el método de manejo posterior.
Si el proyecto incluye varios pasos de acabado superficial, agregue un flujo de proceso que muestre dónde máquina pulidora de acabado de metales Se espera que se siente. Solicite al proveedor que le devuelva la secuencia propuesta e identifique qué defectos o cambios dimensionales se asignan a cada etapa.
Haige Máquinas pulidoras La categoría es un punto de partida útil para el descubrimiento de equipos. Para una revisión específica del proyecto, se pueden enviar dibujos, fotografías de la pieza de trabajo, condiciones de la muestra y la secuencia de líneas propuesta a través del Página de consulta de Haige.
El pulido debe completar el proceso, no compensar un proceso indefinido
La respuesta práctica detrás de la búsqueda de “una máquina pulidora” es que la máquina no se puede seleccionar correctamente hasta que se defina su papel en la línea de acabado. Un comprador obtiene un resultado más sólido al decidir qué defectos se manejan en sentido ascendente, qué debe cambiar la etapa de pulido, cómo se inspeccionará ese acabado y cómo lo preservará el manejo en sentido descendente.
Para los compradores B2B de Haige, esto convierte el pulido de una categoría de máquina genérica en un paso controlado dentro de un proceso de acabado de barras o tubos.