
¿Qué deben confirmar los compradores antes de solicitar una línea de producción de galvanoplastia?
Una línea de producción de galvanoplastia no puede especificarse únicamente con las palabras “línea de cromado” y una producción objetivo. Los compradores deben congelar la familia de piezas de trabajo, la condición del sustrato, el propósito del recubrimiento, la envolvente dimensional, la mezcla de producción, la secuencia del proceso, el método de manipulación, los servicios públicos, la ventilación, la interfaz de aguas residuales, los controles, el método de inspección y la responsabilidad de aceptación. El proveedor de equipos también debe distinguir la línea que suministra del proceso químico, los servicios de construcción y los trabajos de cumplimiento local que quedan fuera de su alcance. Una ruta de compra defendible es Servicio de pieza de trabajo y recubrimiento → ruta del proceso → línea mecánica → interfaces ambientales y de servicios públicos → filosofía de control → evidencia FAT/SAT. Hasta que estos límites se escriban en la solicitud de cotización, dos cotizaciones pueden describir proyectos muy diferentes incluso cuando ambas usan el mismo nombre de línea de producción.
Defina el deber del recubrimiento antes de discutir la línea
Comience con la función de la capa depositada. La resistencia al desgaste, la protección contra la corrosión, la restauración dimensional y la apariencia decorativa crean diferentes prioridades de desempeño e inspección. Se deben identificar el sustrato, la condición del tratamiento térmico, la superficie entrante, las áreas a recubrir y las áreas a enmascarar. También lo debe ser el espesor de recubrimiento requerido o las especificaciones aprobadas, el acabado, los límites dimensionales después del enchapado y cualquier esmerilado o pulido posterior.
No solicite al proveedor del equipo que deduzca estos requisitos del nombre de la pieza. Un vástago de pistón, un mandril largo, un tubo o un componente cilíndrico pueden procesarse por diferentes motivos. El plano del comprador, la especificación del proceso o la muestra aprobada deben establecer la condición de aceptación.
En la etapa de descubrimiento, los compradores pueden revisar el informe de Haige. gama de equipos de galvanoplastia comprender los conceptos de línea disponibles. Luego, la especificación del proyecto debe limitar ese rango a una pieza de trabajo y una tarea de proceso definidas.
¿Por qué se debe congelar la familia de piezas de trabajo?
Una línea diseñada alrededor de piezas cilíndricas largas depende de algo más que el diámetro y la longitud nominales. Proporcionar el tamaño mínimo, normal y máximo; masa; rectitud; geometría final; puntos de elevación; áreas de contacto; rotación permitida; condición de la superficie; mezcla de lotes y volumen diario. Si se esperan varias familias de productos, identifique su participación en la producción y los requisitos de cambio.
La definición de la pieza afecta a la carga, soportes, rotación, contacto eléctrico, enmascaramiento, disposición del baño o celda, enjuague, drenaje y descarga. Una envolvente nominal que ignora la distribución de masa o la geometría final puede dar como resultado una línea que acepta la pieza dimensionalmente pero no puede manejarla de manera confiable.
Los compradores también deben definir si la capacidad cotizada incluye rechazos, retrabajos, mantenimiento, controles químicos y cambios de productos. Una tasa de movimiento teórica no es lo mismo que la producción vendible durante un turno completo.
Mapee los límites del proceso, no solo la etapa principal de revestimiento
La etapa de galvanoplastia es sólo una parte de la ruta de producción. Un proyecto puede requerir limpieza, desengrase, activación, enjuague, enchapado, recuperación, enjuague final, secado, inspección y acabado posterior. La secuencia exacta depende del sustrato, la química y las especificaciones del producto; debe ser definido por un ingeniero de procesos calificado en lugar de copiarse de un artículo genérico.
Para adquisiciones, cree un diagrama de límites de proceso que identifique cada etapa incluida y cada interfaz. Marque si cada tanque, recinto, bomba, filtro, intercambiador de calor, rectificador, dispositivo dosificador, etapa de enjuague, secador y mecanismo de transferencia está incluido, es opcional, es suministrado por otros o está sujeto a revisión final del proceso.
Esto evita una brecha de cotización común: un proveedor fija el precio de una línea mecánicamente completa, mientras que otro incluye el pretratamiento, las interfaces de escape, las conexiones de tratamiento de agua y un alcance de automatización más amplio. Sus totales no se pueden comparar hasta que los límites coincidan.
¿Qué variables del proyecto deberían comparar los compradores?
| Área de decisión | El comprador debe definir | El proveedor debe confirmar | evidencia |
|---|---|---|---|
| Pieza de trabajo | Material, rango de tamaño, masa, geometría y combinación de producción. | Se revisó el marco operativo y las excepciones. | Dibujo de configuración y hoja de datos marcada. |
| Servicio de recubrimiento | Propósito funcional, capa especificada e inspección final. | Supuestos del proceso y garantías excluidas | Descripción del proceso y matriz de aceptación. |
| secuencia | Etapas requeridas de pretratamiento, enchapado, enjuague y acabado. | Equipo incluido y límite de suministro. | Diagrama de flujo del proceso |
| Capacidad | Mezcla de productos, turnos, cambios y producción planificada. | Supuestos de ciclo y etapa límite. | Cálculo de capacidad |
| Utilidades | Energía, agua, aire, calefacción/refrigeración y drenaje disponibles | Puntos de consumo y conexión | Horario de servicios públicos |
| Medio ambiente | Requisitos aplicables sobre emisiones, aguas residuales y manipulación de productos químicos | Interfaces de recolección y tratamiento incluidas. | Lista y diseño de la interfaz |
| Controles | Receta, trazabilidad, alarmas, enclavamientos e integración de planta | PLC/HMI y alcance de datos | Especificación de diseño funcional |
| Aceptación | FAT, SAT, piezas de muestra y métodos de medición | Condiciones y documentos de demostración. | Protocolo de prueba aprobado |
¿Cómo deberían los compradores definir el rendimiento?
El rendimiento debe calcularse a partir de la mezcla de productos y el ciclo completo, no sólo de la velocidad del transportador. Identifique el tiempo de carga, el tiempo de pretratamiento, el tiempo de enchapado, el enjuague, el drenaje, la descarga, la inspección, los controles químicos, el mantenimiento planificado y el cambio. Si los productos tienen diferentes diámetros o requisitos de recubrimiento, calcule casos representativos en lugar de basarse en un promedio.
Pídale al proveedor que indique la etapa límite y todos los supuestos detrás de la estimación de capacidad. Si el tiempo del proceso depende de la química o del rendimiento del recubrimiento requerido que aún no ha sido validado, marque el resultado como provisional. Esto es más creíble que convertir una estimación inicial en una tasa garantizada.
Un programa de capacidad útil separa la disponibilidad mecánica, el tiempo de proceso y el rendimiento de calidad. También establece lo que el proveedor puede demostrar durante la FAT y lo que debe verificarse posteriormente con los servicios públicos del sitio y la química de producción.
Las empresas de servicios públicos necesitan un cronograma de conexión
Una cotización de proyecto no debe incluir solo la potencia eléctrica total. Debe identificar los supuestos de voltaje y frecuencia, la demanda del rectificador, los requisitos de calefacción o refrigeración, la demanda de agua de proceso y de enjuague, el aire comprimido, el escape, el drenaje y cualquier interfaz de control de temperatura. El cronograma de conexión debe indicar ubicación, carga, calidad y responsabilidad de cada servicio público.
La calidad del agua puede influir en el enjuague y la estabilidad del proceso, mientras que la temperatura del sitio y la capacidad de enfriamiento pueden influir en el control térmico. El comprador debe proporcionar las condiciones reales del sitio. El proveedor debe identificar dónde depende el consumo final de la receta del proceso, las horas de operación o el diseño ambiental local.
El diseño es igualmente importante. El comprador debe proporcionar la envolvente del edificio disponible, la carga del piso, la ruta de acceso, los medios de elevación, el espacio libre para mantenimiento y las limitaciones de la zanja de servicio. Los equipos que se adaptan al área de producción según lo planificado aún pueden resultar difíciles de instalar o mantener si se ignoran estas interfaces.
La ventilación y las aguas residuales son interfaces del proyecto
Los procesos de galvanoplastia pueden crear emisiones atmosféricas reguladas y corrientes de aguas residuales. Los requisitos aplicables dependen de la química, la jurisdicción, la escala de producción y los permisos del sitio. Por lo tanto, la solicitud de cotización del equipo debe indicar la química planificada y la base de cumplimiento local, evitando al mismo tiempo la suposición de que un paquete de máquina estándar satisface automáticamente todas las ubicaciones.
Definir quién diseña y suministra cerramientos, campanas de extracción, ductos, ventiladores, depuradores, puntos de monitoreo, segregación de agua de enjuague, tanques de recolección, tratamiento de aguas residuales y conexiones de descarga. Si el proveedor de la línea sólo proporciona puntos de conexión, los datos de la interfaz deben ser lo suficientemente detallados para el contratista medioambiental del comprador.
El plan de aceptación debe verificar la instalación física y el funcionamiento funcional de las interfaces suministradas. El cumplimiento normativo sigue sujeto al sistema instalado completo, la química operativa, los permisos y los requisitos de las autoridades locales, no simplemente a la compra de un componente de línea.
¿Cómo se deben especificar los controles y la trazabilidad?
El alcance de la automatización debe seguir el sistema de producción y calidad. Los compradores deben definir las recetas requeridas, los niveles de acceso de los usuarios, la identificación de piezas, el seguimiento de secuencias, el historial de alarmas, los enclavamientos, los registros de parámetros, la exportación de datos y la comunicación con los sistemas de la planta. No requiere un protocolo o característica de software a menos que sea necesario y admitido por la arquitectura del proyecto.
El diseño funcional debe explicar lo que sucede durante una interrupción del suministro eléctrico, una falla del sensor, una falla de la bomba, una falla del escape, una condición de sobretemperatura o una transferencia incompleta. Partes calificadas deben revisar las funciones de seguridad y los interbloqueos del proceso comparándolos con el diseño final de la máquina, el producto químico y el sitio.
La trazabilidad debe conectar el lote o pieza de trabajo procesado con la información del proceso registrada y la evidencia de inspección. Si es necesario, indique cómo ingresa el identificador al sistema y qué datos deben conservarse. Una declaración genérica de “registro de datos incluido” es demasiado vaga para ser aceptada.
Separe la aceptación de equipos de la aceptación de recubrimientos
FAT mecánico y eléctrico puede confirmar ensamblaje, movimiento, controles, alarmas e interfaces documentadas. Es posible que no demuestre el recubrimiento de producción final según la química, los servicios públicos y la combinación completa de piezas de trabajo del sitio del comprador. Por el contrario, un buen recubrimiento en una muestra no demuestra que se hayan cumplido todos los requisitos mecánicos, de control y medioambientales.
Cree dos capas de aceptación conectadas:
- Aceptación de equipos: dimensiones, componentes, movimiento, guardas, controles, utilidades, alarmas, documentos y sistemas auxiliares incluidos.
- Aceptación del proceso/producto: muestras aprobadas, requisitos de recubrimiento, resultado dimensional, apariencia, adhesión u otras pruebas especificadas, caso de rendimiento y trazabilidad.
El contrato debe indicar qué pruebas se realizan en el proveedor, cuáles se realizan después de la instalación y cuáles requieren química de producción o laboratorios de terceros. También debe definir la respuesta a una desviación, incluida la acción correctiva, la repetición de pruebas y la autoridad de aprobación.
¿Cómo deberían evaluar los compradores la línea continua horizontal de Haige?
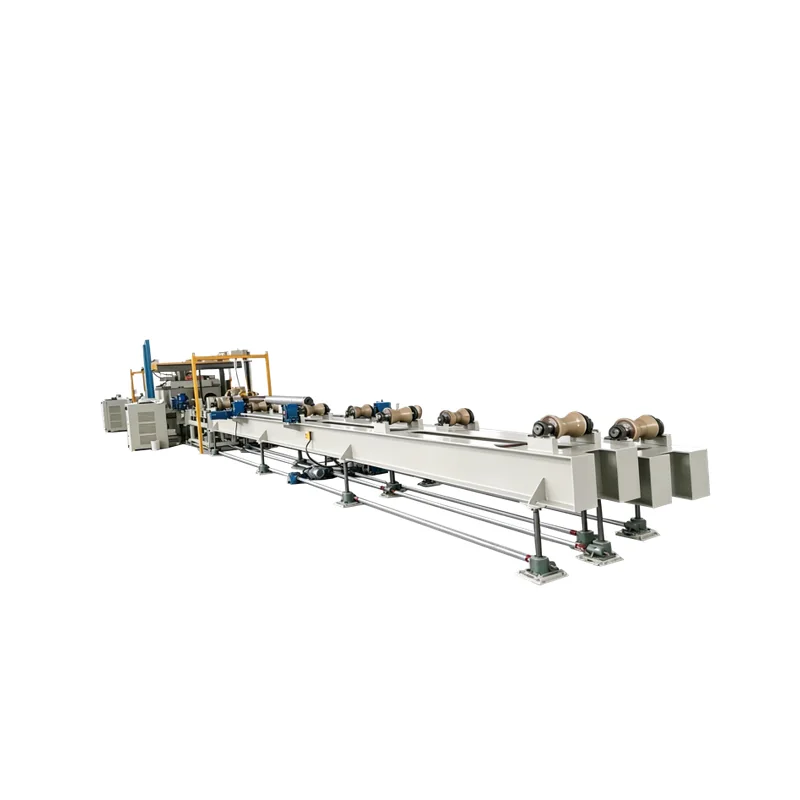
Haige Línea de producción de galvanoplastia continua horizontal. proporciona un punto de partida concreto para piezas cilíndricas largas. Los datos actuales del producto identifican una aplicación para mandriles largos, un rango de diámetro listado de 90 a 280 mm, un rango de longitud listado de 10 000 a 13 000 mm y una configuración de proceso de 2 canales/1 cadena.
Esos valores describen la configuración publicada; no significan que todos los proyectos o piezas dentro del marco dimensional sean automáticamente compatibles. El comprador debe solicitar confirmación del sustrato, la masa, la geometría del extremo, el soporte y la rotación, el contacto eléctrico, el rendimiento del recubrimiento, la secuencia del proceso, los supuestos del ciclo y los límites completos del suministro. El proveedor también debe identificar qué valores son datos fijos del producto y cuáles requieren revisión de ingeniería.
Para proyectos fuera de la familia de piezas de trabajo enumerada, no asuma que escalar las dimensiones es suficiente. Solicitar una revisión técnica específica del proyecto y una desviación marcada o propuesta alternativa.
¿Qué errores comunes en materia de adquisiciones distorsionan la comparación?
- Utilizando sólo la envolvente parcial. Los requisitos de masa, geometría final, rotación y contacto siguen sin definirse.
- Dejar el pretratamiento fuera de la RFQ. Las cotizaciones incluyen entonces diferentes condiciones iniciales.
- Comparando la salida de la placa de identificación. Los supuestos de mezcla de productos, tiempo de proceso, cambio y rendimiento pueden diferir.
- Suponiendo que se incluya equipo ambiental. Las responsabilidades en materia de ventilación y aguas residuales pueden no tener precio.
- Aceptar “automático” sin descripción funcional. Es posible que las recetas, las alarmas, la trazabilidad y la comunicación de la planta no coincidan.
- Utilizando una muestra como aceptación completa. Un resultado de muestra no puede reemplazar el equipo, la documentación ni la verificación del ciclo de trabajo.
¿Qué debe incluir una solicitud de cotización para una línea de producción de galvanoplastia?
Proporcionar dibujos y revisiones de piezas de trabajo; sustrato y estado de suministro; dimensiones y masa mínima, normal y máxima; mezcla de producción; propósito del recubrimiento y especificación aprobada; áreas enmascaradas y de contacto; superficie entrante; secuencia del proceso; pretratamiento y postratamiento requeridos; capacidad objetivo y turnos; concepto de manipulación; distribución del edificio; servicios públicos; requisitos de ventilación y aguas residuales; controles e interfaces de datos; métodos de inspección; Plan FAT y SAT; piezas de muestra; lenguaje del documento; alcance de repuestos; responsabilidad de instalación y puesta en servicio; cantidad; destino; y los requisitos reglamentarios o del proyecto aplicables.
Requerir que el proveedor devuelva cada campo como Confirmado/Desviación/Alternativa/Se requiere entrada del comprador, junto con un flujo de proceso, diseño, cronograma de servicios, matriz de responsabilidades y propuesta de aceptación. Los compradores que tengan estos insumos preparados pueden enviarlos a través del Página de consulta del proyecto Haige para una revisión técnica específica del proyecto.


