Γιατί η ακρίβεια λείανσης χωρίς κέντρο εξαρτάται από τον έλεγχο τροχού, λεπίδας και τροφοδοσίας
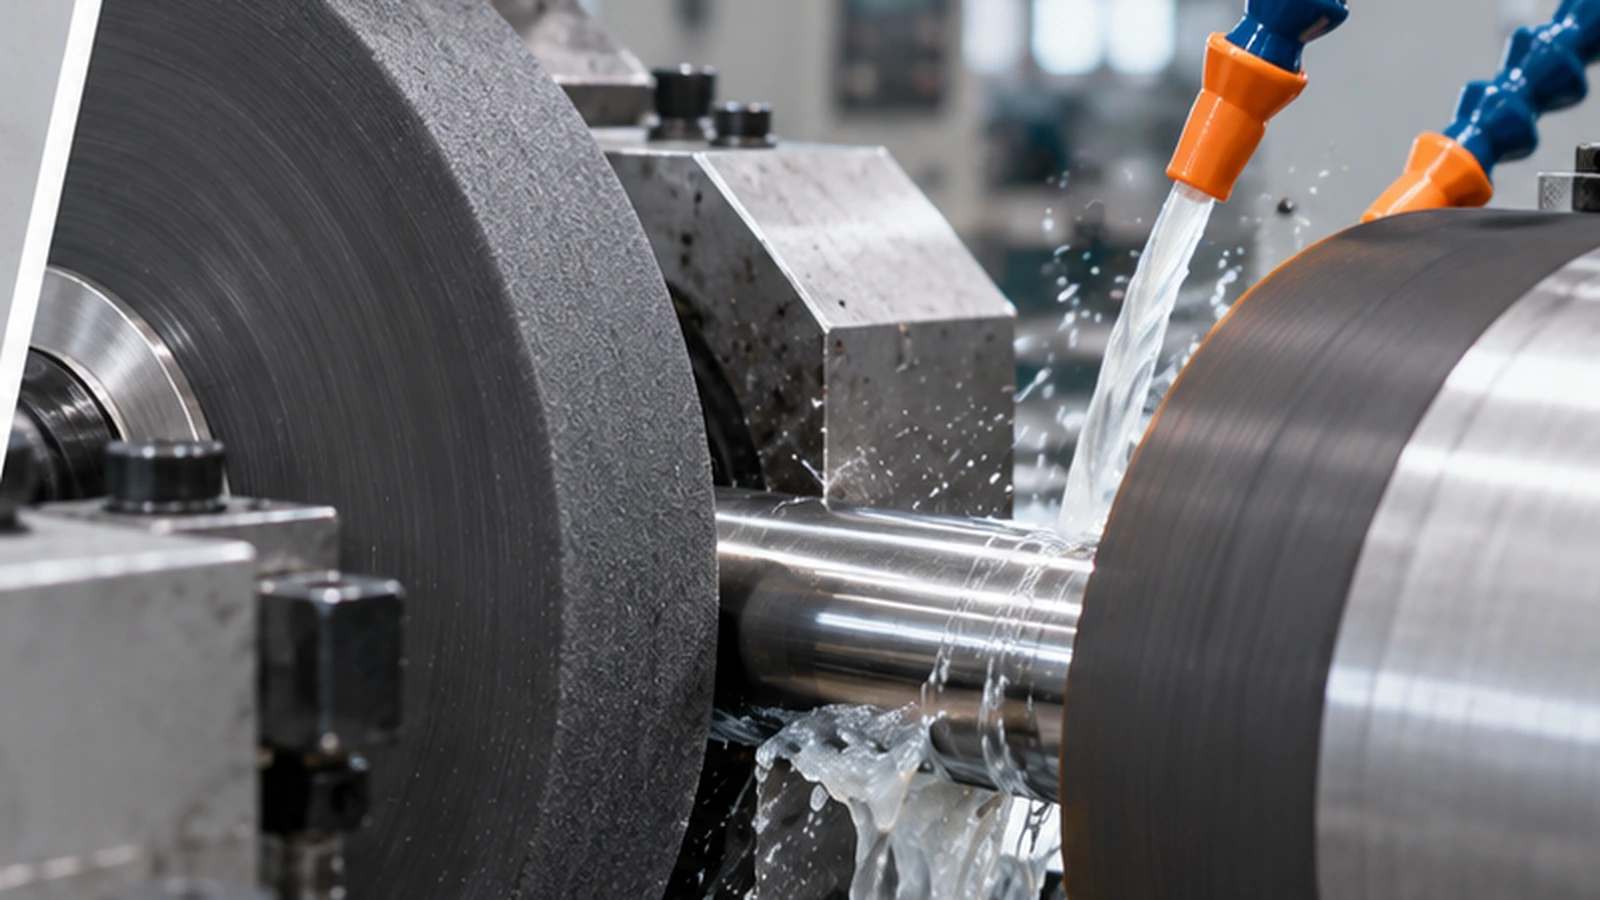
A μηχάνημα λείανσης χωρίς κέντρο δεν εντοπίζει ένα κυλινδρικό τεμάχιο εργασίας μεταξύ σταθερών κέντρων. Η ακρίβεια προέρχεται από τη σχέση μεταξύ του τροχού λείανσης, του τροχού ρύθμισης και της λεπίδας ανάπαυσης εργασίας, μαζί με τη σταθερή τροφοδοσία, την εισερχόμενη γεωμετρία και την ελεγχόμενη κατάσταση του τροχού. Εάν αλλάξει οποιοδήποτε μέρος αυτού του συστήματος, η διάμετρος, η στρογγυλότητα, η συμπεριφορά τροφοδοσίας και το φινίρισμα της επιφάνειας μπορεί να αλλάξουν ακόμα και όταν ο ίδιος ο τροχός λείανσης είναι αμετάβλητος. Οι αγοραστές που αναζητούν πληροφορίες "σχετικά με το μηχάνημα λείανσης χωρίς κέντρο" θα πρέπει επομένως να κατανοήσουν τη διαδικασία ως ένα σύστημα στήριξης και ελέγχου τριών σημείων και όχι ως ένα μόνο λειαντικό υλικό αφαίρεσης τροχών.
Η Haige προμηθεύει πολλές οικογένειες μηχανών λείανσης χωρίς κέντρο, συμπεριλαμβανομένων εξοπλισμού της σειράς TDC, M10200 και M. Η γκάμα προϊόντων του υποστηρίζει εφαρμογές μέσω τροφοδοσίας και βύθισης/τροφοδοσίας, αλλά η συζήτηση για την ακρίβεια ξεκινά με τη γεωμετρία της διαδικασίας και όχι με το όνομα του μοντέλου.
Πώς συγκρατεί ένα μηχάνημα λείανσης χωρίς κέντρο ένα εξάρτημα χωρίς κέντρα;
Το αρχή λειτουργίας της μηχανής λείανσης χωρίς κέντρο εξαρτάται από τρία βασικά στοιχεία:
- Τροχός λείανσης: αφαιρεί το υλικό από το τεμάχιο εργασίας.
- Ρυθμιστικός τροχός: ελέγχει την περιστροφή του κατεργαζόμενου τεμαχίου και, στην άλεση μέσω τροφοδοσίας, την αξονική κίνηση.
- Λεπίδα ανάπαυσης εργασίας: υποστηρίζει το τεμάχιο εργασίας στη ζώνη λείανσης.
Ως εκ τούτου, το τεμάχιο εργασίας ελέγχεται εξωτερικά αντί να συσφίγγεται μεταξύ των κέντρων. Η γεωμετρία μεταξύ αυτών των στοιχείων καθορίζει πώς το εξάρτημα κάθεται, περιστρέφεται και διέρχεται από τη ζώνη επαφής. Επειδή η ρύθμιση είναι ένα σύστημα, η ακρίβεια δεν μπορεί να εξηγηθεί μόνο από την ποιότητα του τροχού λείανσης.
Αυτός είναι και ο λόγος πώς λειτουργεί μια μηχανή λείανσης χωρίς κέντρο συνδέεται άμεσα με τη γεωμετρία του τεμαχίου εργασίας. Οι στρογγυλές ράβδοι, οι άξονες, οι κύλινδροι και τα μανίκια με συνεχή κυλινδρική επιφάνεια είναι φυσικοί υποψήφιοι. Οι διακοπτόμενες επιφάνειες, τα δυνατά σκαλοπάτια, τα κωνικά ή τα μη στρογγυλά τμήματα ενδέχεται να απαιτούν διαφορετική λειτουργία ή άλλη αναθεώρηση διαδικασίας.
Γιατί το ύψος του τεμαχίου εργασίας αλλάζει τη γεωμετρία λείανσης
Η θέση του τεμαχίου εργασίας σε σχέση με τα κέντρα των τροχών επηρεάζει τον τρόπο με τον οποίο οι δυνάμεις επαφής επιδρούν στο εξάρτημα. Η λεπίδα ανάπαυσης εργασίας βοηθά στη δημιουργία αυτού του ύψους. Εάν αλλάξει η θέση στήριξης, αλλάζει και η σχέση μεταξύ του τροχού λείανσης, του ρυθμιστικού τροχού και του τεμαχίου εργασίας.
Για την προμήθεια, το σημαντικό σημείο είναι να μην προσδιορίσετε ένα καθολικό ύψος λεπίδας. Ο προμηθευτής του μηχανήματος θα πρέπει να ορίσει το παράθυρο ρύθμισης για το πραγματικό εύρος διαμέτρου και τη λειτουργία λείανσης. Οι αγοραστές πρέπει να το καταλάβουν αυτό λεπίδα στήριξης εργασίας χωρίς κέντρο λείανσης Η γεωμετρία είναι μέρος του συστήματος ακρίβειας και πρέπει να διατηρείται και να ρυθμίζεται με συνέπεια.
Μια φθαρμένη ή λανθασμένα επιλεγμένη λεπίδα μπορεί να επηρεάσει τη στήριξη του εξαρτήματος ακόμα και όταν ο τροχός λείανσης είναι φρεσκοστρωμένος. Αυτό κάνει τη λεπίδα ένα εξάρτημα διεργασίας και όχι ένα παθητικό κομμάτι υλικού.
Τι ελέγχει στην πραγματικότητα ο ρυθμιστικός τροχός λείανσης χωρίς κέντρο;
Το ρυθμιστικός τροχός λείανσης χωρίς κέντρο ελέγχει περισσότερο από την περιστροφή. Στην άλεση μέσω τροφοδοσίας, η ταχύτητα και η γωνία του επηρεάζουν επίσης την αξονική κίνηση του τεμαχίου προς κατεργασία μέσω της ζώνης λείανσης. Αυτό σημαίνει ότι επηρεάζει τον χρόνο επαφής, τη σταθερότητα της τροφοδοσίας και τον ρυθμό παραγωγής.
Εάν ο ρυθμιστικός τροχός κινεί το εξάρτημα πολύ γρήγορα για την προγραμματισμένη αφαίρεση αποθέματος, το τεμάχιο εργασίας μπορεί να εγκαταλείψει τη ζώνη πριν επιτευχθεί πλήρως η κατάσταση λείανσης. Εάν η τροφοδοσία μειωθεί, ο χρόνος επαφής αυξάνεται, αλλά αλλάζει και η απόδοση. Επομένως, η σωστή ρύθμιση εξαρτάται από το απόθεμα, το υλικό, την κατάσταση του τροχού, το μέγεθος του τεμαχίου εργασίας και το απαιτούμενο τελικό αποτέλεσμα.
Αυτή η σχέση είναι ένας λόγος που ένας αγοραστής δεν πρέπει να συγκρίνει δύο αυτόματη μηχανή λείανσης χωρίς κέντρο προσφέρει μόνο τη μέγιστη ταχύτητα τροφοδοσίας. Η ταχύτητα έχει νόημα μόνο όταν και οι δύο μηχανές αναμένεται να παράγουν την ίδια γεωμετρία και την ίδια απαίτηση επιφάνειας στο ίδιο εισερχόμενο υλικό.
Γιατί η λεπίδα Work-Rest έχει μεγαλύτερη σημασία από ό,τι περιμένουν πολλοί αγοραστές
Η λεπίδα στηρίζει το τεμάχιο εργασίας στο σημείο όπου οι τροχοί λείανσης και ρύθμισης δρουν πάνω του. Η γεωμετρία, η κατάσταση και η θέση του συμβάλλουν στη σταθερότητα του τεμαχίου εργασίας. Μια φθαρμένη λεπίδα μπορεί να αλλάξει τη συμπεριφορά επαφής. μια λεπίδα που είναι ακατάλληλη για τη διάμετρο ή τη γεωμετρία του τμήματος μπορεί να μειώσει την επαναληψιμότητα.
Για ένα μηχάνημα λείανσης χωρίς κέντρο για μεταλλική ράβδο, το RFQ θα πρέπει επομένως να αφορά το εύρος του τεμαχίου εργασίας, όχι μόνο τη μέγιστη διάμετρο. Εάν μια εγκατάσταση επεξεργάζεται πολλά μεγέθη ράβδων, ο αγοραστής θα πρέπει να ρωτήσει πώς γίνεται η επιλογή ή η προσαρμογή της λεπίδας σε όλο το εύρος και εάν η αλλαγή επηρεάζει τη ρύθμιση της διαδικασίας.
Ο προμηθευτής θα πρέπει επίσης να εξηγήσει ποια είδη που σχετίζονται με τη λεπίδα είναι τυπική εμβέλεια μηχανής, κανονικά αναλώσιμα ή εργαλεία ειδικά για το έργο. Αυτό βοηθά τον αγοραστή να συγκρίνει την πλήρη ετοιμότητα διαδικασίας και όχι το υλικό της βάσης της μηχανής.
Πώς επηρεάζει η ταχύτητα μέσω τροφοδοσίας τον έλεγχο μεγέθους και επιφάνειας;
Η λείανση μέσω τροφοδοσίας είναι πολύτιμη για μεγάλα κυλινδρικά τεμάχια εργασίας, επειδή το εξάρτημα μπορεί να κινείται συνεχώς μέσω της ζώνης λείανσης. Αλλά ο ρυθμός τροφοδοσίας αλλάζει τον διαθέσιμο χρόνο για την αφαίρεση υλικού. Αυτό δημιουργεί μια άμεση σύνδεση μεταξύ της απόδοσης και του αποτελέσματος λείανσης.
Μια σταθερή διαδικασία ισορροπεί:
- εισερχόμενο επίδομα αποθεμάτων?
- κατάσταση κοπής τροχού λείανσης.
- ρύθμιση ταχύτητας και γωνίας τροχού.
- Διάμετρος και υλικό του τεμαχίου εργασίας.
- απαιτούμενη τελική διάμετρος και κατάσταση επιφάνειας.
- στόχος παραγωγής.
Αυτό είναι το βαθύτερο ζήτημα πίσω από μακροχρόνιες αναζητήσεις όπως π.χ άλεσμα χωρίς κέντρο μέσω της ταχύτητας τροφοδοσίας. Ο αγοραστής δεν πρέπει να ζητά την υψηλότερη δυνατή ταχύτητα γραμμής μεμονωμένα. Το καλύτερο ερώτημα είναι η ταχύτητα τροφοδοσίας με την οποία το καθορισμένο αποτέλεσμα μπορεί να παραχθεί επανειλημμένα σε αντιπροσωπευτικά εξαρτήματα.
Γιατί η ευθύτητα της εισερχόμενης ράβδου εξακολουθεί να έχει σημασία
Η λείανση χωρίς κέντρο δεν χρησιμοποιεί κέντρα, αλλά αυτό δεν σημαίνει ότι η εισερχόμενη μπάρα μπορεί να έχει απεριόριστη κάμψη. Οι μακριές ράβδοι χρειάζονται σταθερή επαφή και υποστήριξη καθώς εισέρχονται, περνούν και εξέρχονται από τη ζώνη λείανσης. Η υπερβολική κάμψη μπορεί να διαταράξει την τροφοδοσία και να δημιουργήσει ασυνεπή επαφή.
Αυτός είναι ο λόγος για τον οποίο μια γραμμή φινιρίσματος ράβδου μπορεί να χρησιμοποιεί ίσιωμα πριν από το τρίψιμο. Το ευρύτερο χαρτοφυλάκιο εξοπλισμού της Haige περιλαμβάνει μηχανήματα ισιώματος και φινιρίσματος ράβδων εκτός από μύλους χωρίς κέντρο, επομένως ένα έργο μπορεί να αναθεωρηθεί ως διαδρομή διαδικασίας και όχι ως αγορά μόνο με μύλο.
Για ένα λείανση χωρίς κέντρο για στρογγυλή ράβδο εφαρμογή, ο αγοραστής πρέπει να αναφέρει τις εισερχόμενες συνθήκες ευθύτητας, μήκους και υποστήριξης. Εάν ο προμηθευτής υποθέσει ότι εισερχόμενο υλικό είναι πιο ευθύ από αυτό που παρέχει στην πραγματικότητα το εργοστάσιο, ένας τεχνικά υγιής μύλος μπορεί να εξακολουθεί να έχει χαμηλή απόδοση στην εγκατεστημένη γραμμή.
Ο επίδεσμος τροχών είναι μέρος του ελέγχου ακρίβειας
Επίδεσμος τροχού λείανσης χωρίς κέντρο επαναφέρει τη μορφή του τροχού και την κατάσταση κοπής. Καθώς φθείρεται ένας τροχός, η αποτελεσματική του γεωμετρία και η συμπεριφορά κοπής μπορεί να αλλάξουν. Επομένως, το ντύσιμο συνδέεται με την επαναληψιμότητα, όχι απλώς με τη συντήρηση.
Το έργο θα πρέπει να ορίζει πώς ξεκινά το ντύσιμο και τι συμβαίνει μετά το ντύσιμο. Σε μια αυτοματοποιημένη σειρά, οι αγοραστές μπορεί να χρειαστεί να καταλάβουν εάν το ντύσιμο είναι χειροκίνητο, βασίζεται σε κύκλο ή ενσωματώνεται με άλλη μέθοδο ελέγχου διαδικασίας και πώς το μηχάνημα επιστρέφει σε μια επαληθευμένη κατάσταση λειτουργίας.
Ο πολύ μικρός έλεγχος του ντυσίματος μπορεί να επιτρέψει τη μετατόπιση. Το υπερβολικό ντύσιμο μπορεί να καταναλώσει το υλικό του τροχού και να μειώσει τον παραγωγικό χρόνο. Η σωστή στρατηγική εξαρτάται από το υλικό του κατεργαζόμενου τεμαχίου, την αφαίρεση αποθέματος, τις προδιαγραφές τροχών και το σχέδιο παραγωγής.
Το ψυκτικό και το φιλτράρισμα επηρεάζουν περισσότερο από τη θερμοκρασία
Το ψυκτικό βοηθά στην απομάκρυνση της θερμότητας, αλλά το πλήρες σύστημα ψυκτικού επηρεάζει επίσης την απομάκρυνση του μήκους, την κατάσταση των τροχών και την καθαρότητα της ζώνης λείανσης. Το ανεπαρκές φιλτράρισμα μπορεί να επιτρέψει στα συντρίμμια να επανακυκλοφορήσουν, επηρεάζοντας τόσο την επιφάνεια του τροχού όσο και του τεμαχίου εργασίας.
Για ένα CNC μηχάνημα λείανσης χωρίς κέντρο έργο, το όριο μηχανής και ψυκτικού/φιλτραρίσματος θα πρέπει να καθοριστεί πριν από τη σύγκριση των τιμών. Ρωτήστε ποια εξαρτήματα περιλαμβάνονται, ποια βοηθητικά προγράμματα απαιτούνται και τι παραμένει ευθύνη του αγοραστή. Μην υποθέσετε ότι δύο προσφορές μηχανών περιλαμβάνουν το ίδιο πεδίο διαχείρισης ψυκτικού.
Η κατάντη επιθεώρηση μπορεί επίσης να επηρεαστεί από υπολειμματικό ψυκτικό υγρό ή υπολείμματα. Εάν η γραμμή στέλνει ράβδους γείωσης απευθείας στη μέτρηση, τη στίλβωση, τη δοκιμή ή τη συσκευασία, οι συνθήκες καθαρισμού και μεταφοράς θα πρέπει να περιλαμβάνονται στην αναθεώρηση της διαδικασίας.
Η ακρίβεια λείανσης πρέπει να επαληθεύεται με περισσότερες από μία μετρήσεις
Μια επιτυχημένη δοκιμή λείανσης δεν πρέπει να κρίνεται με μία ένδειξη διαμέτρου. Το σχέδιο αποδοχής πρέπει να αντικατοπτρίζει την πραγματική απαίτηση προϊόντος. Ανάλογα με το εξάρτημα, οι αγοραστές μπορεί να χρειαστεί να ελέγξουν τη διάμετρο σε διάφορες τοποθεσίες, τη στρογγυλότητα, την ευθύτητα, την τραχύτητα της επιφάνειας και την οπτική κατάσταση της επιφάνειας.
| Έλεγχος | Πριν από το τρίψιμο | Κατά τη διάρκεια της δίκης | Μετά το Άλεσμα |
|---|---|---|---|
| Διάμετρος | Μετρήστε το εύρος εισερχόμενων | Παρακολουθήστε την αφαίρεση και τη μετατόπιση του αποθέματος | Επαληθεύστε σε καθορισμένες θέσεις |
| Στρογγυλότητα | Καθορίστε τη γραμμή βάσης | Ελέγξτε τη σταθερότητα της ρύθμισης | Επιβεβαίωση έναντι του ορίου αποδοχής |
| Ευθύτητα | Καταγράψτε την εισερχόμενη κατάσταση | Παρατηρήστε τη συμπεριφορά τροφοδοσίας/υποστήριξης | Επαληθεύστε το τελικό προϊόν εάν προσδιορίζεται |
| Τραχύτητα επιφάνειας | Συνθήκη έναρξης εγγραφής | Τροχός ερπύστριας/κατάσταση επιδέσμου | Μέτρηση χρησιμοποιώντας συμφωνημένη μέθοδο |
| Σταθερότητα τροφοδοσίας | Ελέγξτε το μήκος και τη γεωμετρία | Παρατηρήστε την περιστροφή και την αξονική κίνηση | Καταγράψτε ανωμαλίες και όρια |
| Κατάσταση τροχού / λεπίδας | Επιβεβαιώστε τη ρύθμιση | Καταγράψτε ντύσιμο ή αλλαγές | Διατηρήστε τις σημειώσεις διαδικασίας |
Ο σκοπός της δοκιμής είναι να δημιουργήσει ένα επαναλαμβανόμενο παράθυρο διαδικασίας, όχι να παράγει ένα ασυνήθιστα καλό μέρος.
Πώς πρέπει οι αγοραστές να επανεξετάσουν τον εξοπλισμό λείανσης χωρίς κέντρο της Haige;
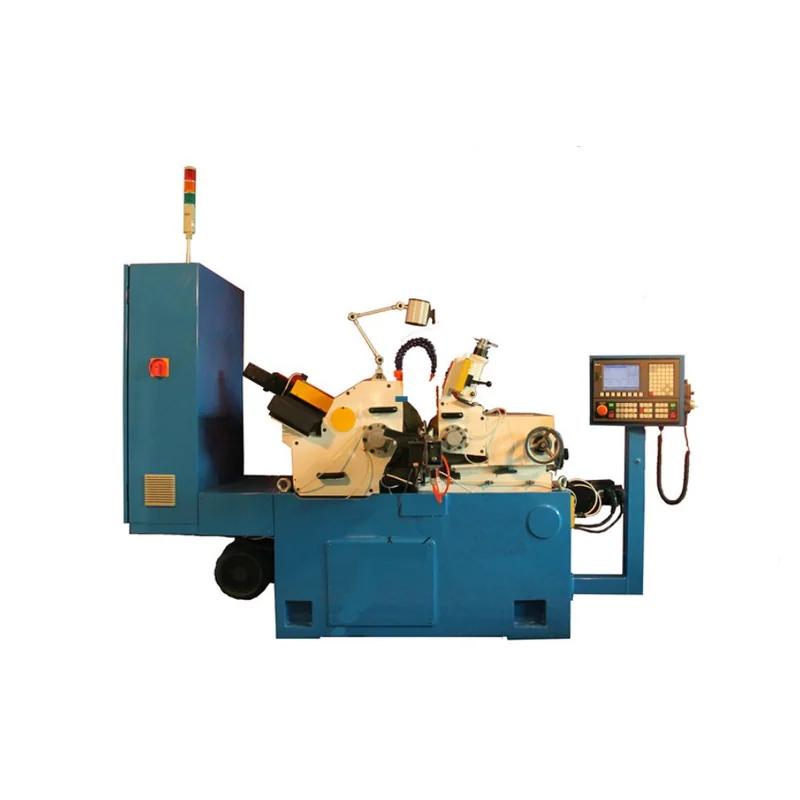
του Haige Μηχανή λείανσης χωρίς κέντρο Η σειρά περιλαμβάνει πολλαπλές οικογένειες μηχανών για κυλινδρικά τεμάχια εργασίας. Το Μηχανή λείανσης χωρίς κέντρο TDC είναι ένα σχετικό παράδειγμα προϊόντος επειδή η δημοσιευμένη περιγραφή του προσδιορίζει τον τροχό λείανσης, τον τροχό ρύθμισης και το σύστημα ανάπαυσης εργασίας και περιγράφει τη συνεχή λείανση με ενσωμάτωση αυτόματης τροφοδοσίας.
Αυτές οι πληροφορίες προϊόντος είναι χρήσιμες για τη σύντομη λίστα. Η τελική επιλογή εξακολουθεί να χρειάζεται το σχέδιο του τεμαχίου εργασίας, την ελάχιστη και μέγιστη διάμετρο, το μήκος του εδάφους, την κατάσταση υλικού, την εισερχόμενη ευθύτητα, το περιθώριο αποθέματος, την απαίτηση τελικής διαμέτρου/στρογγυλότητας/επιφάνειας, τρόπο λείανσης, μοτίβο παραγωγής και αναμενόμενο όριο αυτοματισμού.
Ο αγοραστής θα πρέπει να ζητήσει από τη Haige να επιστρέψει την προτεινόμενη διαμόρφωση του μηχανήματος, τη λειτουργία λείανσης, την ιδέα του τροχού και της λεπίδας, τη διάταξη τροφοδοσίας, την προσέγγιση επίδεσης, το όριο μέτρησης, το εύρος ψυκτικού/φιλτραρίσματος και το σχέδιο δοκιμής. Οποιαδήποτε προϋπόθεση που περιορίζει το αποτέλεσμα της υπόσχεσης θα πρέπει να αναφέρεται ως υπόθεση ή απαίτηση έργου.
Τι πρέπει να περιλαμβάνει μια RFQ μηχανής λείανσης χωρίς κέντρο;
Ένα RFQ που επικεντρώνεται στην ακρίβεια θα πρέπει να περιλαμβάνει περισσότερα από "απαιτείται κεντρικός μύλος". Αποστολή:
- ανταλλακτικό σχέδιο και υλικό.
- ελάχιστη και μέγιστη διάμετρος τεμαχίου εργασίας.
- μήκος τεμαχίου εργασίας και μήκος γείωσης.
- κατάσταση εισερχόμενης διαμέτρου, στρογγυλότητας και ευθύτητας.
- Επίδομα αποθεμάτων?
- τελική διάμετρος και ανοχή.
- απαιτούμενη στρογγυλότητα και κατάσταση επιφάνειας.
- Καθήκον τροφοδοσίας ή βύθισης/τροφοδοσίας εάν έχει ήδη καθοριστεί.
- ρυθμός παραγωγής ή μοτίβο παρτίδας.
- αυτοματισμός και μέτρηση των προσδοκιών·
- όριο ψυκτικού υγρού, φιλτραρίσματος και υπηρεσιών κοινής ωφέλειας.
- απαιτήσεις δοκιμής και επιθεώρησης.
Αυτά τα στοιχεία μπορούν να υποβληθούν μέσω του Έρευνα αίτησης Haige ώστε ο προμηθευτής να μπορεί να επανεξετάσει την πλήρη διαδικασία αντί να απαντήσει σε ένα γενικό ερώτημα σχετικά με τη λείανση χωρίς κέντρο.
Η ακρίβεια προέρχεται από το σύστημα, όχι από έναν τροχό
Το κεντρικό μάθημα για μια μηχανή λείανσης χωρίς κέντρο είναι ότι ο τροχός λείανσης δεν δημιουργεί ακρίβεια από μόνος του. Υποστήριξη τεμαχίου εργασίας, έλεγχος ρυθμιστικού τροχού, γεωμετρία λεπίδας, εισερχόμενη ευθύτητα, ρυθμός τροφοδοσίας, επίδεσμος τροχού, ψυκτικό και επιθεώρηση όλα αλληλεπιδρούν.
Η κατανόηση αυτών των σχέσεων βοηθά έναν αγοραστή να απομακρυνθεί από το "τι είναι η άλεση χωρίς κέντρο;" στην πιο χρήσιμη ερώτηση B2B: ποιοι έλεγχοι διαδικασίας πρέπει να καθοριστούν και να αποδειχθούν πριν το μηχάνημα τεθεί σε λειτουργία.