
Na jakých detailech obrobku záleží při objednávání leštičky s brusným pásem?
Lešticí stroj s brusným pásem by neměl být vybírán pouze z rozsahu průměrů nebo požadovaného vzhledu. Kupující musí nejprve definovat materiál, geometrii obrobku, rozsah velikostí, stav vstupního povrchu, vady, které mají být odstraněny, požadovanou konečnou úpravu, přípustný odběr materiálu, rychlost výroby a metodu kontroly. Tyto vstupy určují, zda aplikace potřebuje lehkou povrchovou úpravu, řízené odstraňování defektů, odstraňování okují nebo vícestupňové leštění – a zda jedna konfigurace stroje může pokrýt celý produktový mix. Užitečná RFQ by se proto měla připojit stav obrobku → cíl konečné úpravy → trasa procesu → konfigurace zařízení → evidence vzorku. Správný stroj je ten, který produkuje specifikovaný výsledek na reprezentativních dílech požadovanou rychlostí, ne pouze model s největší uvedenou kapacitou.
Začněte s obrobkem, ne s modelem stroje
Termín „leštění kovů“ zahrnuje velmi odlišné výrobní úkoly. Jeden kupující možná bude muset před tažením odstranit lehkou oxidaci z přímých tyčí z uhlíkové oceli. Jiný může potřebovat smíchat stopy po obrábění na hřídelích. Třetina může potřebovat konzistentní kosmetickou úpravu trubek z nerezové oceli. Všechny tři mohou zahrnovat brusný pás, ale nevytvářejí stejný kontaktní tlak, sekvenci brusiva, podávání, podporu, extrakci nebo kontrolu.
Před diskusí o modelu připravte rodinu obrobků. Samostatné kruhové tyče, trubky, hřídele a profily; identifikovat jakost materiálu nebo skupinu materiálů; a uveďte minimální a maximální průměr nebo průřez, délku a hmotnost. Pokud produktový mix obsahuje ohnuté, zkosené, stupňovité nebo nepravidelné části, identifikujte je samostatně, spíše než předpokládejte, že je může přijmout stroj s průchozím posuvem.
To je důvod, proč by kupující měli začít se skutečným sortimentem a poté zkontrolovat dodavatele kategorie strojů na leštění kovů. Tato kategorie pomáhá stanovit dostupné dokončovací postupy, zatímco údaje o obrobku určují, který přístup si zaslouží další hodnocení.
Jak změní stav příchozího povrchu proces?
„Surovina“ není dostatečný popis povrchu. Dodavatel potřebuje před leštěním vědět, co je přítomno: okuje, rez, stopy po kreslení, odlupovací čáry, oxid po tepelném zpracování, stopy po obrábění, otřepy, škrábance nebo dříve zpracovaný povrch. Fotografie pomáhají, ale reprezentativní vzorek a písemná definice vady jsou užitečnější než samotné fotografie.
Rozhodující je závažnost a rozložení vady. Mělká, souvislá směrová značka se liší od izolovaných jam. Proces, který zlepšuje jas, nemusí odstranit hlubokou vadu bez nadměrného úběru materiálu. Stejně tak by se nemělo očekávat, že linka navržená pro konzistentní dokončování opraví přímost, velké rozměrové chyby nebo vady materiálu, které patří k předcházejícímu procesu.
Kupující by měli uvést, které vady musí být odstraněny, které mohou zůstat a které musí být zamítnuty před fází leštění. Tato hranice brání tomu, aby nabídka mlčky předpokládala, že stroj provádí lehké dokončování pouze tehdy, když továrna skutečně očekává korekční broušení.
Definujte Dokončení jako požadavek na přijetí
Slova jako „hladký“, „jasný“ a „zrcadlový“ nejsou úplnými kritérii přijetí. Mohou být užitečné jako vizuální záměr, ale RFQ by je měla propojit s měřitelnou nebo schválenou referencí. V závislosti na aplikaci to může zahrnovat drsnost povrchu, schválený vizuální vzorek, směrový vzor, mez defektů, podmínky přípravy povlaku nebo jejich kombinaci.
Drsnost povrchu a vzhled spolu souvisí, ale nejsou zaměnitelné. Dva povrchy mohou mít podobné hodnoty drsnosti a přitom vykazovat různé směrové čáry, lesk nebo místní vady. Naopak, vizuálně světlá plocha nedokazuje, že celá délka splňuje požadovanou drsnost nebo požadavek na odstranění defektu.
Pokud je specifikována drsnost, identifikujte požadovanou hodnotu, metodu měření, nastavení přístroje, místa odběru vzorků a zda požadavek platí před nebo po pozdějším nátěru nebo pokovování. Neaplikujte jedno číslo na každý projekt bez potvrzení materiálu, výchozího stavu a funkčního účelu.
Které proměnné by měli kupující před výběrem modelu zmrazit?
| Oblast rozhodování | Vstup kupujícího | Proč na tom záleží | Dodavatelská evidence |
|---|---|---|---|
| Materiál | Třída nebo skupina materiálů a dodaný stav | Mění abrazivní chování, tvorbu tepla a dosažitelnou povrchovou úpravu | Písemná recenze aplikace a výsledek vzorku |
| Geometrie | Tyč, trubka, hřídel nebo profil; rovné nebo nepravidelné | Definuje krmení, podporu a uspořádání kontaktu | Konfigurační výkres nebo rozložení |
| Rozsah velikostí | Minimální/maximální průměr nebo průřez, délka a hmotnost | Řídí model, pracovní podporu a rozsah přechodu | Potvrzená provozní obálka |
| Příchozí stav | Vodní kámen, rez, stopy, otřepy a hloubka defektů | Definuje úběrové a brusné stupně | Ukázkový pokus a před/po záznamu |
| Konečný stav | Drsnost, vzhled a přípustné zbytkové vady | Zakládá přijetí spíše než subjektivní očekávání | Způsob kontroly a schválený vzorek |
| Odvoz zásob | Povolená rozměrová změna nebo cíl odstranění | Zabraňuje nadměrnému zpracování nebo nesplněným očekáváním ohledně odstranění defektů | Zkušební měření a návrh procesu |
| Propustnost | Počet dílů za hodinu, tuny za směnu nebo požadavek na rychlost linky | Spojuje kvalitu povrchové úpravy s výrobní kapacitou | Předpoklad cyklu a konfigurace vedení |
| Životní prostředí | Sběr prachu, hluk, inženýrské sítě a omezení provozu | Určuje pomocný rozsah a připravenost k instalaci | Seznam nástrojů a plán rozhraní |
Proč potřebují velikostní rozsah a produktový mix samostatnou kontrolu?
Modelová řada na stránce produktu je užitečná pro užší výběr, ale nedokazuje, že každý obrobek lze zpracovat v rámci jednoho nastavení. Průměr, délka, tvar sekce, hmotnost a materiál mohou ovlivnit stabilitu a podporu podávání. Přepínání může také ovlivnit výkon, když závod často přepíná mezi malými tyčemi a velkými trubkami.
Produktová data Haige uvádí několik modelů leštících strojů s brusným pásem s různými rozsahy průměrů, minimálními délkami obrobků, rychlostmi posuvu a konfiguracemi motoru. Tyto hodnoty popisují spíše rodinu než univerzální stroj. Kupující by si měl vyžádat přesný navrhovaný model a požádat dodavatele, aby označil, které vstupní hodnoty jsou standardní, volitelné, specifické pro projekt nebo mimo kontrolovaný rozsah.
Tam, kde je produktový mix široký, rozdělte jej na běžnou výrobní rodinu a výjimečné produkty. V nabídce pak může být uvedeno, zda výjimečné produkty vyžadují jiné nastavení, sníženou rychlost, pomocnou podporu, jiný model nebo samostatný proces.
Jak by měli kupující propojit výběr brusiva s cílovou úpravou?
Brusný pás je procesní spotřební materiál, nikoli detail, který by se měl odkládat až do uvedení do provozu. Typ brusiva, pořadí zrna, rychlost pásu, kontaktní tlak a počet stupňů ovlivňují rychlost úběru, teplo a povrchový vzor. Správnou kombinaci však nelze spolehlivě vybrat pouze z názvu materiálu.
Praktickou cestou je poskytnout reprezentativní vzorky a definovat výsledek přejímky. Dodavatel pak může navrhnout sekvenci pásu a provozní okno pro zkoušku. Kupující by měl zaznamenat vstupní stav, použitou specifikaci pásu, průchody nebo fáze, stav posuvu, konečné měření a vizuální výsledek. Tento záznam se stává receptem počátečního procesu – není zárukou, že se každá budoucí dávka bude chovat identicky.
Životnost spotřebního materiálu by měla být rovněž považována za výsledek testu za definovaných podmínek. Liší se podle rozsahu, znečištění, povinnosti odstraňování a provozní disciplíny. Vyhněte se porovnávání dodavatelů prostřednictvím nepodporovaného čísla „životnosti řemene“, které bylo získáno na jiném obrobku.
Kde se teplo stává problémem zadávání zakázek?
Abrazivní kontakt vytváří teplo. Otázkou nákupu není jen to, zda stroj dokáže součást vyleštit, ale zda to dokáže bez nepřijatelného zabarvení, deformace, poškození povrchu nebo nestabilního výkonu řemenu v rámci plánovaného pracovního cyklu. Tenkostěnné trubky, materiály citlivé na teplo a dlouhé kontinuální běhy mohou vyžadovat zvláštní kontrolu.
V RFQ by mělo být uvedeno, zda je povoleno chladivo nebo mazání, zda musí konečný povrch zůstat suchý a zda pozdější čištění, nátěr nebo pokovování ukládá omezení kontaminace. Dodavatel by měl identifikovat navrhovaný proces a jakékoli požadované rozhraní pro extrakci nebo manipulaci s kapalinou. Kupující by to pak měl ověřit na reprezentativním vzorku a zkoušce výrobní rychlosti.
Sběr prachu je součástí rozsahu stroje
Broušení a leštění může vytvářet částice a skutečné nebezpečí závisí na obrobku, povlaku, znečištění a brusivu. Proto „sběrač prachu včetně“ není úplnou definicí projektu. Kupující by měli poskytnout informace o materiálu a příslušné požadavky na místo a poté požádat dodavatele, aby definoval sběrná místa, rozhraní potrubí, předpoklady proudění vzduchu, rozsah filtrace a co zůstává odpovědností kupujícího.
Uspořádání stroje by také mělo ukazovat přístup pro výměnu pásu, čištění a odstraňování nashromážděného prachu. Pokud dodavatel vyloučí hlavní kolektor, cenová nabídka by přesto měla obsahovat informace o připojení požadované pro návrh odsávání závodu. Místní pracovní a environmentální požadavky zůstávají specifické pro projekt a musí je kupující přezkoumat.
Jak by měl být strukturován ukázkový pokus?
Smysluplná zkouška používá vzorky, které představují výrobu, nejen nejjednodušší část. Zahrňte nejběžnější obrobek, nejmenší a největší příslušné velikosti a nejobtížnější vstupní stav povrchu. Označte každý vzorek tak, aby jeho procesní záznam mohl být porovnán s jeho výsledkem.
Schvalovací plán by měl definovat:
- vstupní materiál, geometrie a stav defektů;
- požadovaná konečná drsnost a vizuální reference;
- kritické rozměry před a po zpracování;
- sekvence abraziva a provozní předpoklady;
- kontrolní místa a nástroje;
- přijatelné zbytkové vady a kritéria zamítnutí;
- zda je výsledkem ukázka procesu nebo smluvní akceptační vzorek.
Po schválení uschovejte vzorek, fotografie, protokol o měření a odsouhlasené procesní poznámky. Pokud se výrobní materiál nebo vstupní stav později změní, zkontrolujte, zda není nutná nová zkouška.
Jak by měli kupující hodnotit stroj na leštění brusných pásů Haige?
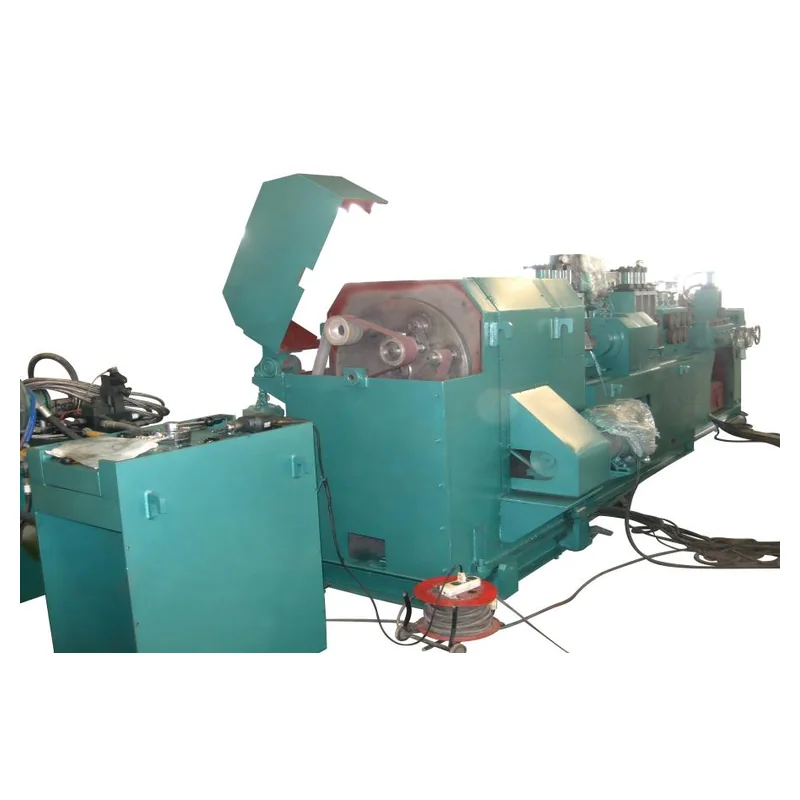
The Stroj na leštění brusných pásů Haige Stránka poskytuje skutečnou modelovou řadu pro tyče, trubky, hřídele a profily. Uvádí rozsahy průměrů specifické pro daný model, minimální délky, rychlosti, informace o drsnosti a konfigurace motoru. Tyto publikované hodnoty jsou vhodné pro počáteční prověření, ale nabízený model by měl být stále potvrzen podle kompletního sortimentu obrobků kupujícího a plánu přejímky.
Požádejte Haige, aby vrátil jednu navrhovanou konfiguraci s přesným modelem, použitelnou obálkou obrobku, včetně leštících stanic, podávacího a podpůrného uspořádání, abrazivních předpokladů, hranice sběru prachu, ovládacích prvků, utilit a vyloučených položek. Jakákoli hodnota, která závisí na materiálu nebo zkoušce, by měla být odpovídajícím způsobem označena, nikoli prezentována jako bezpodmínečný výsledek výroby.
Jaké běžné chyby RFQ vytvářejí přepracování?
- Zasílám pouze maximální průměr. Minimální velikost, délka, hmotnost a geometrie mohou být stejně důležité.
- Použití „zrcadlové úpravy“ bez důkazů. Subjektivní cíl nemůže dodavatel důsledně ocenit ani prokázat.
- Ignorování příchozí závady. Lehké dokončovací práce a odstraňování hlubokých defektů jsou různé úkoly.
- Porovnání rychlosti modelu bez stejné povrchové úpravy. Propustnost má smysl pouze tehdy, když je požadovaná kvalita výstupu udržována konstantní.
- Ponechání odsávání prachu mimo plán rozhraní. Nepřiřazené připojení může instalaci zpozdit.
- Schválení čistého vzorku, který nepředstavuje výrobu. Soud pak poskytuje slabé důkazy pro hromadné operace.
Co by měl obsahovat RFQ brusný pásový lešticí stroj?
Zahrnout jakost a stav materiálu; tvar obrobku; minimální a maximální průměr nebo průřez; délka a hmotnost; příchozí povrchové fotografie a reprezentativní vzorky; vady k odstranění; přípustný odběr materiálu; konečná drsnost a vizuální standard; výrobní mix; cílová propustnost; upstream a downstream procesy; omezení chladicí kapaliny; požadavky na sběr prachu; veřejné služby; rozložení čar; metoda kontroly; zkušební požadavky; požadované dokumenty; množství; cíl; a zodpovědnost za instalaci.
Požádejte dodavatele, aby odpověděl na každou položku jako Potvrzeno / Odchylka / Alternativa / Je vyžadován vstup kupujícího. Když jsou data obrobku a plán vzorků připraveny, odešlete je prostřednictvím Formulář dotazu na zařízení pro povrchovou úpravu kovů Haige a vyžádejte si spíše návrh konkrétního modelu než obecnou cenu stroje.


