
Quan haurien d'utilitzar els compradors una rectificadora automàtica sense centres en una línia d'acabat de barres?
Una rectificadora automàtica sense centres és un ajust fort quan una línia de producció processa repetidament peces de treball cilíndriques que es poden recolzar, girar i alimentar de manera consistent a través de la zona de mòlta. La decisió no hauria de començar només amb el nivell d'automatització. La geometria de la peça de treball, la condició d'entrada, la reserva d'estoc, el diàmetre i el resultat de la superfície requerits, la velocitat de producció, l'estabilitat d'alimentació i la manipulació aigües avall determinen si el rectificat sense centres funcionarà de manera fiable com a part de la línia d'acabat de barres completa.
Per als compradors de projectes, la pregunta més útil, per tant, no és simplement "aquesta màquina pot moldre la barra?" És: "El procés complet pot mantenir el resultat requerit al rendiment objectiu sense crear un nou coll d'ampolla abans o després de la mòlta?" Respondre a aquesta pregunta d'hora fa que les comparacions de màquines siguin més significatives i ofereix als proveïdors prou informació per proposar una ruta de procés defensable en lloc d'una configuració genèrica d'equips.
Comenceu amb la geometria de la peça abans de triar la màquina
El rectificat sense centres dóna suport a la peça de treball externament en lloc de situar-la entre centres o en un mandril. La mola elimina material, la mola reguladora controla la rotació de la peça i el moviment axial, i la fulla de descans estableix la posició de suport.
Aquesta disposició és naturalment adequada per a barres rodones, eixos, corrons, mànigues i altres components cilíndrics amb una superfície exterior estable. El requisit important és la continuïtat del suport. Una peça pot ser nominalment rodona i encara ser un candidat pobre a la mòlta sense centres si grans interrupcions, ranures profundes, canvis bruscos de geometria o seccions inestables impedeixen un contacte constant a través de la zona de mòlta.
Les espatlles, els passos de diàmetre i les regions afilades no exclouen automàticament el procés, però poden canviar el mode de mòlta i el mètode de càrrega adequats. Per tant, el comprador hauria de proporcionar un dibuix controlat que mostri cada diàmetre, conicitat, espatlla, ranura, característica interrompuda i longitud del sòl abans de demanar als proveïdors que seleccionen una màquina.
Compradors que revisen Haige's Gamma de rectificadores sense centres hauria de tractar la categoria de producte com l'inici del procés de selecció en lloc de l'elecció final de la màquina. El model correcte depèn de com entrarà la peça de treball real, romandrà recolzada i sortirà de la zona de mòlta.
La mòlta d'alimentació i d'immersió resol diferents problemes de producció
La mòlta d'alimentació a través sol ser l'opció més forta quan la peça de treball té un diàmetre exterior cilíndric continu al llarg de la secció que es rectifica. La roda reguladora controla tant la rotació de la peça com el moviment axial, permetent que la peça es mogui contínuament per la zona de mòlta.
Això fa que l'alimentació directa sigui atractiva per a la producció repetida i la integració de la línia, però només quan el suport d'entrada, el suport de sortida i la geometria de la peça permeten un moviment estable. En particular, les barres llargues necessiten més que una mola adequada. Necessiten un sistema de manipulació que mantingui la peça alineada quan entra i surt de la màquina.
La mòlta de submersió o d'alimentació és diferent. En lloc d'alimentar la peça completa contínuament a través d'un buit de rectificat fix, el sistema de rectificat i regulació funciona en una regió definida de la peça. Es pot considerar per a determinades espatlles, diàmetres escalonats, regions formades o longituds de mòlta més curtes on el moviment d'alimentació no és adequat.
Per a una RFQ, els compradors haurien d'evitar escriure només "es requereix un molinet sense centre". Indiqueu si la secció de terra és contínua, si la peça de treball té espatlles o esglaons i si és acceptable el processament d'alimentació, immersió o recomanat pel proveïdor. Això ofereix als licitadors una base molt més clara per a la selecció de la màquina.
La condició de la barra d'entrada defineix la finestra de trituració real
Una rectificadora sense centres pot refinar el diàmetre exterior, la rodonesa i les condicions de la superfície, però no s'ha d'esperar que corregeixi tots els defectes aigües amunt. Una flexió excessiva, una geometria d'entrada inestable o una reserva d'estoc inconsistent poden interferir amb l'alimentació i fer que els resultats de mòlta siguin més difícils de mantenir.
Per tant, la rectitud és una condició d'entrada al procés més que un benefici que s'hauria d'assumir des del mateix molinet. Si les barres entrants varien significativament, la línia pot necessitar un pas de redreçament aigües amunt abans del rectificat de precisió.
Haige ja tracta aquest tema amb més profunditat al seu rectitud de la barra abans de rectificar i polir article. Per a la decisió de selecció de la mòlta, el requisit principal és més senzill: definir la finestra de rectitud d'entrada real i confirmar que el procés de manipulació i mòlta proposat la pot acceptar.
La quota d'estoc necessita la mateixa disciplina. La mòlta hauria d'eliminar una quantitat planificada de material, no convertir-se en una operació global per a defectes que s'haurien d'haver eliminat pel pelat o un altre procés aigües amunt.
Una ruta de procés útil pot assignar diferents tasques a diferents etapes:
- els controls de redreçament es dobleguen;
- el peeling elimina una capa exterior definida i defectes superficials més profunds;
- la mòlta perfecciona el diàmetre, la rodonesa i l'estat de la superfície;
- el poliment aborda l'aspecte final o un altre requisit de superfície.
El comprador ha de proporcionar el diàmetre d'entrada representatiu, la rectitud, la rodonesa, l'estat del defecte i l'estat del material juntament amb el diàmetre final i l'acabat requerits. Això proporciona al proveïdor prou informació per avaluar la finestra del procés en lloc de seleccionar la mòlta només a partir de la dimensió acabada.
Col·loqueu el molinet on es pugui conservar el seu resultat
La ubicació correcta d'una rectificadora automàtica sense centres depèn del que arriba a la màquina i del que passa immediatament després.
Si les barres en brut encara contenen escala severa, flexió significativa o defectes superficials profunds, pot ser necessària una preparació aigües amunt abans de la mòlta de precisió. Si les barres ja s'han redreçat i pelat, la rectificadora es pot utilitzar per refinar la geometria i l'estat de la superfície abans de polir, provar, tallar o empaquetar.
El costat aigües avall importa igual. Els rotlles de transferència, els sistemes de guia, les taules d'acumulació i la manipulació de paquets poden marcar o doblegar material llarg després que surti de la zona de mòlta. Els residus de refrigerant o de mòlta també poden interferir amb la inspecció aigües avall o l'acabat de la superfície si la neteja i la filtració no formen part del disseny de la línia.
Una mòlta que produeixi el resultat correcte a la roda no garanteix automàticament que el mateix resultat arribi a l'estació d'embalatge. Per tant, la disposició de la línia s'hauria de revisar en ambdues direccions:
- Quina condició arriba al molinet?
- Quin resultat deixa el molinet?
- Quins equips aigües avall han de preservar aquest resultat?
Això és especialment important en projectes en què el molí s'afegeix a una línia existent en lloc d'instal·lar-se com a part d'un sistema completament nou.
La mòlta automàtica sovint està limitada per la manipulació del material, no per la potència de mòlta
L'automatització només crea capacitat útil quan la peça pot entrar i sortir de la màquina a un ritme repetible. En la producció de barres llargues, el cicle de mòlta pot no ser la part més lenta de la línia. La càrrega de paquets, la separació de barres, la guia d'entrada, la transferència, l'acumulació i la descàrrega poden convertir-se en els veritables colls d'ampolla de rendiment.
Per tant, el concepte de manipulació s'ha d'avaluar juntament amb el molinet.
Les entrades importants inclouen:
- longitud mínima i màxima de la barra;
- rang de diàmetres de barra;
- pes de la barra individual;
- rectitud entrant;
- condició final;
- fricció superficial o condició d'escala;
- sortida de línia necessària;
- peces objectiu per hora o tones per torn;
- ritme de subministrament aigües amunt;
- capacitat d'acumulació aigües avall.
Una màquina que pot moldre més ràpid que la carregadora pot separar barres passarà part del seu cicle esperant. Un carregador d'alta capacitat també ofereix pocs beneficis si la taula de sortida no pot netejar les barres acabades amb prou rapidesa.
Això significa que el comprador hauria de demanar als proveïdors que retornin no només la capacitat nominal de la màquina, sinó també la taxa de processament esperada en les condicions de manipulació i de peça indicades.
Definiu el límit de l'automatització en lloc de demanar una "màquina automàtica"
"Automàtic" pot descriure àmbits de projecte molt diferents.
Depenent de l'aplicació, l'automatització pot incloure:
- càrrega de paquets;
- separació d'una sola barra;
- alineació i orientació d'entrada;
- posicionament automàtic de les rodes;
- cicles de vestir;
- avaluació en procés o postprocés;
- compensació automàtica de mida;
- classificació;
- recollida de sortida;
- comunicació de línia i enclavaments.
No tots els projectes necessiten totes aquestes funcions, i no totes les cotitzacions de màquines les inclouen.
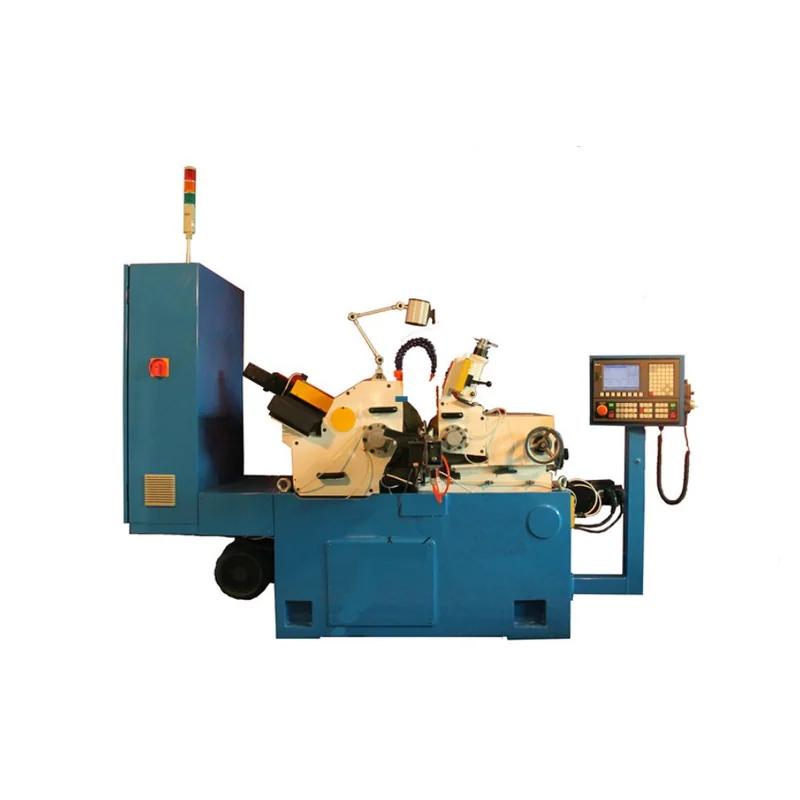
El Rectificadora TDC sense centres és un exemple de producte rellevant perquè la seva descripció del producte identifica la mola, la mola reguladora i el descans de treball com el sistema de mòlta bàsic i assenyala la integració amb els sistemes d'alimentació automàtica.
Per a una cotització de projecte seriosa, els compradors haurien de demanar als proveïdors que separin:
- la rectificadora de base compatible;
- manipulació de material inclosa;
- aforament inclòs;
- refrigerant i filtració inclosos;
- automatització opcional;
- treball d'integració específic del projecte.
Això impedeix que dos proveïdors semblin citar la mateixa "moladora automàtica" quan un inclou un sistema complet de càrrega i calibratge mentre que l'altre inclou només una màquina llesta per a l'automatització.
L'estabilitat de la roda, el vestit i el refrigerant determinen quant de temps pot funcionar l'automatització
La selecció de la mola ha de seguir el material, la duresa, l'eliminació d'estocs, l'acabat requerit, la sensibilitat a la calor i la taxa de producció esperada. La roda reguladora i la fulla de descans també influeixen en el comportament de la peça perquè afecten la manera com la peça gira i s'asseu en relació al contacte de mòlta.
Per a una línia automàtica, aquestes opcions afecten més que la primera part acceptable. Afecten el temps que la màquina pot continuar produint dins de la mida i la finestra de superfície requerides abans que calgui un ajust.
Vestir-se és especialment important. A mesura que la mola canvia durant la producció, el revestiment restaura la seva forma i estat de tall. Si els intervals de preparació són inestables o requereixen una intervenció manual freqüent, és possible que un alt índex de mòlta nominal no es tradueixi en una alta disponibilitat de línia.
Per tant, la RFQ hauria de preguntar:
- com s'inicia el vestit;
- si és manual, cronometrat, basat en cicles o amb mesura;
- quins paràmetres de configuració es controlen;
- com la màquina torna a un estat verificat després de vestir-se;
- quina intervenció de l'operador segueix sent necessària.
El refrigerant i la filtració pertanyen a la mateixa discussió sobre l'estabilitat del procés. El lliurament de refrigerant, el control de la temperatura, la filtració, l'eliminació d'escombraries i la gestió de la boira afecten el control de la calor, l'estat de les rodes i la neteja de la inspecció aigües avall.
Per als projectes de línia, el proveïdor hauria d'indicar clarament on comença i on acaba la seva responsabilitat de refrigeració i filtració.
El rectificat sense centre és adequat per a l'aplicació?
| Pregunta d'aplicació | La mòlta sense centres és un ajust més fort quan | Es necessita una validació addicional quan |
| Geometria de la peça | La superfície del sòl és cilíndrica i pot romandre suportada contínuament | La part conté espatlles grans, interrupcions, afilades o seccions no rodones |
| Patró de producció | La producció repetida justifica una configuració estable i una alimentació controlada | Els lots són petits, molt barrejats o requereixen canvis de configuració freqüents |
| Condició d'entrada | La rectitud, l'estat de la superfície i la dotació d'estoc es troben dins d'una finestra acordada | La flexió, la profunditat del defecte o la variació d'entrada estan mal controlades |
| Resultat requerit | El diàmetre, la rodonesa i l'estat de la superfície tenen límits d'acceptació mesurables | El requisit es basa principalment en termes subjectius com ara "acabat perfecte" |
| Automatització | La càrrega, l'orientació, l'aforament i el maneig de la sortida admeten la velocitat de línia requerida | La manipulació del material segueix sense definir-se o crea un probable coll d'ampolla |
| Integració de línies | Les interfícies aigües amunt i avall es defineixen abans de seleccionar la màquina | La propietat del mesurament, del refrigerant, de la transferència o dels controls encara no està clara |
Un "ajust més fort" no vol dir que la màquina estigui aprovada. Significa que l'aplicació és prou compatible com per justificar una revisió tècnica detallada i proves de prova.
Les proves de prova haurien de provar la finestra del procés, no una barra ideal
Una prova representativa de prova és una de les maneres més sòlides de reduir el risc abans que es publiqui un projecte de mòlta sense centres.
La prova no hauria d'utilitzar només una mostra inusualment recta i sense defectes seleccionada perquè és fàcil de moldre. Les mostres haurien de representar la variació normal de la producció i, quan sigui pràctic, les vores difícils de la condició d'entrada indicada.
Un pla de prova útil hauria de registrar:
- grau i estat del material;
- diàmetre d'entrada i rectitud;
- defectes superficials entrants;
- bonificació d'existències;
- mode de mòlta;
- muntatge de la roda i la roda reguladora;
- nombre de peces de prova;
- paràmetres d'alimentació o cicle;
- mètode d'inspecció final;
- problemes observats de manipulació o estabilitat.
Depenent del projecte, la inspecció final pot incloure diàmetre en múltiples posicions, rodonesa, rectitud, rugositat superficial i estat visual. Cada característica ha de tenir el seu propi mètode de mesura i límit d'acceptació.
Un resultat de rugositat superficial no demostra l'estabilitat dimensional sobre una barra llarga. De la mateixa manera, un bon resultat de diàmetre no demostra que la peça s'alimenti de manera fiable en una línia automàtica.
La prova més valuosa revela la finestra de procés utilitzable. Si l'èxit depèn de la classificació de les barres entrants, l'addició d'una operació de redreçada aigües amunt, la reducció de la taxa de producció objectiu o el canvi d'estoc, aquesta condició hauria d'aparèixer a l'oferta final del proveïdor.
Sol·liciteu el rendiment en condicions establertes, no un nombre de capacitat aïllat
Els compradors de projectes sovint reben una xifra de capacitat de la màquina sense context suficient per entendre com es va calcular.
Per a una rectificadora automàtica sense centres, la informació útil sobre el rendiment s'ha d'enllaçar a una peça de treball determinada:
- diàmetre;
- longitud;
- estat material;
- eliminació d'estocs;
- resultat superficial requerit;
- mode de mòlta;
- mètode d'alimentació;
- requisit d'inspecció.
La cita també ha d'aclarir si la sortida indicada inclou:
- temps de càrrega i descàrrega;
- temps d'inactivitat del vestit;
- aforament;
- ajust de rutina;
- canvi d'eina o canvi de configuració;
- retards normals de transferència.
Això fa que les xifres de sortida siguin més útils quan els compradors comparen màquines alternatives o avaluen si la rectificadora proposada complirà el requisit de takt de la línia completa.
Què haurien d'incloure els compradors en una RFQ de rectificadora automàtica sense centres?
Una RFQ d'equips útils hauria de proporcionar al proveïdor la informació suficient per avaluar tant el procés de mòlta com la línia circumdant.
Inclou:
- dibuix del producte;
- superfícies a tallar;
- diàmetre mínim i màxim;
- longitud mínima i màxima de la barra;
- pes unitari o rang de pes;
- grau i estat del material;
- rectitud i geometria entrants;
- bonificació d'existències;
- descripció del defecte superficial;
- diàmetre final i tolerància requerits;
- requisit de rodonesa si escau;
- requisit d'acabat superficial;
- patró de lots i barreja de productes;
- objectiu de producció, takt o taxa de producció;
- equips aigües amunt actuals;
- procés aigües avall planificat;
- serveis públics disponibles;
- inspecció i documentació requerida.
Les fotografies, els registres de producció existents i les mostres representatives poden ser útils quan la superfície d'entrada real o la condició de flexió no es poden descriure amb precisió en una taula.
Què hauria de tornar el proveïdor amb el pressupost?
La resposta hauria de donar més que un model de màquina i un preu total.
Demaneu al proveïdor que torni:
- mode de mòlta proposat;
- rang de peces acceptat;
- configuració de la màquina;
- concepte de mola i mola reguladora;
- estratègia de vestir;
- disposició de càrrega i manipulació de sortida;
- mètode de mesura;
- límit de refrigerant i filtració;
- serveis públics;
- interfícies de seguretat i control;
- taxa de producció esperada en les condicions establertes;
- automatització inclosa;
- automatització opcional;
- procediment d'assaig;
- mètode d'inspecció;
- abast de la documentació;
- tots els supòsits tècnics i desviacions.
L'automatització opcional s'ha de separar del procés base compatible. Si la taxa de producció indicada depèn d'equips de manipulació addicionals, classificació de barres d'entrada o una altra operació amunt, aquesta dependència hauria de ser visible a l'oferta.
Passar d'una cerca de màquina a una elecció de procés defensable
Una rectificadora automàtica sense centres es converteix en una bona opció quan la geometria de la peça, la condició d'entrada, la dotació d'estoc, el mode de mòlta, el concepte de manipulació i la velocitat de línia necessària es poden incorporar a una finestra de procés estable.
Per tant, la decisió final hauria de comparar més que la potència del cargol o la capacitat del titular. Els compradors haurien de mirar com entra la peça a la màquina, quant de temps pot romandre estable el procés de mòlta entre intervencions, com es mesura la barra acabada i si els equips aigües avall poden preservar el resultat.
Quan aquestes condicions estiguin clares, els compradors poden enviar el dibuix, la gamma de peces de treball, la condició d'entrada, l'acabat objectiu, la taxa de producció i els requisits de disposició de la línia a través de Haige. Formulari de consulta de sol·licitud de rectificat sense centres. La proposta retornada ha d'identificar la ruta del procés, el límit de l'automatització, el rendiment esperat, els requisits de prova de prova i qualsevol hipòtesi que pugui afectar el rendiment.


