Чаму дакладнасць бесцэнтральнага шліфавання залежыць ад кола, ляза і кантролю падачы
A бесцентровой шліфавальны станок не размяшчае цыліндрычную нарыхтоўку паміж нерухомымі цэнтрамі. Дакладнасць вынікае з узаемасувязі паміж шліфавальным кругам, рэгулюючым кругам і лязом для працоўнага адпачынку разам са стабільнай падачай, геаметрыяй уваходнай часткі і кантраляваным станам круга. Калі якая-небудзь частка гэтай сістэмы змяняецца, дыяметр, круглявасць, паводзіны падачы і аздабленне паверхні могуць змяняцца, нават калі сам шліфавальны круг нязменны. Таму пакупнікам, якія шукаюць інфармацыю «аб бесцэнтравым шліфавальным станку», варта разумець гэты працэс як трохкропкавую сістэму падтрымкі і кіравання, а не як адзіны абразіўны круг, які здымае матэрыял.
Haige пастаўляе некалькі сямействаў бесцэнтральных шліфавальных станкоў, у тым ліку абсталяванне серыі TDC, M10200 і M. Асартымент яго прадукцыі падтрымлівае скразную падачу і пагрузку/падачу, але абмеркаванне дакладнасці пачынаецца з геаметрыі працэсу, а не з назвы мадэлі.
Як бесцентровая шліфавальная машына ўтрымлівае дэталь без цэнтраў?
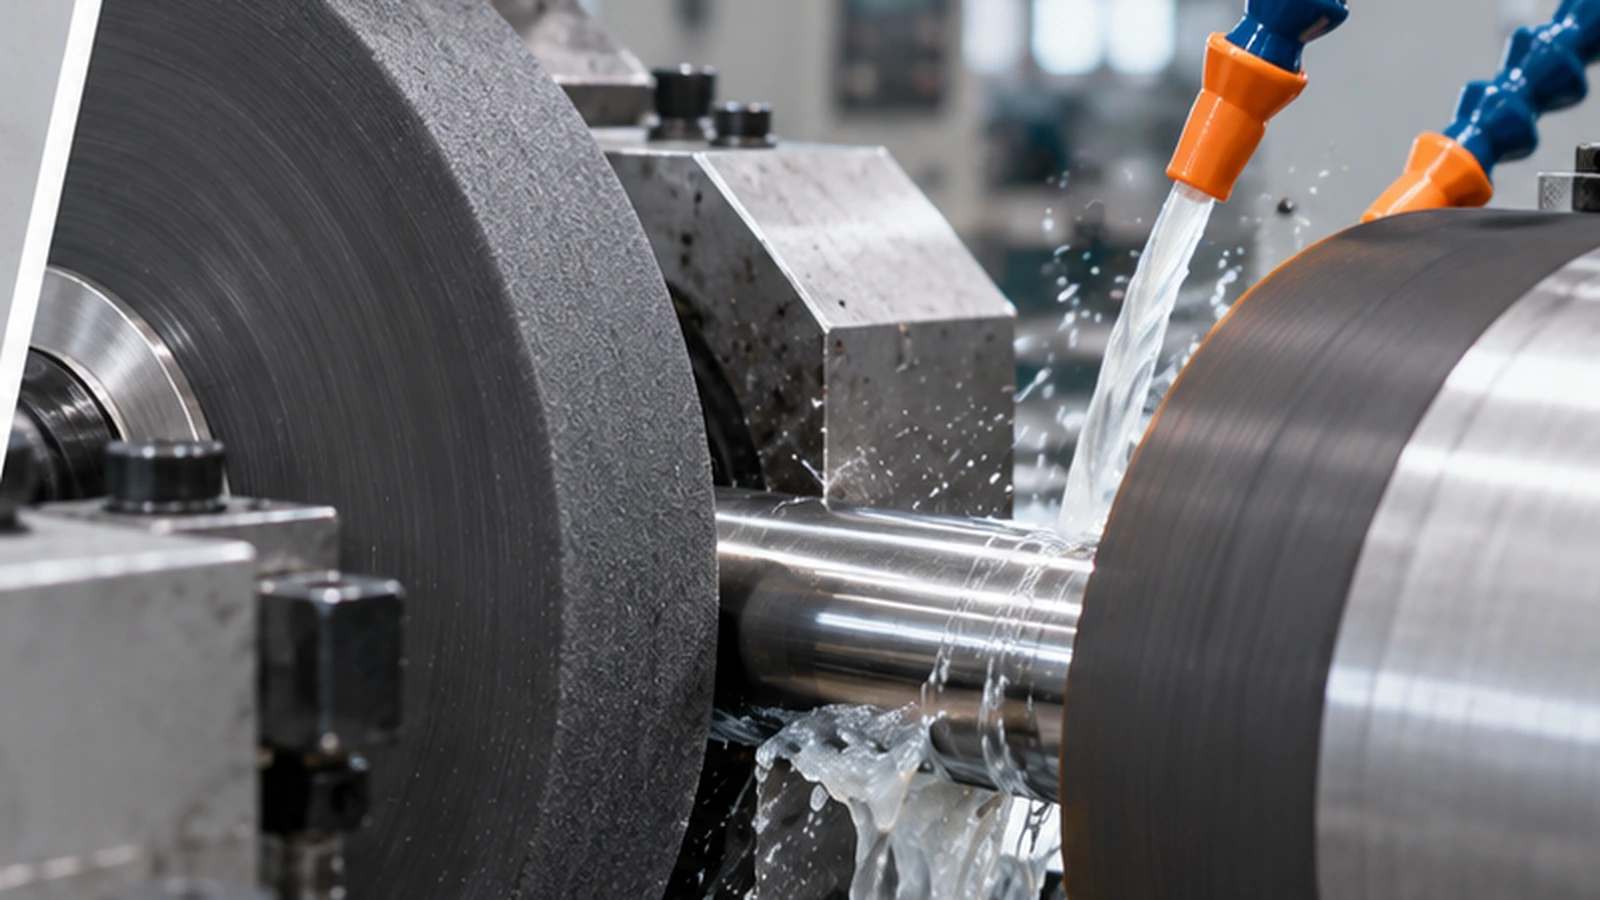
The прынцып працы бесцентровой шліфавальнай машыны залежыць ад трох асноўных элементаў:
- Шліфавальны круг: здымае матэрыял з нарыхтоўкі.
- Рэгулявальнае кола: кіруе кручэннем нарыхтоўкі і, пры скразным шліфаванні, рухам па восі.
- Лязо для працы і адпачынку: падтрымлівае нарыхтоўку ў зоне шліфавання.
Такім чынам, нарыхтоўка кантралюецца звонку, а не заціскаецца паміж цэнтрамі. Геаметрыя паміж гэтымі элементамі вызначае, як частка сядзіць, круціцца і праходзіць праз зону кантакту. Паколькі ўстаноўка з'яўляецца сістэмай, дакладнасць нельга растлумачыць толькі якасцю шліфавальнага круга.
Вось чаму як працуе бесцентровой шліфавальны станок непасрэдна звязана з геаметрыяй нарыхтоўкі. Круглыя пруткі, валы, ролікі і гільзы з суцэльнай цыліндрычнай паверхняй - натуральныя кандыдаты. Перарывістыя паверхні, моцныя прыступкі, звужаныя або някруглыя ўчасткі могуць запатрабаваць іншага рэжыму або іншай праверкі працэсу.
Чаму вышыня нарыхтоўкі змяняе геаметрыю шліфавання
Становішча нарыхтоўкі адносна цэнтра колаў уплывае на тое, як кантактныя сілы дзейнічаюць на дэталь. Лязо працы-адпачынку дапамагае ўсталяваць гэтую вышыню. Калі змяняецца становішча апоры, таксама змяняецца ўзаемасувязь паміж шліфавальным кругам, рэгулюючым кругам і нарыхтоўкай.
Для закупак важным момантам з'яўляецца не ўказанне адной універсальнай вышыні ляза. Пастаўшчык машыны павінен вызначыць акно налад для фактычнага дыяпазону дыяметра і рэжыму шліфавання. Пакупнікі павінны гэта разумець бесцэнтральнае шліфавальнае працоўнае лязо геаметрыя з'яўляецца часткай сістэмы дакладнасці і павінна падтрымлівацца і ўсталёўвацца паслядоўна.
Зношанае або няправільна абранае лязо можа паўплываць на апору дэталі, нават калі тачыльны круг толькі што запраўлены. Гэта робіць лязо кампанентам працэсу, а не пасіўнай часткай абсталявання.
Што насамрэч кантралюе бесцэнтральны шліфавальны круг?
The бесцентровой шліфавальны круг кантралюе больш, чым кручэнне. Пры скразным шліфаванні яго хуткасць і кут таксама ўплываюць на восевае перамяшчэнне загатоўкі праз зону шліфавання. Гэта азначае, што гэта ўплывае на час кантакту, стабільнасць корму і хуткасць вытворчасці.
Калі рэгулюючае кола рухае дэталь занадта хутка для запланаванага выдалення запасу, нарыхтоўка можа пакінуць зону да поўнага дасягнення стану шліфавання. Калі падача памяншаецца, час кантакту павялічваецца, але прапускная здольнасць таксама змяняецца. Такім чынам, правільная налада залежыць ад запасу, матэрыялу, стану дыска, памеру нарыхтоўкі і неабходнага канчатковага выніку.
Гэтая ўзаемасувязь з'яўляецца адной з прычын, чаму пакупнік не павінен параўноўваць два аўтаматычны бесцентровой шліфавальны станок прапануе толькі максімальную хуткасць падачы. Хуткасць мае сэнс толькі тады, калі чакаецца, што абедзве машыны будуць вырабляць аднолькавую геаметрыю і аднолькавую паверхню з аднолькавым паступаючым матэрыялам.
Чаму лязо для працы і адпачынку мае большае значэнне, чым чакаюць многія пакупнікі
Лязо падтрымлівае нарыхтоўку ў тым месцы, дзе на яе дзейнічаюць шліфавальны і рэгулявальны кругі. Яго геаметрыя, стан і становішча спрыяюць стабільнасці нарыхтоўкі. Зношанае лязо можа змяніць паводзіны пры кантакце; лязо, якое не адпавядае дыяметру або геаметрыі дэталі, можа паменшыць паўтаральнасць.
Для а бесцентровой шліфавальны станок для металічнага прутка, такім чынам, запыт на прапанову павінен датычыцца дыяпазону дэталяў, а не толькі максімальнага дыяметра. Калі на прадпрыемстве апрацоўваюцца пруткі некалькіх памераў, пакупнік павінен спытаць, як ажыццяўляецца выбар або рэгуляванне ляза ва ўсім асартыменце і ці ўплывае пераход на наладу працэсу.
Пастаўшчык павінен таксама растлумачыць, якія элементы, звязаныя з лязамі, з'яўляюцца стандартным аб'ёмам машыны, звычайнымі расходнымі матэрыяламі або інструментамі для канкрэтнага праекта. Гэта дапамагае пакупніку параўноўваць поўную гатоўнасць працэсу, а не апаратнае забеспячэнне базавай машыны.
Як хуткасць скразной падачы ўплывае на кантроль памеру і паверхні?
Шліфаванне праз падачу каштоўна для доўгіх цыліндрычных нарыхтовак, таму што дэталь можа бесперапынна рухацца праз зону шліфавання. Але хуткасць падачы змяняе час, даступны для выдалення матэрыялу. Гэта стварае прамую сувязь паміж прапускной здольнасцю і вынікам драбнення.
Стабільны працэс ураўнаважвае:
- надбаўка на ўваходныя запасы;
- стан рэзкі тачыльнага круга;
- рэгуляванне хуткасці і кута колаў;
- дыяметр і матэрыял нарыхтоўкі;
- неабходны канчатковы дыяметр і стан паверхні;
- мэтавая норма выпрацоўкі.
Гэта больш глыбокая праблема доўгага хваста пошуку, напрыклад бесцэнтральнае шліфаванне праз хуткасць падачы. Пакупнік не павінен прасіць максімальна магчымую хуткасць лініі ў ізаляцыі. Лепшым пытаннем з'яўляецца хуткасць падачы, пры якой зададзены вынік можа быць атрыманы паўторна на рэпрэзентатыўных дэталях.
Чаму прамалінейнасць уваходнай панэлі па-ранейшаму важная
Бесцэнтральнае шліфаванне не выкарыстоўвае цэнтры, але гэта не азначае, што ўваходны брусок можа мець неабмежаваны выгіб. Доўгія брускі маюць патрэбу ў стабільным кантакце і падтрымцы пры ўваходзе, праходжанні і выхадзе з зоны драбнення. Празмерны нахіл можа перашкодзіць кармленню і стварыць непастаянны кантакт.
Вось чаму на фінішнай лініі перад шліфаваннем можна выкарыстоўваць праўку. Больш шырокі партфель абсталявання Haige уключае станкі для праўкі і аздаблення пруткоў у дадатак да бесцэнтральных шліфавальных станкоў, таму праект можна разглядаць як тэхналагічны маршрут, а не як куплю толькі шліфавальнай машынкі.
Для а бесцентровое шліфаванне для круглага прутка прымянення, пакупнік павінен паведаміць аб уваходнай прамалінейнасці, даўжыні і ўмовах падтрымкі. Калі пастаўшчык мяркуе, што паступае больш прамой матэрыял, чым на самой справе забяспечвае завод, тэхнічна спраўная шліфавальная машына ўсё роўна можа працаваць недастаткова на ўсталяванай лініі.
Праверка колаў з'яўляецца часткай кантролю дакладнасці
Запраўка бесцэнтральнага шліфавальнага круга аднаўляе форму колы і стан рэзкі. Калі кола зношваецца, яго эфектыўная геаметрыя і паводзіны пры рэзанні могуць змяняцца. Такім чынам, апрананне звязана з паўтаральнасцю, а не проста з абслугоўваннем.
Праект павінен вызначаць, як пачынаецца апрананне і што адбываецца пасля апранання. На аўтаматызаванай лініі пакупнікам можа спатрэбіцца зразумець, ці з'яўляецца апрананне ўручную, на аснове цыкла або інтэгравана з іншым метадам кіравання працэсам, і як машына вяртаецца ў правераны працоўны стан.
Занадта слабы кантроль апранання можа прывесці да дрэйфу. Празмернае праўленне можа з'ядаць матэрыял для колаў і скараціць час працы. Правільная стратэгія залежыць ад матэрыялу нарыхтоўкі, выдалення запасу, спецыфікацыі колы і схемы вытворчасці.
Астуджальная вадкасць і фільтрацыя ўплываюць больш, чым тэмпература
Астуджальная вадкасць дапамагае адводзіць цяпло, але поўная сістэма астуджальнай вадкасці таксама ўплывае на выдаленне стружкі, стан круга і чысціню шліфавальнай зоны. Дрэнная фільтрацыя можа дазволіць смеццю цыркуляваць, уплываючы як на круг, так і на паверхню нарыхтоўкі.
Для а Бесцентровой шліфавальны станок з ЧПУ праект, машына і астуджальная вадкасць / мяжа фільтрацыі павінны быць вызначаны перад параўнаннем цытаты. Спытайце, якія кампаненты ўключаны, якія ўтыліты патрабуюцца і за што адказвае пакупнік. Не мяркуйце, што дзве прапановы машын ўключаюць аднолькавы аб'ём кіравання астуджальнай вадкасцю.
На праверку ніжэй па плыні таксама могуць паўплываць рэшткі астуджальнай вадкасці або смецце. Калі лінія адпраўляе шліфаваныя брускі непасрэдна на замер, паліроўку, выпрабаванне або ўпакоўку, умовы ачысткі і перадачы павінны быць уключаны ў агляд працэсу.
Дакладнасць шліфавання павінна быць праверана больш чым адным вымярэннем
Паспяховае выпрабаванне шліфоўкі не варта ацэньваць па адным паказанні дыяметра. План прыёмкі павінен адлюстроўваць фактычныя патрабаванні да прадукцыі. У залежнасці ад дэталі пакупнікам можа спатрэбіцца праверыць дыяметр у некалькіх месцах, акругласць, прамалінейнасць, шурпатасць паверхні і візуальны стан паверхні.
| Праверыць | Перад драбненнем | Падчас суда | Пасля драбнення |
|---|---|---|---|
| Дыяметр | Вымерайце ўваходны дыяпазон | Сачыце за выдаленнем запасаў і дрэйфам | Праверка ў вызначаных месцах |
| Акругласць | Усталюйце базавую лінію | Праверце стабільнасць наладкі | Пацвердзіце супраць ліміту прыёму |
| Прамалінейнасць | Запіс уваходнага стану | Сачыце за паводзінамі корму/падтрымкі | Праверце канчатковы прадукт, калі ён указаны |
| Шурпатасць паверхні | Запіс стартавых умоў | Гусенічнае кола/стан апранання | Вымерайце ўзгодненым метадам |
| Стабільнасць корму | Праверце даўжыню і геаметрыю | Назірайце кручэнне і восевы рух | Запісвайце анамаліі і ліміты |
| Стан колы / ляза | Пацвердзіце ўстаноўку | Запішыце вопратку або змены | Захоўвайце нататкі аб працэсе |
Мэта выпрабаванняў - усталяваць перыядычнае акно працэсу, якое паўтараецца, а не вырабіць адну незвычайна якасную дэталь.
Як пакупнікам варта ацэніць бесцэнтральнае шліфавальнае абсталяванне Haige?
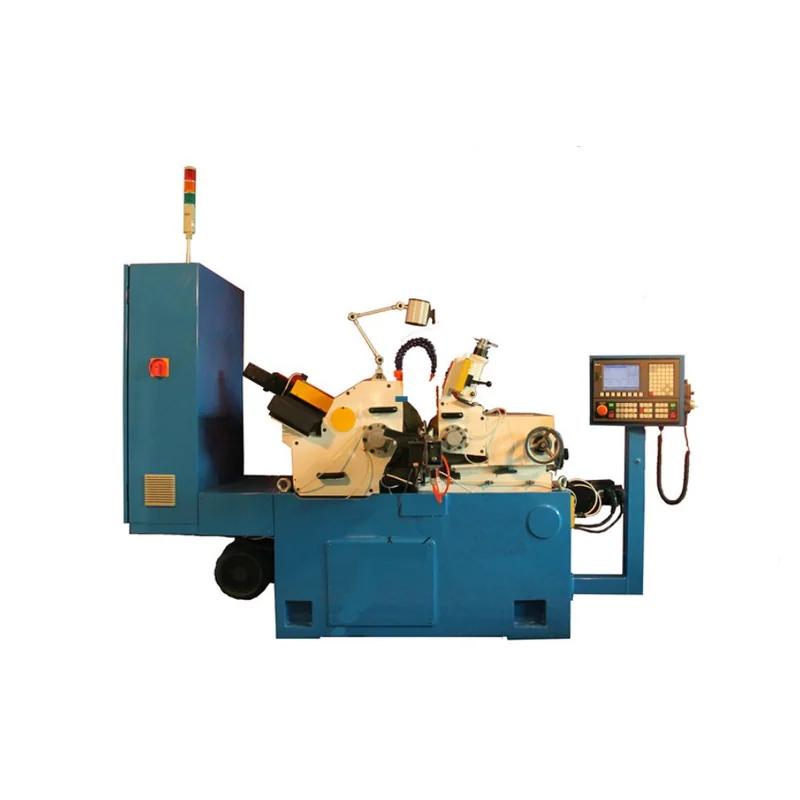
Хайге Бесцентровый шліфавальны станок асартымент уключае некалькі сямействаў станкоў для цыліндрычных нарыхтовак. The Бесцэнтральны шліфавальны станок TDC з'яўляецца адным з адпаведных прыкладаў прадукту, таму што ў яго апублікаваным апісанні пазначаны шліфавальны круг, рэгулюючы круг і сістэма працы і адпачынку, а таксама апісваецца бесперапыннае шліфаванне з інтэграцыяй аўтаматычнай падачы.
Гэтая інфармацыя аб прадукце карысная для ўключэння ў кароткі спіс. Для канчатковага выбару па-ранейшаму патрэбны чарцёж нарыхтоўкі, мінімальны і максімальны дыяметры, даўжыня грунта, стан матэрыялу, прамалінейнасць на ўваходзе, прыпуск, патрабаванні да канчатковага дыяметра/кругласці/паверхні, рэжым шліфавання, схема вытворчасці і чаканая мяжа аўтаматызацыі.
Пакупнік павінен папрасіць Haige вярнуць прапанаваную канфігурацыю машыны, рэжым шліфавання, канцэпцыю круга і ляза, размяшчэнне падачы, падыход да запраўкі, мяжу вымярэння, аб'ём астуджальнай вадкасці/фільтрацыі і план выпрабаванняў. Любая ўмова, якая абмяжоўвае абяцаны вынік, павінна быць указана як здагадка або патрабаванне праекта.
Што павінен уключаць у сябе запыт на прапанову бесцэнтральнай шліфавальнай машыны?
Запыт прапановы, арыентаваны на дакладнасць, павінен уключаць у сябе больш, чым «патрабуецца бесцэнтральная балгарка». Адправіць:
- чарцёж дэталі і матэрыял;
- мінімальны і максімальны дыяметр нарыхтоўкі;
- даўжыня нарыхтоўкі і даўжыня грунта;
- уваходны дыяметр, стан круглявасці і прамалінейнасці;
- надбаўка да запасаў;
- канчатковы дыяметр і допуск;
- неабходная круглявасць і стан паверхні;
- скразная падача або апусканне/падача, калі ўжо вызначана;
- хуткасць вытворчасці або схема партыі;
- аўтаматызацыя і замер чаканняў;
- мяжа цепланосбіта, фільтрацыі і камунікацый;
- патрабаванні да выпрабаванняў і праверкі.
Гэтыя ўваходы можна падаць праз Haige запыт прыкладання так што пастаўшчык можа праглядзець увесь працэс замест таго, каб адказваць на агульны запыт аб бесцэнтравым шліфаванні.
Дакладнасць зыходзіць ад сістэмы, а не ад аднаго кола
Галоўны ўрок аб бесцентровой шліфавальнай машыне заключаецца ў тым, што шліфавальны круг не стварае дакладнасці сам па сабе. Падтрымка нарыхтоўкі, кіраванне рэгулявальным колам, геаметрыя ляза, прамалінейнасць на ўваходзе, хуткасць падачы, праўка колаў, астуджальная вадкасць і праверка - усё гэта ўзаемадзейнічае.
Разуменне гэтых адносін дапамагае пакупніку перайсці ад "што такое бесцэнтральнае шліфаванне?" да больш карыснага пытання B2B: якія элементы кіравання працэсам павінны быць вызначаны і правераны перад тым, як машына будзе выпушчана ў вытворчасць.