
Дзе павінна праводзіцца паліроўка на фінішнай лініі металічных пруткоў?
Паліравальную машыну варта ўстанаўліваць толькі пасля таго, як папярэднія працэсы ўжо кантралююць дэфекты, якія паліроўка не павінна выправіць. На лініі аздаблення металічных пруткоў выпростванне адрасоў згінаецца, лушчэнне выдаляе кантраляваны вонкавы пласт і больш глыбокія дэфекты паверхні, бесцэнтральнае шліфаванне можа ўдакладніць дыяметр, акругласць і стан паверхні, а паліроўка затым выкарыстоўваецца для паляпшэння канчатковага выгляду або тэкстуры паверхні. Пакупнікі шукаюць "польская машына», таму перад выбарам самой машыны неабходна вызначыць увесь маршрут працэсу. Кампанія Haige пастаўляе абсталяванне для лушчэння, выпроствання, шліфоўкі і паліроўкі, што робіць пытанне пра пазіцыю працэсу больш карысным пытаннем пры куплі, чым толькі здольнасць да паліроўкі.
Паліроўка - гэта этап аздаблення, а не універсальны працэс выпраўлення дэфектаў
Фраза машына для паліроўкі металу можа апісаць вельмі розныя абавязкі. Адна з фабрык можа захацець палепшыць канчатковы выгляд яркага бруска пасля шліфоўкі. Іншы можа захацець выдаліць светлыя сляды з цюбіка перад упакоўкай. Трэці можа разлічваць на паліроўку, каб адначасова выдаліць шчыльную акаліну, глыбокія швы і памылку ў памерах. Гэта не эквівалентныя патрабаванні працэсу.
Паліроўка працуе лепш за ўсё, калі яе праца выразна аддзеленая ад першаснай карэкцыі. Калі які паступае матэрыял па-ранейшаму сагнуты, з глыбокімі лускамі або з няўстойлівымі памерамі, запыт на этап паліроўкі для вырашэння кожнай праблемы можа павялічыць расход абразіва, запаволіць падачу і па-ранейшаму пакінуць пакупніка без вымернага канчатковага выніку.
Мяжа працэсу: Апублікаваны партфель абсталявання Haige уключае машыны для выпроствання, лушчэння, шліфоўкі і паліроўкі. Правільная паслядоўнасць залежыць ад стану нарыхтоўкі і канчатковага патрабавання; ні адна паслядоўнасць не павінна разглядацца як універсальная без праверкі фактычнай планкі або трубкі.
Што трэба выканаць перад машынай для паліроўкі пруткоў?
A машына для паліроўкі бруска павінен атрымліваць матэрыял, які ўжо знаходзіцца ў межах тэхналагічнага акна, неабходнага для стабільнай падтрымкі і аздаблення паверхні. Пакупнік павінен праверыць тое, што трапляе на паліравальную станцыю, і аднесці кожны дэфект да працэсу, прызначанага для яго кантролю.
Тыповыя пытанні ўверх па плыні ўключаюць:
- Ці дастаткова прамая планка, каб праходзіць праз ролікі і накіроўвалыя без няўстойлівага кантакту?
- Паверхня ўсё яшчэ мае глыбокія швы, ямкі або пашкоджаны вонкавы пласт, які патрабуе адслойвання або больш моцнага выдалення?
- Ці з'яўляецца вонкавы дыяметр або круглявасць па-ранейшаму за межамі патрабаванняў да канчатковага прадукту?
- Ці з вялікай колькасцю накіпу або іржы лепш справіцца на спецыяльным этапе падрыхтоўкі або выдалення?
- Ці будзе паліроўка выдаліць толькі невялікі прыпуск на аздабленне, ці пакупнік чакае значнага выдалення запасаў?
Гэтыя пытанні важныя, таму што а машына для паліроўкі металічнага бруска звычайна выбіраецца для аздаблення паверхні. Калі пакупнік чакае, што машына будзе выпраўляць геаметрыю або выдаляць глыбокія дэфекты, для праекта можа спатрэбіцца іншая першапачатковая аперацыя або іншы маршрут аздаблення.
Шліфаванне і паліроўка не павінны разглядацца як адзін і той жа працэс
Пры шліфоўцы і паліроўцы могуць выкарыстоўвацца абразівы, але звычайна яны вырашаюць розныя вытворчыя праблемы. Шліфаванне часта выкарыстоўваецца, калі важна кантраляванае выдаленне матэрыялу, удакладненне дыяметра, паляпшэнне круглявасці або выдаленне вымерных дэфектаў. Паліроўка часцей за ўсё асацыюецца з канчатковай апрацоўкай паверхні, накіраванай аздабленнем, яркасцю або падрыхтоўкай да наступнага этапу, істотнага для знешняга выгляду.
Гэта адрозненне мае значэнне, калі пакупнікі шукаюць a шліфавальны і паліравальны станок або а станок для шліфавання і паліроўкі металу. Камбінаваная лінія можа ўключаць абедзве аперацыі, але ў працэсе ўсё роўна павінна быць указана, за што адказвае кожная станцыя. Без гэтага падзелу пастаўшчык не можа паслядоўна вызначыць выдаленне запасаў, паслядоўнасць абразіва, хуткасць падачы або патрабаванні да праверкі.
Карысная карта працэсу:
уваходны брусок → праўка пры неабходнасці → лушчэнне або карэкціруючая шліфоўка пры неабходнасці → бесцэнтральнае шліфаванне для кантролю памераў/паверхняў → паліроўка для канчатковай аздаблення → праверка → абароненае апрацоўка і ўпакоўка.
Дакладны маршрут можа быць карацейшым або даўжэйшым. Справа ў тым, што паліроўка павінна быць прывязаная да стану, створанага папярэднім працэсам.
Калі паліравальная машына з абразіўнай стужкай можа працаваць як асобная стадыя аздаблення?
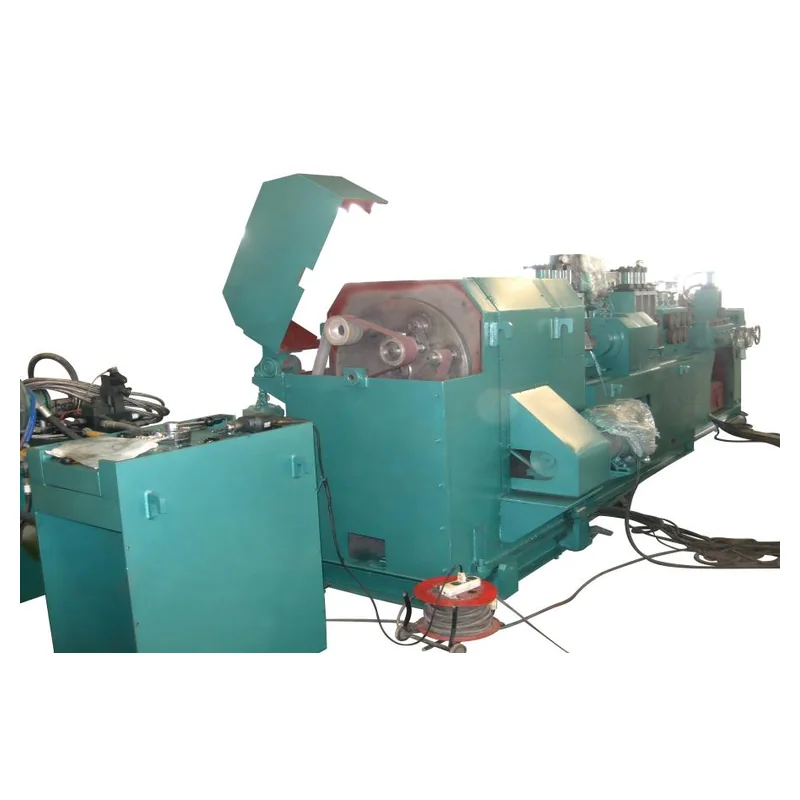
Ан абразіўная істужачная паліравальная машына можа быць практычным аўтаномным этапам фінішнай апрацоўкі, калі геаметрыя нарыхтоўкі, якая паступае, ужо прымальная, астатнія дэфекты паверхні неглыбокія, неабходная аздабленне выразна вызначана і сістэма падачы/апоры стабільная. У такіх умовах паліравальная машына ачышчае паверхню, а не спрабуе аднавіць дэталь.
Хайге Абразіўная істужачная паліравальная машына сямейства прадуктаў апублікавана для пруткоў, труб, валаў і профіляў. Пералічанае сямейства мадэляў падыходзіць для першапачатковага праверкі, але пакупніку ўсё роўна неабходна пацвердзіць, якая мадэль і размяшчэнне абразіва адпавядаюць рэальнаму дыяпазону нарыхтовак.
Самае важнае камерцыйнае пытанне заключаецца не ў тым, ці можа пастаўшчык адшліфаваць адзін чысты ўзор. Гэта залежыць ад таго, ці можа той жа працэс апрацоўваць нармальны дыяпазон паступаючых паверхняў пры неабходнай хуткасці вытворчасці без неабходнасці празмернай ручной перапрацоўкі.
Дзе павінна знаходзіцца паліроўка пасля бесцэнтральнай шліфоўкі?
Для круглых пруткоў і цыліндрычных дэталяў бесцэнтральная шліфоўка і паліроўка могуць утвараць дадатковыя этапы. Бесцэнтральнае шліфаванне можна выкарыстоўваць для кантролю вонкавага дыяметра, акругласці і пэўнага стану паверхні. Затым паліроўка можа змяніць знешні выгляд, накіраваную тэкстуру або канчатковую шурпатасць без выканання поўнага выдалення памераў.
Вось чаму а лінія шліфавання і паліроўкі павінен вызначаць перадачу паміж двума машынамі. Шліфавальная машынка не павінна пакідаць больш рэшткаў або пашкоджанняў паверхні, чым можна ліквідаваць на этапе паліроўкі. І наадварот, паліравальная станцыя не павінна выдаляць столькі матэрыялу, каб ён змяніў памеры, ужо ўсталяваныя шліфавальнай машынкай.
Хайге Бесцентровые шліфавальныя станкі катэгорыю можна разглядаць разам з асартыментам паліравальных машын, калі праект патрабуе як памераў, так і касметычнага кантролю паверхні. Каманда па закупках павінна папрасіць пастаўшчыка ўказаць чаканы стан паступлення для кожнага этапу і канчатковы пункт праверкі.
Фінішныя мэты патрабуюць больш, чым такія словы, як «яркі» або «гладкі»
Пакупнік можа апісаць візуальны намер такімі словамі, як яркі, атласны, гладкі або люстраны, але гэтыя словы самі па сабе цяжка выкарыстоўваць у якасці стандарту прыняцця. А паліравальная машына для круглага прутка павінны быць указаны ў параўнанні з вымяральным або зацверджаным вынікам, калі гэта магчыма.
Пакет прыняцця можа ўключаць:
- шурпатасць паверхні, дзе гэта актуальна;
- зацверджаны візуальны ўзор;
- патрабаванні да схемы накіраванасці;
- дапушчальныя рэшткавыя драпіны або дэфекты;
- аглядныя месцы ўздоўж бруска або трубы;
- ці ацэньваецца знешні выгляд да або пасля працэсу нанясення пакрыцця або пакрыцця.
Шурпатасць паверхні і знешні выгляд звязаны, але не ідэнтычныя. Дзве паласы могуць паказваць падобныя значэнні шурпатасці, адначасова адлюстроўваючы розныя накіраваныя знакі або лакальныя дэфекты. Для B2B-праекта самым бяспечным спосабам з'яўляецца спалучэнне вымяральных крытэрыяў з узгодненым узорам, калі знешні выгляд важны.
Апрацоўка ўніз па плыні можа разбурыць добрую паліраваную аздабленне
Адно з найбольш забытых пытанняў у ан аўтаматычная паліравальная машына для металічных пруткоў праект - гэта тое, што адбываецца пасля таго, як нарыхтоўка пакідае паліравальную станцыю. Ролікі перадачы, бакавыя накіроўвалыя, назапашвальныя сталы, камплектуючае абсталяванне і кантактныя паверхні ўпакоўкі могуць зноў з'яўляць драпіны або сляды ціску.
Такім чынам, узор машыннага выхаду не з'яўляецца дастатковым доказам для поўнай лініі. Праект павінен праверыць прадукт пасля апрацоўкі. Калі знешні выгляд паверхні крытычны, канструкцыі лініі могуць спатрэбіцца абароненыя ролікі, кантраляваны перанос, чыстыя кантактныя паверхні або іншыя спосабы апрацоўкі, якія прадухіляюць пашкоджанне гатовай паверхні.
Гэта таксама падстава абмяркоўваць паліроўку як частку лініі, а не як асобную машыну. Аздабленне мае каштоўнасць толькі ў тым выпадку, калі той жа стан даходзіць да праверкі і ўпакоўкі.
Як павінны быць прызначаныя аперацыі ўверх і ўніз па плыні?
| Праблема працэсу | Асноўны працэс для разгляду | Чаму гэта важна перад паліроўкай |
|---|---|---|
| Выгіб планкі / дрэнная прамалінейнасць | Выпростванне | Нестабільная геаметрыя можа паменшыць стабільны кантакт і падачу. |
| Глыбокі павярхоўны пласт / швы | Выдаленне пілінга або карэктуе матэрыялу | Паліроўка можа не ліквідаваць глыбокія дэфекты эканамічна. |
| OD / кантроль круглявасці | Бесцентровое шліфаванне | Перад канчатковай касметычнай аздабленнем варта ўсталяваць геаметрыю. |
| Лёгкія драпіны / канчатковая тэкстура | Паліроўка | Гэта фінішная задача, вакол якой павінна быць спраектавана станцыя. |
| Драпіны пасля апрацоўкі | Апрацоўка / упакоўка | Канчатковая аздабленне павінна вытрымаць перанос і захоўванне. |
Табліца не з'яўляецца абавязковым маршрутам працэсу. Гэта спосаб прадухіліць прысваенне адной машыне дэфектаў, якія адносяцца да іншай стадыі.
Якія дадзеныя павінен адправіць пакупнік для праверкі паліроўкі?
Для агляду тэхналагічнага працэсу запыт на прапанову павінен быць шырэй, чым звычайны запыт паліравальнай машыны. Пакупнік павінен падаць марку матэрыялу або сямейства, геаметрыю нарыхтоўкі, мінімальны і максімальны памер, даўжыню, прамалінейнасць на ўваходзе, наяўныя дэфекты паверхні, папярэдні працэс, канчатковую мэту аздаблення, дапушчальную змену памераў, патрабаванні да прапускной здольнасці і спосаб апрацоўкі пасля.
Калі праект уключае некалькі этапаў аздаблення паверхні, дадайце паток працэсу, які паказвае, дзе машына для фінішнай паліроўкі металу мяркуецца сядзець. Папытаеце пастаўшчыка вярнуць прапанаваную паслядоўнасць і вызначыць, якія дэфекты або змены памераў прызначаны для кожнага этапу.
Хайге Паліравальныя машыны Катэгорыя з'яўляецца карыснай адпраўной кропкай для выяўлення абсталявання. Для агляду канкрэтнага праекта чарцяжы, фатаграфіі нарыхтовак, стан узору і прапанаваную паслядоўнасць радкоў можна адправіць праз Старонка запытаў Haige.
Паліроўка павінна завяршаць працэс, а не кампенсаваць нявызначаны працэс
Практычны адказ, які ляжыць у аснове пошуку па слову «машына для паліроўкі», заключаецца ў тым, што машыну нельга выбраць правільна, пакуль не будзе вызначана яе роля ў фінішнай лініі. Пакупнік атрымлівае больш важкі вынік, вырашаючы, якія дэфекты будуць ухілены ўверх па плыні, што трэба змяніць на стадыі паліроўкі, як будзе правярацца гэта аздабленне і як захавае яго апрацоўка ўнізе.
Для B2B пакупнікоў Haige гэта ператварае паліроўку з агульнай катэгорыі машын у кантраляваны этап у працэсе аздаблення бруска або трубы.


