
Cilat Detaje të Makinerisë Peeling Bar Rrumbullakët duhet të Dërgojnë blerësit përpara një RFQ?
A Makina për heqjen e shufrave të rrumbullakëta RFQ duhet të përfshijë pjesën e punës dhe të dhënat e procesit të blerësit përpara se të fillojë përzgjedhja e modelit. Blerësit duhet të dërgojnë gamën e diametrit të shiritit, gamën e gjatësisë, familjen e materialit, gjendjen e sipërfaqes hyrëse, defektet e sipërfaqes që duhen hequr, lejimin e kërkuar për heqjen e stokut, diametrin e përfunduar të synuar, gjendjen e drejtësisë, statusin e prerjes ose drejtimit në rrjedhën e sipërme, nevojat për bluarje ose lustrim në rrjedhën e poshtme, metodën e ngarkimit, ritmin e prodhimit, pritjet e trajtimit të çipave, kërkesat e inspektimit dhe shtrirjen e kuotimit. Pa këtë informacion, një furnizues mund të përzgjedhë një makinë që përputhet vetëm me emrin e produktit, por jo me gjendjen aktuale të shiritit ose procesin e përfundimit.
Peeling me shirit të rrumbullakët është zgjedhur për një punë specifike të heqjes së sipërfaqes
Peeling shufra e rrumbullakët heq një shtresë të kontrolluar nga diametri i jashtëm i stokut të shufrave. Zakonisht konsiderohet kur blerësi duhet të heqë defektet sipërfaqësore, shkallën, shtresën e dekarburizuar, shenjat e rrotullimit ose lëkurën e paqëndrueshme përpara se të prodhojë shufra të ndezura ose të përgatisë materialin për përfundimin e saktë. Në aspektin e prokurimit, makina nuk zgjidhet vetëm nga shprehja "zhbërthimi i shiritit". Përzgjidhet nga gjendja materiale dhe rezultati i sipërfaqes që kërkohet pas qërimit.
Një blerës që dërgon vetëm një diametër dhe një sasi shiriti po i lë shumë furnizuesit për të marrë me mend. Furnizuesi duhet të dijë se çfarë problemi duhet të zgjidhë makineria: defekte të rënda sipërfaqësore, përgatitje dimensionale, prodhim me shirita të shndritshëm, heqje para bluarjes ose një hap procesi përpara drejtimit dhe lustrimit. Secili qëllim ndikon në përzgjedhjen e modelit, mënyrën e të ushqyerit, rregullimin e prerësit, lejimin e heqjes dhe fokusin e inspektimit.
listat Haige Makina Peeling Bar si një kategori e dedikuar brenda fushës së saj të pajisjeve të përfundimit të metaleve. Kjo kategori është familja e duhur e produkteve për këtë temë, ndërsa KPK duhet të përcaktojë shiritin aktual dhe kushtet e procesit.
Gama e madhësisë së shiritit të dërgimit, jo vetëm një diametër nominal
Fusha e parë e të dhënave është diapazoni i madhësisë reale. Një projekt peeling duhet të specifikojë diametrin minimal dhe maksimal të hyrjes, diametrin e pritur të përfunduar, diapazonin e gjatësisë së shiritit, kërkesën për tolerancë nëse kontrollohet dhe nëse blerësi përpunon një madhësi të qëndrueshme ose shumë madhësi. Një makinë e zgjedhur për një program të ngushtë prodhimi mund të mos jetë më e përshtatshme për një qendër shërbimi ose prodhues me shirita të ndezur që trajton stoqe të ndryshme.
Gama e diametrit ndikon në zgjedhjen e makinës, modelin e udhëzuesit/mbështetës, stabilitetin e ushqimit, angazhimin e veglave, heqjen dhe inspektimin e stokut. Gjatësia ndikon në tavolinat e ngarkimit, rulat mbështetës, shkarkimin, mbrojtjen e sigurisë dhe paraqitjen e dyshemesë. Pesha dhe trajtimi i shufrave gjithashtu kanë rëndësi kur linja është e lidhur me pajisjet prerëse, drejtuese ose bluarëse.
Blerësit duhet të shmangin frazat e paqarta si "shirit të rrumbullakët me madhësi të mesme". RFQ duhet të përfshijë një tabelë të madhësive aktuale dhe të ardhshme:
- diapazoni i diametrit në hyrje;
- diametri i përfunduar i synuar ose lejimi i heqjes;
- diapazoni i gjatësisë së shiritit;
- sasia minimale dhe maksimale e serisë sipas madhësisë;
- gjendje hyrëse e drejtë ose pak e përkulur;
- nëse pritet zgjerimi i madhësisë në të ardhmen.
Nëse blerësi pret produkte të ardhshme jashtë gamës së parë të madhësisë, kjo duhet të zbulohet. Projektimi i një linje vetëm rreth shiritit më të lehtë të sotëm mund të krijojë një problem të dytë blerjeje më vonë.
Ndryshimet e gjendjes së materialit Ngarkesa e prerjes dhe planifikimi i procesit
Materiali nuk është një fushë RFQ dekorative. Familja e klasës së çelikut, gjendja e fortësisë, gjendja e trajtimit termik, rruga e rrotullimit ose falsifikimi dhe shkalla e sipërfaqes mund të ndryshojnë ngarkesën e qërimit dhe rrugën e procesit. Furnizuesi nuk ka nevojë për specifikimet e plota konfidenciale të blerësit, por ai ka nevojë për informacion të mjaftueshëm për të gjykuar nëse koncepti i propozuar i makinës është i përshtatshëm.
Inputet e dobishme përfshijnë nëse shufra është çeliku i karbonit, çeliku i aliazhuar, çelik inox ose një familje tjetër materialesh; nëse është i mbështjellë në nxehtësi, i farkëtuar, i pjekur, i normalizuar, i shuar/kalitur ose i trajtuar ndryshe; dhe nëse sipërfaqja ka shkallë të fortë ose defekte jo konsistente. Nëse blerësi përpunon disa familje materiale, renditini ato veçmas në vend që t'i mesatarizoni në një kërkesë.
Gjendja materiale ndërvepron me heqjen e stokut. Një pastrim i lehtë dhe uniform i sipërfaqes është i ndryshëm nga heqja e defekteve më të thella ose e një shtrese sipërfaqësore të prekur nga nxehtësia. Nëse heqja e kërkuar nënvlerësohet, shiriti i përfunduar mund të shfaqë ende defekte. Nëse mbivlerësohet, procesi mund të shpërdorojë materiale, të rrisë ngarkesën e veglave dhe të krijojë kosto të panevojshme prodhimi.
Prandaj, RFQ duhet të lidhet gjendja materiale → thellësia e defektit → heqja e stokut → diametri i përfunduar → pranimi i inspektimit. Ky zinxhir ndihmon furnizuesin të vlerësojë procesin në vend që thjesht të citojë një model makine.
Përshkruani qartë objektivin e defektit sipërfaqësor
Blerësit shpesh kërkojnë "cilësi më të mirë të sipërfaqes", por kjo frazë nuk është e mjaftueshme për një RFQ të makinës qëruese. Furnizuesi duhet të dijë se çfarë duhet të hiqet dhe si do të gjykojë blerësi pranimin. Shkalla sipërfaqësore, gropat, çarjet e cekëta, shtresa e dekarburizuar, shenjat rrotulluese dhe korrozioni janë probleme të ndryshme. Disa mund të hiqen me lëkurë; të tjerët mund të kërkojnë rishikim shtesë të procesit ose kontroll material në rrjedhën e sipërme.
Dëshmia më e mirë e RFQ është një kombinim i fotografive, shiritave të mostrës, përshkrimit të defektit dhe kërkesës së sipërfaqes së përfunduar. Nëse blerësi ka një pjesë të refuzuar aktuale, jepni fotografi të defektit dhe shpjegoni dështimin në rrjedhën e poshtme: shenjat e bluarjes, problemi i veshjes, defekti i vizatimit, refuzimi i klientit ose problemi i dimensioneve. Ky kontekst e ndihmon furnizuesin të kuptojë se përse po shtohet hapi i peeling.
Një furnizues nuk mund të garantojë me përgjegjësi heqjen e çdo defekti pa ditur thellësinë e defektit, shpërndarjen dhe gjendjen materiale. Prandaj, blerësi duhet të kërkojë një rekomandim procesi dhe një logjikë të testimit të mostrës në vend të një premtimi të përgjithshëm që makina heq të gjitha defektet.
| Fusha e RFQ | Hyrja e blerësit | Pse ka rëndësi |
|---|---|---|
| Defekt sipërfaqësor | Fotografitë, shiritat e mostrave, lloji dhe ashpërsia e defektit | Përcakton nëse peeling është metoda e duhur e heqjes |
| Leja e largimit | Kërkohet heqja e stokut për objektivin anësor ose me diametër përfundimtar | Lidh heqjen e defektit me pranimin dimensionale |
| Gjendja hyrëse | Shkalla, korrozioni, drejtësia dhe gjendja materiale | Ndikon në ushqimin, ngarkesën e prerjes dhe përgatitjen e linjës |
| Procesi në rrjedhën e poshtme | Bluarje, lustrim, drejtim, vizatim, plasim ose ruajtje | Përcakton sipërfaqen e kërkuar dhe gjendjen dimensionale pas qërimit |
| Dëshmia e pranimit | Kontrolli i dimensioneve, mostra vizuale, objektivi i vrazhdësisë nëse specifikohet | Tregon se si blerësi do të miratojë rezultatin e procesit |
Tabela i jep furnizuesit informacion të mjaftueshëm për të gjykuar fizibilitetin e procesit. Ai gjithashtu mbron blerësin nga një kuotë vetëm për modelin që nuk adreson problemin real të sipërfaqes.
Drejtësia dhe përgatitja në rrjedhën e sipërme ndikojnë në stabilitetin e të ushqyerit
Makineritë për heqjen e shufrave të rrumbullakëta kanë nevojë për ushqim të qëndrueshëm të pjesës së punës. Nëse shufrat e hyrjes janë të përkulura, të prera keq, të shkallëzuara shumë ose të paqëndrueshme në gjatësi, rezultati i zhveshjes mund të ndikohet edhe kur makina është teknikisht e përshtatshme. Prandaj, KPK duhet të përshkruajë përgatitjen në rrjedhën e sipërme.
Të dhëna të rëndësishme përfshijnë nëse shufrat janë prerë në gjatësi përpara se të zhvishen, nëse ato kalojnë fillimisht përmes drejtimit, çfarë gjendjeje përkuljeje pritet dhe nëse skajet janë të zbërthyera ose të përgatitura. Nëse linja merr shufra direkt nga rrotullimi, falsifikimi ose trajtimi termik, sipërfaqja dhe drejtsia mund të ndryshojnë më shumë sesa nëse shufrat janë të drejtuara dhe të renditura paraprakisht.
Stabiliteti i furnizimit ndikon në angazhimin e veglave, konsistencën dimensionale, pamjen e sipërfaqes dhe ngarkesën e operatorit. Një makinë e cituar për shufra të drejta të përgatitura mirë mund të mos funksionojë në të njëjtën mënyrë nëse blerësi ushqen material me gjendje të përzier pa kontroll në rrjedhën e sipërme. Furnizuesi duhet të identifikojë çdo hap të kërkuar përgatitor përpara se blerësi të miratojë linjën.
Kjo nuk do të thotë se çdo projekt ka nevojë për një makinë të re drejtimi ose linjë prerëse. Kjo do të thotë se gjendja në rrjedhën e sipërme duhet të deklarohet në mënyrë që furnizuesi të vendosë nëse makina e qërimit mund të qëndrojë e vetme ose duhet të integrohet me pajisje të tjera përpunuese.
Përfundimi në rrjedhën e poshtme përcakton rezultatin e kërkuar pas qërimit
Qërimi mund të jetë hapi përfundimtar i heqjes së sipërfaqes, ose mund të përgatisë shiritin për bluarje, lustrim, drejtim, vizatim ose shtresëzim në rrjedhën e poshtme. Rezultati i kërkuar pas pilingut ndryshon sipas procesit të ardhshëm.
Nëse shiriti shkon në bluarje pa qendër, sipërfaqja e qëruar mund të ketë nevojë për uniformitet të mjaftueshëm dhe gjendje stoku për efikasitetin e bluarjes. Nëse shiriti shkon në lustrim, shenjat e dukshme të sipërfaqes pas qërimit mund të ndikojnë në sasinë e lustrimit të kërkuar. Nëse shufra përgatitet për vizatim ose veshje, konsistenca dimensionale dhe e sipërfaqes mund të kenë rëndësi për procesin e ardhshëm. Nëse shiriti shitet si një shirit i ndritshëm pas disa operacioneve, blerësi ka nevojë që i gjithë sekuenca e procesit të përafrohet.
RFQ duhet të tregojë se ku ndodhet makina e qërimit në rrjedhën e procesit:
prerje ose drejtim → qërim → drejtim ose bluar → lustrim ose inspektim përfundimtar, ose një rrugë tjetër të përcaktuar nga uzina.
Një përgjigje e furnizuesit që injoron përfundimin e rrjedhës së poshtme mund të kuotojë ende një makinë, por mund të mos citon procesin e duhur. Për blerjen B2B, makina duhet t'i përshtatet linjës, jo vetëm funksionimit individual.
Niveli i automatizimit duhet të përputhet me ritmin e prodhimit
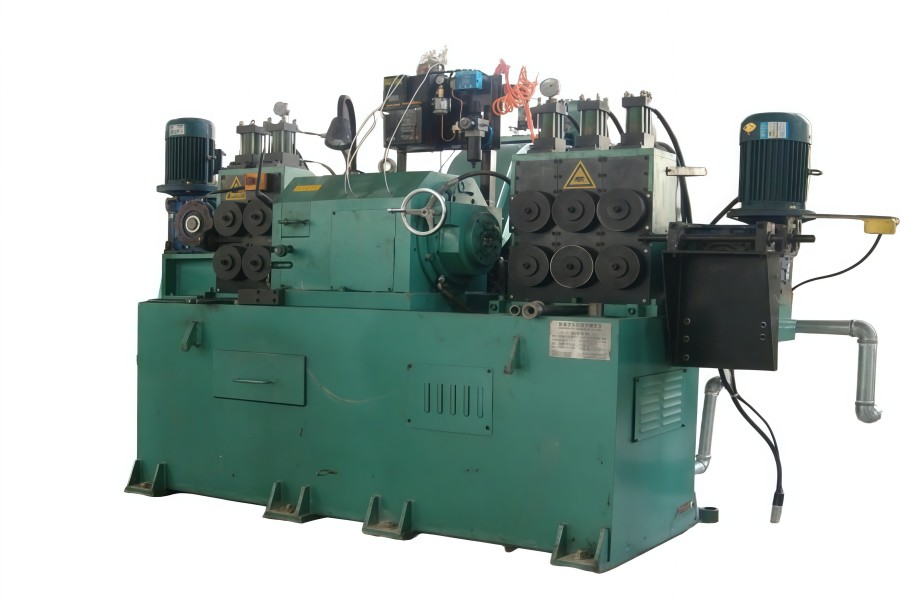
Regjistrimi i produktit WXC30C i Haige e identifikon atë si një lloj gjysmë automatik, me funksionimin e përshkruar si hidraulik ashtu edhe manual. Kjo i jep blerësit një pikë referimi produkti, por nuk përcakton çdo funksion trajtimi, ngarkimi, shkarkimi ose inspektimi në projektin përfundimtar.
Blerësi duhet të vendosë nëse projekti ka nevojë për një proces gjysmë automatik, model të kontrolluar nga CNC, ngarkim/shkarkim automatik, transportues të integruar, trajtim të çipave, mbështetje për vendosjen e veglave ose furnizim bazë të makinës. Ritmi i prodhimit përcakton këtë vendim. Një dyqan riparimi, një qendër shërbimi dhe një linjë me shirita të ndezur nuk kanë nevojë domosdoshmërisht të njëjtin nivel automatizimi.
Pajisjet gjysmë-automatike mund t'i përshtaten projekteve ku operatorët trajtojnë një pjesë të procesit dhe shumëllojshmëria e prodhimit është relativisht e lartë. Mund të konsiderohen më shumë sisteme të automatizuara ku diapazoni i përmasave të qëndrueshme dhe prodhimi i vazhdueshëm justifikojnë trajtimin dhe kontrollin shtesë. Zgjedhja e saktë varet nga plani i prodhimit të blerësit, jo vetëm nga atraktiviteti i makinës.
RFQ duhet t'i kërkojë furnizuesit të ndajë makinën bazë nga artikujt opsional të trajtimit, veglave, menaxhimit të çipave dhe kontrollit. Kjo i mban kuotimet të krahasueshme dhe parandalon që çmimi i ulët të fshehë funksionet e linjës që mungojnë.
Kërkesat e inspektimit duhet të vërtetojnë rezultatin e procesit
Inspektimi duhet të lidhet me arsyen pse blerësi po blen makinën e qërimit. Nëse qëllimi është përgatitja dimensionale, diametri dhe rrumbullakësia e përfunduar ose kontrollet e dimensioneve të lidhura mund të jenë të rëndësishme. Nëse qëllimi është heqja e defektit sipërfaqësor, inspektimi vizual, prerjet e mostrës ose rezultatet e testit në rrjedhën e poshtme mund të kenë rëndësi. Nëse qëllimi është integrimi i linjës, stabiliteti i ushqimit dhe konsistenca e prodhimit bëhen pjesë e pranimit.
Blerësit duhet të përcaktojnë se çfarë kontrollohet gjatë miratimit të mostrës dhe çfarë kontrollohet pas instalimit. Provat e mundshme përfshijnë shiritin e mostrës para/pas fotove, matjet dimensionale, rishikimin e sipërfaqes, regjistrimin e përpunimit të provës, shënimin e parametrave të procesit, rekomandimin e veglave, vizatimin e paraqitjes së linjës dhe listën kontrolluese të pranimit. Çdo artikull duhet të provojë një kërkesë specifike në vend që të ekzistojë si dokumente gjenerike.
Për shembull, një mostër para/pas provon nëse lejimi i zgjedhur i heqjes adreson defektin e dukshëm. Një raport dimensioni provon nëse makina dhe procesi mund të arrijnë objektivin e diametrit përfundimtar në kushtet e provës. Një vizatim i paraqitjes vërteton nëse ngarkimi, shkarkimi dhe heqja e çipave përshtaten me punëtorinë e blerësit.
Prandaj, provat duhet të përgjigjen: çfarë u testua, në cilin material, në çfarë madhësie hyrëse, me çfarë leje largimi dhe kundrejt cilit objektiv pranimi.
Si duhet të rishikojnë blerësit faqen e produktit WXC30C?
Të WXC30C faqja është referenca e detajeve të produktit të synuar për këtë artikull. Ajo duhet të përdoret si një referencë specifike gjysmë automatike e makinës për heqjen e shufrave të rrumbullakëta brenda kategorisë më të gjerë të Makinave për Peeling Bar.
Blerësit nuk duhet ta trajtojnë faqen e produktit si një paketë të plotë RFQ. Faqja identifikon drejtimin e produktit, por blerësi ende duhet të ofrojë dimensionet e pjesës së punës, gjendjen e materialit, objektivin e defektit, lejimin e heqjes, përgatitjen në rrjedhën e sipërme, përfundimin në rrjedhën e poshtme, ritmin e prodhimit, paraqitjen e linjës dhe dëshmitë e pranimit.
Nëse diapazoni i diametrit të blerësit, pritshmëria e automatizimit ose nevoja për integrimin e linjës bie jashtë përshtatjes së projektit WXC30C, furnizuesi duhet të rekomandojë një model tjetër ose një konfigurim të ndryshëm të heqjes së shiritit në vend që të detyrojë kërkimin në një faqe. Të dhënat e produkteve të Haige listojnë gjithashtu makina të tjera të serisë WXC, kështu që modeli përfundimtar duhet të konfirmohet nga të dhënat e RFQ.
Çfarë i bën të pakrahasueshme kuotimet e makinës për lëkurë të rrumbullakët?
Kuotimet bëhen të vështira për t'u krahasuar kur furnitorët nuk vlerësojnë të njëjtin proces. Boshllëqet e zakonshme përfshijnë:
- blerësi jep diametrin nominal, por jo diametrin e plotë dhe diapazonin e gjatësisë;
- defektet sipërfaqësore përshkruhen në mënyrë të paqartë pa foto ose mostra;
- mungon fortësia e materialit ose historia e procesit;
- heqja e kërkuar e stokut dhe diametri përfundimtar nuk janë të lidhur;
- drejtësia dhe gjendja e prerjes në rrjedhën e sipërme nuk janë deklaruar;
- Nevojat për bluarje, lustrim ose vizatim në rrjedhën e poshtme nuk merren parasysh;
- ngarkimi, shkarkimi, transportuesi i çipave, veglat dhe pajisjet ndihmëse nuk janë të ndara;
- inspektimi dhe miratimi i mostrës nuk janë përcaktuar;
- një furnizues citon një makineri bazë ndërsa një tjetër citon një paketë linjë më të plotë.
Përpara se të krahasoni çmimin, rreshtoni qëllimin e pjesës së punës, objektivin e procesit, modelin e makinës, pajisjet e përfshira, dëshminë e mostrës dhe metodën e pranimit. Vetëm atëherë blerësi mund të gjykojë nëse një kuotim më i ulët është vërtet më i mirë apo thjesht më pak i plotë.
Ndërtoni RFQ-në përfundimtare rreth provave të pjesës së punës
Një makinë e plotë për heqjen e shufrave të rrumbullakëta RFQ duhet të përfshijë:
- diapazoni i diametrit të shiritit hyrës dhe diametri i përfunduar i synuar;
- diapazoni i gjatësisë së shiritit dhe gjendja e peshës/trajtimit;
- familja e materialit dhe gjendja e trajtimit termik ose rrotullimit;
- lloji i defektit sipërfaqësor, ashpërsia, fotot dhe disponueshmëria e mostrës;
- lejimi i kërkuar për heqjen e stokut ose objektivi përfundimtar i sipërfaqes;
- drejtësia hyrëse dhe gjendja e fundit;
- procesi në rrjedhën e sipërme para qërimit;
- procesi i bluarjes, lustrimit, drejtimit, vizatimit ose shtrimit në rrjedhën e poshtme;
- vëllimi i prodhimit, madhësia e grupit dhe frekuenca e ndryshimit të madhësisë;
- automatizimi i dëshiruar, shtrirja e ngarkimit dhe shkarkimit;
- pritshmëritë e veglave, trajtimit të çipave dhe pajisjeve ndihmëse;
- faqosja e punëtorisë dhe hapësira e disponueshme;
- metoda e provës dhe pranimit të mostrës;
- kërkesat e dokumentacionit, instalimit dhe komisionimit;
- supozimet, përjashtimet dhe devijimet e furnizuesit.
Kërkojuni furnitorëve të kthejnë ofertën si Gama e konfirmuar e pjesës së punës / Modeli i rekomanduar / Supozimet e procesit / Pajisjet e përfshira / Provat e mostrës / Metoda e pranimit / Kërkohet të dhëna të blerësit. Pasi të përgatiten pjesa e punës dhe provat e procesit, blerësit mund të paraqesin kërkesën përmes Haige's faqja e kontaktit me detaje të mjaftueshme për listën e ngushtë dhe kuotimin e një makinerie të rrumbullakët qëruese.


