
Cilat janë detajet e pjesës së punës kur porosisni një makinë lustruese të rripave gërryes?
Një makinë lustruese e rripave gërryes nuk duhet të zgjidhet vetëm nga diametri ose pamja e dëshiruar. Blerësit fillimisht duhet të përcaktojnë materialin, gjeometrinë e pjesës së punës, gamën e madhësisë, gjendjen e sipërfaqes hyrëse, defektet që duhen hequr, përfundimin përfundimtar të kërkuar, heqjen e lejueshme të stokut, shkallën e prodhimit dhe metodën e inspektimit. Këto inpute përcaktojnë nëse aplikacioni ka nevojë për përfundim të lehtë, heqje të kontrolluar të defektit, heqje pluhuri ose lustrim me shumë faza—dhe nëse një konfigurim makinerie mund të mbulojë përzierjen e plotë të produktit. Prandaj, një RFQ e dobishme duhet të lidhet gjendja e pjesës së punës → objektivi i përfundimit → rruga e procesit → konfigurimi i pajisjes → dëshmi e mostrës. Makina e saktë është ajo që prodhon rezultatin e specifikuar në pjesët përfaqësuese me normën e kërkuar, jo thjesht modeli me kapacitetin më të madh të listuar.
Filloni me pjesën e punës, jo me modelin e makinës
Termi "lustrim metali" mbulon detyra shumë të ndryshme të prodhimit. Një blerës mund t'i duhet të heqë oksidimin e lehtë nga shufrat e drejta prej çeliku të karbonit përpara se të vizatojë. Një tjetër mund të ketë nevojë të përziejë shenjat e përpunimit në boshte. Një e treta mund të ketë nevojë për një përfundim të qëndrueshëm kozmetik në tubat prej çeliku inox. Të tre mund të përfshijnë një rrip gërryes, por ato nuk krijojnë të njëjtën presion kontakti, sekuencë gërryese, kërkesë për ushqim, mbështetje, nxjerrje ose inspektim.
Përpara se të diskutoni për një model, përgatitni një familje të pjesëve të punës. Shirit të veçantë të rrumbullakët, tub, bosht dhe produkte profili; identifikoni klasën e materialit ose familjen materiale; dhe tregoni diametrin ose seksionin minimal dhe maksimal, gjatësinë dhe masën. Nëse përzierja e produktit përfshin pjesë të përkulura, të ngushta, të shkallëzuara ose të parregullta, identifikojini ato veçmas në vend që të supozoni se një makineri e furnizimit me energji mund t'i pranojë ato.
Kjo është arsyeja pse blerësit duhet të fillojnë me gamën aktuale të produktit dhe më pas të rishikojnë atë të furnizuesit kategoria e makinave për lustrim metali. Kategoria ndihmon në vendosjen e qasjeve të disponueshme të përfundimit, ndërsa të dhënat e pjesës së punës përcaktojnë se cila qasje meriton vlerësim të mëtejshëm.
Si e ndryshon gjendja e sipërfaqes hyrëse procesin?
"Lënda e parë" nuk është një përshkrim i mjaftueshëm i sipërfaqes. Furnizuesi duhet të dijë se çfarë është e pranishme përpara lustrimit: peshore mulliri, ndryshk, shenja vizatimi, vija qëruese, oksidi i trajtimit termik, shenjat e përpunimit, gërvishtjet, gërvishtjet ose një sipërfaqe e përpunuar më parë. Fotografitë ndihmojnë, por një mostër përfaqësuese dhe një përkufizim i shkruar i defekteve janë më të dobishme se fotografitë vetëm.
Ashpërsia dhe shpërndarja e defektit kanë rëndësi. Një shenjë e cekët dhe e vazhdueshme e drejtimit është e ndryshme nga gropat e izoluara. Një proces që përmirëson ndriçimin mund të mos heqë një defekt të thellë pa heqjen e tepërt të stokut. Në mënyrë të ngjashme, një linjë e projektuar për përfundim të qëndrueshëm nuk duhet të pritet të korrigjojë drejtësinë, gabimet e mëdha dimensionale ose defektet materiale që i përkasin një procesi në rrjedhën e sipërme.
Blerësit duhet të deklarojnë se cilat defekte duhet të hiqen, cilat mund të mbeten dhe cilat duhet të refuzohen përpara fazës së lustrimit. Ky kufi parandalon një kuotim që të supozojë në heshtje se makina kryen përfundime të lehta vetëm kur fabrika pret realisht bluarje korrigjuese.
Përcaktoni përfundimin si një kërkesë pranimi
Fjalë të tilla si "të lëmuara", "të ndritshme" dhe "si pasqyrë" nuk janë kritere të plota pranimi. Ato mund të jenë të dobishme si qëllim vizual, por RFQ duhet t'i lidhë ato me një referencë të matshme ose të miratuar. Në varësi të aplikimit, kjo mund të përfshijë ashpërsinë e sipërfaqes, një mostër vizuale të miratuar, modelin e drejtimit, kufirin e defektit, gjendjen e përgatitjes së veshjes ose një kombinim të tyre.
Vrazhdësia dhe pamja e sipërfaqes janë të lidhura, por jo të këmbyeshme. Dy sipërfaqe mund të kenë lexime të ngjashme të vrazhdësisë ndërsa tregojnë linja të ndryshme drejtimi, shkëlqim ose defekte lokale. Anasjelltas, një zonë vizualisht e ndritshme nuk provon se gjatësia e plotë plotëson kërkesat e kërkuara të vrazhdësisë ose heqjes së defektit.
Nëse specifikohet vrazhdësia, identifikoni vlerën e kërkuar, metodën e matjes, konfigurimin e instrumentit, vendet e marrjes së mostrave dhe nëse kërkesa zbatohet para ose pas çdo veshjeje ose veshjeje të mëvonshme. Mos aplikoni një numër të vetëm për çdo projekt pa konfirmuar materialin, gjendjen fillestare dhe qëllimin funksional.
Cilat variabla duhet të ngrijnë blerësit përpara zgjedhjes së modelit?
| Zona e vendimit | Të dhënat e blerësit | Pse ka rëndësi | Dëshmia e furnizuesit |
|---|---|---|---|
| Materiali | Klasa ose familja materiale dhe gjendja e furnizuar | Ndryshon sjelljen gërryese, gjenerimin e nxehtësisë dhe përfundimin e arritshëm | Shqyrtimi me shkrim i aplikimit dhe rezultati i mostrës |
| Gjeometria | Bar, tub, bosht ose profil; të drejtë ose të parregullt | Përcakton ushqimin, mbështetjen dhe rregullimin e kontaktit | Vizatimi ose faqosja e konfigurimit |
| Gama e madhësisë | Diametri ose seksioni minimal/maksimal, gjatësia dhe masa | Kontrollon modelin, mbështetjen e punës dhe shtrirjen e ndryshimit | Zarfi i operimit i konfirmuar |
| Gjendja hyrëse | Shkalla, ndryshku, shenjat, gërvishtjet dhe thellësia e defektit | Përcakton detyrën e heqjes dhe fazat gërryese | Prova e mostrës dhe regjistrimi para/pas |
| Gjendja përfundimtare | Vrazhdësia, pamja dhe defektet e lejueshme të mbetura | Krijon pranim dhe jo pritshmëri subjektive | Metoda e inspektimit dhe mostra e miratuar |
| Heqja e aksioneve | Ndryshimi i lejuar i dimensioneve ose objektivi i heqjes | Parandalon mbi-përpunimin ose pritjet e paplotësuara për heqjen e defekteve | Matja e provës dhe propozimi i procesit |
| Performanca | Pjesë në orë, ton për ndërrim ose kërkesa për shpejtësinë e linjës | Lidh cilësinë e përfundimit me kapacitetin e prodhimit | Supozimi i ciklit dhe konfigurimi i linjës |
| Mjedisi | Mbledhja e pluhurit, zhurma, shërbimet komunale dhe kufizimet e impianteve | Përcakton shtrirjen ndihmëse dhe gatishmërinë e instalimit | Lista e shërbimeve dhe orari i ndërfaqes |
Pse diapazoni i madhësisë dhe përzierja e produkteve kanë nevojë për rishikim të veçantë?
Një gamë modelesh në një faqe produkti është e dobishme për listën e ngushtë, por nuk provon se çdo pjesë e punës mund të përpunohet nën një konfigurim. Diametri, gjatësia, forma e seksionit, pesha dhe materiali mund të ndikojnë në stabilitetin dhe mbështetjen e ushqimit. Ndryshimet mund të ndikojnë gjithashtu në prodhimin kur një impiant kalon shpesh midis shufrave të vegjël dhe tubave të mëdhenj.
Të dhënat e produktit të Haige listojnë modele të shumta të makinave lustruese të rripave gërryes me diapazon të ndryshëm diametri, gjatësi minimale të pjesës së punës, shpejtësi të furnizimit dhe konfigurime motorike. Këto vlera përshkruajnë një familje dhe jo një makinë universale. Një blerës duhet të kërkojë modelin e saktë të propozuar dhe t'i kërkojë furnizuesit të shënojë se cilat vlera hyrëse janë standarde, opsionale, specifike për projektin ose jashtë gamës së rishikuar.
Aty ku përzierja e produkteve është e gjerë, ndajeni atë në një familje prodhimi normale dhe produkte të jashtëzakonshme. Kuotimi më pas mund të tregojë nëse produktet e jashtëzakonshme kërkojnë një konfigurim tjetër, shpejtësi të reduktuar, mbështetje ndihmëse, një model tjetër ose një proces të veçantë.
Si duhet të lidhin blerësit përzgjedhjen gërryese me objektivin përfundimtar?
Rripi gërryes është një proces i konsumueshëm, jo një detaj për t'u shtyrë deri në vënien në punë. Lloji i gërryes, sekuenca e zhavorrit, shpejtësia e rripit, presioni i kontaktit dhe numri i fazave ndikojnë në shkallën e heqjes, nxehtësinë dhe modelin e sipërfaqes. Megjithatë, kombinimi i saktë nuk mund të zgjidhet me besueshmëri vetëm nga emri i materialit.
Një rrugë praktike është sigurimi i mostrave përfaqësuese dhe përcaktimi i rezultatit të pranimit. Furnizuesi më pas mund të propozojë një sekuencë rripi dhe një dritare funksionimi për provën. Blerësi duhet të regjistrojë gjendjen hyrëse, specifikimin e rripit të përdorur, kalimet ose fazat, gjendjen e ushqimit, matjen përfundimtare dhe rezultatin vizual. Ky rekord bëhet një recetë e procesit fillestar - jo një garanci që çdo grup i ardhshëm do të sillet në mënyrë identike.
Jeta e konsumit duhet gjithashtu të trajtohet si rezultat i testit në kushte të përcaktuara. Ai ndryshon me shkallën, kontaminimin, detyrën e largimit dhe disiplinën e funksionimit. Shmangni krahasimin e furnitorëve përmes një numri të pambështetur të "jetës së rripit" që është marrë në një pjesë tjetër të punës.
Ku Nxehtësia bëhet një problem prokurimi?
Kontakti gërryes gjeneron nxehtësi. Pyetja e prokurimit nuk është thjesht nëse makina mund ta lustrojë pjesën, por nëse mund ta bëjë këtë pa njollë të papranueshme, shtrembërim, dëmtim të sipërfaqes ose performancë të paqëndrueshme të rripit nën ciklin e planifikuar të punës. Tubat me mur të hollë, materialet e ndjeshme ndaj nxehtësisë dhe punët e gjata të vazhdueshme mund të kenë nevojë për rishikim të veçantë.
RFQ duhet të tregojë nëse ftohësi ose lubrifikimi lejohet, nëse sipërfaqja përfundimtare duhet të mbetet e thatë dhe nëse pastrimi, veshja ose shtrimi i mëvonshëm imponon kufizime ndotjeje. Furnizuesi duhet të identifikojë procesin e propozuar dhe çdo ndërfaqe të kërkuar të nxjerrjes ose trajtimit të lëngjeve. Më pas, blerësi duhet ta verifikojë atë në një mostër përfaqësuese dhe provë të shkallës së prodhimit.
Mbledhja e pluhurit është pjesë e fushës së makinës
Bluarja dhe lustrimi mund të gjenerojnë grimca, dhe rreziku aktual varet nga pjesa e punës, veshja, kontaminimi dhe gërryes. Prandaj, "përfshirë kolektorin e pluhurit" nuk është një përkufizim i plotë i projektit. Blerësit duhet të ofrojnë informacion material dhe kërkesat e aplikueshme të vendit, më pas t'i kërkojnë furnizuesit të përcaktojë pikat e grumbullimit, ndërfaqet e kanaleve, supozimet e rrjedhës së ajrit, shtrirjen e filtrimit dhe atë që mbetet përgjegjësi e blerësit.
Paraqitja e makinës duhet të tregojë gjithashtu akses për ndërrimin e rripave, pastrimin dhe heqjen e pluhurit të grumbulluar. Nëse furnizuesi përjashton kolektorin kryesor, kuotimi duhet të sigurojë ende informacionin e lidhjes që kërkohet për projektimin e nxjerrjes së impiantit. Kërkesat lokale profesionale dhe mjedisore mbeten specifike për projektin dhe duhet të rishikohen nga blerësi.
Si duhet të strukturohet një provë e mostrës?
Një provë kuptimplote përdor mostra që përfaqësojnë prodhimin, jo vetëm pjesën më të lehtë. Përfshini pjesën më të zakonshme të punës, madhësitë më të vogla dhe më të mëdha përkatëse dhe gjendjen më të vështirë të sipërfaqes hyrëse. Shënoni çdo mostër në mënyrë që rekordi i tij i procesit të mund të përputhet me rezultatin e tij.
Plani i miratimit duhet të përcaktojë:
- materiali i hyrjes, gjeometria dhe gjendja e defektit;
- vrazhdësia e kërkuar përfundimtare dhe referenca vizuale;
- dimensionet kritike para dhe pas përpunimit;
- sekuenca gërryese dhe supozimet e funksionimit;
- vendndodhjet dhe instrumentet e inspektimit;
- defekte të pranueshme të mbetura dhe kritere të refuzimit;
- nëse rezultati është një demonstrim i procesit ose një mostër pranimi kontraktuale.
Pas miratimit, ruani mostrën, fotografitë, raportin e matjes dhe shënimet e procesit të dakorduara. Nëse materiali i prodhimit ose gjendja e hyrjes ndryshon më vonë, rishikoni nëse kërkohet një provë e re.
Si duhet ta vlerësojnë blerësit makinën lustruese të rripave gërryes të Haige?
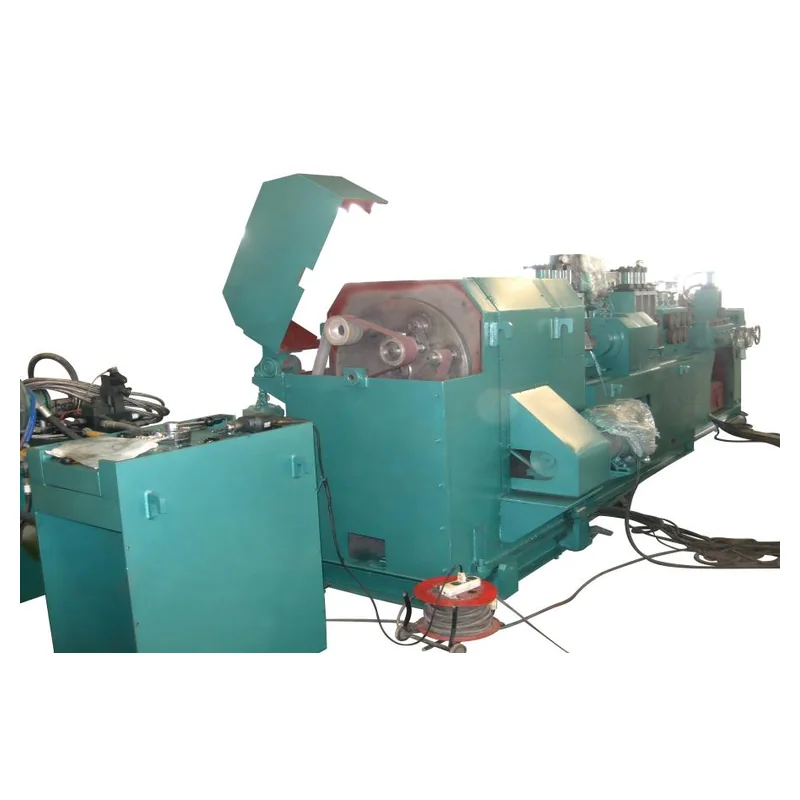
Të Makinë lustruese e rripave gërryes Haige faqja ofron një familje modeli të vërtetë për shufra, tuba, boshte dhe profile. Ai liston diapazonet e diametrit specifik të modelit, gjatësitë minimale, shpejtësitë, informacionin e vrazhdësisë dhe konfigurimin e motorit. Këto vlera të publikuara janë të përshtatshme për shqyrtimin fillestar, por modeli i ofruar duhet ende të konfirmohet kundrejt gamës së plotë të pjesës së punës dhe planit të pranimit të blerësit.
Kërkojini Haige të kthejë një konfigurim të propozuar me modelin e saktë, zarfin e aplikueshëm të pjesës së punës, stacionet e lustrimit të përfshirë, rregullimin e ushqimit dhe mbështetjes, supozimet gërryese, kufirin e grumbullimit të pluhurit, kontrollet, shërbimet komunale dhe artikujt e përjashtuar. Çdo vlerë që varet nga materiali ose prova duhet të etiketohet në përputhje me rrethanat në vend që të paraqitet si një rezultat i pakushtëzuar prodhimi.
Cilat gabime të zakonshme RFQ krijojnë ripunim?
- Dërgimi i vetëm diametrit maksimal. Madhësia minimale, gjatësia, masa dhe gjeometria mund të jenë po aq të rëndësishme.
- Përdorimi i "përfundimit të pasqyrës" pa prova. Furnizuesi nuk mund të vlerësojë ose të provojë një objektiv subjektiv vazhdimisht.
- Injorimi i defektit në hyrje. Mbarimi i lehtë dhe heqja e defektit të thellë janë detyra të ndryshme.
- Krahasimi i shpejtësisë së modelit pa të njëjtin përfundim. Përfundimi është kuptimplotë vetëm kur cilësia e kërkuar e prodhimit mbahet konstante.
- Lënia e nxjerrjes së pluhurit jashtë orarit të ndërfaqes. Një lidhje e pacaktuar mund të vonojë instalimin.
- Miratimi i një kampioni të pastër që nuk përfaqëson prodhim. Gjyqi më pas ofron prova të dobëta për funksionimin me shumicë.
Çfarë duhet të përfshijë një makinë lustruese gërryese RFQ?
Përfshini klasën dhe gjendjen e materialit; formulari i pjesës së punës; diametri ose seksioni minimal dhe maksimal; gjatësia dhe masa; fotografitë hyrëse të sipërfaqes dhe mostrat përfaqësuese; defekte për të hequr; heqja e lejuar e stokut; vrazhdësia përfundimtare dhe standardi vizual; përzierje e prodhimit; xhiroja e synuar; proceset e sipërme dhe të poshtme; kufizimet e ftohësit; kërkesat për grumbullimin e pluhurit; shërbimet komunale; paraqitjen e linjës; metoda e inspektimit; kërkesat e provës; dokumentet e kërkuara; sasia; destinacion; dhe përgjegjësia e instalimit.
Kërkojini furnizuesit t'i përgjigjet secilit artikull si I konfirmuar / Devijimi / Alternativa / Kërkohet të dhëna nga blerësi. Kur të dhënat e pjesës së punës dhe plani i mostrës janë gati, dorëzojini ato përmes Formulari i kërkesës për pajisje për përfundimin e metaleve Haige dhe kërkoni një propozim specifik për modelin dhe jo një çmim të përgjithshëm të makinës.


