
Kje naj bo poliranje v zaključni liniji za kovinske palice?
Stroj za poliranje je treba namestiti šele potem, ko so predhodni procesi že nadzorovali napake, ki jih poliranje ni namenjeno odpravi. V končni liniji za kovinske palice ravnanje obravnava upogibanje, luščenje odstrani nadzorovano zunanjo plast in globlje površinske napake, brušenje brez središča lahko izboljša premer, okroglost in stanje površine, poliranje pa se nato uporabi za izboljšanje končnega videza ali teksture površine. Kupci, ki iščejo »stroj za poliranje” zato morate pred izbiro samega stroja določiti celotno pot postopka. Haige dobavlja opremo za luščenje, ravnanje, brušenje in poliranje, zaradi česar je položaj postopka bolj uporabno vprašanje nakupa kot samo zmogljivost poliranja.
Poliranje je zaključna faza in ne univerzalni postopek odpravljanja napak
Stavek stroj za poliranje kovin lahko opiše zelo različne dolžnosti. Ena tovarna bo morda želela izboljšati končni videz svetle palice po brušenju. Drugi bo morda želel odstraniti svetlobne sledi s tube pred pakiranjem. Tretjina lahko pričakuje, da bo poliranje istočasno odstranilo močan kamen, globoke šive in dimenzijske napake. To niso enakovredne procesne zahteve.
Poliranje deluje najbolje, če je njegovo delo jasno ločeno od predhodne korekcije. Če je vhodni material še vedno upognjen, z globokimi luskami ali dimenzijsko nestabilen, lahko zahteva, da faza poliranja reši vsako težavo, poveča porabo abraziva, počasno podajanje in kupca še vedno pusti brez merljivega končnega rezultata.
Meja procesa: Haigejev objavljen portfelj opreme vključuje stroje za ravnanje, luščenje, brušenje in poliranje. Pravilno zaporedje je odvisno od stanja obdelovanca in končne zahteve; nobeno posamezno zaporedje se ne sme obravnavati kot univerzalno brez pregleda dejanske palice ali cevi.
Kaj je treba dokončati pred strojem za poliranje palic?
A stroj za poliranje palic mora prejeti material, ki je že znotraj procesnega okna, potrebnega za stabilno podporo in končno obdelavo površine. Kupec mora pregledati, kaj pride do polirne postaje, in vsako napako dodeliti procesu, ki je namenjen njeni kontroli.
Tipična vprašanja navzgor vključujejo:
- Ali je palica dovolj ravna, da gre skozi valje in vodila brez nestabilnega stika?
- Ali površina še vedno vsebuje globoke šive, jamice ali poškodovano zunanjo plast, ki jo je treba olupiti ali močneje odstraniti?
- Ali zunanji premer ali okroglost še vedno presegata zahteve za končni izdelek?
- Ali je močne kamne ali rjo bolje obvladati namenska faza priprave ali odstranjevanja?
- Ali bo s poliranjem odstranjen le manjši dodatek za končno obdelavo ali pa kupec pričakuje znatno odstranitev zalog?
Ta vprašanja so pomembna, ker a stroj za poliranje kovinskih palic se običajno izbere glede na nalogo končne obdelave površin. Če kupec pričakuje, da bo stroj popravil geometrijo ali odstranil globoke napake, bo projekt morda potreboval še eno predhodno operacijo ali drugačno končno pot.
Brušenja in poliranja ne smete obravnavati kot isti postopek
Brušenje in poliranje lahko uporabljata abrazive, vendar običajno rešujeta različne proizvodne probleme. Brušenje se pogosto uporablja, ko je pomembno nadzorovano odstranjevanje materiala, izboljšanje premera, izboljšanje okroglosti ali odstranitev merljivih napak. Poliranje je pogosteje povezano s končno obdelavo površine, usmerjenim zaključkom, svetlostjo ali pripravo na naslednji korak, ki je občutljiv na videz.
Ta razlika je pomembna, ko kupci iščejo a stroj za brušenje in poliranje ali a stroj za brušenje in poliranje kovin. Kombinirana vrstica lahko vključuje obe operaciji, vendar mora postopek še vedno navajati, za kaj je vsaka postaja odgovorna. Brez tega ločevanja dobavitelj ne more dosledno opredeliti zahtev za odstranjevanje zalog, zaporedje abraziva, hitrost podajanja ali inšpekcijske preglede.
Uporaben procesni zemljevid je:
vhodna palica → ravnanje po potrebi → luščenje ali korektivno brušenje po potrebi → brezcentrično brušenje za dimenzijsko/površinsko kontrolo → poliranje za končno obdelavo → pregled → zaščiteno ravnanje in pakiranje.
Točna pot je lahko krajša ali daljša. Bistvo je, da mora biti poliranje povezano s stanjem, ki ga je ustvaril prejšnji postopek.
Kdaj lahko stroj za poliranje z abrazivnim trakom deluje kot samostojna končna faza?
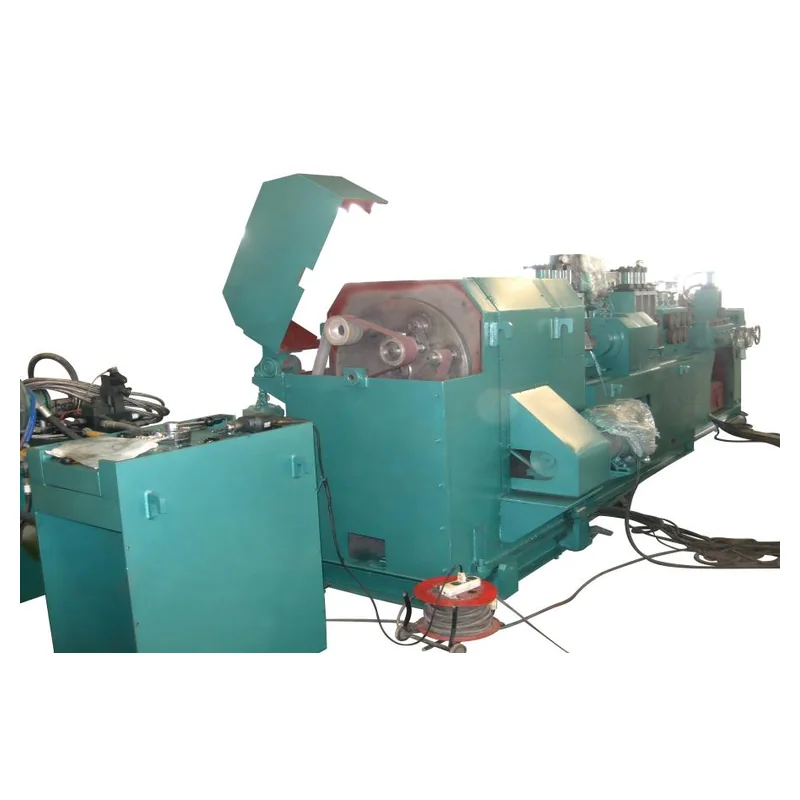
An stroj za poliranje abrazivnih trakov je lahko praktična samostojna zaključna faza, ko je vhodna geometrija obdelovanca že sprejemljiva, preostale površinske napake so plitve, zahtevana končna obdelava je jasno definirana in je podajalna/podporna ureditev stabilna. V teh pogojih stroj za poliranje rafinira površino, namesto da poskuša obnoviti del.
Haigejeva Stroj za poliranje abrazivnih trakov Družina izdelkov je objavljena za palice, cevi, gredi in profile. Navedena družina modelov je primerna za začetni pregled, vendar mora kupec še potrditi, kateri model in abrazivna razporeditev ustrezata dejanskemu obsegu obdelovancev.
Najpomembnejše komercialno vprašanje ni, ali lahko dobavitelj polira en čisti vzorec. Gre za to, ali lahko isti postopek obvlada običajni vhodni obseg površine pri zahtevani proizvodni stopnji, ne da bi se zanašal na pretirano ročno predelavo.
Kje naj bo poliranje po brezcentričnem brušenju?
Pri okroglih palicah in cilindričnih delih lahko brezcentrično brušenje in poliranje tvorita komplementarni stopnji. Brezcentrično brušenje se lahko uporablja za nadzor zunanjega premera, okroglosti in definiranega stanja površine. Poliranje lahko nato spremeni videz, usmerjeno teksturo ali končno ciljno hrapavost, ne da bi pri tem opravilo celotno dolžnost odstranjevanja dimenzij.
To je razlog, zakaj a linija za brušenje in poliranje palic mora definirati predajo med obema strojema. Brusilnik ne sme pustiti več zalog ali površinskih poškodb, kot jih lahko stopnja poliranja razumno odstrani. Nasprotno pa polirna postaja ne sme odstraniti toliko materiala, da spremeni dimenzije, ki jih je brusilnik že določil.
Haigejeva Brezcentrični brusilni stroji kategorijo je mogoče pregledati skupaj s ponudbo polirnih strojev, ko projekt potrebuje tako dimenzijsko kot kozmetično kontrolo površine. Nabavna ekipa mora od dobavitelja zahtevati, da navede pričakovano vstopno stanje za vsako stopnjo in končno točko pregleda.
Končni cilji potrebujejo več kot le besede, kot sta "svetlo" ali "gladko"
Kupec lahko opiše vizualni namen z besedami, kot so svetlo, satenasto, gladko ali zrcalno, vendar je samo te besede težko uporabiti kot sprejemljiv standard. A polirni stroj za okroglo palico je treba navesti glede na merljiv ali odobren rezultat, kadar koli je to praktično.
Sprejemni paket lahko vključuje:
- hrapavost površine, kjer je to pomembno;
- odobren vizualni vzorec;
- zahteve za smerni vzorec;
- dovoljene preostale praske ali napake;
- mesta pregledovanja vzdolž palice ali cevi;
- ne glede na to, ali se videz ocenjuje pred ali po postopku nanašanja ali galvanizacije.
Površinska hrapavost in videz sta povezana, vendar nista enaka. Dva stolpca lahko prikazujeta podobne vrednosti hrapavosti, medtem ko prikazujeta različne smerne oznake ali lokalne napake. Za projekt B2B je najvarnejša pot združiti merljiva merila z dogovorjenim vzorcem, ko je videz pomemben.
Ravnanje na nižji stopnji lahko uniči dober poliran zaključek
Eno najbolj spregledanih vprašanj v an avtomatski polirni stroj za kovinske palice projekt je tisto, kar se zgodi, ko obdelovanec zapusti polirno postajo. Prenosni valji, stranska vodila, zbiralne mize, oprema za povezovanje in kontaktne površine pakiranja lahko ponovno povzročijo praske ali sledi pritiska.
Vzorec izstopa iz stroja torej ni zadosten dokaz za popolno linijo. Projekt bi moral pregledati izdelek po nadaljnjem ravnanju. Če je površina kritična glede videza, bodo za oblikovanje linije morda potrebni zaščiteni valji, nadzorovan prenos, čiste kontaktne površine ali drugačna ureditev rokovanja, ki preprečuje poškodbe končne površine.
To je tudi razlog, da o poliranju razpravljamo kot o delu linije in ne kot o nakupu samostojnega stroja. Končna obdelava ima vrednost le, če je enako stanje doseženo pri pregledu in pakiranju.
Kako naj se dodelijo operacije na zgornjem in spodnjem delu verige?
| Težava v procesu | Primarni postopek za pregled | Zakaj je pomembno pred poliranjem |
|---|---|---|
| Upogib palice / slaba ravnost | Ravnanje | Nestabilna geometrija lahko zmanjša dosleden stik in hranjenje. |
| Globoka površinska plast/šivi | Odstranjevanje luščenja ali korektivnega materiala | Poliranje morda ne bo ekonomično odstranilo globokih napak. |
| Nadzor OD / okroglosti | Brezcentrično brušenje | Geometrijo je treba določiti pred končno kozmetično obdelavo. |
| Rahle praske / končna tekstura | Poliranje | To je zaključna naloga, okoli katere mora biti zasnovana postaja. |
| Praske po obdelavi | Ravnanje / pakiranje | Končna obdelava mora preživeti prenos in skladiščenje. |
Tabela ni obvezna procesna pot. To je način, kako enemu stroju preprečiti dodelitev napak, ki pripadajo drugi stopnji.
Katere podatke naj kupec pošlje za pregled polirne linije?
Za pregled položaja postopka mora biti RFQ širši od običajne zahteve za polirni stroj. Kupec mora navesti razred materiala ali družino, geometrijo obdelovanca, najmanjšo in največjo velikost, dolžino, vhodno ravnost, obstoječe površinske napake, predhodni postopek, cilj končne obdelave, dovoljeno dimenzijsko spremembo, zahtevo glede prepustnosti in nadaljnji način ravnanja.
Če projekt vključuje več korakov končne obdelave površine, dodajte potek postopka, ki prikazuje, kje stroj za poliranje kovin se pričakuje, da bo sedel. Prosite dobavitelja, da vrne predlagano zaporedje in ugotovi, katere napake ali spremembe dimenzij so dodeljene posamezni stopnji.
Haigejeva Stroji za poliranje kategorija je koristno izhodišče za odkrivanje opreme. Za pregled specifičnega projekta lahko risbe, fotografije obdelovanca, stanje vzorca in predlagano zaporedje linij predložite prek Haige stran za povpraševanje.
Poliranje bi moralo dokončati postopek, ne pa nadomestiti nedefiniranega postopka
Praktični odgovor za iskanje »stroja za poliranje« je, da stroja ni mogoče pravilno izbrati, dokler ni definirana njegova vloga v ciljni črti. Kupec dobi močnejši rezultat z odločitvijo, katere napake se obravnavajo navzgor, kaj mora spremeniti stopnja poliranja, kako bo ta zaključek pregledan in kako ga bo ohranilo nadaljnje ravnanje.
Za Haigejeve B2B kupce to spremeni poliranje iz generične kategorije strojev v nadzorovan korak v procesu dodelave palic ali cevi.


