
Onde deve ficar o polimento em uma linha de acabamento de barra de metal?
Uma máquina de polimento deve ser colocada somente depois que os processos anteriores já tiverem controlado os defeitos que o polimento não pretende corrigir. Em uma linha de acabamento de barra de metal, o endireitamento trata da dobra, o descascamento remove uma camada externa controlada e defeitos superficiais mais profundos, o desbaste centerless pode refinar o diâmetro, a redondeza e a condição da superfície, e o polimento é então usado para refinar a aparência ou textura final da superfície. Compradores que pesquisam “uma máquina de polimento” portanto, é necessário definir a rota completa do processo antes de escolher a máquina em si. A Haige fornece equipamentos para descascar, alisar, lixar e polir, tornando a posição do processo uma questão de compra mais útil do que apenas a capacidade de polimento.
O polimento é uma etapa de acabamento, não um processo universal de correção de defeitos
A frase máquina de polimento de metal pode descrever funções muito diferentes. Uma fábrica pode querer melhorar a aparência final de uma barra brilhante após a retificação. Outro pode querer remover marcas claras de um tubo antes de embalá-lo. Um terceiro pode esperar que o polimento remova incrustações pesadas, costuras profundas e erros dimensionais ao mesmo tempo. Esses não são requisitos de processo equivalentes.
O polimento funciona melhor quando seu trabalho está claramente separado da correção anterior. Se o material recebido ainda estiver torto, profundamente escamado ou dimensionalmente instável, solicitar que a etapa de polimento resolva todos os problemas pode aumentar o consumo de abrasivo, retardar a alimentação e ainda deixar o comprador sem um resultado final mensurável.
Limite do processo: O portfólio de equipamentos publicados da Haige inclui máquinas de endireitar, descascar, lixar e polir. A sequência correta depende da condição da peça e da exigência final; nenhuma sequência única deve ser tratada como universal sem revisar a barra ou tubo real.
O que deve ser concluído antes de uma máquina de polir barras?
A máquina de polimento de barra deve receber material que já esteja dentro da janela de processo necessária para suporte estável e acabamento superficial. O comprador deve inspecionar o que chega à estação de polimento e atribuir cada defeito ao processo destinado a controlá-lo.
Perguntas upstream típicas incluem:
- A barra está reta o suficiente para passar pelos roletes e guias sem contato instável?
- A superfície ainda contém costuras profundas, buracos ou uma camada externa danificada que requer descascamento ou remoção mais pesada?
- O diâmetro externo ou a circularidade ainda estão fora dos requisitos do produto final?
- A incrustação pesada ou a ferrugem são melhor tratadas por meio de um estágio dedicado de preparação ou remoção?
- O polimento removerá apenas uma leve margem de acabamento ou o comprador espera uma remoção significativa de material?
Estas questões são importantes porque um máquina de polimento de barra de metal normalmente é selecionado em torno de uma tarefa de acabamento superficial. Se o comprador espera que a máquina corrija a geometria ou remova defeitos profundos, o projeto poderá precisar de outra operação anterior ou de uma rota de acabamento diferente.
Desbaste e polimento não devem ser tratados como o mesmo processo
O lixamento e o polimento podem usar abrasivos, mas geralmente resolvem diferentes problemas de produção. A retificação é frequentemente usada quando a remoção controlada de material, o refinamento do diâmetro, a melhoria da circularidade ou a remoção de defeitos mensuráveis são importantes. O polimento é mais frequentemente associado ao refinamento final da superfície, acabamento direcional, brilho ou preparação para a próxima etapa sensível à aparência.
Esta distinção é importante quando os compradores procuram um máquina de lixar e polir ou um máquina de moagem e polimento de metal. Uma linha combinada pode incluir ambas as operações, mas o processo ainda deve indicar pelo que cada estação é responsável. Sem essa separação, o fornecedor não pode definir a remoção de material, a sequência do abrasivo, a velocidade de alimentação ou os requisitos de inspeção de forma consistente.
Um mapa de processo útil é:
barra de entrada → endireitamento se necessário → descascamento ou retificação corretiva se necessário → retificação centerless para controle dimensional/superficial → polimento para acabamento final → inspeção → manuseio e embalagem protegidos.
A rota exata pode ser mais curta ou mais longa. A questão é que o polimento deve estar vinculado à condição criada pelo processo anterior.
Quando uma máquina de polimento de cinta abrasiva pode funcionar como um estágio de acabamento independente?
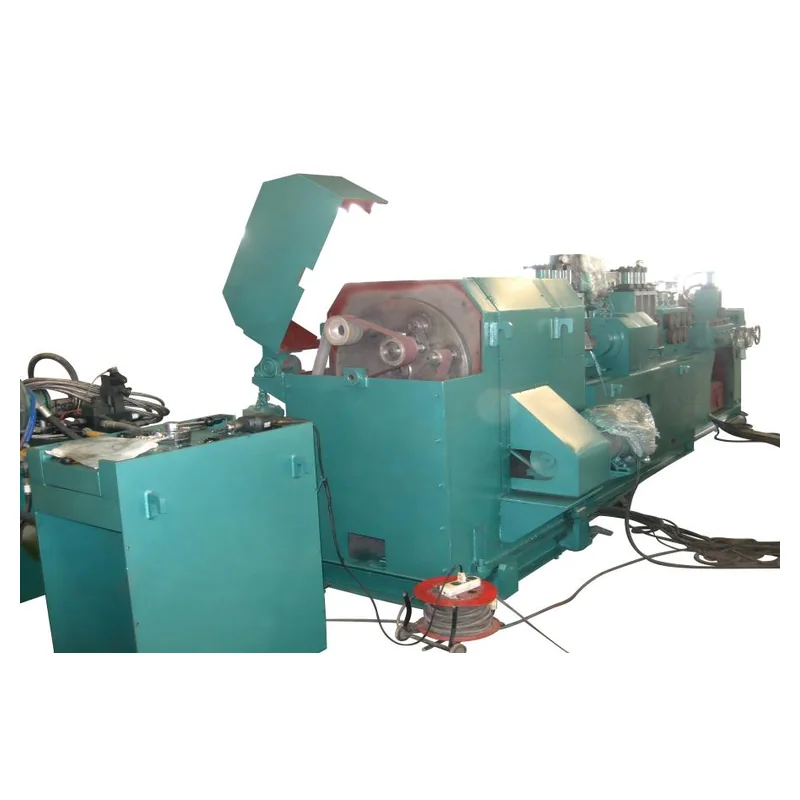
Um máquina de polimento de cinta abrasiva pode ser um estágio de acabamento independente e prático quando a geometria da peça de entrada já é aceitável, os defeitos superficiais restantes são superficiais, o acabamento necessário está claramente definido e o arranjo de alimentação/suporte é estável. Nessas condições, a máquina polidora está refinando uma superfície em vez de tentar reconstruir a peça.
Haige's Máquina de polimento de cinta abrasiva família de produtos é publicada para barras, tubos, eixos e perfis. A família de modelos listada é adequada para triagem inicial, mas o comprador ainda precisa confirmar qual modelo e disposição do abrasivo correspondem à faixa real da peça.
A questão comercial mais importante não é se o fornecedor pode polir uma amostra limpa. É se o mesmo processo pode lidar com a faixa normal de superfície de entrada na taxa de produção necessária, sem depender de retrabalho manual excessivo.
Onde o polimento deve ser localizado após a retificação sem centro?
Para barras redondas e peças cilíndricas, a retificação e o polimento sem centro podem formar etapas complementares. A retificação centerless pode ser usada para controlar o diâmetro externo, a circularidade e uma condição de superfície definida. O polimento pode então modificar a aparência, a textura direcional ou a rugosidade final sem realizar a tarefa completa de remoção dimensional.
É por isso que um linha de moagem e polimento de barras deve definir a transferência entre as duas máquinas. O moedor não deve deixar mais estoque ou danos à superfície do que o estágio de polimento pode razoavelmente remover. Por outro lado, a estação de polimento não deve remover tanto material que altere as dimensões que a retificadora já estabeleceu.
Haige's Retificadoras sem centro A categoria pode ser revisada juntamente com sua linha de máquinas de polimento quando um projeto precisa de controle dimensional e cosmético da superfície. A equipe de compras deve solicitar ao fornecedor a condição esperada de entrada para cada etapa e o ponto final de inspeção.
Os alvos finais precisam de mais do que palavras como “brilhante” ou “suave”
Um comprador pode descrever a intenção visual com palavras como brilhante, acetinado, liso ou espelhado, mas essas palavras por si só são difíceis de usar como padrão de aceitação. Um máquina de polimento para barra redonda deve ser especificado em relação a um resultado mensurável ou aprovado sempre que possível.
O pacote de aceitação pode incluir:
- rugosidade superficial quando for relevante;
- uma amostra visual aprovada;
- requisitos de padrão direcional;
- arranhões ou defeitos residuais permitidos;
- locais de inspeção ao longo da barra ou tubo;
- se a aparência é avaliada antes ou depois de um processo posterior de revestimento ou galvanização.
A rugosidade e a aparência da superfície estão relacionadas, mas não são idênticas. Duas barras podem mostrar valores de rugosidade semelhantes enquanto exibem diferentes marcas direcionais ou defeitos locais. Para um projeto B2B, o caminho mais seguro é combinar critérios mensuráveis com uma amostra acordada quando a aparência é importante.
O manuseio posterior pode destruir um bom acabamento polido
Uma das questões mais negligenciadas em um máquina de polimento automática para barras de metal projeto é o que acontece depois que a peça sai da estação de polimento. Rolos de transferência, guias laterais, mesas de acumulação, equipamentos de empacotamento e superfícies de contato de empacotamento podem reintroduzir arranhões ou marcas de pressão.
Uma amostra de saída da máquina não é, portanto, evidência suficiente para uma linha completa. O projeto deve inspecionar o produto após o manuseio posterior. Se a aparência da superfície for crítica, o projeto da linha pode precisar de rolos protegidos, transferência controlada, superfícies de contato limpas ou outro arranjo de manuseio que evite que a superfície acabada seja danificada.
Este também é um motivo para discutir o polimento como parte de uma linha, e não como uma compra de máquina independente. O acabamento só tem valor se a mesma condição chegar à inspeção e embalagem.
Como as operações upstream e downstream devem ser atribuídas?
| Problema de processo | Processo primário para revisão | Por que é importante antes do polimento |
|---|---|---|
| Curvatura da barra/pouca retidão | Alisamento | A geometria instável pode reduzir o contato e a alimentação consistentes. |
| Camada superficial profunda/costuras | Peeling ou remoção de material corretivo | O polimento pode não remover economicamente defeitos profundos. |
| Controle de OD/redondeza | Moagem sem centro | A geometria deve ser estabelecida antes do acabamento cosmético final. |
| Arranhões leves/textura final | Polimento | Esta é a tarefa de acabamento em torno da qual a estação deve ser projetada. |
| Arranhões pós-processamento | Manuseio / embalagem | O acabamento final deve sobreviver à transferência e armazenamento. |
A tabela não é uma rota de processo obrigatória. É uma forma de evitar que uma máquina receba defeitos pertencentes a outro estágio.
Quais dados um comprador deve enviar para uma revisão da linha de polimento?
Para uma revisão da posição do processo, a RFQ deve ser mais ampla do que uma solicitação normal de máquina de polimento. O comprador deve fornecer classe ou família de material, geometria da peça, tamanho mínimo e máximo, comprimento, retilineidade de entrada, defeitos de superfície existentes, processo upstream, meta de acabamento final, alteração dimensional permitida, requisitos de rendimento e método de manuseio downstream.
Se o projeto incluir diversas etapas de acabamento superficial, adicione um fluxo de processo mostrando onde o máquina de polimento de acabamento de metal espera-se que se sente. Solicite ao fornecedor que devolva a sequência proposta e identifique quais defeitos ou alterações dimensionais estão atribuídos a cada etapa.
Haige's Máquinas de polimento categoria é um ponto de partida útil para a descoberta de equipamentos. Para uma revisão específica do projeto, desenhos, fotos da peça, condição da amostra e a sequência de linhas proposta podem ser enviados através do Página de consulta do Haige.
O polimento deve completar o processo, não compensar um processo indefinido
A resposta prática por trás da busca por “uma máquina de polir” é que a máquina não pode ser selecionada corretamente até que seu papel na linha de acabamento seja definido. Um comprador obtém um resultado mais forte ao decidir quais defeitos serão tratados a montante, o que o estágio de polimento deve mudar, como esse acabamento será inspecionado e como o manuseio a jusante irá preservá-lo.
Para os compradores B2B da Haige, isso transforma o polimento de uma categoria de máquina genérica em uma etapa controlada dentro de um processo de acabamento de barras ou tubos.


