
O que os compradores devem confirmar antes de encomendar uma linha de produção de galvanoplastia?
Uma linha de produção de galvanoplastia não pode ser especificada apenas pelas palavras “linha de cromagem” e uma produção alvo. Os compradores precisam congelar a família da peça, condição do substrato, finalidade do revestimento, envelope dimensional, mistura de produção, sequência do processo, método de manuseio, utilidades, ventilação, interface de águas residuais, controles, método de inspeção e responsabilidade de aceitação. O fornecedor do equipamento também deve distinguir a linha que fornece do processo químico, dos serviços de construção e dos trabalhos de conformidade local que permanecem fora do seu âmbito. Um caminho de compra defensável é serviço da peça e do revestimento → rota do processo → linha mecânica → interfaces de utilidades e ambientais → filosofia de controle → evidência FAT/SAT. Até que esses limites sejam inscritos na RFQ, duas cotações poderão descrever projetos muito diferentes, mesmo quando ambas utilizem o mesmo nome de linha de produção.
Defina o dever de revestimento antes de discutir a linha
Comece com a função da camada depositada. Resistência ao desgaste, proteção contra corrosão, restauração dimensional e aparência decorativa criam diferentes prioridades de desempenho e inspeção. O substrato, a condição do tratamento térmico, a superfície de entrada, as áreas a serem revestidas e as áreas a serem mascaradas devem ser identificadas. O mesmo deve acontecer com a espessura de revestimento exigida ou especificação aprovada, acabamento, limites dimensionais após o revestimento e qualquer retificação ou polimento subsequente.
Não peça ao fornecedor do equipamento para inferir esses requisitos a partir do nome da peça. Uma haste de pistão, um mandril longo, um tubo ou um componente cilíndrico podem ser processados por diferentes razões. O desenho do comprador, a especificação do processo ou a amostra aprovada devem estabelecer a condição de aceitação.
Na fase de descoberta, os compradores podem avaliar o Haige's gama de equipamentos de galvanoplastia para entender os conceitos de linha disponíveis. A especificação do projeto deve então restringir essa faixa para uma peça de trabalho e serviço de processo definidos.
Por que a família de peças deve ser congelada?
Uma linha projetada em torno de peças cilíndricas longas depende de mais do que diâmetro e comprimento nominais. Fornecer o tamanho mínimo, normal e máximo; massa; retidão; geometria final; pontos de elevação; áreas de contato; rotação permitida; condição da superfície; mistura de lote e volume diário. Se forem esperadas várias famílias de produtos, identifique a sua quota de produção e os requisitos de mudança.
A definição da peça afeta o carregamento, suportes, rotação, contato elétrico, mascaramento, disposição do banho ou célula, enxágue, drenagem e descarga. Um envelope nominal que ignora a distribuição de massa ou a geometria final pode resultar em uma linha que aceita a peça dimensionalmente, mas não consegue manipulá-la de forma confiável.
Os compradores também devem definir se a capacidade cotada inclui rejeições, retrabalho, manutenção, verificações químicas e troca de produtos. Uma taxa de movimento teórica não é o mesmo que produção vendável durante uma mudança completa.
Mapeie o limite do processo, não apenas o estágio principal de galvanização
A etapa de galvanoplastia é apenas uma parte da rota de produção. Um projeto pode exigir limpeza, desengorduramento, ativação, enxágue, galvanização, recuperação, enxágue final, secagem, inspeção e acabamento posterior. A sequência exata depende do substrato, da química e da especificação do produto; deve ser definido por engenharia de processos qualificada, em vez de copiado de um artigo genérico.
Para compras, crie um diagrama de limites de processo que identifique cada estágio incluído e cada interface. Marque se cada tanque, invólucro, bomba, filtro, trocador de calor, retificador, dispositivo de dosagem, estágio de enxágue, secador e mecanismo de transferência está incluído, opcional, fornecido por terceiros ou sujeito à revisão final do processo.
Isto evita uma lacuna de cotação comum: um fornecedor define o preço de uma linha mecanicamente completa, enquanto outro inclui pré-tratamento, interfaces de exaustão, conexões de tratamento de água e um escopo maior de automação. Seus totais não podem ser comparados até que os limites correspondam.
Quais variáveis do projeto os compradores devem comparar?
| Área de decisão | O comprador deve definir | O fornecedor deve confirmar | Evidência |
|---|---|---|---|
| Peça de trabalho | Material, faixa de tamanho, massa, geometria e mix de produção | Envelope operacional revisado e exceções | Desenho de configuração e folha de dados marcada |
| Dever de revestimento | Finalidade funcional, camada especificada e inspeção final | Premissas do processo e garantias excluídas | Descrição do processo e matriz de aceitação |
| Sequência | Estágios necessários de pré-tratamento, galvanização, enxágue e acabamento | Equipamento incluído e limite de fornecimento | Diagrama de fluxo do processo |
| Capacidade | Mix de produtos, turnos, trocas e resultados planejados | Suposições de ciclo e estágio limitante | Cálculo de capacidade |
| Utilitários | Energia disponível, água, ar, aquecimento/resfriamento e drenagem | Consumo e pontos de conexão | Cronograma de serviços públicos |
| Meio Ambiente | Requisitos aplicáveis de emissões, águas residuais e manuseio de produtos químicos | Interfaces de coleta e tratamento incluídas | Lista e layout da interface |
| Controles | Receita, rastreabilidade, alarmes, intertravamentos e integração de plantas | PLC/HMI e escopo de dados | Especificação de design funcional |
| Aceitação | FAT, SAT, peças de amostra e métodos de medição | Condições e documentos de demonstração | Protocolo de teste aprovado |
Como os compradores devem definir o rendimento?
A produtividade deve ser calculada a partir do mix de produtos e do ciclo completo, e não apenas da velocidade do transportador. Identifique o tempo de carregamento, tempo de pré-tratamento, tempo de galvanização, enxágue, drenagem, descarga, inspeção, verificações químicas, manutenção planejada e troca. Se os produtos tiverem diâmetros ou requisitos de revestimento diferentes, calcule casos representativos em vez de confiar em uma média.
Peça ao fornecedor para indicar o estágio limite e todas as suposições por trás da estimativa de capacidade. Se o tempo do processo depender da química ou do desempenho do revestimento necessário que ainda não foi validado, marque a saída como provisória. Isto é mais credível do que transformar uma estimativa antecipada numa taxa garantida.
Uma programação de capacidade útil separa disponibilidade mecânica, tempo de processo e rendimento de qualidade. Também indica o que o fornecedor pode demonstrar durante o FAT e o que deve ser verificado posteriormente com as concessionárias locais e os produtos químicos de produção.
Os serviços públicos precisam de um cronograma de conexão
Uma cotação de projeto não deve listar apenas a energia elétrica total. Deve identificar suposições de tensão e frequência, demanda do retificador, necessidade de aquecimento ou resfriamento, demanda de água de processo e água de enxágue, ar comprimido, exaustão, drenagem e quaisquer interfaces de controle de temperatura. O cronograma de conexão deve indicar localização, carga, qualidade e responsabilidade de cada concessionária.
A qualidade da água pode influenciar o enxágue e a estabilidade do processo, enquanto a temperatura do local e a capacidade de resfriamento podem influenciar o controle térmico. O comprador deve fornecer as condições reais do local. O fornecedor deve identificar onde o consumo final depende da receita do processo, do horário de operação ou do projeto ambiental local.
O layout é igualmente importante. O comprador deve fornecer a envolvente do edifício disponível, a carga do piso, a via de acesso, as disposições de elevação, a autorização de manutenção e as restrições das valas de serviço. Equipamentos adequados à área de produção planejada ainda podem ser difíceis de instalar ou manter se essas interfaces forem ignoradas.
Ventilação e águas residuais são interfaces do projeto
Os processos de galvanoplastia podem criar emissões atmosféricas regulamentadas e fluxos de águas residuais. Os requisitos aplicáveis dependem da química, da jurisdição, da escala de produção e das licenças do local. Portanto, a RFQ do equipamento deve indicar a química planejada e a base de conformidade local, evitando ao mesmo tempo a suposição de que um pacote de máquina padrão satisfaça automaticamente cada local.
Definir quem projeta e fornece gabinetes, exaustores, dutos, ventiladores, lavadores, pontos de monitoramento, segregação de água de enxágue, tanques de coleta, tratamento de águas residuais e conexões de descarga. Se o fornecedor da linha fornecer apenas pontos de conexão, os dados da interface ainda deverão ser detalhados o suficiente para o contratante ambiental do comprador.
O plano de aceitação deve verificar a instalação física e a operação funcional das interfaces fornecidas. A conformidade regulatória permanece sujeita ao sistema completo instalado, aos produtos químicos operacionais, às licenças e aos requisitos das autoridades locais – e não apenas à compra de um componente da linha.
Como os controles e a rastreabilidade devem ser especificados?
O escopo da automação deve seguir o sistema de produção e qualidade. Os compradores devem definir as receitas necessárias, os níveis de acesso do usuário, a identificação das peças, o rastreamento de sequência, o histórico de alarmes, os intertravamentos, os registros de parâmetros, a exportação de dados e a comunicação com os sistemas da planta. Não exija um protocolo ou recurso de software, a menos que seja necessário e suportado pela arquitetura do projeto.
O projeto funcional deve explicar o que acontece durante uma interrupção de energia, falha no sensor, falha na bomba, falha na exaustão, condição de excesso de temperatura ou transferência incompleta. As funções de segurança e os intertravamentos do processo devem ser revisados por partes qualificadas em relação ao projeto final da máquina, do produto químico e do local.
A rastreabilidade deve conectar o lote ou peça processada às informações registradas do processo e às evidências de inspeção. Se for necessário, indique como o identificador entra no sistema e quais dados devem ser retidos. Uma declaração genérica de “registro de dados incluído” é muito vaga para ser aceita.
Aceitação de equipamento separada da aceitação de revestimento
O FAT mecânico e elétrico pode confirmar montagem, movimento, controles, alarmes e interfaces documentadas. Pode não ser possível comprovar o revestimento de produção final de acordo com os produtos químicos, utilidades e mix completo de peças do local do comprador. Por outro lado, um bom revestimento em uma amostra não prova que todos os requisitos mecânicos, de controle e ambientais foram atendidos.
Crie duas camadas de aceitação conectadas:
- Aceitação do equipamento: dimensões, componentes, movimento, proteções, controles, utilidades, alarmes, documentos e sistemas auxiliares incluídos.
- Aceitação do processo/produto: amostras aprovadas, requisitos de revestimento, resultado dimensional, aparência, adesão ou outros testes especificados, caso de rendimento e rastreabilidade.
O contrato deverá indicar quais testes ocorrem no fornecedor, quais ocorrem após a instalação e quais requerem química de produção ou laboratórios terceirizados. Deve também definir a resposta a um desvio, incluindo ação corretiva, novo teste e autoridade de aprovação.
Como os compradores devem avaliar a linha horizontal contínua de Haige?
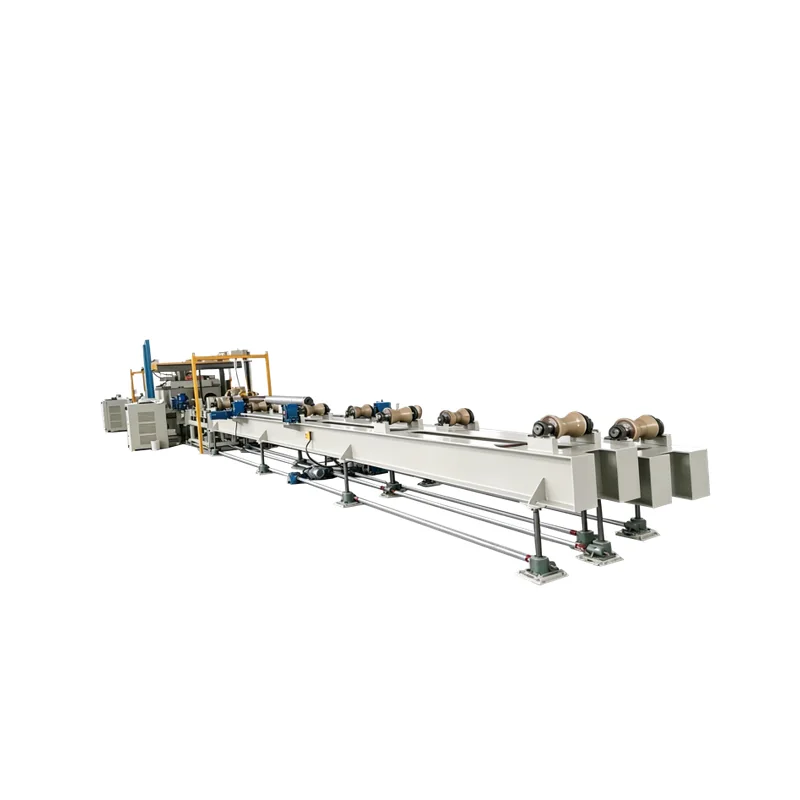
Haige's linha de produção de galvanoplastia contínua horizontal fornece um ponto de partida concreto para peças cilíndricas longas. Os dados atuais do produto identificam uma aplicação para mandris longos, uma faixa de diâmetro listada de 90 a 280 mm, uma faixa de comprimento listada de 10.000 a 13.000 mm e uma configuração de processo de 2 canais/1 coluna.
Esses valores descrevem a configuração publicada; eles não significam que todos os projetos ou peças dentro do envelope dimensional sejam automaticamente compatíveis. O comprador deve solicitar confirmação do substrato, massa, geometria final, suporte e rotação, contato elétrico, serviço de revestimento, sequência do processo, suposições do ciclo e limite completo de fornecimento. O fornecedor também deve identificar quais valores são dados fixos do produto e quais requerem revisão de engenharia.
Para projetos fora da família de peças listada, não presuma que o dimensionamento das dimensões seja suficiente. Solicite uma revisão técnica específica do projeto e um desvio acentuado ou proposta alternativa.
Que erros comuns de aquisição distorcem a comparação?
- Usando apenas o envelope da peça. Os requisitos de massa, geometria final, rotação e contato permanecem indefinidos.
- Deixar o pré-tratamento fora da RFQ. As cotações incluem então diferentes condições iniciais.
- Comparando a saída da placa de identificação. O mix de produtos, o tempo de processo, as suposições de troca e de rendimento podem diferir.
- Supondo que o equipamento ambiental esteja incluído. As responsabilidades em termos de ventilação e águas residuais podem permanecer sem preço.
- Aceitando “automático” sem descrição funcional. Receitas, alarmes, rastreabilidade e comunicação da planta podem não corresponder.
- Usando uma amostra como aceitação completa. O resultado de uma amostra não pode substituir o equipamento, a documentação e a verificação do ciclo de trabalho.
O que uma RFQ de linha de produção de galvanoplastia deve incluir?
Fornecer desenhos e revisões de peças; substrato e condição fornecida; dimensões e massa mínima, normal e máxima; mix de produção; finalidade do revestimento e especificação aprovada; áreas mascaradas e de contato; superfície de entrada; sequência do processo; pré-tratamento e pós-tratamento necessários; capacidade alvo e mudanças; conceito de manuseio; layout do edifício; utilidades; requisitos de ventilação e águas residuais; controles e interfaces de dados; métodos de inspeção; Plano FAT e SAT; peças de amostra; idioma do documento; escopo de peças de reposição; responsabilidade de instalação e comissionamento; quantidade; destino; e requisitos regulamentares ou de projeto aplicáveis.
Exigir que o fornecedor retorne todos os campos conforme Confirmado/Desvio/Alternativa/Informação do comprador necessária, juntamente com fluxo de processo, layout, cronograma de utilidades, matriz de responsabilidades e proposta de aceitação. Os compradores com esses insumos preparados podem enviá-los através do Página de consulta do projeto Haige para uma revisão técnica específica do projeto.


