
मेटल बार फिनिसिङ लाइनमा पालिसिङ कहाँ बस्नु पर्छ?
पालिश गर्ने मेसिनलाई अपस्ट्रिम प्रक्रियाहरूले पहिले नै दोषहरू नियन्त्रण गरिसकेपछि मात्र राख्नुपर्छ जुन पालिस गर्ने उद्देश्यले सच्याइँदैन। मेटल बार फिनिसिङ लाइनमा, ठेगानाहरू सीधा गर्ने, पिलिङले नियन्त्रित बाहिरी तह र गहिरो सतहका दोषहरू हटाउँछ, केन्द्रविहीन ग्राइन्डिङले व्यास, गोलाकार र सतहको अवस्थालाई परिष्कृत गर्न सक्छ, र पालिसिङले अन्तिम सतहको रूप वा बनावटलाई परिष्कृत गर्न प्रयोग गरिन्छ। क्रेताहरू खोज्दै "पोलिश मेसिन"त्यसैले मेसिन आफै छनोट गर्नु अघि पूर्ण प्रक्रिया मार्ग परिभाषित गर्न आवश्यक छ। Haige ले पिलिङ, स्ट्रेटनिङ, ग्राइन्डिङ र पालिसिङमा उपकरणहरू आपूर्ति गर्दछ, प्रक्रिया स्थिति एक्लै पालिश गर्ने क्षमता भन्दा बढी उपयोगी खरिद प्रश्न बनाउँछ।
पालिसिङ एक अन्तिम चरण हो, विश्वव्यापी दोष-सुधार प्रक्रिया होइन
वाक्यांश धातु पालिश गर्ने मेसिन धेरै फरक कर्तव्यहरू वर्णन गर्न सक्नुहुन्छ। एउटा कारखानाले पीस गरेपछि उज्यालो पट्टीको अन्तिम रूप सुधार गर्न चाहन्छ। अर्कोले प्याक गर्नु अघि ट्यूबबाट हल्का चिन्हहरू हटाउन चाहन्छ। तेस्रोले एकै समयमा भारी स्केल, गहिरो सिमहरू र आयामी त्रुटि हटाउन पालिश गर्ने अपेक्षा गर्न सक्छ। ती समान प्रक्रिया आवश्यकताहरू होइनन्।
पालिसिङले राम्रो काम गर्छ जब यसको काम स्पष्ट रूपमा अपस्ट्रिम सुधारबाट अलग हुन्छ। यदि आगमन सामग्री अझै पनि बान्ट, गहिरो मापन वा आयामी रूपमा अस्थिर छ भने, प्रत्येक समस्या समाधान गर्न पालिशिंग चरणलाई सोध्दा घर्षण खपत, ढिलो फिड बढाउन सक्छ र मापनयोग्य अन्तिम परिणाम बिना क्रेतालाई छोड्न सक्छ।
प्रक्रिया सीमा: Haige को प्रकाशित उपकरण पोर्टफोलियो सीधा, पिलिङ, पीस र पालिश मिसिन समावेश छ। सही अनुक्रम workpiece अवस्था र अन्तिम आवश्यकता मा निर्भर गर्दछ; वास्तविक पट्टी वा ट्यूबको समीक्षा नगरी कुनै एकल अनुक्रमलाई विश्वव्यापी रूपमा मान्नु हुँदैन।
बार पालिसिङ मेसिन अघि के पूरा गर्नुपर्छ?
A बार पॉलिश गर्ने मेसिन स्थिर समर्थन र सतह परिष्करणको लागि आवश्यक प्रक्रिया विन्डो भित्र पहिले नै सामग्री प्राप्त गर्नुपर्छ। खरिदकर्ताले पालिशिङ स्टेशनमा के पुग्छ भनेर निरीक्षण गर्नुपर्छ र यसलाई नियन्त्रण गर्न डिजाइन गरिएको प्रक्रियामा प्रत्येक दोष तोक्नुपर्छ।
सामान्य अपस्ट्रीम प्रश्नहरू समावेश छन्:
- के पट्टी अस्थिर सम्पर्क बिना रोलर र गाइडहरू मार्फत पास गर्न पर्याप्त सीधा छ?
- के सतहमा अझै पनि गहिरो सिमहरू, खाडलहरू वा क्षतिग्रस्त बाहिरी तहहरू छन् जसलाई पिलिङ्ग वा भारी हटाउन आवश्यक छ?
- के बाहिरी व्यास वा गोलाकार अझै पनि अन्तिम उत्पादन आवश्यकता भन्दा बाहिर छ?
- के भारी स्केल वा रस्टलाई समर्पित तयारी वा हटाउने चरणले राम्रोसँग ह्यान्डल गर्छ?
- के पालिशिङले हल्का परिष्करण भत्ता मात्र हटाउनेछ, वा खरिदकर्ताले महत्त्वपूर्ण स्टक हटाउने अपेक्षा गर्दै हुनुहुन्छ?
यी प्रश्नहरू महत्त्वपूर्ण छन् किनभने क मेटल बार पॉलिश गर्ने मेसिन सामान्यतया सतह परिष्करण कर्तव्य वरिपरि चयन गरिन्छ। यदि क्रेताले मेसिनले ज्यामिति सच्याउने वा गहिरो दोषहरू हटाउने अपेक्षा गर्छ भने, परियोजनालाई अर्को अपस्ट्रिम सञ्चालन वा फरक परिष्करण मार्गको आवश्यकता पर्न सक्छ।
ग्राइन्डिङ र पालिसिङलाई एउटै प्रक्रियाको रूपमा व्यवहार गर्नु हुँदैन
ग्राइन्डिङ र पॉलिशिंग दुवैले घर्षण प्रयोग गर्न सक्छ, तर तिनीहरू सामान्यतया विभिन्न उत्पादन समस्याहरू समाधान गर्छन्। नियन्त्रित सामग्री हटाउने, व्यास परिष्करण, गोलाकार सुधार वा मापनयोग्य दोष हटाउने मामिलाहरूमा ग्राइन्डिङ प्रायः प्रयोग गरिन्छ। पालिसिङ प्रायः अन्तिम सतह परिष्करण, दिशात्मक फिनिश, चमक वा अर्को उपस्थिति-संवेदनशील चरणको लागि तयारीसँग सम्बन्धित छ।
यो भिन्नता महत्त्वपूर्ण छ जब खरीददारहरूले खोजी गर्छन् पीस्ने र पालिस गर्ने मेसिन वा क धातु पीसने र पालिश गर्ने मेसिन। संयुक्त लाइनले दुवै अपरेशनहरू समावेश गर्न सक्छ, तर प्रक्रियाले अझै पनि प्रत्येक स्टेशनको लागि जिम्मेवार छ भनेर बताउनु पर्छ। त्यो विभाजन बिना, आपूर्तिकर्ताले स्टक हटाउने, घर्षण अनुक्रम, फिड गति वा निरीक्षण आवश्यकताहरू लगातार परिभाषित गर्न सक्दैन।
एक उपयोगी प्रक्रिया नक्शा हो:
इनकमिङ बार → आवश्यक भएमा सीधा गर्ने → आवश्यक भएमा पिलिङ वा सुधारात्मक ग्राइन्डिङ → आयामी/सतह नियन्त्रणका लागि केन्द्रविहीन ग्राइन्डिङ → अन्तिम फिनिशको लागि पालिशिङ → निरीक्षण → सुरक्षित ह्यान्डलिंग र प्याकिङ।
सही मार्ग छोटो वा लामो हुन सक्छ। बिन्दु यो छ कि पॉलिशिंग अघिल्लो प्रक्रिया द्वारा बनाईएको अवस्था संग जोडिएको हुनुपर्छ।
एब्रेसिभ बेल्ट पालिस गर्ने मेसिनले स्ट्यान्डअलोन फिनिस स्टेजको रूपमा कहिले काम गर्न सक्छ?
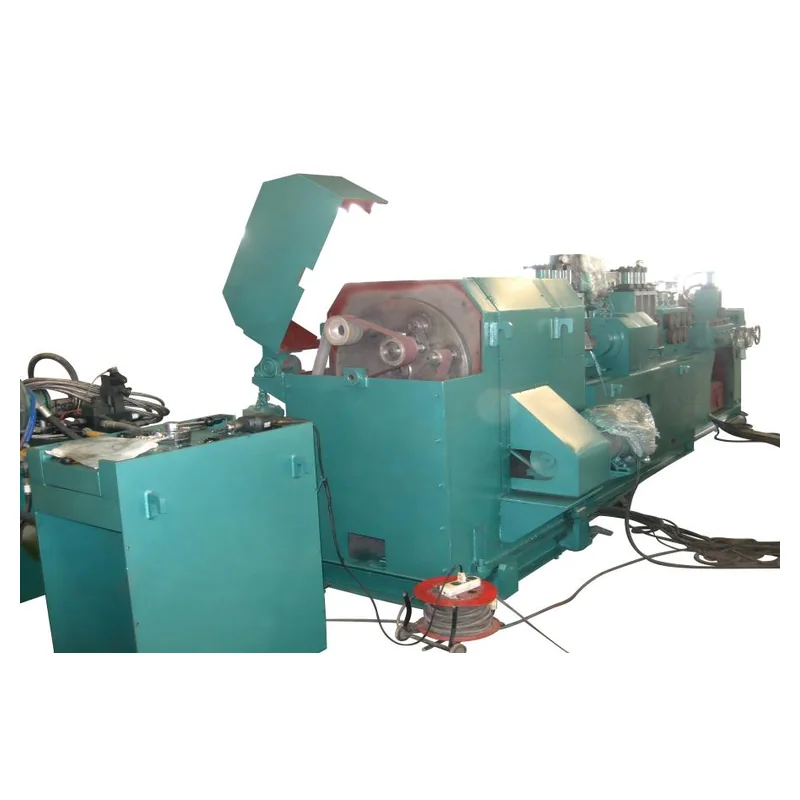
ए घर्षण बेल्ट पॉलिश मिसिन एक व्यावहारिक स्ट्यान्डअलोन परिष्करण चरण हुन सक्छ जब आगमन workpiece ज्यामिति पहिले नै स्वीकार्य छ, बाँकी सतह दोषहरू उथले छन्, आवश्यक समाप्त स्पष्ट रूपमा परिभाषित गरिएको छ र फीडिंग / समर्थन व्यवस्था स्थिर छ। ती अवस्थाहरूमा, पालिश गर्ने मेसिनले भागलाई पुन: निर्माण गर्ने प्रयास गर्नुको सट्टा सतहलाई परिष्कृत गरिरहेको छ।
Haige को घर्षण बेल्ट पालिश मिसिन उत्पादन परिवार बार, ट्यूब, शाफ्ट र प्रोफाइल लागि प्रकाशित छ। सूचीबद्ध मोडेल परिवार प्रारम्भिक स्क्रिनिङको लागि उपयुक्त छ, तर खरिदकर्ताले अझै पनि पुष्टि गर्न आवश्यक छ कि कुन मोडेल र घर्षण व्यवस्था वास्तविक workpiece दायरासँग मेल खान्छ।
सबैभन्दा महत्त्वपूर्ण व्यावसायिक प्रश्न आपूर्तिकर्ताले एउटा सफा नमूना पालिश गर्न सक्छ कि गर्दैन। यो हो कि समान प्रक्रियाले आवश्यक उत्पादन दरमा सामान्य आगमन सतह दायरालाई अत्यधिक म्यानुअल पुन: कार्यमा भर पर नगरी ह्यान्डल गर्न सक्छ।
केन्द्रविहीन पीस पछि पालिशिंग कहाँ अवस्थित हुनुपर्छ?
गोलाकार बारहरू र बेलनाकार भागहरूको लागि, केन्द्रविहीन पीस र पालिशले पूरक चरणहरू बनाउन सक्छ। केन्द्रविहीन पीस बाहिर व्यास, गोलाकार र एक परिभाषित सतह अवस्था नियन्त्रण गर्न प्रयोग गर्न सकिन्छ। पालिसिङले पूर्ण आयामी-हटाउने कर्तव्य बोक्न बिना रूप, दिशात्मक बनावट वा अन्तिम नरमपन लक्ष्य परिमार्जन गर्न सक्छ।
यही कारणले ए बार पीस र पॉलिश लाइन दुई मेसिनहरू बीच ह्यान्डअफ परिभाषित गर्नुपर्छ। ग्राइन्डरले पालिशिंग चरणले उचित रूपमा हटाउन सक्ने भन्दा बढी स्टक वा सतह क्षति छोड्नु हुँदैन। यसको विपरित, पॉलिशिङ स्टेशनले यति धेरै सामग्री हटाउनु हुँदैन कि यसले ग्राइन्डरले पहिले नै स्थापित गरिसकेका आयामहरू परिवर्तन गर्दछ।
Haige को केन्द्रविहीन ग्राइन्डिङ मेसिनहरू परियोजनालाई आयामी र कस्मेटिक सतह नियन्त्रण दुवै आवश्यक हुँदा वर्गलाई यसको पालिश-मेसिन दायरासँगै समीक्षा गर्न सकिन्छ। खरिद टोलीले प्रत्येक चरण र अन्तिम निरीक्षण बिन्दुको लागि अपेक्षित आगमन अवस्था बताउन आपूर्तिकर्तालाई सोध्नु पर्छ।
समाप्त लक्ष्यहरूलाई "उज्ज्वल" वा "चिकनी" जस्ता शब्दहरू भन्दा बढी चाहिन्छ
एक क्रेताले उज्ज्वल, साटन, चिल्लो वा ऐना जस्तो शब्दहरूसँग दृश्य अभिप्राय वर्णन गर्न सक्छ, तर ती शब्दहरू एक्लै स्वीकृति मानकको रूपमा प्रयोग गर्न गाह्रो हुन्छ। ए राउन्ड बारको लागि पालिश गर्ने मेसिन मापनयोग्य वा अनुमोदित नतिजाको विरुद्ध निर्दिष्ट गरिनु पर्छ जहाँ व्यावहारिक छ।
स्वीकृति प्याकेज समावेश हुन सक्छ:
- सतह खुरदना जहाँ यो प्रासंगिक छ;
- अनुमोदित दृश्य नमूना;
- दिशात्मक ढाँचा आवश्यकताहरू;
- स्वीकार्य अवशिष्ट खरोंच वा दोषहरू;
- बार वा ट्यूब संग निरीक्षण स्थानहरु;
- डाउनस्ट्रीम कोटिंग वा प्लेटिङ प्रक्रिया अघि वा पछि उपस्थिति न्याय गरिन्छ।
सतहको नरमपन र उपस्थिति सम्बन्धित छ तर समान छैन। दुई पट्टीहरूले फरक दिशात्मक चिन्हहरू वा स्थानीय दोषहरू प्रदर्शन गर्दा समान रफनेस मानहरू देखाउन सक्छन्। B2B परियोजनाको लागि, सबैभन्दा सुरक्षित मार्ग भनेको मापनयोग्य मापदण्डलाई सहमत नमूनाको साथ संयोजन गर्नु हो जब उपस्थिति महत्त्वपूर्ण हुन्छ।
डाउनस्ट्रीम ह्यान्डलिंगले राम्रो पालिश फिनिसलाई नष्ट गर्न सक्छ
एक मा सबै भन्दा बेवास्ता मुद्दाहरू मध्ये एक धातु बारहरूको लागि स्वचालित पालिश गर्ने मेसिन वर्कपीसले पालिश गर्ने स्टेशन छोडे पछि के हुन्छ भन्ने परियोजना हो। स्थानान्तरण रोलरहरू, साइड गाइडहरू, संचय तालिकाहरू, बन्डलिङ उपकरणहरू र प्याकिङ सम्पर्क सतहहरूले स्क्र्याच वा दबाब चिन्हहरू पुन: परिचय गर्न सक्छन्।
एक मेसिन-निकास नमूना एक पूर्ण लाइन को लागी पर्याप्त प्रमाण छैन। परियोजनाले डाउनस्ट्रीम ह्यान्डलिंग पछि उत्पादन निरीक्षण गर्नुपर्छ। यदि सतह उपस्थिति-महत्वपूर्ण छ भने, रेखा डिजाइनलाई सुरक्षित रोलरहरू, नियन्त्रित स्थानान्तरण, सफा सम्पर्क सतहहरू वा अन्य ह्यान्डलिंग व्यवस्था आवश्यक पर्दछ जसले समाप्त सतहलाई क्षतिग्रस्त हुनबाट रोक्छ।
यो एक स्ट्यान्ड-अलोन मेसिन खरिदको रूपमा सट्टा एक लाइनको भागको रूपमा पालिशिङ छलफल गर्ने कारण पनि हो। फिनिशको मूल्य मात्र हुन्छ यदि समान अवस्था निरीक्षण र प्याकिङमा पुग्छ।
अपस्ट्रिम र डाउनस्ट्रीम सञ्चालनहरू कसरी तोक्नुपर्छ?
| प्रक्रिया मुद्दा | समीक्षा गर्न प्राथमिक प्रक्रिया | किन यो पॉलिश गर्नु अघि महत्त्वपूर्ण छ |
|---|---|---|
| बार बेन्ड / खराब सीधापन | सीधा गर्दै | अस्थिर ज्यामितिले लगातार सम्पर्क र खाना कम गर्न सक्छ। |
| गहिरो सतह तह / seams | पिलिंग वा सुधारात्मक सामग्री हटाउने | पॉलिशिंगले आर्थिक रूपमा गहिरो दोषहरू हटाउन सक्दैन। |
| OD / गोलाकार नियन्त्रण | केन्द्रविहीन पीस | ज्यामिति अन्तिम कस्मेटिक परिष्करण अघि स्थापित हुनुपर्छ। |
| हल्का खरोंच / अन्तिम बनावट | पालिस गर्ने | यो स्टेशन वरिपरि डिजाइन गर्नुपर्छ परिष्करण कर्तव्य हो। |
| पोस्ट-प्रक्रिया खरोंचहरू | ह्यान्डलिंग / प्याकिङ | अन्तिम समाप्ति स्थानान्तरण र भण्डारण बाँच्नुपर्दछ। |
तालिका अनिवार्य प्रक्रिया मार्ग होइन। यो एउटा मेसिनलाई अर्को चरणसँग सम्बन्धित दोषहरू तोक्नबाट रोक्ने तरिका हो।
एक क्रेताले पॉलिश-लाइन समीक्षाको लागि कुन डाटा पठाउनुपर्छ?
प्रक्रिया-स्थिति समीक्षाको लागि, RFQ सामान्य पालिश-मेसिन अनुरोध भन्दा फराकिलो हुनुपर्छ। खरिदकर्ताले सामग्री ग्रेड वा परिवार, workpiece ज्यामिति, न्यूनतम र अधिकतम आकार, लम्बाइ, आगमन सीधापन, अवस्थित सतह दोष, अपस्ट्रिम प्रक्रिया, अन्तिम समाप्त लक्ष्य, स्वीकार्य आयाम परिवर्तन, थ्रुपुट आवश्यकता र डाउनस्ट्रीम ह्यान्डलिंग विधि प्रदान गर्नुपर्छ।
यदि परियोजनाले धेरै सतह-समाप्त चरणहरू समावेश गर्दछ भने, जहाँ देखाउने प्रक्रिया प्रवाह थप्नुहोस् धातु परिष्करण पालिश गर्ने मेसिन बस्ने अपेक्षा गरिएको छ। प्रस्तावित अनुक्रम फिर्ता गर्न आपूर्तिकर्तालाई सोध्नुहोस् र प्रत्येक चरणमा कुन-कुन दोष वा आयामी परिवर्तनहरू तोकिएका छन् भनेर पहिचान गर्नुहोस्।
Haige को पालिस गर्ने मेसिनहरू श्रेणी उपकरण खोज को लागी एक उपयोगी सुरूवात बिन्दु हो। परियोजना-विशिष्ट समीक्षाको लागि, रेखाचित्र, वर्कपीस फोटोहरू, नमूना अवस्था र प्रस्तावित रेखा अनुक्रम मार्फत पेश गर्न सकिन्छ। Haige सोधपुछ पृष्ठ.
पॉलिशिङले प्रक्रिया पूरा गर्नुपर्छ, अपरिभाषित प्रक्रियाको लागि क्षतिपूर्ति होइन
"पॉलिश मेसिन" को खोजी पछिको व्यावहारिक जवाफ भनेको अन्तिम रेखामा यसको भूमिका परिभाषित नभएसम्म मेसिनलाई सही रूपमा चयन गर्न सकिँदैन। कुन-कुन दोषहरू अपस्ट्रिममा ह्यान्डल गरिन्छन्, पालिश गर्ने चरण के परिवर्तन गर्नुपर्छ, त्यो फिनिश कसरी निरीक्षण गरिनेछ, र डाउनस्ट्रीम ह्यान्डलिंगले यसलाई कसरी सुरक्षित गर्नेछ भन्ने निर्णय गरेर खरिदकर्ताले बलियो परिणाम प्राप्त गर्छ।
Haige को B2B खरिदकर्ताहरूका लागि, यसले सामान्य मेसिन वर्गबाट पालिसिङलाई बार वा ट्युब फिनिसिङ प्रक्रिया भित्र नियन्त्रित चरणमा परिणत गर्छ।


