
სად უნდა იჯდეს გაპრიალება ლითონის ზოლის დასრულების ხაზში?
გასაპრიალებელი მანქანა უნდა განთავსდეს მხოლოდ მას შემდეგ, რაც ზედა დინების პროცესები უკვე აკონტროლებენ დეფექტებს, რომელთა გამოსწორებაც არ არის გამიზნული. ლითონის ზოლის დასრულების ხაზში, მისამართების გასწორება იხრება, პილინგი აშორებს კონტროლირებად გარე ფენას და უფრო ღრმა ზედაპირულ დეფექტებს, ცენტრალიზებულ დაფქვას შეუძლია დახვეწოს დიამეტრი, მრგვალობა და ზედაპირის მდგომარეობა, შემდეგ კი გაპრიალება გამოიყენება ზედაპირის საბოლოო გარეგნობის ან ტექსტურის გასაუმჯობესებლად. მყიდველები ეძებენ "პოლონური მანქანა”ამიტომ უნდა განვსაზღვროთ პროცესის სრული მარშრუტი, სანამ თავად მანქანას აირჩევთ. Haige აწვდის აღჭურვილობას პილინგის, გასწორების, დაფქვისა და გასაპრიალებლად, რაც პროცესის პოზიციას უფრო სასარგებლო შესყიდვის საკითხად აქცევს, ვიდრე მარტო გასაპრიალებელი სიმძლავრე.
გაპრიალება არის დასრულების ეტაპი და არა უნივერსალური დეფექტების გამოსწორების პროცესი
ფრაზა ლითონის გასაპრიალებელი მანქანა შეუძლია აღწეროს ძალიან განსხვავებული მოვალეობები. ერთ ქარხანას შეიძლება სურდეს დაფქვის შემდეგ ნათელი ზოლის საბოლოო გარეგნობის გაუმჯობესება. სხვას შეიძლება მოუნდეს სინათლის ნიშნების ამოღება მილიდან შეფუთვამდე. მესამე შეიძლება მოელოდეს, რომ გაპრიალება მოხსნის მძიმე მასშტაბებს, ღრმა ნაკერებს და განზომილების შეცდომებს. ეს არ არის ექვივალენტური პროცესის მოთხოვნები.
გაპრიალება საუკეთესოდ მუშაობს მაშინ, როდესაც მისი სამუშაო აშკარად გამოყოფილია ზედა დინების კორექტირებისგან. თუ შემომავალი მასალა ჯერ კიდევ მოხრილია, ღრმად მასშტაბური ან განზომილებით არასტაბილურია, გაპრიალების ეტაპის მოთხოვნა ყველა პრობლემის გადასაჭრელად შეიძლება გაზარდოს აბრაზიული მოხმარება, შეანელოს კვება და მაინც დატოვოს მყიდველი გაზომვადი საბოლოო შედეგის გარეშე.
პროცესის ზღვარი: Haige-ის გამოქვეყნებული აღჭურვილობის პორტფელი მოიცავს გასწორების, პილინგის, სახეხი და გასაპრიალებელი მანქანები. სწორი თანმიმდევრობა დამოკიდებულია სამუშაო ნაწილის მდგომარეობასა და საბოლოო მოთხოვნაზე; არც ერთი თანმიმდევრობა არ უნდა განიხილებოდეს, როგორც უნივერსალური, რეალური ზოლის ან მილის გადახედვის გარეშე.
რა უნდა დასრულდეს ბარის გასაპრიალებელი მანქანის წინ?
A ბარის გასაპრიალებელი მანქანა უნდა მიიღოს მასალა, რომელიც უკვე იმყოფება პროცესის ფანჯარაში, რომელიც საჭიროა სტაბილური საყრდენისა და ზედაპირის დასასრულებლად. მყიდველმა უნდა შეამოწმოს რა აღწევს გასაპრიალებელ სადგურამდე და თითოეული დეფექტი მიაკუთვნოს მის გასაკონტროლებლად შემუშავებულ პროცესს.
ტიპიური ზედა დინების კითხვები მოიცავს:
- არის თუ არა ზოლი საკმარისი იმისათვის, რომ გაიაროს ლილვაკები და გიდები არასტაბილური კონტაქტის გარეშე?
- ზედაპირი კვლავ შეიცავს ღრმა ნაკერებს, ორმოებს ან დაზიანებულ გარე ფენას, რომელიც საჭიროებს აქერცვლას ან უფრო მძიმე მოცილებას?
- არის თუ არა გარე დიამეტრი ან მრგვალობა საბოლოო პროდუქტის მოთხოვნის მიღმა?
- მძიმე სასწორი ან ჟანგი უკეთესად უმკლავდება სპეციალური მომზადების ან მოცილების ეტაპს?
- გაპრიალება მოხსნის მხოლოდ მსუბუქ დასრულებას, თუ მყიდველი ელოდება მარაგის მნიშვნელოვან ამოღებას?
ეს კითხვები მნიშვნელოვანია, რადგან ა ლითონის ბარის გასაპრიალებელი მანქანა ჩვეულებრივ შეირჩევა ზედაპირის დასრულების სამუშაოს გარშემო. თუ მყიდველი ელის, რომ მანქანა შეასწორებს გეომეტრიას ან ამოიღებს ღრმა დეფექტებს, პროექტს შეიძლება დასჭირდეს სხვა ზემორეული ოპერაცია ან სხვა დასრულების მარშრუტი.
დაფქვა და გაპრიალება არ უნდა განიხილებოდეს როგორც იგივე პროცესი
დაფქვა და გასაპრიალებელი ორივე შეიძლება გამოიყენოს აბრაზიული საშუალებები, მაგრამ ისინი ჩვეულებრივ წყვეტენ წარმოების სხვადასხვა პრობლემებს. დაფქვა ხშირად გამოიყენება, როდესაც საქმე ეხება მასალის კონტროლირებად მოცილებას, დიამეტრის დახვეწას, სიმრგვალების გაუმჯობესებას ან გაზომვადი დეფექტის მოცილებას. გაპრიალება უფრო ხშირად ასოცირდება ზედაპირის საბოლოო დახვეწასთან, მიმართულების დასრულებასთან, სიკაშკაშესთან ან გარეგნობისადმი მგრძნობიარე შემდეგი ნაბიჯისთვის მომზადებასთან.
ეს განსხვავება მნიშვნელოვანია, როდესაც მყიდველები ეძებენ ა სახეხი და გასაპრიალებელი მანქანა ან ა ლითონის სახეხი და გასაპრიალებელი მანქანა. კომბინირებული ხაზი შეიძლება მოიცავდეს ორივე ოპერაციას, მაგრამ პროცესში მაინც უნდა იყოს მითითებული, თუ რაზეა პასუხისმგებელი თითოეული სადგური. ამ განცალკევების გარეშე, მიმწოდებელს არ შეუძლია განსაზღვროს მარაგის მოცილება, აბრაზიული თანმიმდევრობა, კვების სიჩქარე ან შემოწმების მოთხოვნები თანმიმდევრულად.
სასარგებლო პროცესის რუკა არის:
შემომავალი ზოლი → საჭიროების შემთხვევაში გასწორება → საჭიროების შემთხვევაში პილინგი ან მაკორექტირებელი დაფქვა → ცენტრალიზებული დაფქვა განზომილებიანი/ზედაპირის კონტროლისთვის → გაპრიალება საბოლოო დასრულებისთვის → შემოწმება → დაცული მართვა და შეფუთვა.
ზუსტი მარშრუტი შეიძლება იყოს მოკლე ან გრძელი. საქმე იმაშია, რომ გაპრიალება უნდა იყოს დაკავშირებული წინა პროცესით შექმნილ მდგომარეობასთან.
როდის შეუძლია აბრაზიული ქამრების გასაპრიალებელი მანქანა იმუშაოს როგორც დამოუკიდებელ დასრულების ეტაპზე?
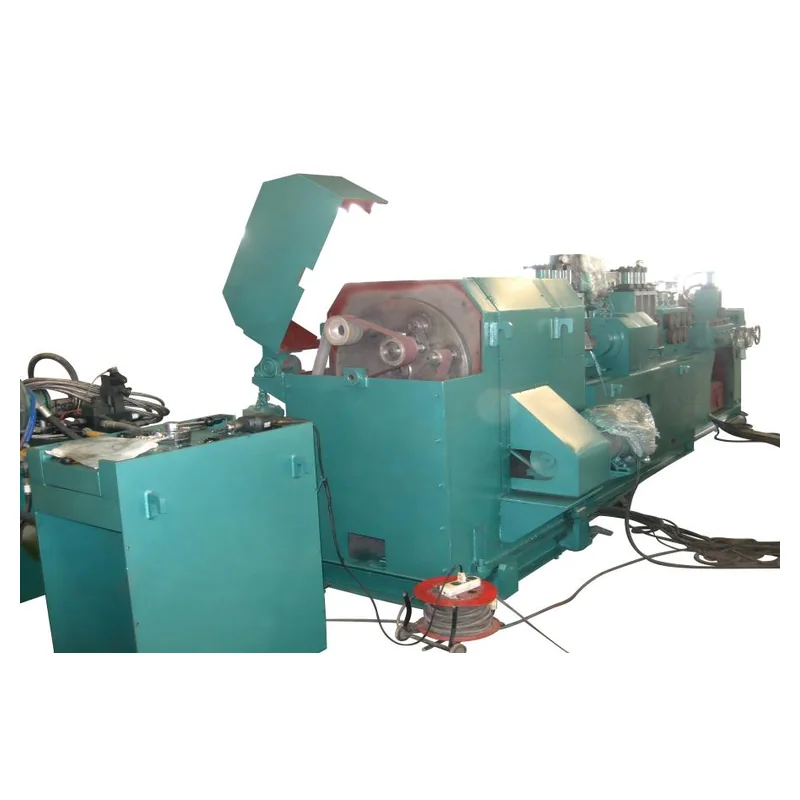
ან აბრაზიული ქამრების გასაპრიალებელი მანქანა შეიძლება იყოს პრაქტიკული დამოუკიდებელი დასრულების ეტაპი, როდესაც შემომავალი სამუშაო ნაწილის გეომეტრია უკვე მისაღებია, ზედაპირის დარჩენილი დეფექტები ზედაპირულია, საჭირო დასრულება მკაფიოდ არის განსაზღვრული და კვების/მხარდაჭერის მოწყობა სტაბილურია. ამ პირობებში, გასაპრიალებელი მანქანა ასუფთავებს ზედაპირს, ვიდრე ნაწილის აღდგენას.
ჰეიგის აბრაზიული ქამრების გასაპრიალებელი მანქანა პროდუქტის ოჯახი გამოქვეყნებულია ზოლებისთვის, მილებისთვის, ლილვებისთვის და პროფილებისთვის. ჩამოთვლილი მოდელების ოჯახი შესაფერისია საწყისი სკრინინგისთვის, მაგრამ მყიდველმა მაინც უნდა დაადასტუროს, რომელი მოდელი და აბრაზიული განლაგება შეესაბამება სამუშაო ნაწილის რეალურ დიაპაზონს.
ყველაზე მნიშვნელოვანი კომერციული კითხვა არ არის, შეუძლია თუ არა მომწოდებელს ერთი სუფთა ნიმუშის გაპრიალება. ეს არის თუ არა იმავე პროცესს შეუძლია გაუმკლავდეს ნორმალური შემომავალი ზედაპირის დიაპაზონს წარმოების საჭირო სიჩქარით, ზედმეტი ხელით გადამუშავებაზე დაყრდნობის გარეშე.
სად უნდა განთავსდეს გასაპრიალებელი ცენტრალიზებული დაფქვის შემდეგ?
მრგვალი ზოლებისა და ცილინდრული ნაწილებისთვის, ცენტრალიზებული სახეხი და გაპრიალება შეიძლება შექმნას დამატებითი ეტაპები. ცენტრალიზებული სახეხი შეიძლება გამოყენებულ იქნას გარე დიამეტრის, მრგვალობისა და განსაზღვრული ზედაპირის მდგომარეობის გასაკონტროლებლად. პოლირებას შეუძლია შეცვალოს გარეგნობა, მიმართულების ტექსტურა ან საბოლოო უხეშობის სამიზნე სრული განზომილებიანი მოხსნის მოვალეობის შესრულების გარეშე.
ამიტომაც ა ბარის სახეხი და გასაპრიალებელი ხაზი უნდა განისაზღვროს გადაცემა ორ მანქანას შორის. საფქვავმა არ უნდა დატოვოს მეტი მარაგი ან ზედაპირის დაზიანება, ვიდრე გასაპრიალებელი ეტაპი გონივრულად შეიძლება მოხსნას. პირიქით, გასაპრიალებელმა სადგურმა არ უნდა ამოიღოს იმდენი მასალა, რომ მან შეცვალოს საფქვავი უკვე დადგენილი ზომები.
ჰეიგის ცენტრალური სახეხი მანქანები კატეგორიის გადახედვა შესაძლებელია მის გასაპრიალებელ აპარატებთან ერთად, როდესაც პროექტს სჭირდება როგორც განზომილებიანი, ასევე კოსმეტიკური ზედაპირის კონტროლი. შემსყიდველმა ჯგუფმა უნდა სთხოვოს მიმწოდებელს, დაასახელოს მოსალოდნელი შემომავალი მდგომარეობა თითოეული ეტაპისთვის და საბოლოო შემოწმების წერტილი.
დასრულებულ მიზნებს მეტი სჭირდება, ვიდრე სიტყვები, როგორიცაა „ნათელი“ ან „გლუვი“
მყიდველს შეუძლია აღწეროს ვიზუალური განზრახვა ისეთი სიტყვებით, როგორიცაა ნათელი, ატლასისფერი, გლუვი ან სარკის მსგავსი, მაგრამ მხოლოდ ეს სიტყვები ძნელია გამოსაყენებლად, როგორც მისაღები სტანდარტი. ა საპრიალებელი მანქანა მრგვალი ბარისთვის უნდა იყოს მითითებული გაზომვადი ან დამტკიცებული შედეგის მიხედვით, სადაც ეს პრაქტიკულია.
მიღების პაკეტი შეიძლება შეიცავდეს:
- ზედაპირის უხეშობა, სადაც ეს აქტუალურია;
- დამტკიცებული ვიზუალური ნიმუში;
- მიმართულების ნიმუშის მოთხოვნები;
- დასაშვები ნარჩენი ნაკაწრები ან დეფექტები;
- ინსპექტირების ადგილები ბარის ან მილის გასწვრივ;
- შეფასებულია თუ არა გარეგნობა ქვედა დინების საფარის ან დაფარვის პროცესის წინ ან შემდეგ.
ზედაპირის უხეშობა და გარეგნობა დაკავშირებულია, მაგრამ არა იდენტური. ორ ზოლს შეუძლია აჩვენოს მსგავსი უხეშობის მნიშვნელობები სხვადასხვა მიმართულების ნიშნების ან ადგილობრივი დეფექტების ჩვენებისას. B2B პროექტისთვის, ყველაზე უსაფრთხო მარშრუტი არის გაზომვადი კრიტერიუმების შერწყმა შეთანხმებულ ნიმუშთან, როდესაც გარეგნობა მნიშვნელოვანია.
ქვედა დინების მართვამ შეიძლება გაანადგუროს კარგი გაპრიალებული დასრულება
ერთ-ერთი ყველაზე შეუმჩნეველი საკითხი ა ლითონის გისოსების ავტომატური გასაპრიალებელი მანქანა პროექტი არის ის, რაც ხდება მას შემდეგ, რაც სამუშაო ნაწილი ტოვებს გასაპრიალებელ სადგურს. გადაცემის ლილვაკები, გვერდითი გიდები, დაგროვების მაგიდები, შეფუთვის აღჭურვილობა და შეფუთვის საკონტაქტო ზედაპირები შეიძლება ხელახლა შეიყვანონ ნაკაწრები ან წნევის ნიშნები.
შესაბამისად, მანქანიდან გამოსასვლელი ნიმუში არ არის საკმარისი მტკიცებულება სრული ხაზისთვის. პროექტმა უნდა შეამოწმოს პროდუქტი ქვედა დინების დამუშავების შემდეგ. თუ ზედაპირი გარეგნულად კრიტიკულია, ხაზის დიზაინს შეიძლება დასჭირდეს დაცული ლილვაკები, კონტროლირებადი გადატანა, სუფთა კონტაქტის ზედაპირები ან სხვა დამუშავების მოწყობა, რომელიც ხელს უშლის მზა ზედაპირის დაზიანებას.
ეს ასევე არის იმის მიზეზი, რომ განიხილონ გაპრიალება როგორც ხაზის ნაწილი და არა როგორც ცალკეული მანქანის შეძენა. დასრულებას აქვს ღირებულება მხოლოდ იმ შემთხვევაში, თუ იგივე მდგომარეობა აღწევს შემოწმებას და შეფუთვას.
როგორ უნდა დაინიშნოს ზედა და ქვედა დინების ოპერაციები?
| პროცესის საკითხი | განხილვის პირველადი პროცესი | რატომ აქვს მნიშვნელობა გაპრიალებამდე |
|---|---|---|
| ბარის მოხრა / ცუდი სისწორე | გასწორება | არასტაბილურმა გეომეტრიამ შეიძლება შეამციროს თანმიმდევრული კონტაქტი და კვება. |
| ღრმა ზედაპირის ფენა / ნაკერები | პილინგი ან მაკორექტირებელი მასალის მოცილება | გაპრიალებამ შეიძლება არ მოაცილოს ღრმა დეფექტები ეკონომიურად. |
| OD / დამრგვალების კონტროლი | ცენტრალიზებული სახეხი | გეომეტრია უნდა დადგინდეს საბოლოო კოსმეტიკური დასრულებამდე. |
| მსუბუქი ნაკაწრები / საბოლოო ტექსტურა | გაპრიალება | ეს არის დასრულების მოვალეობა, რომლის გარშემოც სადგური უნდა იყოს დაპროექტებული. |
| დამუშავების შემდგომი ნაკაწრები | დამუშავება / შეფუთვა | საბოლოო დასრულება უნდა გადარჩეს გადატანას და შენახვას. |
ცხრილი არ არის პროცესის სავალდებულო მარშრუტი. ეს არის გზა, რათა თავიდან აიცილოს ერთ მანქანას სხვა ეტაპს მიეკუთვნება დეფექტები.
რა მონაცემები უნდა გამოაგზავნოს მყიდველმა საპრიალებელი ხაზის განხილვისთვის?
პროცესის პოზიციის განხილვისთვის, RFQ უნდა იყოს უფრო ფართო, ვიდრე ჩვეულებრივი საპრიალებელი მანქანის მოთხოვნა. მყიდველმა უნდა მიაწოდოს მასალის ხარისხი ან ოჯახი, სამუშაო ნაწილის გეომეტრია, მინიმალური და მაქსიმალური ზომა, სიგრძე, შემომავალი სისწორე, არსებული ზედაპირის დეფექტები, ზედა დინების პროცესი, საბოლოო დასრულების მიზანი, დასაშვები განზომილებიანი ცვლილება, გამტარუნარიანობის მოთხოვნა და ქვედა დინების დამუშავების მეთოდი.
თუ პროექტი მოიცავს ზედაპირის დასრულების რამდენიმე საფეხურს, დაამატეთ პროცესის ნაკადი, სადაც ნაჩვენებია სად ლითონის დასრულების გასაპრიალებელი მანქანა მოსალოდნელია ჯდომა. სთხოვეთ მომწოდებელს დააბრუნოს შემოთავაზებული თანმიმდევრობა და დაადგინოს, თუ რომელი დეფექტები ან განზომილებიანი ცვლილებებია მინიჭებული თითოეულ ეტაპზე.
ჰეიგის გასაპრიალებელი მანქანები კატეგორია არის სასარგებლო ამოსავალი წერტილი აღჭურვილობის აღმოჩენისთვის. პროექტის სპეციფიკური მიმოხილვისთვის, ნახატები, სამუშაო ნაწილის ფოტოები, ნიმუშის მდგომარეობა და შემოთავაზებული ხაზის თანმიმდევრობა შეიძლება წარმოდგენილი იყოს ჰაიგის გამოკითხვის გვერდი.
გაპრიალებამ უნდა დაასრულოს პროცესი და არ ანაზღაუროს განუსაზღვრელი პროცესი
პრაქტიკული პასუხი „პოლონური მანქანის“ ძიების მიღმა არის ის, რომ მანქანა ვერ შეირჩევა სწორად, სანამ არ იქნება განსაზღვრული მისი როლი დასრულების ხაზში. მყიდველი იღებს უფრო ძლიერ შედეგს, როდესაც გადაწყვეტს, თუ რომელი დეფექტების დამუშავება მოხდება ზემოთ, რა უნდა შეიცვალოს გაპრიალების ეტაპი, როგორ შემოწმდეს ეს დასრულება და როგორ შეინარჩუნებს მას ქვედა დინების მართვა.
Haige-ის B2B მყიდველებისთვის, ეს აქცევს პოლირებას ზოგადი მანქანების კატეგორიიდან კონტროლირებად საფეხურზე ზოლის ან მილის დასრულების პროცესში.


