
Quali dettagli del pezzo sono importanti quando si ordina una lucidatrice a nastro abrasivo?
Una lucidatrice a nastro abrasivo non dovrebbe essere scelta solo in base alla gamma di diametri o all'aspetto desiderato. Gli acquirenti devono prima definire il materiale, la geometria del pezzo, la gamma di dimensioni, le condizioni della superficie in entrata, i difetti da rimuovere, la finitura finale richiesta, la rimozione del materiale consentito, la velocità di produzione e il metodo di ispezione. Questi input determinano se l’applicazione necessita di finitura leggera, rimozione controllata dei difetti, decalcificazione o lucidatura in più fasi e se una configurazione della macchina può coprire l’intero mix di prodotti. Una RFQ utile dovrebbe quindi connettersi condizione del pezzo → obiettivo di finitura → percorso del processo → configurazione dell'attrezzatura → prova del campione. La macchina corretta è quella che produce il risultato specificato su parti rappresentative alla velocità richiesta, non semplicemente il modello con la maggiore capacità elencata.
Iniziare dal pezzo, non dal modello della macchina
Il termine “lucidatura dei metalli” copre compiti di produzione molto diversi. Un acquirente potrebbe dover rimuovere la leggera ossidazione dalle barre diritte di acciaio al carbonio prima della trafilatura. Un altro potrebbe aver bisogno di unire i segni di lavorazione sugli alberi. Un terzo potrebbe necessitare di una finitura estetica uniforme sui tubi in acciaio inossidabile. Tutti e tre possono coinvolgere un nastro abrasivo, ma non creano la stessa pressione di contatto, sequenza abrasiva, alimentazione, supporto, estrazione o ispezione.
Prima di discutere un modello, preparare una famiglia di pezzi. Prodotti separati in barre tonde, tubi, alberi e profili; identificare il grado del materiale o la famiglia del materiale; e indicare il diametro o la sezione minima e massima, la lunghezza e la massa. Se il mix di prodotti comprende parti piegate, rastremate, a gradini o irregolari, identificarle separatamente anziché dare per scontato che una macchina ad alimentazione continua possa accettarle.
Questo è il motivo per cui gli acquirenti dovrebbero iniziare con la gamma di prodotti effettiva e poi esaminare quella del fornitore categoria lucidatrice per metalli. La categoria aiuta a stabilire gli approcci di finitura disponibili, mentre i dati del pezzo determinano quale approccio merita un'ulteriore valutazione.
In che modo le condizioni della superficie in entrata modificano il processo?
“Materia prima” non è una descrizione sufficiente della superficie. Il fornitore deve sapere cosa è presente prima della lucidatura: scaglie di laminazione, ruggine, segni di disegno, linee di pelatura, ossido di trattamento termico, segni di lavorazione, bave, graffi o una superficie precedentemente lavorata. Le fotografie aiutano, ma un campione rappresentativo e una definizione scritta del difetto sono più utili delle sole fotografie.
La gravità e la distribuzione del difetto sono importanti. Un segno direzionale poco profondo e continuo è diverso dai pozzi isolati. Un processo che migliora la brillantezza potrebbe non riuscire a rimuovere un difetto profondo senza un'eccessiva rimozione del materiale. Allo stesso modo, non ci si può aspettare che una linea progettata per una finitura uniforme corregga rettilineità, grandi errori dimensionali o difetti del materiale che appartengono a un processo a monte.
Prima della fase di lucidatura gli acquirenti dovranno dichiarare quali difetti devono essere rimossi, quali possono rimanere e quali devono essere scartati. Questo limite impedisce che un preventivo presupponga tacitamente che la macchina esegua solo finiture leggere quando la fabbrica prevede effettivamente una rettifica correttiva.
Definire la finitura come requisito di accettazione
Parole come “liscio”, “luminoso” e “a specchio” non sono criteri di accettazione completi. Possono essere utili come intento visivo, ma la RFQ dovrebbe collegarli a un riferimento misurabile o approvato. A seconda dell'applicazione, ciò può includere rugosità superficiale, un campione visivo approvato, un modello direzionale, il limite dei difetti, le condizioni di preparazione del rivestimento o una combinazione di questi.
La rugosità superficiale e l'aspetto sono correlati ma non intercambiabili. Due superfici possono avere letture di rugosità simili pur mostrando linee direzionali, lucentezza o difetti locali diversi. Al contrario, un'area visivamente luminosa non dimostra che l'intera lunghezza soddisfi i requisiti di rugosità o di rimozione dei difetti richiesti.
Se viene specificata la rugosità, identificare il valore richiesto, il metodo di misurazione, la configurazione dello strumento, le posizioni di campionamento e se il requisito si applica prima o dopo qualsiasi rivestimento o placcatura successivi. Non applicare un solo numero a ogni progetto senza confermare il materiale, le condizioni iniziali e lo scopo funzionale.
Quali variabili dovrebbero congelare gli acquirenti prima della selezione del modello?
| Area decisionale | Ingresso dell'acquirente | Perché è importante | Prove del fornitore |
|---|---|---|---|
| Materiale | Grado o famiglia di materiali e condizioni di fornitura | Modifica il comportamento abrasivo, la generazione di calore e la finitura ottenibile | Revisione scritta della domanda e risultato del campione |
| Geometria | Barra, tubo, albero o profilo; diritte o irregolari | Definisce l'alimentazione, il supporto e la disposizione dei contatti | Disegno o layout di configurazione |
| Intervallo di dimensioni | Diametro o sezione minimo/massimo, lunghezza e massa | Controlla il modello, il supporto al lavoro e l'ambito del passaggio all'euro | Busta operativa confermata |
| Condizione in arrivo | Scala, ruggine, segni, sbavature e profondità del difetto | Definisce il lavoro di rimozione e le fasi abrasive | Prova campione e registrazione prima/dopo |
| Condizione finale | Rugosità, aspetto e difetti residui ammissibili | Stabilisce l’accettazione piuttosto che le aspettative soggettive | Metodo di ispezione e campione approvato |
| Rimozione delle scorte | Modifica dimensionale consentita o target di rimozione | Previene l'elaborazione eccessiva o le aspettative di rimozione dei difetti non soddisfatte | Misurazione della prova e proposta di processo |
| Produttività | Parti all'ora, tonnellate per turno o requisiti di velocità della linea | Coniuga la qualità delle finiture con la capacità produttiva | Ipotesi del ciclo e configurazione della linea |
| Ambiente | Raccolta polveri, rumore, utenze e vincoli impiantistici | Determina l'ambito ausiliario e la disponibilità dell'installazione | Elenco delle utilità e pianificazione dell'interfaccia |
Perché la gamma di dimensioni e il mix di prodotti necessitano di una revisione separata?
Una gamma di modelli su una pagina di prodotto è utile per la selezione, ma non dimostra che ogni pezzo possa essere lavorato con un'unica configurazione. Diametro, lunghezza, forma della sezione, peso e materiale possono influenzare la stabilità e il supporto dell'alimentazione. I cambiamenti possono anche influenzare la produzione quando un impianto passa frequentemente da barre piccole a tubi grandi.
I dati dei prodotti Haige elencano diversi modelli di lucidatrici a nastro abrasivo con diverse gamme di diametro, lunghezze minime del pezzo, velocità di avanzamento e configurazioni del motore. Questi valori descrivono una famiglia piuttosto che una macchina universale. Un acquirente dovrebbe richiedere l'esatto modello proposto e chiedere al fornitore di indicare quali valori di input sono standard, opzionali, specifici del progetto o al di fuori dell'intervallo rivisto.
Laddove il mix di prodotti è ampio, dividerlo in una famiglia di produzione normale e prodotti eccezionali. Nel preventivo può poi essere indicato se prodotti eccezionali richiedono un'altra configurazione, velocità ridotta, supporto ausiliario, un modello diverso o un processo separato.
In che modo gli acquirenti dovrebbero collegare la selezione degli abrasivi con l'obiettivo di finitura?
Il nastro abrasivo è un materiale di consumo del processo, non un dettaglio da rimandare alla messa in servizio. Il tipo di abrasivo, la sequenza della grana, la velocità del nastro, la pressione di contatto e il numero di stadi influenzano la velocità di rimozione, il calore e la struttura della superficie. Tuttavia, la combinazione corretta non può essere selezionata in modo affidabile solo dal nome del materiale.
Un percorso pratico consiste nel fornire campioni rappresentativi e definire il risultato dell'accettazione. Il fornitore può quindi proporre una sequenza di nastri e una finestra operativa per la prova. L'acquirente deve registrare le condizioni in entrata, le specifiche del nastro utilizzato, i passaggi o le fasi, le condizioni dell'alimentazione, la misurazione finale e il risultato visivo. Quel record diventa una ricetta di processo iniziale, non una garanzia che ogni batch futuro si comporterà in modo identico.
Anche la durata dei consumabili dovrebbe essere trattata come risultato di un test in condizioni definite. Varia in base alla scala, alla contaminazione, all'attività di rimozione e alla disciplina operativa. Evitare di confrontare i fornitori attraverso un numero di “durata del nastro” non supportato ottenuto su un pezzo diverso.
Dove il calore diventa un problema di approvvigionamento?
Il contatto abrasivo genera calore. La questione dell'approvvigionamento non è semplicemente se la macchina può lucidare il pezzo, ma se può farlo senza scolorimenti, distorsioni, danni superficiali inaccettabili o prestazioni instabili del nastro nel ciclo di lavoro pianificato. Tubi a parete sottile, materiali sensibili al calore e lunghi cicli continui potrebbero richiedere una revisione particolare.
La richiesta di offerta dovrebbe indicare se è consentito il refrigerante o la lubrificazione, se la superficie finale deve rimanere asciutta e se la successiva pulizia, rivestimento o placcatura impone restrizioni sulla contaminazione. Il fornitore deve identificare il processo proposto e qualsiasi interfaccia di estrazione o gestione dei fluidi richiesta. L'acquirente dovrebbe quindi verificarlo su un campione rappresentativo e su una prova del tasso di produzione.
La raccolta della polvere fa parte dell'ambito della macchina
La molatura e la lucidatura possono generare particolato e il pericolo effettivo dipende dal pezzo, dal rivestimento, dalla contaminazione e dall'abrasivo. Pertanto, “aspiratore incluso” non è una definizione di progetto completa. Gli acquirenti devono fornire informazioni sui materiali e requisiti applicabili del sito, quindi chiedere al fornitore di definire punti di raccolta, interfacce dei condotti, ipotesi di flusso d'aria, ambito di filtrazione e ciò che rimane di responsabilità dell'acquirente.
Il layout della macchina dovrebbe anche mostrare l'accesso per la sostituzione del nastro, la pulizia e la rimozione della polvere raccolta. Se il fornitore esclude il collettore principale, il preventivo dovrà comunque fornire le informazioni di connessione necessarie per la progettazione estrattiva dell’impianto. I requisiti occupazionali e ambientali locali rimangono specifici del progetto e devono essere esaminati dall'acquirente.
Come dovrebbe essere strutturata una sperimentazione campione?
Una prova significativa utilizza campioni che rappresentano la produzione, non solo la parte più semplice. Includere il pezzo più comune, le dimensioni più piccole e più grandi e le condizioni della superficie in entrata più difficili. Contrassegnare ciascun campione in modo che il relativo record di processo possa essere abbinato al relativo risultato.
Il piano di approvazione dovrebbe definire:
- materiale in entrata, geometria e condizioni dei difetti;
- rugosità finale richiesta e riferimento visivo;
- dimensioni critiche prima e dopo la lavorazione;
- sequenza abrasiva e ipotesi operative;
- luoghi e strumenti di ispezione;
- difetti residui accettabili e criteri di rifiuto;
- se il risultato è una dimostrazione del processo o un campione di accettazione contrattuale.
Dopo l'approvazione, conservare il campione, le fotografie, il rapporto di misurazione e le note del processo concordato. Se il materiale di produzione o le condizioni in entrata cambiano successivamente, verificare se è necessaria una nuova prova.
Come dovrebbero valutare gli acquirenti la lucidatrice a nastro abrasivo di Haige?
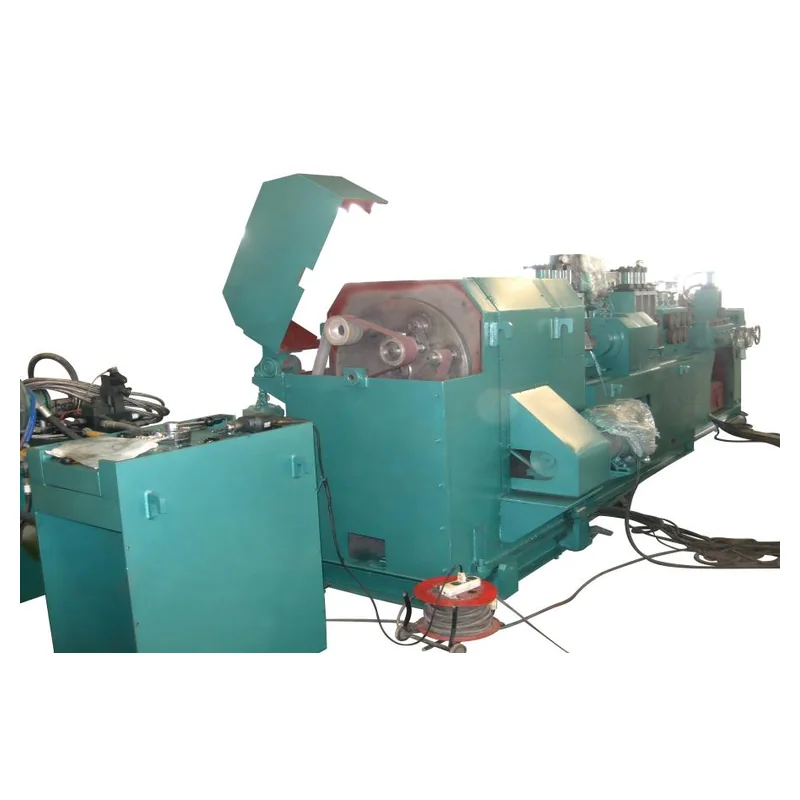
Il Lucidatrice a nastro abrasivo Haige pagina fornisce una vera e propria famiglia di modelli per barre, tubi, alberi e profilati. Elenca le gamme di diametri, le lunghezze minime, le velocità, le informazioni sulla rugosità e le configurazioni del motore specifiche del modello. Questi valori pubblicati sono appropriati per lo screening iniziale, ma il modello offerto deve comunque essere confermato rispetto alla gamma completa di pezzi e al piano di accettazione dell'acquirente.
Chiedere a Haige di restituire una configurazione proposta con il modello esatto, l'involucro applicabile del pezzo in lavorazione, le stazioni di lucidatura incluse, la disposizione di alimentazione e supporto, le ipotesi abrasive, il limite di raccolta della polvere, i controlli, i servizi e gli elementi esclusi. Qualsiasi valore che dipenda dal materiale o dalla prova dovrebbe essere etichettato di conseguenza piuttosto che presentato come un risultato di produzione incondizionato.
Quali errori comuni nella richiesta di offerta creano rilavorazioni?
- Invio solo del diametro massimo. La dimensione minima, la lunghezza, la massa e la geometria possono essere ugualmente importanti.
- Utilizzo della “finitura a specchio” senza prove. Il fornitore non può fissare un prezzo o dimostrare un obiettivo soggettivo in modo coerente.
- Ignorando il difetto in entrata. La finitura leggera e la rimozione dei difetti profondi sono compiti diversi.
- Confronto della velocità del modello senza la stessa finitura. La produttività è significativa solo quando la qualità di output richiesta viene mantenuta costante.
- Lasciare l'estrazione delle polveri al di fuori del programma di interfaccia. Una connessione non assegnata può ritardare l'installazione.
- Approvazione di un campione pulito che non rappresenta la produzione. Il processo fornisce quindi prove deboli a favore di operazioni di massa.
Cosa dovrebbe includere una richiesta di offerta per una lucidatrice a nastro abrasivo?
Includere il grado e le condizioni del materiale; forma del pezzo; diametro o sezione minimo e massimo; lunghezza e massa; fotografie della superficie in arrivo e campioni rappresentativi; difetti da rimuovere; asportazione di materiale ammissibile; rugosità finale e standard visivo; mix produttivo; rendimento target; processi a monte e a valle; restrizioni sul refrigerante; requisiti di raccolta delle polveri; utenze; disposizione delle linee; metodo di ispezione; requisiti di prova; documenti richiesti; quantità; destinazione; e responsabilità dell'installazione.
Chiedi al fornitore di rispondere a ciascun articolo come Confermato/Deviazione/Alternativa/Input dell'acquirente richiesto. Quando i dati del pezzo e il piano di campionamento sono pronti, inviarli tramite il Modulo di richiesta per attrezzature per la finitura dei metalli Haige e richiedere una proposta specifica per il modello anziché un prezzo generico per la macchina.


