
Detail Benda Kerja Apa yang Penting Saat Memesan Mesin Poles Sabuk Abrasive?
Mesin pemoles sabuk abrasif tidak boleh dipilih hanya berdasarkan kisaran diameter atau tampilan yang diinginkan. Pembeli terlebih dahulu perlu menentukan material, geometri benda kerja, kisaran ukuran, kondisi permukaan yang masuk, cacat yang harus dihilangkan, penyelesaian akhir yang diperlukan, pembuangan stok yang diperbolehkan, laju produksi dan metode inspeksi. Masukan ini menentukan apakah aplikasi memerlukan penyelesaian ringan, penghilangan cacat terkontrol, pembersihan kerak, atau pemolesan multi-tahap—dan apakah satu konfigurasi mesin dapat mencakup keseluruhan bauran produk. Oleh karena itu, RFQ yang berguna harus terhubung kondisi benda kerja → tujuan penyelesaian → rute proses → konfigurasi peralatan → bukti sampel. Mesin yang tepat adalah mesin yang menghasilkan hasil yang ditentukan pada suku cadang yang representatif dengan kecepatan yang diperlukan, bukan hanya model dengan kapasitas terbesar yang terdaftar.
Mulailah Dengan Benda Kerjanya, Bukan Model Mesinnya
Istilah “pemolesan logam” mencakup tugas produksi yang sangat berbeda. Seorang pembeli mungkin perlu menghilangkan oksidasi ringan dari batang baja karbon lurus sebelum menggambar. Orang lain mungkin perlu memadukan tanda pemesinan pada poros. Sepertiganya mungkin memerlukan finishing kosmetik yang konsisten pada tabung baja tahan karat. Ketiganya dapat melibatkan sabuk abrasif, namun tidak menciptakan tekanan kontak, urutan abrasif, pengumpanan, dukungan, ekstraksi atau persyaratan inspeksi yang sama.
Sebelum membahas suatu model, persiapkan keluarga benda kerja. Pisahkan produk batang bundar, tabung, poros dan profil; mengidentifikasi kelas materi atau kelompok materi; dan nyatakan diameter atau bagian minimum dan maksimum, panjang dan massa. Jika campuran produk mencakup bagian yang bengkok, meruncing, berundak, atau tidak beraturan, identifikasikan secara terpisah daripada berasumsi bahwa mesin pengumpanan dapat menerimanya.
Inilah sebabnya mengapa pembeli harus memulai dengan rangkaian produk sebenarnya dan kemudian meninjau pemasoknya kategori mesin pemoles logam. Kategori ini membantu menetapkan pendekatan penyelesaian yang tersedia, sementara data benda kerja menentukan pendekatan mana yang perlu dievaluasi lebih lanjut.
Bagaimana Kondisi Permukaan yang Masuk Mengubah Prosesnya?
“Bahan mentah” bukanlah deskripsi permukaan yang cukup. Pemasok perlu mengetahui apa yang ada sebelum pemolesan: kerak pabrik, karat, bekas gambar, garis terkelupas, oksida perlakuan panas, bekas pemesinan, gerinda, goresan, atau permukaan yang telah diproses sebelumnya. Foto memang membantu, namun sampel yang representatif dan definisi cacat tertulis lebih berguna dibandingkan foto saja.
Tingkat keparahan dan distribusi cacat itu penting. Tanda arah yang dangkal dan berkesinambungan berbeda dengan lubang yang terisolasi. Proses yang meningkatkan kecerahan mungkin tidak menghilangkan cacat yang dalam tanpa menghilangkan stok secara berlebihan. Demikian pula, garis yang dirancang untuk penyelesaian akhir yang konsisten tidak boleh diharapkan dapat memperbaiki kelurusan, kesalahan dimensi yang besar, atau cacat material yang disebabkan oleh proses hulu.
Pembeli harus menyatakan cacat mana yang harus dihilangkan, mana yang masih tersisa, dan mana yang harus ditolak sebelum tahap pemolesan. Batasan tersebut mencegah kutipan untuk secara diam-diam berasumsi bahwa mesin hanya melakukan penyelesaian ringan ketika pabrik benar-benar mengharapkan penggilingan korektif.
Tentukan Selesai sebagai Persyaratan Penerimaan
Kata-kata seperti “halus”, “cerah”, dan “seperti cermin” bukanlah kriteria penerimaan yang lengkap. Mereka dapat berguna sebagai tujuan visual, namun RFQ harus menghubungkannya dengan referensi yang terukur atau disetujui. Tergantung pada aplikasinya, hal ini dapat mencakup kekasaran permukaan, sampel visual yang disetujui, pola arah, batas cacat, kondisi persiapan pelapisan, atau kombinasi dari semuanya.
Kekasaran permukaan dan kenampakan saling berhubungan tetapi tidak dapat dipertukarkan. Dua permukaan dapat memiliki pembacaan kekasaran yang serupa namun menunjukkan garis arah, kilap, atau cacat lokal yang berbeda. Sebaliknya, area yang terang secara visual tidak membuktikan bahwa panjang keseluruhannya memenuhi persyaratan kekasaran atau penghilangan cacat yang disyaratkan.
Jika kekasaran ditentukan, identifikasikan nilai yang diperlukan, metode pengukuran, pengaturan instrumen, lokasi pengambilan sampel dan apakah persyaratan tersebut berlaku sebelum atau sesudah pelapisan atau pelapisan berikutnya. Jangan menerapkan satu nomor pun pada setiap proyek tanpa memastikan material, kondisi awal, dan tujuan fungsional.
Variabel Manakah yang Harus Dibekukan Pembeli Sebelum Pemilihan Model?
| Bidang keputusan | masukan pembeli | Mengapa itu penting | Bukti pemasok |
|---|---|---|---|
| Bahan | Kelas atau kelompok material dan kondisi yang disediakan | Mengubah perilaku abrasif, timbulnya panas, dan hasil akhir yang dapat dicapai | Tinjauan aplikasi tertulis dan hasil sampel |
| Geometri | Batangan, tabung, poros atau profil; lurus atau tidak beraturan | Mendefinisikan pemberian makan, dukungan dan pengaturan kontak | Gambar konfigurasi atau tata letak |
| Kisaran ukuran | Diameter atau bagian minimum/maksimum, panjang dan massa | Model kontrol, dukungan kerja, dan cakupan pergantian | Amplop operasi yang dikonfirmasi |
| Kondisi masuk | Kerak, karat, bekas, gerinda, dan kedalaman cacat | Mendefinisikan tugas penghapusan dan tahapan abrasif | Contoh percobaan dan catatan sebelum/sesudah |
| Kondisi terakhir | Kekasaran, penampilan dan sisa cacat yang diijinkan | Menetapkan penerimaan daripada ekspektasi subjektif | Metode inspeksi dan sampel yang disetujui |
| Penghapusan stok | Perubahan dimensi atau target penghapusan diperbolehkan | Mencegah ekspektasi pemrosesan yang berlebihan atau penghilangan cacat yang tidak terpenuhi | Pengukuran percobaan dan proposal proses |
| Hasil | Suku cadang per jam, ton per shift, atau persyaratan kecepatan jalur | Menghubungkan kualitas akhir dengan kapasitas produksi | Asumsi siklus dan konfigurasi garis |
| Lingkungan Hidup | Pengumpulan debu, kebisingan, utilitas dan pembatasan pabrik | Menentukan ruang lingkup tambahan dan kesiapan instalasi | Daftar utilitas dan jadwal antarmuka |
Mengapa Kisaran Ukuran dan Bauran Produk Perlu Ditinjau Secara Terpisah?
Rentang model pada halaman produk berguna untuk membuat daftar pendek, namun tidak membuktikan bahwa setiap benda kerja dapat diproses dalam satu pengaturan. Diameter, panjang, bentuk bagian, berat dan bahan dapat mempengaruhi stabilitas dan dukungan pengumpanan. Pergantian juga dapat mempengaruhi keluaran ketika pabrik sering berpindah antara batangan kecil dan tabung besar.
Data produk Haige mencantumkan beberapa model mesin pemoles sabuk abrasif dengan rentang diameter berbeda, panjang benda kerja minimum, kecepatan pengumpanan, dan konfigurasi motor. Nilai-nilai ini menggambarkan sebuah keluarga dan bukan mesin universal. Pembeli harus meminta model yang diusulkan secara tepat dan meminta pemasok menandai nilai input mana yang standar, opsional, spesifik proyek, atau di luar kisaran yang ditinjau.
Jika bauran produknya luas, bagilah menjadi kelompok produksi normal dan produk luar biasa. Kutipan tersebut kemudian dapat menyatakan apakah produk luar biasa memerlukan pengaturan lain, pengurangan kecepatan, dukungan tambahan, model berbeda, atau proses terpisah.
Bagaimana Seharusnya Pembeli Menghubungkan Pilihan Abrasive dengan Target Finish?
Sabuk abrasif adalah proses yang dapat dikonsumsi, bukan bagian yang ditunda hingga commissioning. Tipe abrasif, urutan grit, kecepatan belt, tekanan kontak dan jumlah tahapan mempengaruhi laju pelepasan, panas dan pola permukaan. Namun, kombinasi yang tepat tidak dapat dipilih secara pasti hanya dari nama materialnya saja.
Cara praktisnya adalah dengan memberikan sampel yang representatif dan menentukan hasil penerimaan. Pemasok kemudian dapat mengusulkan urutan sabuk dan jangka waktu pengoperasian untuk uji coba. Pembeli harus mencatat kondisi masuk, spesifikasi belt yang digunakan, lintasan atau tahapan, kondisi umpan, pengukuran akhir dan hasil visual. Catatan tersebut menjadi resep awal proses—bukan jaminan bahwa setiap batch berikutnya akan berperilaku sama.
Kehidupan yang dapat dikonsumsi juga harus diperlakukan sebagai hasil tes dalam kondisi yang ditentukan. Hal ini bervariasi menurut skala, kontaminasi, tugas pembuangan dan disiplin pengoperasian. Hindari membandingkan pemasok melalui nomor “masa pakai belt” yang tidak didukung yang diperoleh pada benda kerja berbeda.
Dimana Panas Menjadi Masalah Pengadaan?
Kontak abrasif menghasilkan panas. Pertanyaan pengadaannya bukan sekadar apakah mesin dapat memoles bagian tersebut, namun apakah mesin tersebut dapat melakukan hal tersebut tanpa perubahan warna, distorsi, kerusakan permukaan, atau kinerja belt yang tidak stabil dalam siklus kerja yang direncanakan. Tabung berdinding tipis, bahan yang peka terhadap panas, dan pengoperasian terus menerus yang lama mungkin memerlukan tinjauan khusus.
RFQ harus menyatakan apakah cairan pendingin atau pelumasan diperbolehkan, apakah permukaan akhir harus tetap kering, dan apakah pembersihan, pelapisan, atau pelapisan selanjutnya menerapkan pembatasan kontaminasi. Pemasok harus mengidentifikasi proses yang diusulkan dan antarmuka ekstraksi atau penanganan cairan apa pun yang diperlukan. Pembeli kemudian harus memverifikasinya pada sampel yang representatif dan uji tingkat produksi.
Pengumpulan Debu Merupakan Bagian dari Ruang Lingkup Mesin
Penggilingan dan pemolesan dapat menghasilkan partikulat, dan bahaya sebenarnya bergantung pada benda kerja, lapisan, kontaminasi, dan bahan abrasif. Oleh karena itu, “termasuk pengumpul debu” bukanlah definisi proyek yang lengkap. Pembeli harus memberikan informasi material dan persyaratan lokasi yang berlaku, kemudian meminta pemasok untuk menentukan titik pengumpulan, antarmuka saluran, asumsi aliran udara, cakupan filtrasi, dan apa yang masih menjadi tanggung jawab pembeli.
Tata letak mesin juga harus menunjukkan akses untuk penggantian sabuk, pembersihan, dan pembuangan debu yang terkumpul. Jika pemasok tidak menyertakan pengumpul utama, penawaran harga harus tetap memberikan informasi sambungan yang diperlukan untuk desain ekstraksi pabrik. Persyaratan pekerjaan dan lingkungan setempat tetap spesifik untuk proyek dan harus ditinjau oleh pembeli.
Bagaimana Seharusnya Contoh Uji Coba Distrukturkan?
Uji coba yang bermakna menggunakan sampel yang mewakili produksi, bukan hanya bagian yang paling mudah. Sertakan benda kerja yang paling umum, ukuran relevan terkecil dan terbesar, dan kondisi permukaan masuk yang paling sulit. Tandai setiap sampel sehingga catatan prosesnya dapat dicocokkan dengan hasilnya.
Rencana persetujuan harus menjelaskan:
- material yang masuk, geometri dan kondisi cacat;
- diperlukan kekasaran akhir dan referensi visual;
- dimensi kritis sebelum dan sesudah pemrosesan;
- urutan abrasif dan asumsi pengoperasian;
- lokasi dan instrumen pemeriksaan;
- sisa cacat yang dapat diterima dan kriteria penolakan;
- apakah hasilnya berupa demonstrasi proses atau sampel penerimaan kontrak.
Setelah disetujui, simpan sampel, foto, laporan pengukuran, dan catatan proses yang disepakati. Jika bahan produksi atau kondisi masuk kemudian berubah, tinjau apakah diperlukan uji coba baru.
Bagaimana Seharusnya Pembeli Mengevaluasi Mesin Poles Sabuk Abrasive Haige?
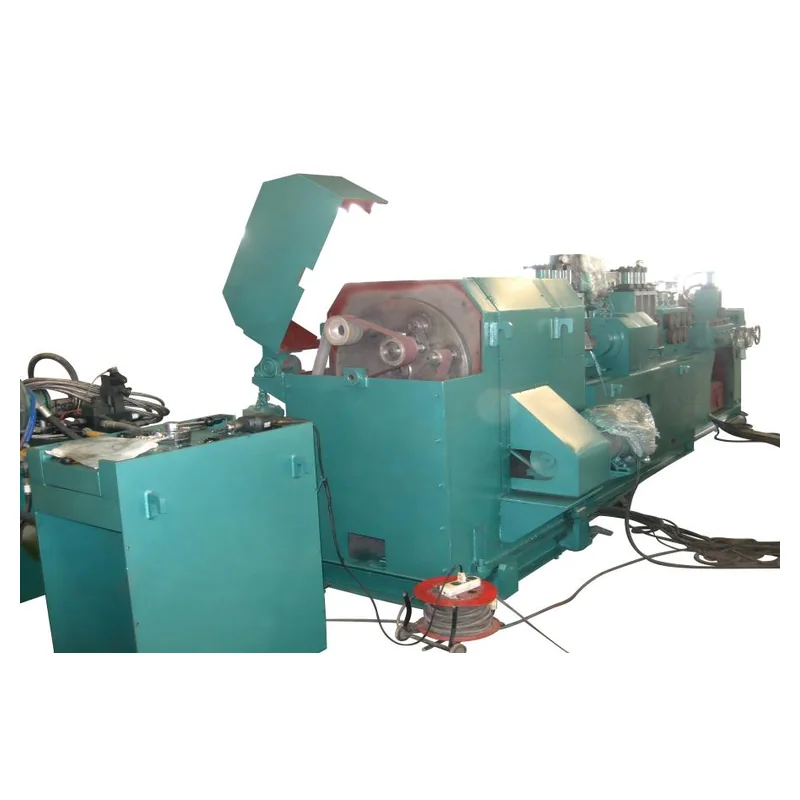
Itu Mesin pemoles sabuk abrasif Haige halaman menyediakan rangkaian model nyata untuk batangan, tabung, poros, dan profil. Ini mencantumkan rentang diameter spesifik model, panjang minimum, kecepatan, informasi kekasaran, dan konfigurasi motor. Nilai yang dipublikasikan ini sesuai untuk penyaringan awal, namun model yang ditawarkan masih harus dikonfirmasikan terhadap keseluruhan rangkaian benda kerja dan rencana penerimaan pembeli.
Minta Haige untuk mengembalikan satu konfigurasi yang diusulkan dengan model yang tepat, selubung benda kerja yang berlaku, termasuk stasiun pemolesan, pengaturan pengumpanan dan dukungan, asumsi abrasif, batas pengumpulan debu, kontrol, utilitas, dan item yang dikecualikan. Nilai apa pun yang bergantung pada bahan atau uji coba harus diberi label yang sesuai dan bukan disajikan sebagai hasil produksi tanpa syarat.
Kesalahan Umum RFQ Apa yang Membuat Pengerjaan Ulang?
- Mengirim hanya diameter maksimum. Ukuran minimum, panjang, massa dan geometri mungkin sama pentingnya.
- Menggunakan “cermin selesai” tanpa bukti. Pemasok tidak dapat menentukan harga atau membuktikan target subjektif secara konsisten.
- Mengabaikan cacat yang masuk. Penyelesaian akhir yang ringan dan penghapusan cacat yang dalam adalah tugas yang berbeda.
- Membandingkan kecepatan model tanpa hasil akhir yang sama. Throughput hanya bermakna jika kualitas output yang dibutuhkan dijaga konstan.
- Membiarkan ekstraksi debu di luar jadwal antarmuka. Koneksi yang tidak ditetapkan dapat menunda instalasi.
- Menyetujui sampel bersih yang tidak mewakili produksi. Uji coba tersebut kemudian memberikan bukti lemah mengenai operasi massal.
Apa yang Harus Disertakan dalam Mesin Poles Sabuk Abrasive RFQ?
Cantumkan kualitas dan kondisi material; bentuk benda kerja; diameter atau bagian minimum dan maksimum; panjang dan massa; foto permukaan yang masuk dan sampel yang representatif; cacat yang harus dihilangkan; penghapusan stok yang diperbolehkan; kekasaran akhir dan standar visual; bauran produksi; keluaran sasaran; proses hulu dan hilir; pembatasan cairan pendingin; persyaratan pengumpulan debu; utilitas; tata letak garis; metode pemeriksaan; persyaratan uji coba; dokumen yang diperlukan; kuantitas; tujuan; dan tanggung jawab pemasangan.
Minta pemasok untuk menanggapi setiap item sebagai Dikonfirmasi / Penyimpangan / Alternatif / Masukan Pembeli Diperlukan. Jika data benda kerja dan contoh rencana sudah siap, kirimkan melalui Formulir pertanyaan peralatan finishing logam Haige dan meminta proposal khusus model, bukan harga mesin umum.


