
Apa yang Harus Dikonfirmasi Pembeli Sebelum Memesan Lini Produksi Elektroplating?
Lini produksi pelapisan listrik tidak dapat ditentukan hanya dengan kata “jalur pelapisan krom” dan target output saja. Pembeli harus membekukan kelompok benda kerja, kondisi substrat, tujuan pelapisan, selubung dimensi, campuran produksi, urutan proses, metode penanganan, utilitas, ventilasi, antarmuka air limbah, kontrol, metode inspeksi, dan tanggung jawab penerimaan. Pemasok peralatan juga harus membedakan jalur yang disuplainya dari proses kimia, layanan bangunan, dan pekerjaan kepatuhan lokal yang berada di luar cakupannya. Jalur pembelian yang dapat dipertahankan adalah tugas benda kerja dan pelapisan → rute proses → jalur mekanis → antarmuka utilitas dan lingkungan → filosofi kontrol → bukti FAT/SAT. Sampai batas-batas ini dituliskan ke dalam RFQ, dua kutipan mungkin menggambarkan proyek yang sangat berbeda meskipun keduanya menggunakan nama jalur produksi yang sama.
Tentukan Tugas Pelapisan Sebelum Membahas Garis
Mulailah dengan fungsi lapisan yang disimpan. Ketahanan aus, perlindungan korosi, restorasi dimensi, dan tampilan dekoratif menciptakan prioritas kinerja dan inspeksi yang berbeda. Substrat, kondisi perlakuan panas, permukaan masuk, area yang akan dilapisi dan area yang akan ditutup harus diidentifikasi. Begitu juga dengan ketebalan lapisan yang diperlukan atau spesifikasi yang disetujui, hasil akhir, batas dimensi setelah pelapisan dan penggilingan atau pemolesan berikutnya.
Jangan meminta pemasok peralatan untuk menyimpulkan persyaratan ini dari nama komponen. Batang piston, mandrel panjang, tabung atau komponen silinder dapat diproses karena berbagai alasan. Gambar pembeli, spesifikasi proses atau sampel yang disetujui harus menetapkan kondisi penerimaan.
Pada tahap penemuan, pembeli dapat meninjau Haige's rangkaian peralatan pelapisan listrik untuk memahami konsep garis yang ada. Spesifikasi proyek kemudian harus mempersempit kisaran tersebut ke benda kerja dan tugas proses yang ditentukan.
Mengapa Keluarga Benda Kerja Harus Dibekukan?
Garis yang dirancang di sekitar bagian silinder yang panjang bergantung pada lebih dari diameter dan panjang nominal. Berikan ukuran minimum, normal dan maksimum; massa; kelurusan; geometri akhir; titik pengangkatan; area kontak; rotasi yang diizinkan; kondisi permukaan; campuran batch dan volume harian. Jika beberapa kelompok produk diharapkan, identifikasi bagian produksinya dan persyaratan peralihannya.
Definisi benda kerja mempengaruhi pemuatan, penyangga, rotasi, kontak listrik, penutup, pengaturan bak atau sel, pembilasan, drainase dan pembongkaran. Selubung nominal yang mengabaikan distribusi massa atau geometri ujung dapat menghasilkan garis yang menerima bagian tersebut secara dimensional tetapi tidak dapat menanganinya dengan andal.
Pembeli juga harus menentukan apakah kapasitas yang disebutkan mencakup penolakan, pengerjaan ulang, pemeliharaan, pemeriksaan kimia, dan pergantian produk. Tingkat pergerakan teoritis tidak sama dengan output yang dapat dijual dalam satu shift penuh.
Memetakan Batas Proses, Bukan Hanya Tahap Pelapisan Utama
Tahap pelapisan listrik hanyalah salah satu bagian dari jalur produksi. Suatu proyek mungkin memerlukan pembersihan, penghilangan lemak, aktivasi, pembilasan, pelapisan, pemulihan, pembilasan akhir, pengeringan, inspeksi, dan penyelesaian hilir. Urutan pastinya bergantung pada substrat, bahan kimia, dan spesifikasi produk; itu harus ditentukan oleh rekayasa proses yang berkualitas dan bukan disalin dari artikel umum.
Untuk pengadaan, buat diagram batas proses yang mengidentifikasi setiap tahapan yang disertakan dan setiap antarmuka. Tandai apakah setiap tangki, penutup, pompa, filter, penukar panas, penyearah, perangkat takar, tahap pembilasan, pengering, dan mekanisme pemindahan disertakan, opsional, dipasok oleh pihak lain, atau tunduk pada tinjauan proses akhir.
Hal ini mencegah kesenjangan kuotasi yang umum: satu pemasok memberi harga pada lini yang lengkap secara mekanis sementara pemasok lainnya mencakup perlakuan awal, antarmuka pembuangan, sambungan pengolahan air, dan cakupan otomatisasi yang lebih besar. Jumlahnya tidak dapat dibandingkan sampai batasnya cocok.
Variabel Proyek Manakah yang Harus Dibandingkan Pembeli?
| Bidang keputusan | Pembeli harus mendefinisikan | Pemasok harus mengkonfirmasi | Bukti |
|---|---|---|---|
| Benda kerja | Bahan, kisaran ukuran, massa, geometri dan campuran produksi | Meninjau cakupan operasi dan pengecualiannya | Gambar konfigurasi dan lembar data yang ditandai |
| Tugas pelapisan | Tujuan fungsional, lapisan tertentu dan pemeriksaan akhir | Asumsi proses dan jaminan yang dikecualikan | Deskripsi proses dan matriks penerimaan |
| Urutan | Diperlukan tahapan pretreatment, plating, pembilasan dan finishing | Termasuk peralatan dan batas pasokan | Diagram alur proses |
| Kapasitas | Bauran produk, peralihan, pergantian, dan keluaran yang direncanakan | Asumsi siklus dan tahap pembatas | Perhitungan kapasitas |
| Utilitas | Tersedia listrik, air, udara, pemanas/pendingin dan drainase | Titik konsumsi dan koneksi | Jadwal utilitas |
| Lingkungan Hidup | Persyaratan emisi, air limbah, dan penanganan bahan kimia yang berlaku | Termasuk antarmuka pengumpulan dan perawatan | Daftar antarmuka dan tata letak |
| Kontrol | Resep, keterlacakan, alarm, interlock, dan integrasi pabrik | PLC/HMI dan cakupan data | Spesifikasi desain fungsional |
| Penerimaan | FAT, SAT, bagian sampel dan metode pengukuran | Kondisi dan dokumen demonstrasi | Protokol pengujian yang disetujui |
Bagaimana Seharusnya Pembeli Mendefinisikan Throughput?
Throughput harus dihitung dari bauran produk dan siklus lengkap, bukan dari kecepatan konveyor saja. Identifikasi waktu pemuatan, waktu pra-perawatan, waktu pelapisan, pembilasan, drainase, pembongkaran, inspeksi, pemeriksaan kimia, pemeliharaan terencana, dan pergantian. Jika produk memiliki diameter atau persyaratan pelapisan yang berbeda, hitunglah kasus-kasus yang representatif daripada hanya mengandalkan satu rata-rata.
Mintalah pemasok untuk menyatakan tahap batasan dan setiap asumsi di balik perkiraan kapasitas. Jika waktu proses bergantung pada bahan kimia atau kinerja pelapisan yang diperlukan namun belum divalidasi, tandai keluaran sebagai sementara. Hal ini lebih kredibel dibandingkan mengubah perkiraan awal menjadi tingkat bunga yang terjamin.
Jadwal kapasitas yang berguna memisahkan ketersediaan mekanis, waktu proses, dan kualitas hasil. Hal ini juga menyatakan apa yang dapat ditunjukkan oleh pemasok selama FAT dan apa yang harus diverifikasi kemudian dengan utilitas lokasi dan bahan kimia produksi.
Utilitas Membutuhkan Jadwal Koneksi
Kutipan proyek tidak boleh hanya mencantumkan total daya listrik. Ini harus mengidentifikasi asumsi tegangan dan frekuensi, kebutuhan penyearah, kebutuhan pemanasan atau pendinginan, kebutuhan air proses dan air bilas, udara bertekanan, pembuangan, drainase dan antarmuka pengontrol suhu apa pun. Jadwal sambungan harus memberikan lokasi, beban, kualitas dan tanggung jawab untuk setiap utilitas.
Kualitas air dapat mempengaruhi pembilasan dan stabilitas proses, sedangkan suhu di lokasi dan kapasitas pendinginan dapat mempengaruhi kontrol termal. Pembeli harus memberikan kondisi situs sebenarnya. Pemasok harus mengidentifikasi konsumsi akhir yang bergantung pada resep proses, jam pengoperasian, atau rancangan lingkungan setempat.
Tata letak juga sama pentingnya. Pembeli harus menyediakan selubung bangunan yang tersedia, pemuatan lantai, rute akses, ketentuan pengangkatan, izin pemeliharaan dan batasan layanan parit. Peralatan yang sesuai dengan rencana area produksi mungkin masih sulit dipasang atau dipelihara jika antarmuka ini diabaikan.
Ventilasi dan Air Limbah Adalah Antarmuka Proyek
Proses pelapisan listrik dapat menghasilkan emisi udara dan aliran air limbah yang teratur. Persyaratan yang berlaku bergantung pada bahan kimia, yurisdiksi, skala produksi, dan izin lokasi. Oleh karena itu, peralatan RFQ harus menyatakan bahan kimia yang direncanakan dan dasar kepatuhan lokal, sambil menghindari asumsi bahwa paket mesin standar secara otomatis memenuhi setiap lokasi.
Tentukan siapa yang merancang dan memasok selungkup, sungkup ekstraksi, saluran kerja, kipas angin, scrubber, titik pemantauan, pemisahan air bilas, tangki pengumpul, pengolahan air limbah, dan sambungan pembuangan. Jika pemasok jalur hanya menyediakan titik sambungan, data antarmuka masih harus cukup rinci untuk kontraktor lingkungan pembeli.
Rencana penerimaan harus memverifikasi instalasi fisik dan pengoperasian fungsional antarmuka yang disediakan. Kepatuhan terhadap peraturan tetap tunduk pada sistem yang terpasang secara lengkap, bahan kimia pengoperasian, izin, dan persyaratan otoritas setempat—bukan hanya pembelian komponen saluran.
Bagaimana Seharusnya Pengendalian dan Penelusuran Dispesifikasikan?
Ruang lingkup otomasi harus mengikuti sistem produksi dan kualitas. Pembeli harus menentukan resep yang diperlukan, tingkat akses pengguna, identifikasi bagian, pelacakan urutan, riwayat alarm, interlock, catatan parameter, ekspor data dan komunikasi dengan sistem pabrik. Tidak memerlukan fitur protokol atau perangkat lunak kecuali diperlukan dan didukung oleh arsitektur proyek.
Desain fungsional harus menjelaskan apa yang terjadi selama gangguan listrik, kesalahan sensor, kegagalan pompa, kesalahan pembuangan, kondisi suhu berlebih, atau transfer tidak lengkap. Fungsi keselamatan dan interlock proses harus ditinjau oleh pihak yang berkualifikasi terhadap desain akhir mesin, bahan kimia, dan lokasi.
Ketertelusuran harus menghubungkan batch atau benda kerja yang diproses dengan informasi proses yang tercatat dan bukti inspeksi. Jika hal ini diperlukan, nyatakan bagaimana pengidentifikasi memasuki sistem dan data apa yang harus disimpan. Pernyataan umum “termasuk pencatatan data” terlalu kabur untuk diterima.
Pisahkan Penerimaan Peralatan dari Penerimaan Pelapisan
FAT mekanis dan elektrik dapat mengonfirmasi perakitan, gerakan, kontrol, alarm, dan antarmuka yang terdokumentasi. Ini mungkin tidak membuktikan lapisan produksi akhir berdasarkan bahan kimia, utilitas, dan campuran benda kerja penuh di lokasi pembeli. Sebaliknya, pelapisan yang baik pada satu sampel tidak membuktikan bahwa seluruh persyaratan mekanis, kontrol, dan lingkungan telah dipenuhi.
Buat dua lapisan penerimaan yang terhubung:
- Penerimaan peralatan: dimensi, komponen, gerak, pelindung, kontrol, utilitas, alarm, dokumen dan sistem bantu yang disertakan.
- Penerimaan proses/produk: sampel yang disetujui, persyaratan pelapisan, hasil dimensi, penampilan, daya rekat atau pengujian lain yang ditentukan, throughput case dan ketertelusuran.
Kontrak harus menyatakan pengujian mana yang dilakukan di pemasok, yang dilakukan setelah pemasangan, dan mana yang memerlukan bahan kimia produksi atau laboratorium pihak ketiga. Hal ini juga harus mendefinisikan respon terhadap penyimpangan, termasuk tindakan perbaikan, pengujian ulang dan wewenang persetujuan.
Bagaimana Seharusnya Pembeli Mengevaluasi Garis Kontinu Horisontal Haige?
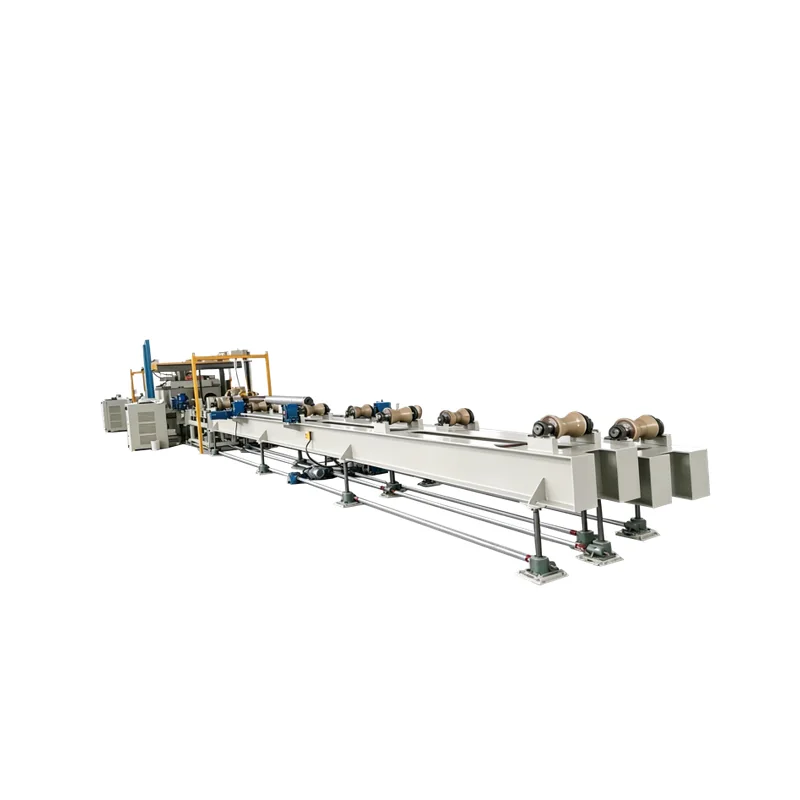
milik Haige lini produksi pelapisan listrik kontinu horizontal memberikan titik awal yang konkret untuk benda kerja silinder panjang. Data produk saat ini mengidentifikasi aplikasi untuk mandrel panjang, kisaran diameter terdaftar 90–280 mm, kisaran panjang terdaftar 10.000–13.000 mm, dan konfigurasi proses 2 saluran/1 string.
Nilai-nilai tersebut menjelaskan konfigurasi yang dipublikasikan; hal ini tidak berarti setiap proyek atau bagian di dalam amplop dimensional kompatibel secara otomatis. Pembeli harus meminta konfirmasi substrat, massa, geometri ujung, dukungan dan rotasi, kontak listrik, tugas pelapisan, urutan proses, asumsi siklus, dan batas pasokan lengkap. Pemasok juga harus mengidentifikasi nilai mana yang merupakan data produk tetap dan mana yang memerlukan tinjauan teknik.
Untuk proyek di luar kelompok benda kerja yang terdaftar, jangan berasumsi bahwa penskalaan dimensi sudah cukup. Mintalah tinjauan teknis spesifik proyek dan penyimpangan yang nyata atau proposal alternatif.
Kesalahan Umum Pengadaan Apa yang Mendistorsi Perbandingan?
- Hanya menggunakan bagian amplop saja. Persyaratan massa, geometri ujung, rotasi dan kontak masih belum ditentukan.
- Meninggalkan pretreatment di luar RFQ. Kutipan kemudian menyertakan kondisi awal yang berbeda.
- Membandingkan keluaran papan nama. Asumsi bauran produk, waktu proses, pergantian, dan hasil mungkin berbeda.
- Dengan asumsi peralatan lingkungan disertakan. Tanggung jawab ventilasi dan air limbah masih belum bisa ditebak.
- Menerima "otomatis" tanpa deskripsi fungsional. Resep, alarm, ketertelusuran, dan komunikasi pabrik mungkin tidak cocok.
- Menggunakan satu sampel sebagai penerimaan lengkap. Hasil sampel tidak dapat menggantikan peralatan, dokumentasi, dan verifikasi siklus kerja.
Apa yang Harus Dicakup oleh RFQ Lini Produksi Elektroplating?
Memberikan gambar benda kerja dan revisinya; kondisi substrat dan pasokan; dimensi dan massa minimum, normal dan maksimum; bauran produksi; tujuan pelapisan dan spesifikasi yang disetujui; area bertopeng dan kontak; permukaan masuk; urutan proses; diperlukan pra-perawatan dan pasca-perawatan; kapasitas target dan pergeseran; konsep penanganan; tata letak bangunan; utilitas; persyaratan ventilasi dan air limbah; kontrol dan antarmuka data; metode pemeriksaan; Paket FAT dan SAT; bagian sampel; bahasa dokumen; ruang lingkup suku cadang; tanggung jawab instalasi dan commissioning; kuantitas; tujuan; dan persyaratan proyek atau peraturan yang berlaku.
Mewajibkan pemasok untuk mengembalikan setiap bidang sebagai Dikonfirmasi / Penyimpangan / Alternatif / Masukan Pembeli Diperlukan, bersama dengan alur proses, tata letak, jadwal utilitas, matriks tanggung jawab, dan proposal penerimaan. Pembeli yang sudah menyiapkan masukan ini dapat mengirimkannya melalui Halaman pertanyaan proyek Haige untuk tinjauan teknis spesifik proyek.


