
खरीदारों को आरएफक्यू से पहले कौन सी राउंड बार पीलिंग मशीन का विवरण भेजना चाहिए?
A राउंड बार पीलिंग मशीन आरएफक्यू में मॉडल चयन शुरू होने से पहले खरीदार के वर्कपीस और प्रक्रिया डेटा को शामिल करना चाहिए। खरीदारों को बार व्यास सीमा, लंबाई सीमा, सामग्री परिवार, आने वाली सतह की स्थिति, हटाए जाने वाले सतह दोष, आवश्यक स्टॉक-हटाने का भत्ता, लक्ष्य समाप्त व्यास, सीधी स्थिति, अपस्ट्रीम काटने या सीधा करने की स्थिति, डाउनस्ट्रीम पीसने या पॉलिश करने की ज़रूरतें, लोडिंग विधि, उत्पादन लय, चिप-हैंडलिंग अपेक्षा, निरीक्षण आवश्यकताओं और उद्धरण दायरा भेजना चाहिए। इस जानकारी के बिना, एक आपूर्तिकर्ता एक ऐसी मशीन को शॉर्टलिस्ट कर सकता है जो केवल उत्पाद के नाम से मेल खाती है, लेकिन वास्तविक बार की स्थिति या परिष्करण प्रक्रिया से नहीं।
विशिष्ट सतह-हटाने के कार्य के लिए राउंड बार पीलिंग का चयन किया जाता है
गोल बार छीलने से बार स्टॉक के बाहरी व्यास से एक नियंत्रित परत हट जाती है। यह आमतौर पर तब माना जाता है जब खरीदार को चमकदार छड़ें बनाने या सटीक परिष्करण के लिए सामग्री तैयार करने से पहले सतह के दोष, स्केल, डीकार्बराइज्ड परत, रोलिंग निशान या असंगत त्वचा को हटाने की आवश्यकता होती है। खरीद के संदर्भ में, मशीन को केवल "बार छीलने" वाक्यांश द्वारा नहीं चुना जाता है। इसे सामग्री की स्थिति और छीलने के बाद आवश्यक सतह परिणाम के आधार पर चुना जाता है।
एक खरीदार जो केवल बार व्यास और मात्रा भेजता है वह आपूर्तिकर्ता के अनुमान लगाने के लिए बहुत अधिक छोड़ रहा है। आपूर्तिकर्ता को यह जानना आवश्यक है कि मशीन को किस समस्या का समाधान करना चाहिए: भारी सतह दोष, आयामी तैयारी, ब्राइट-बार उत्पादन, प्री-ग्राइंडिंग स्टॉक हटाना, या सीधा और पॉलिश करने से पहले एक प्रक्रिया चरण। प्रत्येक उद्देश्य मॉडल शॉर्टलिस्टिंग, फीडिंग विधि, कटर व्यवस्था, निष्कासन भत्ता और निरीक्षण फोकस को प्रभावित करता है।
हेज सूचियाँ बार छीलने की मशीनें अपने धातु-परिष्करण उपकरण दायरे के भीतर एक समर्पित श्रेणी के रूप में। वह श्रेणी इस विषय के लिए सही उत्पाद परिवार है, जबकि आरएफक्यू को वास्तविक बार और प्रक्रिया स्थितियों को परिभाषित करना होगा।
बार आकार सीमा भेजें, केवल एक नाममात्र व्यास नहीं
पहला डेटा फ़ील्ड वास्तविक आकार सीमा है। एक छीलने की परियोजना में न्यूनतम और अधिकतम आने वाले व्यास, अपेक्षित तैयार व्यास, बार की लंबाई सीमा, नियंत्रित होने पर सहनशीलता की आवश्यकता, और क्या खरीदार एक स्थिर आकार या कई आकारों को संसाधित करता है, निर्दिष्ट करना चाहिए। एक संकीर्ण उत्पादन कार्यक्रम के लिए चुनी गई मशीन विभिन्न स्टॉक को संभालने वाले सेवा केंद्र या ब्राइट-बार निर्माता के लिए सबसे उपयुक्त नहीं हो सकती है।
व्यास सीमा मशीन के चयन, गाइड/समर्थन डिजाइन, फीडिंग स्थिरता, टूल एंगेजमेंट, स्टॉक हटाने और निरीक्षण को प्रभावित करती है। लंबाई लोडिंग टेबल, सपोर्ट रोलर्स, अनलोडिंग, सुरक्षा गार्डिंग और फर्श लेआउट को प्रभावित करती है। जब लाइन काटने, सीधा करने या पीसने वाले उपकरण से जुड़ी होती है तो बार का वजन और हैंडलिंग भी मायने रखती है।
खरीदारों को "मध्यम आकार की गोल पट्टी" जैसे अस्पष्ट वाक्यांशों से बचना चाहिए। आरएफक्यू में वर्तमान और भविष्य के आकारों की एक तालिका शामिल होनी चाहिए:
- आने वाली व्यास सीमा;
- लक्ष्य समाप्त व्यास या निष्कासन भत्ता;
- बार की लंबाई सीमा;
- आकार के अनुसार न्यूनतम और अधिकतम बैच मात्रा;
- सीधी या थोड़ी मुड़ी हुई आने वाली स्थिति;
- क्या भविष्य में आकार विस्तार अपेक्षित है।
यदि खरीदार भविष्य के उत्पादों को पहली आकार सीमा से बाहर की अपेक्षा करता है, तो इसका खुलासा किया जाना चाहिए। केवल आज की सबसे आसान पट्टी के चारों ओर एक लाइन डिजाइन करने से बाद में दूसरी खरीद समस्या पैदा हो सकती है।
सामग्री की स्थिति में परिवर्तन, लोड में कटौती और प्रक्रिया योजना
सामग्री एक सजावटी आरएफक्यू क्षेत्र नहीं है। स्टील ग्रेड परिवार, कठोरता की स्थिति, गर्मी-उपचार की स्थिति, रोलिंग या फोर्जिंग मार्ग और सतह का पैमाना छीलने के भार और प्रक्रिया मार्ग को बदल सकता है। आपूर्तिकर्ता को खरीदार के पूर्ण गोपनीय विनिर्देश की आवश्यकता नहीं है, लेकिन उसे यह तय करने के लिए पर्याप्त जानकारी की आवश्यकता है कि प्रस्तावित मशीन अवधारणा उपयुक्त है या नहीं।
उपयोगी इनपुट में शामिल है कि क्या बार कार्बन स्टील, मिश्र धातु स्टील, स्टेनलेस स्टील या अन्य सामग्री परिवार है; चाहे वह हॉट रोल्ड हो, फोर्ज्ड हो, एनील्ड हो, सामान्यीकृत हो, शमन/टेम्पर्ड हो या अन्यथा उपचारित हो; और क्या सतह पर कठोर स्केल या असंगत दोष हैं। यदि खरीदार कई सामग्री परिवारों को संसाधित करता है, तो उन्हें एक अनुरोध में औसत करने के बजाय अलग से सूचीबद्ध करें।
सामग्री की स्थिति स्टॉक हटाने के साथ परस्पर क्रिया करती है। हल्की, समान सतह की सफाई गहरे दोषों या गर्मी से प्रभावित सतह परत को हटाने से भिन्न होती है। यदि आवश्यक निष्कासन को कम करके आंका गया है, तो तैयार पट्टी अभी भी दोष दिखा सकती है। यदि इसे अधिक अनुमानित किया जाता है, तो प्रक्रिया सामग्री बर्बाद कर सकती है, उपकरण भार बढ़ा सकती है और अनावश्यक उत्पादन लागत पैदा कर सकती है।
इसलिए आरएफक्यू को कनेक्ट होना चाहिए सामग्री की स्थिति → दोष की गहराई → स्टॉक हटाना → समाप्त व्यास → निरीक्षण स्वीकृति. यह श्रृंखला आपूर्तिकर्ता को केवल मशीन मॉडल उद्धृत करने के बजाय प्रक्रिया का मूल्यांकन करने में मदद करती है।
सतही दोष लक्ष्य का स्पष्ट रूप से वर्णन करें
खरीदार अक्सर "बेहतर सतह गुणवत्ता" के लिए पूछते हैं, लेकिन यह वाक्यांश छीलने वाली मशीन आरएफक्यू के लिए पर्याप्त नहीं है। आपूर्तिकर्ता को यह जानना आवश्यक है कि क्या हटाया जाना चाहिए और खरीदार स्वीकृति का मूल्यांकन कैसे करेगा। सतह का पैमाना, गड्ढे, उथली दरारें, डीकार्बराइज्ड परत, लुढ़कने के निशान और जंग अलग-अलग समस्याएं हैं। कुछ को छीलकर हटाया जा सकता है; अन्य को अतिरिक्त प्रक्रिया समीक्षा या अपस्ट्रीम सामग्री नियंत्रण की आवश्यकता हो सकती है।
सबसे अच्छा आरएफक्यू साक्ष्य फोटो, नमूना बार, दोष विवरण और तैयार सतह की आवश्यकता का संयोजन है। यदि खरीदार के पास वर्तमान में अस्वीकृत भाग है, तो दोष की तस्वीरें प्रदान करें और डाउनस्ट्रीम विफलता की व्याख्या करें: पीसने के निशान, चढ़ाना मुद्दा, ड्राइंग दोष, ग्राहक अस्वीकृति या आयामी समस्या। यह संदर्भ आपूर्तिकर्ता को यह समझने में मदद करता है कि छीलने का चरण क्यों जोड़ा जा रहा है।
कोई आपूर्तिकर्ता दोष की गहराई, वितरण और सामग्री की स्थिति को जाने बिना जिम्मेदारी से प्रत्येक दोष को दूर करने की गारंटी नहीं दे सकता है। इसलिए खरीदार को सामान्य वादे के बजाय प्रक्रिया अनुशंसा और नमूना-परीक्षण तर्क के बारे में पूछना चाहिए कि मशीन सभी दोषों को दूर कर देती है।
| आरएफक्यू फील्ड | क्रेता इनपुट | यह क्यों मायने रखता है |
|---|---|---|
| सतह दोष | तस्वीरें, नमूना पट्टियाँ, दोष प्रकार और गंभीरता | परिभाषित करता है कि क्या छीलना हटाने की सही विधि है |
| निष्कासन भत्ता | प्रति पक्ष या अंतिम व्यास लक्ष्य के लिए आवश्यक स्टॉक हटाना | दोष निवारण को आयामी स्वीकृति से जोड़ता है |
| आने वाली स्थिति | पैमाना, क्षरण, सीधापन और भौतिक स्थिति | फीडिंग, कटिंग लोड और लाइन तैयारी को प्रभावित करता है |
| डाउनस्ट्रीम प्रक्रिया | पीसना, पॉलिश करना, सीधा करना, रेखांकन करना, चढ़ाना या भंडारण करना | छीलने के बाद आवश्यक सतह और आयामी स्थिति निर्धारित करता है |
| स्वीकृति प्रमाण | यदि निर्दिष्ट हो तो आयामी जांच, दृश्य नमूना, खुरदरापन लक्ष्य | दिखाता है कि खरीदार प्रक्रिया परिणाम को कैसे मंजूरी देगा |
तालिका आपूर्तिकर्ता को प्रक्रिया की व्यवहार्यता का आकलन करने के लिए पर्याप्त जानकारी देती है। यह खरीदार को केवल-मॉडल कोटेशन से भी बचाता है जो वास्तविक सतही समस्या का समाधान नहीं करता है।
सीधापन और अपस्ट्रीम तैयारी भोजन स्थिरता को प्रभावित करती है
गोल बार छीलने वाली मशीनों को स्थिर वर्कपीस फीडिंग की आवश्यकता होती है। यदि आने वाली छड़ें मुड़ी हुई हैं, खराब तरीके से कटी हुई हैं, भारी स्केल वाली हैं या लंबाई में असंगत हैं, तो मशीन तकनीकी रूप से उपयुक्त होने पर भी छीलने का परिणाम प्रभावित हो सकता है। इसलिए, आरएफक्यू को अपस्ट्रीम तैयारी का वर्णन करना चाहिए।
महत्वपूर्ण इनपुट में यह शामिल है कि क्या छीलने से पहले सलाखों को लंबाई में काटा जाता है, क्या वे पहले सीधे होकर गुजरते हैं, क्या झुकने की स्थिति अपेक्षित है, और क्या सिरों को चैम्फर किया गया है या तैयार किया गया है। यदि लाइन सीधे रोलिंग, फोर्जिंग या हीट ट्रीटमेंट से बार प्राप्त करती है, तो सतह और सीधापन बार के पूर्व-सीधे और क्रमबद्ध होने की तुलना में अधिक भिन्न हो सकता है।
फ़ीड स्थिरता उपकरण जुड़ाव, आयामी स्थिरता, सतह उपस्थिति और ऑपरेटर कार्यभार को प्रभावित करती है। यदि खरीदार अपस्ट्रीम नियंत्रण के बिना मिश्रित स्थिति वाली सामग्री खिलाता है, तो अच्छी तरह से तैयार सीधी पट्टियों के लिए उद्धृत मशीन उसी तरह से काम नहीं कर सकती है। खरीदार द्वारा लाइन को मंजूरी देने से पहले आपूर्तिकर्ता को किसी भी आवश्यक तैयारी चरण की पहचान करनी चाहिए।
इसका मतलब यह नहीं है कि हर प्रोजेक्ट को एक नई स्ट्रेटनिंग मशीन या कटिंग लाइन की जरूरत है। इसका मतलब है कि अपस्ट्रीम स्थिति घोषित की जानी चाहिए ताकि आपूर्तिकर्ता यह तय कर सके कि छीलने वाली मशीन अकेले खड़ी रह सकती है या अन्य प्रसंस्करण उपकरणों के साथ एकीकृत की जानी चाहिए।
डाउनस्ट्रीम फिनिशिंग छीलने के बाद आवश्यक परिणाम निर्धारित करती है
छीलना अंतिम सतह-हटाने का चरण हो सकता है, या यह डाउनस्ट्रीम पीसने, पॉलिश करने, सीधा करने, ड्राइंग या चढ़ाना के लिए बार तैयार कर सकता है। छीलने के बाद आवश्यक परिणाम अगली प्रक्रिया के अनुसार बदल जाता है।
यदि बार केंद्रहीन पीसने के लिए जाता है, तो छिली हुई सतह को पीसने की दक्षता के लिए पर्याप्त एकरूपता और स्टॉक स्थिति की आवश्यकता हो सकती है। यदि बार पॉलिश करने के लिए जाता है, तो छीलने के बाद दिखाई देने वाले सतह के निशान आवश्यक पॉलिशिंग की मात्रा को प्रभावित कर सकते हैं। यदि बार को ड्राइंग या प्लेटिंग के लिए तैयार किया गया है, तो अगली प्रक्रिया के लिए आयामी और सतह की स्थिरता मायने रख सकती है। यदि बार को कई परिचालनों के बाद चमकदार बार के रूप में बेचा जाता है, तो खरीदार को संपूर्ण प्रक्रिया अनुक्रम को संरेखित करने की आवश्यकता होती है।
आरएफक्यू को यह बताना चाहिए कि प्रक्रिया प्रवाह में छीलने वाली मशीन कहां बैठती है:
काटना या सीधा करना → छीलना → सीधा करना या पीसना → पॉलिश करना या अंतिम निरीक्षण करना, या संयंत्र द्वारा परिभाषित कोई अन्य मार्ग।
एक आपूर्तिकर्ता प्रतिक्रिया जो डाउनस्ट्रीम फिनिशिंग को नजरअंदाज करती है, वह अभी भी एक मशीन का उद्धरण दे सकती है, लेकिन यह सही प्रक्रिया का उद्धरण नहीं दे सकती है। बी2बी खरीदारी के लिए, मशीन को केवल व्यक्तिगत ऑपरेशन के लिए ही नहीं, बल्कि लाइन में भी फिट होना चाहिए।
स्वचालन स्तर उत्पादन लय से मेल खाना चाहिए
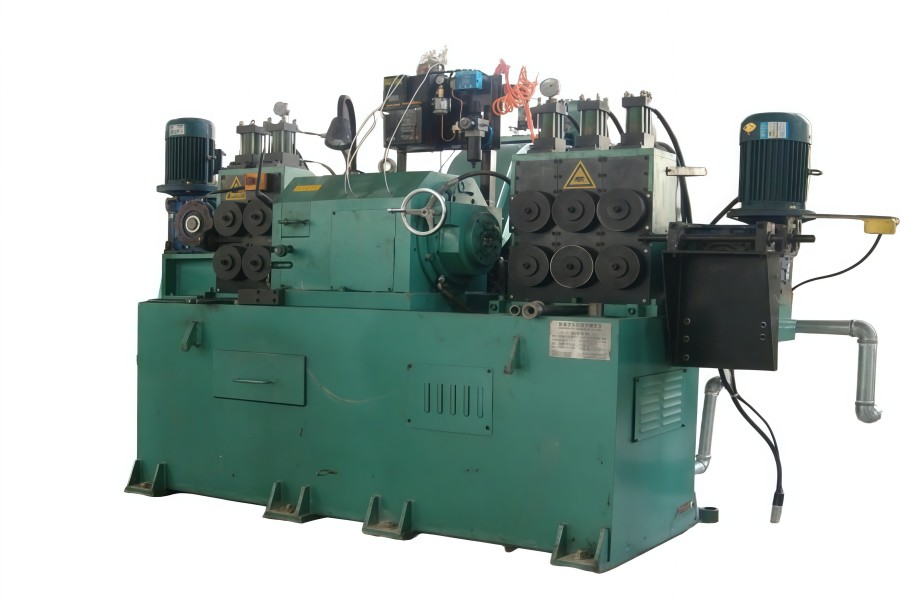
Haige का WXC30C उत्पाद रिकॉर्ड इसे अर्ध-स्वचालित प्रकार के रूप में पहचानता है, जिसमें हाइड्रोलिक और मैनुअल दोनों प्रकार का ऑपरेशन वर्णित है। यह खरीदार को एक उत्पाद संदर्भ बिंदु देता है, लेकिन यह अंतिम परियोजना में प्रत्येक हैंडलिंग, लोडिंग, अनलोडिंग या निरीक्षण फ़ंक्शन को परिभाषित नहीं करता है।
खरीदार को यह तय करना चाहिए कि परियोजना को अर्ध-स्वचालित प्रक्रिया, सीएनसी-नियंत्रित मॉडल, स्वचालित लोडिंग/अनलोडिंग, एकीकृत कन्वेयर, चिप हैंडलिंग, टूल-सेटिंग समर्थन या बुनियादी मशीन आपूर्ति की आवश्यकता है या नहीं। उत्पादन की लय इस निर्णय को निर्धारित करती है। एक मरम्मत की दुकान, सेवा केंद्र और ब्राइट-बार लाइन को समान स्वचालन स्तर की आवश्यकता नहीं है।
अर्ध-स्वचालित उपकरण उन परियोजनाओं के लिए उपयुक्त हो सकते हैं जहां ऑपरेटर प्रक्रिया का हिस्सा संभालते हैं और उत्पादन विविधता अपेक्षाकृत अधिक होती है। अधिक स्वचालित प्रणालियों पर विचार किया जा सकता है जहां स्थिर आकार सीमाएं और निरंतर आउटपुट अतिरिक्त हैंडलिंग और नियंत्रण को उचित ठहराते हैं। सही विकल्प खरीदार की उत्पादन योजना पर निर्भर करता है, न कि केवल मशीन के आकर्षण पर।
आरएफक्यू को आपूर्तिकर्ता से बेस मशीन को वैकल्पिक हैंडलिंग, टूलींग, चिप-प्रबंधन और नियंत्रण वस्तुओं से अलग करने के लिए कहना चाहिए। यह कोटेशन को तुलनीय रखता है और कम कीमत को लापता लाइन फ़ंक्शंस को छिपाने से रोकता है।
निरीक्षण आवश्यकताओं को प्रक्रिया परिणाम साबित करना चाहिए
निरीक्षण इस बात से जुड़ा होना चाहिए कि खरीदार छीलने वाली मशीन क्यों खरीद रहा है। यदि लक्ष्य आयामी तैयारी है, तो तैयार व्यास और गोलाई या संबंधित आयामी जांच महत्वपूर्ण हो सकती है। यदि लक्ष्य सतह-दोष हटाना है, तो दृश्य निरीक्षण, नमूना कटौती या डाउनस्ट्रीम परीक्षण परिणाम मायने रख सकते हैं। यदि लक्ष्य लाइन एकीकरण है, तो फीडिंग स्थिरता और आउटपुट स्थिरता स्वीकृति का हिस्सा बन जाती है।
खरीदारों को यह परिभाषित करना चाहिए कि नमूना अनुमोदन के दौरान क्या जाँच की जाती है और स्थापना के बाद क्या जाँच की जाती है। संभावित साक्ष्य में फ़ोटो से पहले/बाद में नमूना बार, आयामी माप, सतह समीक्षा, परीक्षण प्रसंस्करण रिकॉर्ड, प्रक्रिया-पैरामीटर नोट, टूलींग अनुशंसा, लाइन लेआउट ड्राइंग और स्वीकृति चेकलिस्ट शामिल हैं। प्रत्येक वस्तु को सामान्य कागजी कार्रवाई के रूप में मौजूद रहने के बजाय एक विशिष्ट आवश्यकता साबित करनी चाहिए।
उदाहरण के लिए, पहले/बाद का नमूना साबित करता है कि चयनित निष्कासन भत्ता दृश्य दोष को संबोधित करता है या नहीं। एक आयाम रिपोर्ट साबित करती है कि परीक्षण स्थिति के तहत मशीन और प्रक्रिया अंतिम व्यास लक्ष्य तक पहुंच सकती है या नहीं। एक लेआउट ड्राइंग साबित करती है कि लोडिंग, अनलोडिंग और चिप हटाना खरीदार की कार्यशाला में फिट बैठता है या नहीं।
इसलिए साक्ष्य को उत्तर देना चाहिए: क्या परीक्षण किया गया, किस सामग्री पर, किस आने वाले आकार पर, किस निष्कासन भत्ते के साथ, और किस स्वीकृति लक्ष्य के विरुद्ध।
खरीदारों को WXC30C उत्पाद पृष्ठ की समीक्षा कैसे करनी चाहिए?
द WXC30C पृष्ठ इस आलेख के लिए लक्ष्य उत्पाद विवरण संदर्भ है। इसका उपयोग व्यापक बार पीलिंग मशीन श्रेणी के भीतर एक विशिष्ट अर्ध-स्वचालित राउंड बार पीलिंग मशीन संदर्भ के रूप में किया जाना चाहिए।
खरीदारों को उत्पाद पृष्ठ को संपूर्ण आरएफक्यू पैकेज के रूप में नहीं मानना चाहिए। पृष्ठ उत्पाद दिशा की पहचान करता है, लेकिन खरीदार को अभी भी वर्कपीस आयाम, सामग्री की स्थिति, दोष लक्ष्य, निष्कासन भत्ता, अपस्ट्रीम तैयारी, डाउनस्ट्रीम फिनिशिंग, उत्पादन लय, लाइन लेआउट और स्वीकृति साक्ष्य प्रदान करने की आवश्यकता होती है।
यदि खरीदार की व्यास सीमा, स्वचालन अपेक्षा या लाइन एकीकरण की आवश्यकता WXC30C प्रोजेक्ट फिट से बाहर आती है, तो आपूर्तिकर्ता को एक पृष्ठ पर पूछताछ को मजबूर करने के बजाय किसी अन्य मॉडल या एक अलग बार छीलने कॉन्फ़िगरेशन की सिफारिश करनी चाहिए। Haige के उत्पाद डेटा में अन्य WXC श्रृंखला मशीनें भी सूचीबद्ध हैं, इसलिए अंतिम मॉडल की पुष्टि RFQ इनपुट से की जानी चाहिए।
राउंड बार पीलिंग मशीन कोटेशन को गैर-तुलनीय क्या बनाता है?
जब आपूर्तिकर्ता समान प्रक्रिया का मूल्य निर्धारण नहीं कर रहे हों तो कोटेशन की तुलना करना कठिन हो जाता है। सामान्य अंतरालों में शामिल हैं:
- खरीदार नाममात्र व्यास प्रदान करता है लेकिन पूर्ण व्यास और लंबाई सीमा नहीं;
- सतह के दोषों को फोटो या नमूनों के बिना अस्पष्ट रूप से वर्णित किया गया है;
- सामग्री की कठोरता या प्रक्रिया इतिहास गायब है;
- आवश्यक स्टॉक निष्कासन और अंतिम व्यास जुड़े नहीं हैं;
- सीधापन और अपस्ट्रीम कटिंग की स्थिति घोषित नहीं की गई है;
- डाउनस्ट्रीम ग्राइंडिंग, पॉलिशिंग या ड्राइंग आवश्यकताओं को नजरअंदाज कर दिया जाता है;
- लोडिंग, अनलोडिंग, चिप कन्वेयर, टूलींग और सहायक उपकरण अलग नहीं किए जाते हैं;
- निरीक्षण और नमूना अनुमोदन परिभाषित नहीं हैं;
- एक आपूर्तिकर्ता बेस मशीन का उद्धरण देता है जबकि दूसरा अधिक संपूर्ण लाइन पैकेज का उद्धरण देता है।
कीमत की तुलना करने से पहले, वर्कपीस का दायरा, प्रक्रिया लक्ष्य, मशीन मॉडल, शामिल उपकरण, नमूना साक्ष्य और स्वीकृति विधि को संरेखित करें। केवल तभी खरीदार यह निर्णय कर सकता है कि कम कोटेशन वास्तव में बेहतर है या बस कम पूर्ण है।
वर्कपीस साक्ष्य के आसपास अंतिम आरएफक्यू बनाएं
एक संपूर्ण राउंड बार पीलिंग मशीन आरएफक्यू में निम्नलिखित शामिल होने चाहिए:
- आने वाली बार व्यास सीमा और लक्ष्य समाप्त व्यास;
- बार की लंबाई सीमा और वजन/हैंडलिंग की स्थिति;
- सामग्री परिवार और ताप-उपचार या रोलिंग स्थिति;
- सतह दोष का प्रकार, गंभीरता, फ़ोटो और नमूना उपलब्धता;
- आवश्यक स्टॉक-हटाने का भत्ता या अंतिम सतह लक्ष्य;
- आने वाली सीधापन और कट-एंड स्थिति;
- छीलने से पहले अपस्ट्रीम प्रक्रिया;
- डाउनस्ट्रीम पीसना, पॉलिश करना, सीधा करना, ड्राइंग या चढ़ाना प्रक्रिया;
- उत्पादन की मात्रा, बैच आकार और आकार-परिवर्तन आवृत्ति;
- वांछित स्वचालन, लोडिंग और अनलोडिंग का दायरा;
- टूलींग, चिप हैंडलिंग और सहायक उपकरण अपेक्षाएं;
- कार्यशाला लेआउट और उपलब्ध स्थान;
- नमूना परीक्षण और स्वीकृति विधि;
- दस्तावेज़ीकरण, स्थापना और कमीशनिंग आवश्यकताएँ;
- आपूर्तिकर्ता धारणाएँ, बहिष्करण और विचलन।
आपूर्तिकर्ताओं से प्रस्ताव वापस करने के लिए कहें पुष्टि की गई वर्कपीस रेंज / अनुशंसित मॉडल / प्रक्रिया धारणाएं / शामिल उपकरण / नमूना साक्ष्य / स्वीकृति विधि / क्रेता इनपुट आवश्यक. एक बार वर्कपीस और प्रक्रिया साक्ष्य तैयार हो जाने के बाद, खरीदार हेज के माध्यम से पूछताछ प्रस्तुत कर सकते हैं संपर्क पृष्ठ राउंड बार पीलिंग मशीन की शॉर्टलिस्ट और कोटेशन के लिए पर्याप्त विवरण के साथ।


