
एब्रेसिव बेल्ट पॉलिशिंग मशीन का ऑर्डर करते समय वर्कपीस का कौन सा विवरण मायने रखता है?
एक अपघर्षक बेल्ट पॉलिशिंग मशीन का चयन केवल व्यास सीमा या वांछित स्वरूप से नहीं किया जाना चाहिए। खरीदारों को सबसे पहले सामग्री, वर्कपीस ज्यामिति, आकार सीमा, आने वाली सतह की स्थिति, हटाए जाने वाले दोष, आवश्यक अंतिम फिनिश, स्वीकार्य स्टॉक हटाने, उत्पादन दर और निरीक्षण विधि को परिभाषित करने की आवश्यकता है। ये इनपुट निर्धारित करते हैं कि क्या एप्लिकेशन को हल्की फिनिशिंग, नियंत्रित दोष हटाने, डीस्केलिंग या मल्टी-स्टेज पॉलिशिंग की आवश्यकता है - और क्या एक मशीन कॉन्फ़िगरेशन पूर्ण उत्पाद मिश्रण को कवर कर सकता है। इसलिए एक उपयोगी आरएफक्यू कनेक्ट होना चाहिए वर्कपीस की स्थिति → परिष्करण उद्देश्य → प्रक्रिया मार्ग → उपकरण विन्यास → नमूना साक्ष्य. सही मशीन वह है जो आवश्यक दर पर प्रतिनिधि भागों पर निर्दिष्ट परिणाम उत्पन्न करती है, न कि केवल सबसे बड़ी सूचीबद्ध क्षमता वाला मॉडल।
वर्कपीस से शुरू करें, मशीन मॉडल से नहीं
"धातु पॉलिशिंग" शब्द में बहुत अलग उत्पादन कार्य शामिल हैं। एक खरीदार को ड्राइंग से पहले सीधे कार्बन-स्टील बार से हल्के ऑक्सीकरण को हटाने की आवश्यकता हो सकती है। दूसरे को शाफ्ट पर मशीनिंग चिह्नों को मिश्रित करने की आवश्यकता हो सकती है। एक तिहाई को स्टेनलेस-स्टील ट्यूबों पर लगातार कॉस्मेटिक फिनिश की आवश्यकता हो सकती है। इन तीनों में एक अपघर्षक बेल्ट शामिल हो सकता है, लेकिन वे समान संपर्क दबाव, अपघर्षक अनुक्रम, भोजन, समर्थन, निष्कर्षण या निरीक्षण की आवश्यकता नहीं बनाते हैं।
किसी मॉडल पर चर्चा करने से पहले, एक वर्कपीस परिवार तैयार करें। गोल बार, ट्यूब, शाफ्ट और प्रोफ़ाइल उत्पादों को अलग करें; सामग्री ग्रेड या सामग्री परिवार की पहचान करें; और न्यूनतम और अधिकतम व्यास या अनुभाग, लंबाई और द्रव्यमान बताएं। यदि उत्पाद मिश्रण में मुड़े हुए, पतले, सीढ़ीदार या अनियमित हिस्से शामिल हैं, तो यह मानने के बजाय कि थ्रू-फीड मशीन उन्हें स्वीकार कर सकती है, उन्हें अलग से पहचानें।
यही कारण है कि खरीदारों को वास्तविक उत्पाद रेंज से शुरुआत करनी चाहिए और फिर आपूर्तिकर्ता की समीक्षा करनी चाहिए धातु पॉलिशिंग मशीन श्रेणी. श्रेणी उपलब्ध परिष्करण दृष्टिकोण स्थापित करने में मदद करती है, जबकि वर्कपीस डेटा यह निर्धारित करता है कि कौन सा दृष्टिकोण आगे के मूल्यांकन के योग्य है।
आने वाली सतह की स्थिति प्रक्रिया को कैसे बदलती है?
"कच्चा माल" पर्याप्त सतही विवरण नहीं है। पॉलिश करने से पहले आपूर्तिकर्ता को यह जानना होगा कि क्या मौजूद है: मिल स्केल, जंग, ड्राइंग के निशान, छीलने की रेखाएं, गर्मी-उपचार ऑक्साइड, मशीनिंग के निशान, गड़गड़ाहट, खरोंच या पहले से संसाधित सतह। तस्वीरें मदद करती हैं, लेकिन एक प्रतिनिधि नमूना और एक लिखित दोष परिभाषा अकेले तस्वीरों की तुलना में अधिक उपयोगी होती है।
दोष की गंभीरता और वितरण मायने रखता है। एक उथला, निरंतर दिशात्मक चिह्न पृथक गड्ढों से भिन्न होता है। एक प्रक्रिया जो चमक में सुधार करती है वह अत्यधिक स्टॉक हटाए बिना गहरे दोष को दूर नहीं कर सकती है। इसी तरह, लगातार फिनिशिंग के लिए डिज़ाइन की गई लाइन से सीधेपन, बड़े आयामी त्रुटियों या अपस्ट्रीम प्रक्रिया से संबंधित भौतिक दोषों को ठीक करने की उम्मीद नहीं की जानी चाहिए।
खरीदारों को यह बताना चाहिए कि कौन से दोष दूर किए जाने चाहिए, कौन से रह सकते हैं और कौन से दोष पॉलिशिंग चरण से पहले खारिज कर दिए जाने चाहिए। वह सीमा एक उद्धरण को चुपचाप यह मानने से रोकती है कि मशीन केवल हल्की फिनिशिंग करती है जब फैक्ट्री वास्तव में सुधारात्मक पीसने की अपेक्षा करती है।
फिनिश को एक स्वीकृति आवश्यकता के रूप में परिभाषित करें
"चिकना," "उज्ज्वल" और "दर्पण जैसा" जैसे शब्द पूर्ण स्वीकृति मानदंड नहीं हैं। वे दृश्य आशय के रूप में उपयोगी हो सकते हैं, लेकिन आरएफक्यू को उन्हें मापने योग्य या अनुमोदित संदर्भ से जोड़ना चाहिए। अनुप्रयोग के आधार पर, इसमें सतह का खुरदरापन, एक अनुमोदित दृश्य नमूना, दिशात्मक पैटर्न, दोष सीमा, कोटिंग-तैयारी की स्थिति या इनका संयोजन शामिल हो सकता है।
सतह का खुरदरापन और दिखावट संबंधित हैं लेकिन विनिमेय नहीं हैं। दो सतहों में अलग-अलग दिशात्मक रेखाएं, चमक या स्थानीय दोष दिखाते हुए समान खुरदरापन रीडिंग हो सकती है। इसके विपरीत, एक दृश्यमान उज्ज्वल क्षेत्र यह साबित नहीं करता है कि पूरी लंबाई आवश्यक खुरदरापन या दोष-हटाने की आवश्यकता को पूरा करती है।
यदि खुरदरापन निर्दिष्ट किया गया है, तो आवश्यक मूल्य, माप विधि, उपकरण सेटअप, नमूना स्थानों की पहचान करें और क्या आवश्यकता किसी बाद की कोटिंग या चढ़ाना से पहले या बाद में लागू होती है। सामग्री, आरंभिक स्थिति और कार्यात्मक उद्देश्य की पुष्टि किए बिना प्रत्येक प्रोजेक्ट पर एक ही नंबर लागू न करें।
मॉडल चयन से पहले खरीदारों को कौन से वेरिएबल को फ्रीज कर देना चाहिए?
| निर्णय क्षेत्र | क्रेता इनपुट | यह क्यों मायने रखता है? | आपूर्तिकर्ता साक्ष्य |
|---|---|---|---|
| सामग्री | ग्रेड या सामग्री परिवार और आपूर्ति की स्थिति | अपघर्षक व्यवहार, ताप उत्पादन और प्राप्य फिनिश को बदलता है | लिखित आवेदन समीक्षा और नमूना परिणाम |
| ज्यामिति | बार, ट्यूब, शाफ्ट या प्रोफ़ाइल; सीधा या अनियमित | भोजन, सहायता और संपर्क व्यवस्था को परिभाषित करता है | कॉन्फ़िगरेशन ड्राइंग या लेआउट |
| आकार सीमा | न्यूनतम/अधिकतम व्यास या अनुभाग, लंबाई और द्रव्यमान | मॉडल, कार्य समर्थन और बदलाव के दायरे को नियंत्रित करता है | लिफाफे के संचालन की पुष्टि की गई |
| आने वाली स्थिति | स्केल, जंग, निशान, गड़गड़ाहट और दोष की गहराई | निष्कासन कर्तव्य और अपघर्षक चरणों को परिभाषित करता है | नमूना परीक्षण और रिकॉर्ड से पहले/बाद में |
| अंतिम शर्त | खुरदरापन, दिखावट और स्वीकार्य अवशिष्ट दोष | व्यक्तिपरक अपेक्षाओं के बजाय स्वीकार्यता स्थापित करता है | निरीक्षण विधि और अनुमोदित नमूना |
| स्टॉक हटाना | अनुमत आयामी परिवर्तन या निष्कासन लक्ष्य | अति-प्रसंस्करण या दोष-निवारण अपेक्षाओं को पूरा न होने से रोकता है | परीक्षण माप और प्रक्रिया प्रस्ताव |
| थ्रूपुट | प्रति घंटे पार्ट्स, टन प्रति शिफ्ट या लाइन गति की आवश्यकता | फिनिश गुणवत्ता को उत्पादन क्षमता से जोड़ता है | चक्र धारणा और रेखा विन्यास |
| पर्यावरण | धूल संग्रहण, शोर, उपयोगिताएँ और संयंत्र प्रतिबंध | सहायक दायरा और स्थापना तैयारी निर्धारित करता है | उपयोगिता सूची और इंटरफ़ेस शेड्यूल |
आकार सीमा और उत्पाद मिश्रण की अलग-अलग समीक्षा की आवश्यकता क्यों है?
उत्पाद पृष्ठ पर एक मॉडल रेंज शॉर्टलिस्टिंग के लिए उपयोगी है, लेकिन यह साबित नहीं करता है कि प्रत्येक वर्कपीस को एक सेटअप के तहत संसाधित किया जा सकता है। व्यास, लंबाई, अनुभाग आकार, वजन और सामग्री खिला स्थिरता और समर्थन को प्रभावित कर सकते हैं। जब कोई संयंत्र बार-बार छोटी छड़ों और बड़ी ट्यूबों के बीच स्विच करता है तो परिवर्तन भी आउटपुट को प्रभावित कर सकता है।
Haige के उत्पाद डेटा में विभिन्न व्यास रेंज, न्यूनतम वर्कपीस लंबाई, फ़ीड गति और मोटर कॉन्फ़िगरेशन के साथ कई अपघर्षक बेल्ट पॉलिशिंग मशीन मॉडल सूचीबद्ध हैं। ये मूल्य एक सार्वभौमिक मशीन के बजाय एक परिवार का वर्णन करते हैं। एक खरीदार को सटीक प्रस्तावित मॉडल का अनुरोध करना चाहिए और आपूर्तिकर्ता से यह चिह्नित करने के लिए कहना चाहिए कि कौन से इनपुट मान मानक, वैकल्पिक, परियोजना-विशिष्ट या समीक्षा की गई सीमा से बाहर हैं।
जहां उत्पाद मिश्रण व्यापक है, उसे सामान्य उत्पादन परिवार और असाधारण उत्पादों में विभाजित करें। उद्धरण तब बता सकता है कि क्या असाधारण उत्पादों को किसी अन्य सेटअप, कम गति, सहायक समर्थन, एक अलग मॉडल या एक अलग प्रक्रिया की आवश्यकता होती है।
खरीदारों को अपघर्षक चयन को अंतिम लक्ष्य के साथ कैसे जोड़ना चाहिए?
अपघर्षक बेल्ट एक उपभोज्य प्रक्रिया है, कमीशनिंग तक स्थगित करने वाला कोई विवरण नहीं है। अपघर्षक प्रकार, ग्रिट अनुक्रम, बेल्ट गति, संपर्क दबाव और चरणों की संख्या निष्कासन दर, गर्मी और सतह पैटर्न को प्रभावित करती है। हालाँकि, केवल सामग्री के नाम से ही सही संयोजन का चयन विश्वसनीय रूप से नहीं किया जा सकता है।
एक व्यावहारिक मार्ग प्रतिनिधि नमूने प्रदान करना और स्वीकृति परिणाम को परिभाषित करना है। फिर आपूर्तिकर्ता परीक्षण के लिए एक बेल्ट अनुक्रम और ऑपरेटिंग विंडो का प्रस्ताव कर सकता है। खरीदार को आने वाली स्थिति, प्रयुक्त बेल्ट विनिर्देश, पास या चरण, फ़ीड स्थिति, अंतिम माप और दृश्य परिणाम रिकॉर्ड करना चाहिए। वह रिकॉर्ड एक प्रारंभिक प्रक्रिया नुस्खा बन जाता है - यह गारंटी नहीं कि प्रत्येक भविष्य का बैच समान व्यवहार करेगा।
उपभोज्य जीवन को भी परिभाषित शर्तों के तहत एक परीक्षण परिणाम के रूप में माना जाना चाहिए। यह पैमाने, संदूषण, निष्कासन कर्तव्य और परिचालन अनुशासन के साथ बदलता रहता है। एक असमर्थित "बेल्ट लाइफ" नंबर के माध्यम से आपूर्तिकर्ताओं की तुलना करने से बचें जो एक अलग वर्कपीस पर प्राप्त किया गया था।
गर्मी कहाँ खरीद का मुद्दा बन जाती है?
अपघर्षक संपर्क गर्मी उत्पन्न करता है। खरीद का सवाल सिर्फ यह नहीं है कि मशीन हिस्से को पॉलिश कर सकती है या नहीं, बल्कि क्या यह नियोजित कर्तव्य चक्र के तहत अस्वीकार्य मलिनकिरण, विरूपण, सतह क्षति या अस्थिर बेल्ट प्रदर्शन के बिना ऐसा कर सकती है। पतली दीवार वाली ट्यूब, गर्मी के प्रति संवेदनशील सामग्री और लंबे समय तक लगातार चलने के लिए विशेष समीक्षा की आवश्यकता हो सकती है।
आरएफक्यू में यह बताना चाहिए कि क्या शीतलक या स्नेहन की अनुमति है, क्या अंतिम सतह सूखी रहनी चाहिए, और क्या बाद में सफाई, कोटिंग या चढ़ाना संदूषण प्रतिबंध लगाता है। आपूर्तिकर्ता को प्रस्तावित प्रक्रिया और किसी भी आवश्यक निष्कर्षण या द्रव-हैंडलिंग इंटरफ़ेस की पहचान करनी चाहिए। फिर खरीदार को इसे प्रतिनिधि नमूने और उत्पादन-दर परीक्षण पर सत्यापित करना चाहिए।
धूल संग्रहण मशीन के दायरे का हिस्सा है
पीसने और पॉलिश करने से कण उत्पन्न हो सकते हैं, और वास्तविक खतरा वर्कपीस, कोटिंग, संदूषण और अपघर्षक पर निर्भर करता है। इसलिए, "धूल कलेक्टर शामिल" एक पूर्ण परियोजना परिभाषा नहीं है। खरीदारों को सामग्री की जानकारी और लागू साइट की आवश्यकताएं प्रदान करनी चाहिए, फिर आपूर्तिकर्ता से संग्रह बिंदु, डक्ट इंटरफेस, एयरफ्लो धारणाएं, निस्पंदन दायरा और खरीदार की जिम्मेदारी को परिभाषित करने के लिए कहें।
मशीन लेआउट में बेल्ट परिवर्तन, सफाई और एकत्रित-धूल हटाने की पहुंच भी दिखनी चाहिए। यदि आपूर्तिकर्ता मुख्य संग्राहक को बाहर कर देता है, तो कोटेशन को अभी भी संयंत्र के निष्कर्षण डिजाइन के लिए आवश्यक कनेक्शन जानकारी प्रदान करनी चाहिए। स्थानीय व्यावसायिक और पर्यावरणीय आवश्यकताएँ परियोजना-विशिष्ट रहती हैं और खरीदार द्वारा उनकी समीक्षा की जानी चाहिए।
नमूना परीक्षण की संरचना कैसे की जानी चाहिए?
एक सार्थक परीक्षण उन नमूनों का उपयोग करता है जो उत्पादन का प्रतिनिधित्व करते हैं, न कि केवल सबसे आसान भाग का। सबसे आम वर्कपीस, सबसे छोटे और सबसे बड़े प्रासंगिक आकार और सबसे कठिन आने वाली सतह की स्थिति को शामिल करें। प्रत्येक नमूने को चिह्नित करें ताकि उसके प्रक्रिया रिकॉर्ड का उसके परिणाम से मिलान किया जा सके।
अनुमोदन योजना को परिभाषित करना चाहिए:
- आने वाली सामग्री, ज्यामिति और दोष की स्थिति;
- आवश्यक अंतिम खुरदरापन और दृश्य संदर्भ;
- प्रसंस्करण से पहले और बाद में महत्वपूर्ण आयाम;
- अपघर्षक अनुक्रम और परिचालन धारणाएँ;
- निरीक्षण स्थान और उपकरण;
- स्वीकार्य अवशिष्ट दोष और अस्वीकृति मानदंड;
- चाहे परिणाम एक प्रक्रिया प्रदर्शन हो या संविदात्मक स्वीकृति नमूना।
अनुमोदन के बाद, नमूना, तस्वीरें, माप रिपोर्ट और सहमत प्रक्रिया नोट्स को सुरक्षित रखें। यदि उत्पादन सामग्री या आने वाली स्थिति बाद में बदलती है, तो समीक्षा करें कि क्या नए परीक्षण की आवश्यकता है।
खरीदारों को हेज की एब्रेसिव बेल्ट पॉलिशिंग मशीन का मूल्यांकन कैसे करना चाहिए?
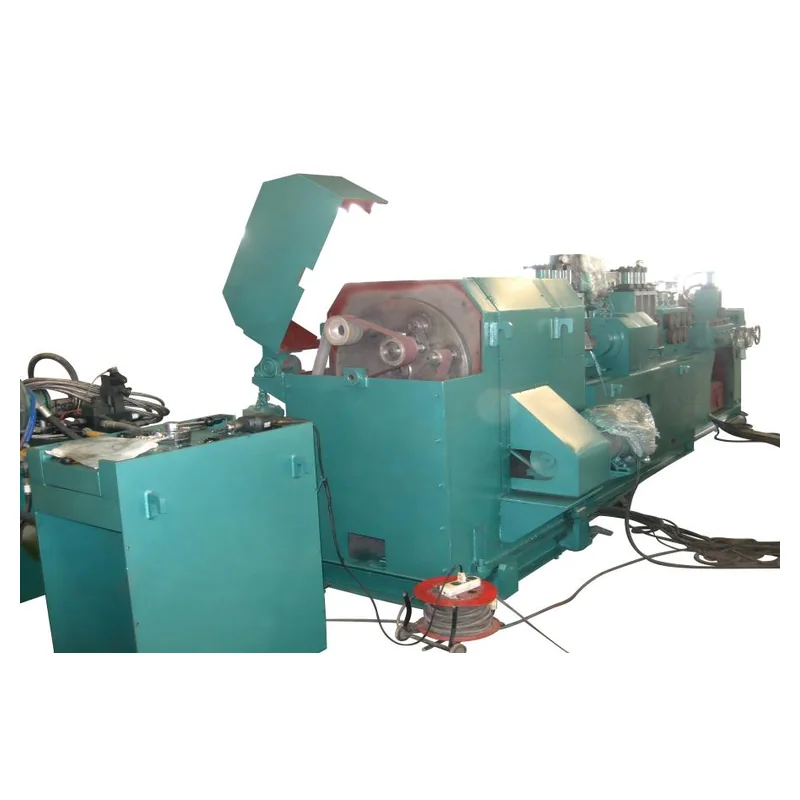
द हाईज अपघर्षक बेल्ट पॉलिशिंग मशीन पेज बार, ट्यूब, शाफ्ट और प्रोफाइल के लिए एक वास्तविक मॉडल परिवार प्रदान करता है। इसमें मॉडल-विशिष्ट व्यास श्रेणियां, न्यूनतम लंबाई, गति, खुरदरापन जानकारी और मोटर कॉन्फ़िगरेशन सूचीबद्ध हैं। ये प्रकाशित मूल्य प्रारंभिक स्क्रीनिंग के लिए उपयुक्त हैं, लेकिन प्रस्तावित मॉडल की पुष्टि अभी भी खरीदार की संपूर्ण वर्कपीस रेंज और स्वीकृति योजना के विरुद्ध की जानी चाहिए।
हेज को एक प्रस्तावित कॉन्फ़िगरेशन को सटीक मॉडल, लागू वर्कपीस लिफाफे, पॉलिशिंग स्टेशन, फीडिंग और समर्थन व्यवस्था, अपघर्षक धारणाएं, धूल-संग्रह सीमा, नियंत्रण, उपयोगिताओं और बहिष्कृत वस्तुओं के साथ वापस करने के लिए कहें। कोई भी मूल्य जो सामग्री या परीक्षण पर निर्भर करता है उसे बिना शर्त उत्पादन परिणाम के रूप में प्रस्तुत करने के बजाय तदनुसार लेबल किया जाना चाहिए।
कौन सी सामान्य आरएफक्यू गलतियाँ पुनर्कार्य का निर्माण करती हैं?
- केवल अधिकतम व्यास भेजा जा रहा है. न्यूनतम आकार, लंबाई, द्रव्यमान और ज्यामिति समान रूप से महत्वपूर्ण हो सकते हैं।
- बिना सबूत के "मिरर फ़िनिश" का उपयोग करना। आपूर्तिकर्ता किसी व्यक्तिपरक लक्ष्य की लगातार कीमत तय नहीं कर सकता या उसे साबित नहीं कर सकता।
- आने वाली खराबी को नजरअंदाज करना। हल्की फिनिशिंग और गहरी खराबी दूर करना अलग-अलग कर्तव्य हैं।
- समान फिनिश के बिना मॉडल की गति की तुलना करना। थ्रूपुट तभी सार्थक है जब आवश्यक आउटपुट गुणवत्ता स्थिर रखी जाए।
- धूल निष्कर्षण को इंटरफ़ेस शेड्यूल से बाहर छोड़ना। एक असाइन नहीं किया गया कनेक्शन इंस्टॉलेशन में देरी कर सकता है।
- एक साफ़ नमूने को मंजूरी देना जो उत्पादन का प्रतिनिधित्व नहीं करता है। फिर परीक्षण थोक संचालन के लिए कमजोर साक्ष्य प्रदान करता है।
एब्रेसिव बेल्ट पॉलिशिंग मशीन आरएफक्यू में क्या शामिल होना चाहिए?
सामग्री ग्रेड और स्थिति शामिल करें; वर्कपीस फॉर्म; न्यूनतम और अधिकतम व्यास या अनुभाग; लंबाई और द्रव्यमान; आने वाली सतह की तस्वीरें और प्रतिनिधि नमूने; दूर करने योग्य दोष; स्वीकार्य स्टॉक हटाने; अंतिम खुरदरापन और दृश्य मानक; उत्पादन मिश्रण; लक्ष्य थ्रूपुट; अपस्ट्रीम और डाउनस्ट्रीम प्रक्रियाएं; शीतलक प्रतिबंध; धूल-संग्रह आवश्यकताएँ; उपयोगिताएँ; लाइन लेआउट; निरीक्षण विधि; परीक्षण आवश्यकताएँ; आवश्यक दस्तावेज; मात्रा; गंतव्य; और स्थापना जिम्मेदारी.
आपूर्तिकर्ता से प्रत्येक आइटम का उत्तर देने के लिए कहें पुष्टि / विचलन / वैकल्पिक / क्रेता इनपुट आवश्यक. जब वर्कपीस डेटा और नमूना योजना तैयार हो जाए, तो उन्हें के माध्यम से सबमिट करें हेज मेटल फिनिशिंग उपकरण पूछताछ फॉर्म और सामान्य मशीन मूल्य के बजाय मॉडल-विशिष्ट प्रस्ताव का अनुरोध करें।


