
Hokker wurkstikdetails binne fan belang by it bestellen fan in polijstmasine foar skuurriem?
In abrasive riem polishing masine moat net selektearre wurde út in diameter berik of in winske uterlik allinnich. Keapers moatte earst it materiaal, workpiece mjitkunde, grutte berik, ynkommende oerflak betingst, defekten wurde fuortsmiten, fereaske finale finish, tastiene stock removal, produksje rate en ynspeksje metoade definiearje. Dizze ynputen bepale oft de applikaasje ljochte finish nedich is, kontroleare defektferwidering, ûntkalking of polysje yn meardere etappe - en oft ien masinekonfiguraasje de folsleine produktmix kin dekke. In brûkbere RFQ moat dêrom ferbine workpiece condition → finishing doelstelling → proses rûte → apparatuer konfiguraasje → sample bewiis. De juste masine is dejinge dy't it spesifisearre resultaat produsearret op represintative dielen op 'e fereaske taryf, net allinich it model mei de grutste fermelde kapasiteit.
Begjin mei it wurkstik, net it masinemodel
De term "metaal polishing" omfiemet hiel ferskillende produksje taken. Ien keaper moat miskien ljochtoksidaasje fan rjochte koalstofstielbalken ferwiderje foardat jo tekenje. In oar moat miskien ferwurkingsmerken op shafts blende. In tredde kin in konsekwint kosmetyske finish nedich wêze op buizen fan roestfrij stiel. Alle trije kinne belûke in abrasive riem, mar se meitsje net deselde kontakt druk, abrasive folchoarder, feeding, stipe, winning of ynspeksje eask.
Foardat jo in model besprekke, meitsje in wurkstikfamylje tariede. Aparte rûne bar, buis, skacht en profyl produkten; identifisearje de materiaalklasse as materiaalfamylje; en de minimale en maksimale diameter of seksje, lingte en massa oanjaan. As de produktmix omfettet bûgde, taperige, stapte of ûnregelmjittige dielen, identifisearje se dan apart yn stee fan oan te nimmen dat in trochfeedmasine se kin akseptearje.
Dit is de reden dat keapers moatte begjinne mei it eigentlike produktberik en dan dat fan 'e leveransier besjen metalen polishing machine kategory. De kategory helpt by it fêststellen fan beskikbere ôfwurkingsbenaderingen, wylst de wurkstikgegevens bepale hokker oanpak fierdere evaluaasje fertsjinnet.
Hoe feroaret de ynkommende oerflakbetingst it proses?
"Raw materiaal" is net in foldwaande oerflak beskriuwing. De leveransier moat witte wat der oanwêzich is foar it polearjen: moleskaal, roest, tekenmerken, peellinen, waarmtebehannelingsoksyd, ferwurkingsmerken, bramen, krassen of in earder ferwurke oerflak. Foto's helpe, mar in represintative stekproef en in skriftlike defektdefinysje binne brûkber as foto's allinich.
De earnst en ferdieling fan it defekt saak. In ûndjippe, trochgeande rjochtingsmark is oars as isolearre pits. In proses dat ferbettert helderheid meie net fuortsmite in djip defekt sûnder oermjittich stock removal. Likegoed, in line ûntwurpen foar konsekwint finishing moat net wurde ferwachte te korrigearjen rjochtheid, grutte dimensionale flaters of materiaal mankeminten dy't hearre ta in upstream proses.
Keapers moatte oanjaan hokker mankeminten moatte wurde ferwidere, hokker kinne bliuwe en hokker moatte wurde ôfwiisd foar it poetsen faze. Dy grins foarkomt dat in sitaat yn stilte oannimme dat de masine allinnich docht lichte finishing doe't it fabryk eins ferwachtet korrektyf slypjen.
Definiearje de finish as in aksepteasken
Wurden lykas "glêd", "helder" en "spegelich" binne gjin folsleine akseptaasjekritearia. Se kinne nuttich wêze as fisuele yntinsje, mar de RFQ moat se ferbine mei in mjitbere of goedkarde referinsje. Ofhinklik fan 'e tapassing, kin dit oerflak rûchheid, in goedkard fisuele stekproef, rjochtingspatroan, defect limyt, coating-tarieding betingst of in kombinaasje fan dizze.
Oerflak rûchheid en uterlik binne besibbe, mar net útwikselber. Twa oerflakken kinne ferlykbere rûchheidslêzingen hawwe, wylst se ferskate rjochtingslinen, glans of lokale defekten sjen litte. Oarsom, in fisueel helder gebiet net bewize dat de folsleine lingte foldocht oan de fereaske rûchheid of defect-removal eask.
As rûchheid is oantsjutte, identifisearje de fereaske wearde, mjitmetoade, ynstrumintynstelling, samplinglokaasjes en oft de eask jildt foar of nei in lettere coating of plating. Tapasse gjin inkeld nûmer op elk projekt sûnder materiaal, startbetingst en funksjoneel doel te befêstigjen.
Hokker fariabelen moatte keapers befrieze foardat de modelseleksje is?
| Beslút gebiet | Keaper ynfier | Wêrom makket it út | Supplier bewiis |
|---|---|---|---|
| Materiaal | Grade of materiaal famylje en levere betingst | Feroaret abrasive gedrach, waarmte generaasje en te berikken finish | Skriftlike oanfraachbeoardieling en foarbyldresultaat |
| Geometry | Bar, buis, skacht of profyl; rjocht of ûnregelmjittich | Define feeding, stipe en kontakt arranzjeminten | Konfiguraasje tekening of yndieling |
| Grutte berik | Minimum / maksimum diameter of seksje, lingte en massa | Kontrolearret model, wurkstipe en wikselingsomfang | Befêstige operaasje envelope |
| Ynkommende betingst | Skaal, roest, merken, bramen en defekt djipte | Bepaalt ferwideringsplicht en abrasive stadia | Sample proef en foar / nei rekord |
| Finale betingst | Roughness, uterlik en tastiene oerbleaune gebreken | Stelt akseptaasje yn stee fan subjektive ferwachtingen | Ynspeksje metoade en goedkard stekproef |
| Stock removal | Tastiene dimensionale feroaring of removal doel | Foarkomt oer-ferwurking of unbefredige ferwachtingen foar ferwidering fan defekten | Proefmeting en prosesfoarstel |
| Trochfier | Dielen per oere, ton per shift of line snelheid eask | Ferbynt finish kwaliteit mei produksje kapasiteit | Cycle oanname en line konfiguraasje |
| Miljeu | Stofsammeljen, lûd, nutsbedriuwen en plantbeperkingen | Bepaalt auxiliary omfang en ynstallaasje reeheid | Utility list en ynterface skema |
Wêrom hawwe grutte berik en produktmix in aparte resinsje nedich?
In modelberik op in produktside is nuttich foar shortlisting, mar it bewiist net dat elk wurkstik ûnder ien opset kin wurde ferwurke. Diameter, lingte, seksje foarm, gewicht en materiaal kinne beynfloedzje feeding stabiliteit en stipe. Wizigingen kinne ek ynfloed hawwe op de útfier as in plant faak skeakelt tusken lytse balken en grutte buizen.
Haige syn produkt gegevens list meardere abrasive riem polishing masine modellen mei ferskillende diameter berik, minimum workpiece lingtemjitten, feed faasjes en motor konfiguraasjes. Dizze wearden beskriuwe in famylje ynstee fan in universele masine. In keaper moat it krekte foarstelde model oanfreegje en de leveransier freegje om te markearjen hokker ynfierwearden standert, opsjoneel, projektspesifyk of bûten it hifke berik binne.
Wêr't de produktmix breed is, ferdiel it yn in normale produksjefamylje en útsûnderlike produkten. It offerte kin dan oanjaan oft útsûnderlike produkten in oare opset, fermindere snelheid, helpferliening, in oar model of in apart proses fereaskje.
Hoe moatte keapers abrasive seleksje ferbine mei it finishdoel?
De abrasive riem is in proses verbruiksartikel, gjin detail om út te stellen oant yn gebrûk nommen. Abrasive type, grit folchoarder, riem snelheid, kontakt druk en oantal stadia beynfloedzje removal rate, waarmte en oerflak patroan. De juste kombinaasje kin lykwols net betrouber wurde selektearre út materiaalnamme allinich.
In praktyske rûte is represintative samples te leverjen en it akseptaasjeresultaat te definiearjen. De leveransier kin dan foarstelle in riem folchoarder en operaasje finster foar de proef. De keaper moat de ynkommende betingst opnimme, brûkte riemspesifikaasje, passes as stadia, feedbetingsten, definitive mjitting en fisueel resultaat. Dat rekord wurdt in begjinprosesresept - gjin garânsje dat elke takomstige batch identyk sil gedrage.
Ferbrûkber libben moat ek wurde behannele as in testresultaat ûnder definieare betingsten. It ferskilt mei skaal, fersmoarging, ferwideringsplicht en operearjende dissipline. Mije fergelykjen leveransiers troch in net-stipe "belt libben" getal dat waard krigen op in oar workpiece.
Wêr wurdt waarmte in oanbestegingskwestje?
Abrasive kontakt generearret waarmte. De oanbestegingsfraach is net gewoan oft de masine it diel kin poetse, mar oft it dit kin dwaan sûnder ûnakseptabele ferkleuring, ferfoarming, oerflakskea of ynstabile riemprestaasjes ûnder de plande plichtsyklus. Tinne-muorre buizen, waarmte-gefoelige materialen en lange trochgeande rinnen meie nedich bysûndere resinsje.
De RFQ moat oanjaan oft koelmiddel of smering tastien is, oft it definitive oerflak droech moat bliuwe, en oft letter skjinmeitsjen, coating of plating fersmoargingsbeperkingen opleit. De leveransier moat it foarstelde proses identifisearje en elke fereaske interface foar ekstraksje of floeistofhantering. De keaper moat it dan ferifiearje op in represintative stekproef en proef mei produksjerate.
Stofkolleksje is diel fan 'e Machine Scope
Slijpen en polearjen kinne dieltsjes generearje, en it eigentlike gefaar hinget ôf fan it wurkstik, coating, fersmoarging en abrasive. Dêrom is "stofsamler ynbegrepen" gjin folsleine projektdefinysje. Keapers moatte materiaal ynformaasje en tapassing site easken leverje, dan freegje de leveransier te definiearje sammelpunten, kanaal ynterface, luchtstream oannames, filtration omfang en wat bliuwt de keaper syn ferantwurdlikheid.
De masine-yndieling moat ek tagong sjen litte foar riemferoarings, skjinmeitsjen en ferwidering fan sammele stof. As de leveransier de haadsamler útslút, moat it offerte noch de ferbiningynformaasje leverje dy't nedich is foar it ûntwerp fan 'e plant. Lokale berops- en miljeu-easken bliuwe projektspesifyk en moatte wurde hifke troch de keaper.
Hoe soe in Sample Trial wurde strukturearre?
In sinfolle proef brûkt samples dy't produksje fertsjintwurdigje, net allinich it maklikste diel. Omfetsje de meast foarkommende workpiece, de lytste en grutste relevante maten, en de dreechste ynkommende oerflak betingst. Markearje elk stekproef sadat it prosesrekord kin wurde matched mei it resultaat.
It goedkarringplan moat definiearje:
- ynkommende materiaal, mjitkunde en defekt betingst;
- fereaske definitive rûchheid en fisuele referinsje;
- krityske dimensjes foar en nei ferwurking;
- abrasive folchoarder en operaasje oannames;
- ynspeksje lokaasjes en ynstruminten;
- akseptabele oerbleaune defekten en ôfwizing kritearia;
- oft it resultaat is in proses demonstraasje of in kontraktuele akseptaasje stekproef.
Bewarje nei goedkarring it stekproef, foto's, mjitrapport en ôfpraat prosesnotysjes. As it produksjemateriaal of ynkommende tastân letter feroaret, besjoch dan oft in nije proef nedich is.
Hoe moatte keapers Haige's polijstmasjine foar abrasive riemen evaluearje?
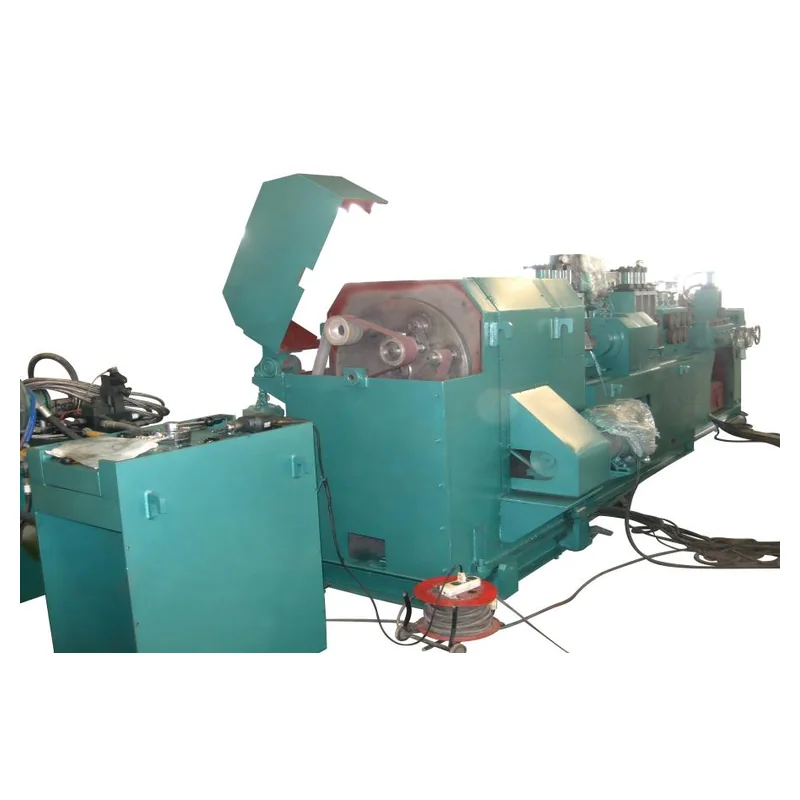
De Haige abrasive riem polishing machine side jout in echte model famylje foar bars, buizen, shafts en profilen. It listet model-spesifike diameter berik, minimum lingtes, snelheden, rûchheid ynformaasje en motor konfiguraasjes. Dizze publisearre wearden binne passend foar inisjele screening, mar it oanbean model moat noch wurde befêstige tsjin it folsleine wurkstikberik en akseptaasjeplan fan 'e keaper.
Freegje Haige om ien foarstelde konfiguraasje werom te jaan mei it krekte model, jildende workpiece-envelope, ynklusyf polyststasjons, feed- en stipearrangement, abrasive oannames, grins foar stofsamling, kontrôles, nutsbedriuwen en útsletten items. Elke wearde dy't ôfhinklik is fan it materiaal of proef moat dienlik wurde markearre ynstee fan presintearre as in ûnbedoeld produksjeresultaat.
Hokker mienskiplike RFQ-flaters meitsje werwurking?
- Ferstjoere allinnich de maksimale diameter. De minimale grutte, lingte, massa en mjitkunde kinne like wichtich wêze.
- Mei help fan "spegelfinish" sûnder bewiis. De leveransier kin in subjektyf doel net konsekwint priisje of bewize.
- Negearje it ynkommende defekt. Ljochte afwerking en ferwidering fan djippe defekten binne ferskillende taken.
- Fergelykje model snelheid sûnder deselde finish. Trochfier is allinich sinfol as de fereaske útfierkwaliteit konstant wurdt hâlden.
- It ferlitten fan stofwinning bûten it ynterfaceskema. In net tawiisde ferbining kin ynstallaasje fertrage.
- Goedkarring fan in skjinne stekproef dy't gjin produksje fertsjintwurdiget. De proef jout dan swak bewiis foar bulk operaasje.
Wat moat in RFQ foar polijstmasjine foar abrasive riem omfetsje?
Omfetsje materiaalklasse en betingst; workpiece foarm; minimale en maksimale diameter of seksje; lingte en massa; ynkommende oerflakfoto's en represintative samples; defekten om te ferwiderjen; tastiene stock removal; finale rûchheid en fisuele standert; produksjemix; doel trochput; streamop en streamôfwerts prosessen; koelmiddel beheiningen; easken foar stofsammeljen; utilities; line yndieling; ynspeksje metoade; proef easken; fereaske dokuminten; kwantiteit; bestimming; en ynstallaasje ferantwurdlikens.
Freegje de leveransier om te reagearjen op elk item as Befêstige / ôfwiking / alternatyf / keaperynput fereaske. Doe't de workpiece gegevens en sample plan binne klear, yntsjinje se troch de Haige metalen finishing equipment inquiry formulier en freegje in model-spesifike foarstel ynstee fan in generike masine priis.


