
Wat moatte keapers befestigje foardat se in elektroplatearjende produksjeline bestelle?
In electroplating produksje line kin net oantsjutte troch de wurden "chrome plating line" en in doel útfier allinnich. Keapers moatte befrieze de workpiece famylje, substraat betingst, coating doel, dimensionale envelope, produksje mix, proses folchoarder, ôfhanneling metoade, nutsbedriuwen, fentilaasje, ôffalwetter ynterface, kontrôles, ynspeksje metoade en akseptaasje ferantwurdlikens. De leveransier fan apparatuer moat ek de line dy't it leveret ûnderskiede fan it gemysk proses, boutsjinsten en pleatslik neilibjenwurk dy't bûten har berik bliuwe. In te ferdigenjen oankeappaad is wurkstik en coating plicht → proses rûte → meganyske line → nut en miljeu ynterfaces → kontrôle filosofy → FAT / SAT bewiis. Oant dizze grinzen binne skreaun yn 'e RFQ, kinne twa sitaten hiel ferskillende projekten beskriuwe, sels as beide deselde produksjelinenamme brûke.
Definiearje de coatingplicht foardat jo de line besprekke
Begjin mei de funksje fan 'e ôfset laach. Wearresistinsje, korrosysjebeskerming, dimensjeel restauraasje en dekorative uterlik meitsje ferskillende prestaasje- en ynspeksjeprioriteiten. It substraat, betingst foar waarmtebehanneling, ynkommende oerflak, gebieten dy't moatte wurde platearre en gebieten dy't moatte wurde maskere moatte wurde identifisearre. Sa moatte de fereaske coating dikte of goedkard spesifikaasje, finish, dimensionale grinzen nei plating en alle folgjende grinding of polishing.
Freegje de leveransier fan apparatuer net om dizze easken ôf te lieden fan 'e dielnamme. In piston rod, lange mandrel, buis of silindryske komponint kin wurde ferwurke foar ferskate redenen. De tekening, prosesspesifikaasje of goedkarde stekproef fan 'e keaper moat de akseptaasjebetingst fêststelle.
By it ûntdekkingsstadium kinne keapers Haige's besjen electroplating apparatuer berik beskikbere line konsepten te begripen. It projekt spesifikaasje moat dan beheine dat berik ta in definiearre workpiece en proses plicht.
Wêrom moat de wurkstikfamylje beferzen wurde?
In line ûntwurpen om lange silindryske dielen hinget ôf fan mear as nominale diameter en lingte. Meitsje de minimale, normale en maksimale grutte; mis; straightness; ein geometry; opheffen punten; kontakt gebieten; tastiene rotaasje; oerflak betingst; batchmix en deistich folume. As ferskate produktfamyljes wurde ferwachte, identifisearje har diel fan produksje en de oerstapeasken.
De workpiece definysje beynfloedet laden, stipet, rotaasje, elektrysk kontakt, maskering, bad of sel arrangement, spoelen, ôfwettering en lossen. In nominale envelope dy't negearret massa ferdieling of ein mjitkunde kin resultearje yn in line dy't akseptearret it diel dimensionally, mar kin net omgean it betrouber.
Keapers moatte ek definiearje oft de oanhelle kapasiteit ôfwikings, werwurking, ûnderhâld, skiekundekontrôles en produktwikseling omfettet. In teoretyske bewegingsrate is net itselde as ferkeapbere útfier oer in folsleine ferskowing.
Map de prosesgrins, net allinich it haadplatingstadium
De electroplating poadium is mar ien diel fan 'e produksje rûte. In projekt kin easkje skjinmeitsjen, degreasing, aktivearring, spoelen, plating, herstel, lêste spoelen, drogen, ynspeksje en downstream finish. De krekte folchoarder hinget ôf fan substraat, skiekunde en produkt spesifikaasje; it moat wurde definiearre troch kwalifisearre proses engineering ynstee kopiearre út in generike artikel.
Meitsje foar oanbesteging in proses-grinsdiagram dat elke opnommen poadium en elke ynterface identifisearret. Markearje oft eltse tank, omwâling, pomp, filter, waarmte Exchanger, rectifier, dosering apparaat, rinse stage, droeger en oerdracht meganisme is opnaam, opsjoneel, levere troch oaren of ûnder foarbehâld fan finale proses review.
Dit foarkomt in mienskiplike quotation gap: ien leveransier priis in meganysk folsleine line wylst in oare omfiemet foarbehanneling, exhaust ynterface, wettersuvering ferbinings en in grutter automatisearring omfang. Harren totalen kinne net fergelike wurde oant de grinzen oerienkomme.
Hokker projektfariabelen moatte keapers fergelykje?
| Beslút gebiet | Keaper moat definiearje | De leveransier moat befêstigje | Bewiis |
|---|---|---|---|
| Wurkstik | Materiaal, grutte berik, massa, mjitkunde en produksjemix | Beoardiele operearjende envelope en útsûnderingen | Konfiguraasje tekening en markearre gegevens sheet |
| Coating plicht | Funksjoneel doel, spesifisearre laach en lêste ynspeksje | Prosesoannames en útsletten garânsjes | Proses beskriuwing en akseptaasje matrix |
| Sequence | Fereaske foarbehanneling, plating, spoelen en finish stadia | Ynbegrepen apparatuer en oanbod grins | Process flow diagram |
| Kapasiteit | Produktmix, ferskowings, feroarings en plande útfier | Cycle oannames en beheinende poadium | Kapasiteit berekkening |
| Utilities | Beskikbere krêft, wetter, loft, ferwaarming / koeling en ôfwettering | Konsum en ferbining punten | Utility skema |
| Miljeu | Tapaslike easken foar emissies, ôffalwetter en gemyske ôfhanneling | Ynbegrepen kolleksje en behanneling ynterface | Ynterface list en yndieling |
| Kontrôles | Recipe, traceability, alarms, interlocks en plant yntegraasje | PLC / HMI en gegevensomfang | Funksjonele design spesifikaasje |
| Akseptaasje | FAT, SAT, sample dielen en mjitmetoaden | Demonstraasje betingsten en dokuminten | Goedkard testprotokol |
Hoe moatte keapers trochstreaming definiearje?
Trochfier moat wurde berekkene út 'e produktmix en folsleine syklus, net allinich út' e transportbandsnelheid. Identifisearje laden tiid, foarbehanneling tiid, plating tiid, spoelen, ôfwettering, lossen, ynspeksje, skiekunde kontrôles, pland ûnderhâld en feroaring. As produkten hawwe ferskillende diameters of coating easken, berekkenje represintative gefallen ynstee in berop dwaan op ien gemiddelde.
Freegje de leveransier om it beheinende poadium en elke oanname efter de skatting fan kapasiteit oan te jaan. As it proses tiid hinget ôf fan skiekunde of fereaske coating prestaasjes dy't noch net falidearre, markearje de útfier as foarlopich. Dit is betrouberer dan in betide skatting omsette yn in garandearre taryf.
In brûkbere kapasiteit skema skiedt meganyske beskikberens, proses tiid en kwaliteit opbringst. It stiet ek yn wat de leveransier kin demonstrearje tidens FAT en wat letter ferifiearre wurde moat mei side-nutsbedriuwen en produksjegemy.
Utilities hawwe in ferbiningsskema nedich
In projektofferte moat net allinich totale elektryske krêft opnimme. It moat oannames foar spanning en frekwinsje identifisearje, fraach nei gelykrjochter, ferwaarming- of koeleask, fraach foar proses- en spoelwetter, komprimearre loft, útlaat, ôfwettering en alle ynterfaces foar temperatuerkontrôle. It ferbiningskema moat lokaasje, lading, kwaliteit en ferantwurdlikens jaan foar elk nutsbedriuw.
Wetterkwaliteit kin beynfloedzje spoelen en proses stabiliteit, wylst site temperatuer en koeling kapasiteit kin beynfloedzje termyske kontrôle. De keaper moat werklike sidebetingsten leverje. De leveransier moat identifisearje wêr't úteinlik konsumpsje hinget ôf fan it prosesresept, wurktiden of lokaal miljeuûntwerp.
Yndieling is like wichtich. De keaper moat de beskikbere gebouomjouwing, flierladen, tagongsrûte, opheffingsfoarsjenning, ûnderhâldsklaring en beheiningen foar tsjinstgrêft leverje. Apparatuer dy't past by it produksjegebiet op plan kin noch lestich wêze om te ynstallearjen of te ûnderhâlden as dizze ynterfaces wurde negeare.
Ventilaasje en ôffalwetter binne projektynterfaces
Electroplating prosessen kinne meitsje regulearre loft útstjit en ôffalwetter streamen. De jildende easken binne ôfhinklik fan skiekunde, jurisdiksje, produksjeskaal en sitefergunningen. Dêrom moat de apparatuer RFQ de plande skiekunde en lokale neilibjenbasis oanjaan, wylst de oanname foarkomt dat in standert masinepakket automatysk elke lokaasje foldocht.
Definiearje wa't ûntwerpen en leveret enclosures, extractor hoods, ductwork, fans, scrubbers, monitoaring punten, spoelwetter segregaasje, opfang tanks, ôffalwettersuvering en ôffier ferbinings. As de line leveransier jout allinnich ferbining punten, de ynterface gegevens moatte noch wêze detaillearre genôch foar de keaper syn miljeu oannimmer.
It akseptaasjeplan moat fysike ynstallaasje en funksjonele wurking fan levere ynterfaces ferifiearje. Regeljouwing neilibjen bliuwt ûnder foarbehâld fan it folsleine ynstallearre systeem, bestjoeringssysteem skiekunde, fergunnings en pleatslike autoriteiten easken-net allinnich de oankeap fan in line komponint.
Hoe moatte kontrôles en traceability wurde spesifisearre?
De omfang fan automatisearring moat it produksje- en kwaliteitssysteem folgje. Keapers moatte fereaske resepten definiearje, brûkers tagongsnivo's, dielidentifikaasje, folchoarder fan folchoarder, alaarmskiednis, interlocks, parameterrekords, gegevenseksport en kommunikaasje mei plantsystemen. Fereaskje gjin protokol of softwarefunksje útsein as it nedich is en stipe troch de projektarsjitektuer.
It funksjonele ûntwerp moat útlizze wat der bart by in stroomûnderbrekking, sensorfout, pompfal, útlaatfout, over-temperatuer of ûnfolsleine oerdracht. Feiligens funksjes en proses interlocks moatte wurde hifke troch kwalifisearre partijen tsjin de definitive masine, gemyske en site design.
Traceability moat de ferwurke batch of wurkstik ferbine mei de opnommen prosesynformaasje en ynspeksjebewiis. As dit nedich is, jouwe oan hoe't de identifier yn it systeem komt en hokker gegevens moatte wurde bewarre. In generike "gegevens logging ynbegrepen" ferklearring is te ûndúdlik foar akseptaasje.
Separate Equipment Akseptaasje Fan Coating Akseptaasje
Meganyske en elektryske FAT kin gearkomste, beweging, kontrôles, alaarms en dokuminteare ynterfaces befêstigje. It kin net bewize de definitive produksje coating ûnder de keaper syn site skiekunde, nutsbedriuwen en folsleine workpiece mix. Oarsom, in goede coating op ien stekproef bewiist net dat alle meganyske, kontrôle en miljeu eask is levere.
Meitsje twa ferbûne akseptaasjelagen:
- Akseptaasje fan apparatuer: ôfmjittings, komponinten, beweging, bewakers, kontrôles, nutsbedriuwen, alaarms, dokuminten en ynbegrepen auxiliary systemen.
- Akseptaasje fan proses / produkt: goedkard samples, coating eask, dimensional resultaat, uterlik, adhesion of oare oantsjutte tests, trochstreaming gefal en traceability.
It kontrakt moat oanjaan hokker testen foarkomme by de leveransier, dy't plakfine nei ynstallaasje en hokker produksjechemie of laboratoaria fan tredden fereaskje. It moat ek de reaksje op in ôfwiking definiearje, ynklusyf korrigearjende aksje, retest en goedkarringautoriteit.
Hoe moatte keapers de horizontale trochgeande line fan Haige evaluearje?
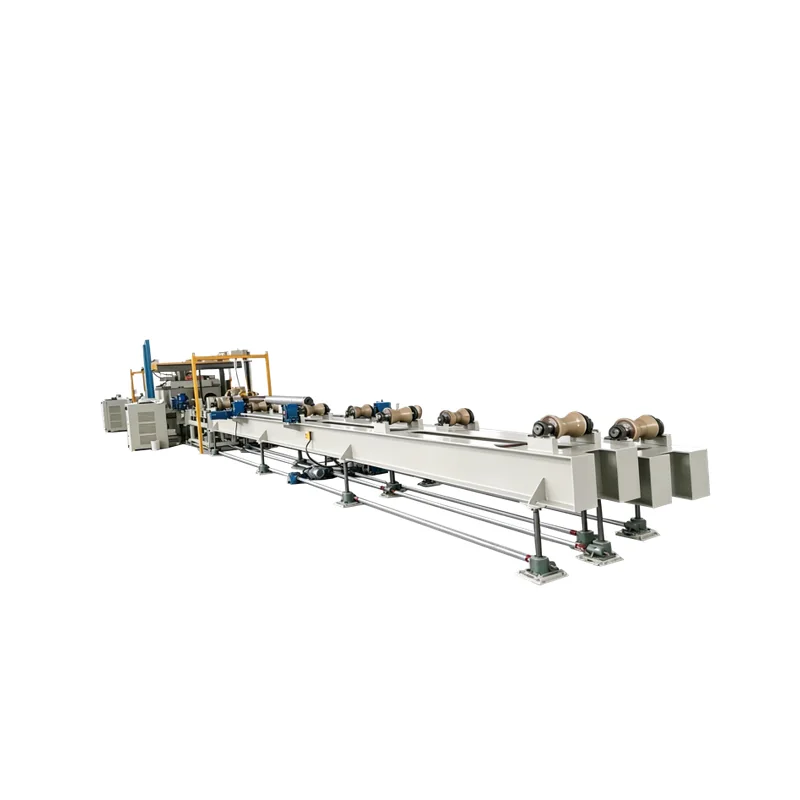
de Haige horizontale trochgeande electroplating produksje line jout in konkreet útgongspunt foar lange silindryske workpieces. De hjoeddeiske produkt gegevens identifisearret in applikaasje foar lange mandrels, in listed diameter berik fan 90-280 mm, in listed lingte berik fan 10.000-13.000 mm en in 2-kanaal / 1-string proses konfiguraasje.
Dy wearden beskriuwe de publisearre konfiguraasje; se betsjutte net dat elk projekt of diel yn 'e diminsjonele envelope automatysk kompatibel is. De keaper moat freegje befêstiging fan substraat, massa, ein mjitkunde, stipe en rotaasje, elektryske kontakt, coating plicht, proses folchoarder, syklus oannames en folsleine oanbod grins. De leveransier moat ek identifisearje hokker wearden fêste produktgegevens binne en hokker technyske beoardieling nedich is.
Foar projekten bûten de neamde workpiece famylje, net oannimme dat skaalfergrutting de ôfmjittings is genôch. Freegje om in projektspesifike technyske resinsje en in markearre ôfwiking as alternatyf foarstel.
Hokker mienskiplike flaters yn 'e oankeap fersteure de fergeliking?
- Mei help fan allinnich de diel envelope. Mass, ein mjitkunde, rotaasje en kontakt easken bliuwe undefined.
- It ferlitten fan foarbehanneling bûten de RFQ. Offertes befetsje dan ferskate begjinbetingsten.
- Fergelykjen nammeplaat útfier. Produktmix, prosestiid, oerstap en oannames fan opbringst kinne ferskille.
- Oannommen dat miljeu-apparatuer opnommen is. Ferantwurdlikheden foar fentilaasje en ôffalwetter kinne unpriis bliuwe.
- Akseptearje "automatysk" sûnder in funksjonele beskriuwing. Recipes, alaarms, traceability en plant kommunikaasje meie net oerien.
- It brûken fan ien stekproef as folsleine akseptaasje. In stekproefresultaat kin apparatuer, dokumintaasje en duty-cycle ferifikaasje net ferfange.
Wat moat in RFQ foar elektroplatearjende produksjeline omfetsje?
Meitsje workpiece tekeningen en revyzje; substraat en levere betingst; minimale, normale en maksimale ôfmjittings en massa; produksjemix; coating doel en goedkard spesifikaasje; masker en kontaktgebieten; ynkommende oerflak; proses folchoarder; ferplichte foar- en nei-behanneling; doelkapasiteit en ferskowings; behanneling konsept; gebou layout; utilities; easken foar fentilaasje en ôffalwetter; kontrôles en gegevensynterfaces; metoaden fan ynspeksje; FAT en SAT plan; sample dielen; dokumint taal; omfang fan reserve dielen; ferantwurdlikens foar ynstallaasje en yn gebrûk nommen; kwantiteit; bestimming; en tapassing projekt of regeljouwing easken.
Fereaskje de leveransier om werom elk fjild as Befêstige / ôfwiking / alternatyf / keaperynput fereaske, tegearre mei in prosesstream, yndieling, nutskema, ferantwurdlikensmatrix en akseptaasjefoarstel. Keapers mei dizze ynput taret kinne stjoere se troch de Haige projekt enquiry side foar in projektspesifike technyske resinsje.


