
Які деталі заготовки мають значення при замовленні машини для полірування абразивної стрічки?
Машину для полірування з абразивною стрічкою не слід вибирати лише з діапазону діаметрів або бажаного зовнішнього вигляду. Покупцям спочатку потрібно визначити матеріал, геометрію заготовки, діапазон розмірів, стан вхідної поверхні, дефекти, які потрібно видалити, необхідну остаточну обробку, допустиме видалення запасів, швидкість виробництва та метод перевірки. Ці вхідні дані визначають, чи потребує застосування легка фінішна обробка, контрольоване видалення дефектів, видалення накипу чи багатоетапне полірування, а також чи може одна конфігурація машини охопити повний асортимент продукції. Тому має підключитися корисний RFQ стан деталі → фінішна мета → маршрут процесу → конфігурація обладнання → зразок доказів. Правильна машина – це та, яка дає вказаний результат на репрезентативних деталях із необхідною швидкістю, а не просто модель із найбільшою зазначеною продуктивністю.
Почніть із заготовки, а не з моделі машини
Термін «полірування металу» охоплює дуже різні виробничі завдання. Одному покупцеві може знадобитися видалити легке окислення з прямих прутів із вуглецевої сталі перед малюванням. Іншому може знадобитися змішати сліди обробки на валах. Третій може знадобитися косметична обробка трубок із нержавіючої сталі. Усі три можуть включати абразивний ремінь, але вони не створюють однакового контактного тиску, послідовності абразиву, подачі, опори, вилучення чи перевірки.
Перш ніж обговорювати модель, підготуйте сімейство заготовок. Окремий круглий пруток, труби, вал і профільні вироби; визначити клас матеріалу або сімейство матеріалів; і вкажіть мінімальний і максимальний діаметр або переріз, довжину та масу. Якщо асортимент продукції включає зігнуті, конічні, ступінчасті або неправильні деталі, визначте їх окремо, а не припускайте, що машина з наскрізною подачею може їх приймати.
Ось чому покупці повинні починати з фактичного асортименту продукції, а потім переглядати постачальника полірувальна машина для металу категорії. Категорія допомагає встановити доступні підходи до обробки, тоді як дані про деталь визначають, який підхід заслуговує подальшої оцінки.
Як стан вхідної поверхні змінює процес?
«Сировина» не є достатнім описом поверхні. Постачальник повинен знати, що присутнє перед поліруванням: окалина, іржа, сліди малюнків, лінії відшарування, оксид термічної обробки, сліди механічної обробки, задирки, подряпини або попередньо оброблена поверхня. Фотографії допомагають, але репрезентативний зразок і письмове визначення дефекту корисніші, ніж самі фотографії.
Важкість і поширення дефекту мають значення. Неглибокий суцільний напрямний знак відрізняється від окремих ям. Процес, який покращує яскравість, може не усунути глибокий дефект без надмірного видалення запасу. Так само не слід очікувати, що лінія, розроблена для послідовної обробки, виправлятиме прямолінійність, значні похибки розмірів або дефекти матеріалу, які належать до попереднього процесу.
Покупці повинні вказати, які дефекти необхідно усунути, які можуть залишитися, а які необхідно відбракувати до етапу полірування. Ця межа запобігає мовчазному припущенню пропозиції, що машина виконує лише легку обробку, коли завод насправді очікує коригувального шліфування.
Визначте обробку як вимогу до приймання
Такі слова, як «гладкий», «яскравий» і «дзеркальний», не є повними критеріями прийнятності. Вони можуть бути корисними як візуальні наміри, але запит на пропозицію має пов’язувати їх із вимірюваною або затвердженою еталонною інформацією. Залежно від застосування, це може включати шорсткість поверхні, схвалений візуальний зразок, спрямований малюнок, межу дефекту, стан підготовки покриття або їх поєднання.
Шорсткість поверхні та зовнішній вигляд пов’язані, але не взаємозамінні. Дві поверхні можуть мати подібні показання шорсткості, показуючи різні спрямовані лінії, блиск або локальні дефекти. І навпаки, візуально яскрава ділянка не доводить, що вся довжина відповідає необхідній шорсткості або вимогам щодо усунення дефектів.
Якщо вказано шорсткість, визначте необхідне значення, метод вимірювання, налаштування приладу, місця відбору зразків і чи застосовується ця вимога до чи після будь-якого наступного покриття або покриття. Не застосовуйте один номер до кожного проекту без підтвердження матеріалу, початкового стану та функціонального призначення.
Які змінні покупці повинні заморозити перед вибором моделі?
| Область прийняття рішень | Введення покупцем | Чому це важливо | Докази постачальника |
|---|---|---|---|
| матеріал | Сорт або сімейство матеріалів і стан постачання | Змінює абразивну поведінку, виділення тепла та досяжну обробку | Письмовий огляд заявки та зразок результату |
| Геометрія | Пруток, труба, вал або профіль; прямий або неправильний | Визначає годування, підтримку та організацію контактів | Креслення або макет конфігурації |
| Розмірний ряд | Мінімальний/максимальний діаметр або перетин, довжина та маса | Керує моделлю, підтримкою роботи та сферою перемикання | Підтверджений операційний конверт |
| Вхідний стан | Окалина, іржа, сліди, задирки та глибина дефекту | Визначає час видалення та стадії абразиву | Випробування зразка та запис до/після |
| Остаточний стан | Шорсткість, зовнішній вигляд і допустимі залишкові дефекти | Встановлює прийняття, а не суб'єктивні очікування | Метод перевірки та затверджений зразок |
| Зняття запасів | Дозволена зміна розмірів або видалення цілі | Запобігає надмірній обробці або недотриманим очікуванням усунення дефектів | Пробне вимірювання та пропозиція процесу |
| Пропускна здатність | Частини на годину, тонни за зміну або вимоги до швидкості лінії | Поєднує якість обробки з виробничою потужністю | Припущення циклу та конфігурація лінії |
| Навколишнє середовище | Збирання пилу, шум, комунальні послуги та обмеження рослин | Визначає допоміжний обсяг і готовність установки | Список утиліт і графік інтерфейсу |
Чому діапазон розмірів і асортимент продукції потребують окремого перегляду?
Модельний ряд на сторінці продукту корисний для короткого списку, але він не доводить, що кожну заготовку можна обробити в одній установці. Діаметр, довжина, форма секції, вага та матеріал можуть впливати на стабільність годування та підтримку. Перемикання також може вплинути на вихід, коли завод часто перемикається між малими брусками та великими трубами.
У даних про продукцію Haige перелічено кілька моделей полірувальних верстатів із абразивними стрічками з різними діапазонами діаметрів, мінімальною довжиною заготовки, швидкістю подачі та конфігурацією двигуна. Ці цінності описують родину, а не універсальну машину. Покупець повинен запросити точну запропоновану модель і попросити постачальника вказати, які вхідні значення є стандартними, необов’язковими, специфічними для проекту чи виходять за межі розглянутого діапазону.
Якщо асортимент продуктів широкий, розділіть його на звичайну виробничу сімейство та виняткові продукти. Потім у пропозиції можна вказати, чи потрібні виняткові продукти інше налаштування, знижена швидкість, допоміжна підтримка, інша модель або окремий процес.
Як покупцям пов’язати вибір абразиву з цільовою обробкою?
Абразивна стрічка є технологічним витратним матеріалом, а не деталлю, яку потрібно відкладати до введення в експлуатацію. Тип абразиву, послідовність зернистості, швидкість стрічки, контактний тиск і кількість ступенів впливають на швидкість видалення, тепло і малюнок поверхні. Однак правильну комбінацію не можна надійно вибрати лише на основі назви матеріалу.
Практичним шляхом є надання репрезентативних зразків і визначення результату приймання. Потім постачальник може запропонувати послідовність стрічки та робоче вікно для випробування. Покупець повинен записати вхідний стан, специфікацію використовуваного ременя, проходи або етапи, стан корму, кінцеве вимірювання та візуальний результат. Цей запис стає початковим рецептом процесу, а не гарантією того, що кожна майбутня партія поводитиметься однаково.
Термін служби витратних матеріалів також слід розглядати як результат тестування за певних умов. Він змінюється залежно від масштабу, забруднення, обов’язку вивезення та робочої дисципліни. Уникайте порівняння постачальників за непідтримуваним числом «терміну служби ременя», отриманим на іншій заготовці.
Де тепло стає проблемою закупівель?
Абразивний контакт виділяє тепло. Питання закупівлі полягає не просто в тому, чи може машина відполірувати деталь, а в тому, чи зможе вона зробити це без неприйнятної зміни кольору, спотворення, пошкодження поверхні або нестабільної роботи стрічки за запланованого робочого циклу. Тонкостінні трубки, термочутливі матеріали та тривалі безперервні цикли можуть потребувати особливого огляду.
У запиті пропозицій має бути вказано, чи дозволено використання охолоджувальної рідини або мастила, чи має кінцева поверхня залишатися сухою, і чи накладає обмеження на забруднення після очищення, покриття або покриття. Постачальник повинен визначити запропонований процес і будь-який необхідний інтерфейс екстракції або обробки рідини. Потім покупець повинен перевірити це на репрезентативній вибірці та випробуванні продуктивності.
Збір пилу входить до складу машини
Під час шліфування та полірування можуть утворюватися тверді частинки, і фактична небезпека залежить від заготовки, покриття, забруднення та абразиву. Тому «пилозбірник включений» не є повним визначенням проекту. Покупці повинні надати інформацію про матеріали та відповідні вимоги до місця, а потім попросити постачальника визначити пункти збору, інтерфейси повітроводів, припущення щодо потоку повітря, обсяг фільтрації та те, що залишається відповідальністю покупця.
На компонуванні машини також має бути відображено доступ для заміни ременів, очищення та видалення накопиченого пилу. Якщо постачальник виключає головний колектор, пропозиція все одно повинна містити інформацію про підключення, необхідну для проекту витяжки установки. Місцеві професійні та екологічні вимоги залишаються специфічними для проекту та повинні бути переглянуті покупцем.
Як має бути структуроване вибіркове дослідження?
Значуще випробування використовує зразки, які представляють виробництво, а не лише найлегшу частину. Включіть найпоширенішу заготовку, найменший і найбільший відповідні розміри та найскладніший стан вхідної поверхні. Позначте кожен зразок, щоб його запис процесу можна було порівняти з його результатом.
План затвердження повинен визначати:
- вхідний матеріал, геометрія і дефектний стан;
- необхідна остаточна шорсткість і візуальний орієнтир;
- критичні розміри до і після обробки;
- абразивна послідовність і робочі припущення;
- місця огляду та інструменти;
- допустимі залишкові дефекти та критерії відбраковування;
- чи є результат демонстрацією процесу чи зразком приймання за контрактом.
Після затвердження збережіть зразок, фотографії, звіт про вимірювання та узгоджені примітки щодо процесу. Якщо виробничий матеріал або вхідний стан пізніше зміниться, перевірте, чи потрібне нове випробування.
Як покупці повинні оцінити абразивну полірувальну машину Haige?
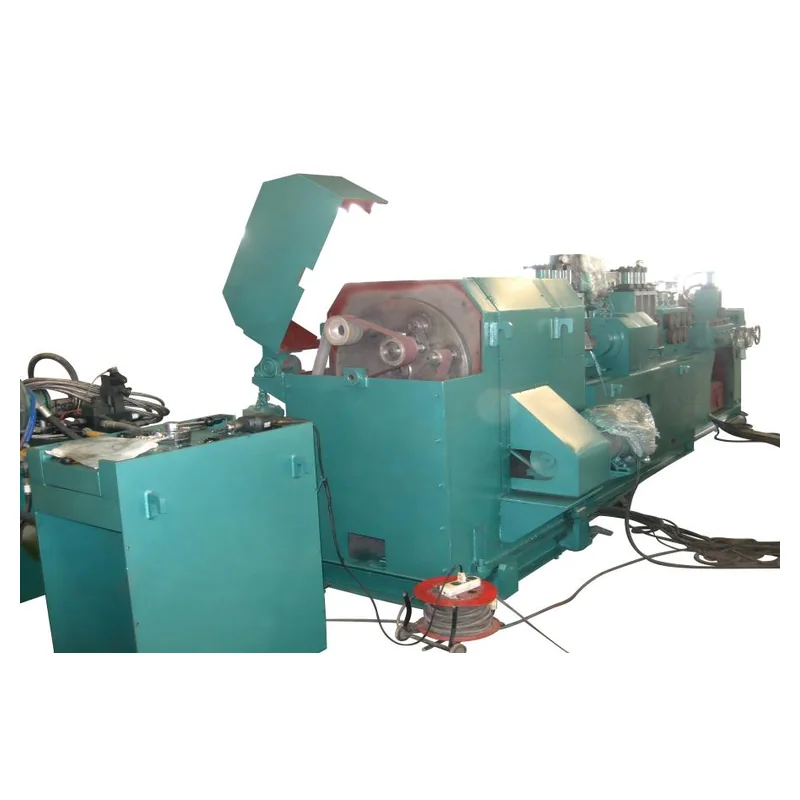
The Машина для полірування абразивної стрічки Haige сторінка містить справжнє модельне сімейство прутків, труб, валів і профілів. У ньому наведено діапазон діаметрів, мінімальну довжину, швидкість, шорсткість і конфігурацію двигуна. Ці опубліковані значення підходять для початкової перевірки, але пропонована модель все ще повинна бути підтверджена щодо повного асортименту заготовок і плану приймання покупця.
Попросіть Haige повернути одну запропоновану конфігурацію з точною моделлю, застосовною оболонкою заготовки, включеними полірувальними станціями, механізмом подачі та підтримки, абразивними припущеннями, межею збору пилу, елементами керування, утилітами та виключеними елементами. Будь-яке значення, що залежить від матеріалу чи випробування, має бути відповідно позначено, а не представлене як безумовний результат виробництва.
Які поширені помилки RFQ викликають переробку?
- Відправка тільки максимального діаметра. Мінімальний розмір, довжина, маса та геометрія можуть бути однаково важливими.
- Використання «дзеркального покриття» без доказів. Постачальник не може послідовно встановлювати ціну або доводити суб’єктивну ціль.
- Ігнорування вхідного дефекту. Легка обробка і глибоке усунення дефектів - це різні обов'язки.
- Порівняння швидкості моделі без однакової обробки. Пропускна здатність має значення лише тоді, коли необхідна якість виведення підтримується постійною.
- Залишення видалення пилу поза графіком інтерфейсу. Непризначене підключення може затримати встановлення.
- Затвердження чистого зразка, який не є виробництвом. Тоді випробування надає слабкі докази масової операції.
Що повинен включати RFQ машини для полірування абразивної стрічки?
Включіть клас і стан матеріалу; форма заготовки; мінімальний і максимальний діаметр або перетин; довжина і маса; вхідні фотографії поверхні та репрезентативні зразки; дефекти для усунення; допустиме зняття запасів; кінцева шорсткість і візуальний стандарт; виробнича суміш; цільова пропускна здатність; процеси вгорі та внизу; обмеження теплоносія; вимоги до збору пилу; комунальні послуги; розміщення лінії; метод перевірки; вимоги до судового розгляду; необхідні документи; кількість; призначення; та відповідальність за встановлення.
Попросіть постачальника відповісти на кожну позицію як Підтверджено / Відхилення / Альтернатива / Потрібні дані покупця. Коли дані заготовки та план зразка будуть готові, надішліть їх через Форма запиту на обладнання для обробки металу Haige і запитайте пропозицію конкретної моделі, а не загальну ціну машини.


