
Anong Mga Detalye ng Workpiece ang Mahalaga Kapag Nag-order ng Abrasive Belt Polishing Machine?
Ang isang nakasasakit na belt polishing machine ay hindi dapat pumili mula sa isang hanay ng diameter o isang nais na hitsura lamang. Kailangan munang tukuyin ng mga mamimili ang materyal, geometry ng workpiece, hanay ng laki, papasok na kondisyon sa ibabaw, mga depektong aalisin, kinakailangang pangwakas na pagtatapos, pinapayagang pag-alis ng stock, rate ng produksyon at paraan ng inspeksyon. Tinutukoy ng mga input na ito kung kailangan ng application ng light finishing, kontroladong pag-aalis ng depekto, descaling o multi-stage na polishing—at kung ang isang configuration ng makina ay maaaring sumaklaw sa buong halo ng produkto. Samakatuwid, dapat kumonekta ang isang kapaki-pakinabang na RFQ kondisyon ng workpiece → layunin ng pagtatapos → ruta ng proseso → configuration ng kagamitan → sample na ebidensya. Ang tamang makina ay ang gumagawa ng tinukoy na resulta sa mga bahaging kinatawan sa kinakailangang rate, hindi lamang ang modelo na may pinakamalaking nakalistang kapasidad.
Magsimula Sa Workpiece, Hindi sa Modelo ng Machine
Ang terminong "metal polishing" ay sumasaklaw sa iba't ibang mga gawain sa produksyon. Maaaring kailanganin ng isang mamimili na alisin ang magaan na oksihenasyon mula sa mga tuwid na carbon-steel bar bago gumuhit. Maaaring kailanganin ng isa pang ihalo ang mga marka ng machining sa mga shaft. Ang ikatlo ay maaaring mangailangan ng pare-parehong cosmetic finish sa mga hindi kinakalawang na bakal na tubo. Lahat ng tatlo ay maaaring magsama ng isang nakasasakit na sinturon, ngunit hindi sila gumagawa ng parehong presyon ng contact, nakasasakit na pagkakasunud-sunod, pagpapakain, suporta, pagkuha o kinakailangan sa inspeksyon.
Bago talakayin ang isang modelo, maghanda ng isang pamilya ng workpiece. Paghiwalayin ang round bar, tube, shaft at mga produkto ng profile; tukuyin ang materyal na grado o materyal na pamilya; at sabihin ang pinakamababa at pinakamataas na diameter o seksyon, haba at masa. Kung ang pinaghalong produkto ay may kasamang mga baluktot, tapered, stepped o irregular na bahagi, tukuyin ang mga ito nang hiwalay sa halip na ipagpalagay na matatanggap sila ng through-feed machine.
Ito ang dahilan kung bakit dapat magsimula ang mga mamimili sa aktwal na hanay ng produkto at pagkatapos ay suriin ang supplier kategorya ng metal polishing machine. Nakakatulong ang kategorya na magtatag ng mga available na diskarte sa pagtatapos, habang tinutukoy ng data ng workpiece kung aling diskarte ang nararapat sa karagdagang pagsusuri.
Paano Binabago ng Papasok na Kondisyon sa Ibabaw ang Proseso?
Ang "hilaw na materyal" ay hindi isang sapat na paglalarawan sa ibabaw. Kailangang malaman ng supplier kung ano ang naroroon bago mag-polish: mill scale, kalawang, drawing marks, peeling lines, heat-treatment oxide, machining marks, burr, scratches o isang naunang naprosesong ibabaw. Nakakatulong ang mga litrato, ngunit ang isang sample na kinatawan at isang nakasulat na kahulugan ng depekto ay mas kapaki-pakinabang kaysa sa mga larawan lamang.
Ang kalubhaan at pamamahagi ng depekto na bagay. Ang isang mababaw, tuluy-tuloy na marka ng direksyon ay iba sa mga nakahiwalay na hukay. Ang isang proseso na nagpapahusay sa liwanag ay maaaring hindi mag-alis ng malalim na depekto nang walang labis na pag-aalis ng stock. Gayundin, ang isang linya na idinisenyo para sa pare-parehong pagtatapos ay hindi dapat asahan na itama ang tuwid, malalaking dimensyon na mga error o materyal na mga depekto na kabilang sa isang upstream na proseso.
Dapat sabihin ng mga mamimili kung aling mga depekto ang dapat alisin, alin ang maaaring manatili at alin ang dapat tanggihan bago ang yugto ng polishing. Pinipigilan ng hangganang iyon ang isang panipi mula sa tahimik na pag-aakala na ang makina ay nagsasagawa lamang ng magaan na pagtatapos kapag ang pabrika ay aktwal na umaasa ng corrective grinding.
Tukuyin ang Tapos bilang isang Kinakailangan sa Pagtanggap
Ang mga salitang tulad ng "makinis," "maliwanag" at "tulad ng salamin" ay hindi kumpletong pamantayan sa pagtanggap. Maaari silang maging kapaki-pakinabang bilang visual na layunin, ngunit dapat na ikonekta sila ng RFQ sa isang masusukat o naaprubahang sanggunian. Depende sa aplikasyon, maaaring kabilang dito ang pagkamagaspang sa ibabaw, isang aprubadong visual na sample, pattern ng direksyon, limitasyon ng depekto, kundisyon ng paghahanda ng coating o kumbinasyon ng mga ito.
Ang pagkamagaspang at hitsura ng ibabaw ay magkaugnay ngunit hindi mapapalitan. Ang dalawang ibabaw ay maaaring magkaroon ng magkatulad na pagbabasa ng pagkamagaspang habang nagpapakita ng magkaibang mga direksyong linya, gloss o lokal na mga depekto. Sa kabaligtaran, ang isang maliwanag na lugar na nakikita ay hindi nagpapatunay na ang kumpletong haba ay nakakatugon sa kinakailangang gaspang o kinakailangan sa pag-alis ng depekto.
Kung tinukoy ang pagkamagaspang, tukuyin ang kinakailangang halaga, paraan ng pagsukat, setup ng instrumento, mga lokasyon ng sampling at kung naaangkop ang kinakailangan bago o pagkatapos ng anumang coating o plating sa ibang pagkakataon. Huwag ilapat ang isang solong numero sa bawat proyekto nang hindi kinukumpirma ang materyal, panimulang kondisyon at layunin ng pagganap.
Aling mga Variable ang Dapat Mag-freeze ng Mga Mamimili Bago ang Pagpili ng Modelo?
| Lugar ng desisyon | Input ng mamimili | Bakit ito mahalaga | Katibayan ng supplier |
|---|---|---|---|
| materyal | Grade o materyal na pamilya at ibinigay na kondisyon | Binabago ang nakasasakit na gawi, pagbuo ng init at matamo na tapusin | Nakasulat na pagsusuri sa aplikasyon at sample na resulta |
| Geometry | Bar, tubo, baras o profile; tuwid o hindi regular | Tinutukoy ang pagpapakain, suporta at pakikipag-ugnayan | Pagguhit o layout ng configuration |
| Saklaw ng laki | Minimum/maximum diameter o seksyon, haba at masa | Kinokontrol ang modelo, suporta sa trabaho at saklaw ng pagbabago | Kumpirmadong operating envelope |
| Papasok na kondisyon | Sukat, kalawang, marka, burr at depth depth | Tinutukoy ang tungkulin sa pagtanggal at mga yugto ng abrasive | Sample trial at bago/pagkatapos ng record |
| Pangwakas na kondisyon | Kagaspangan, hitsura at pinahihintulutang natitirang mga depekto | Nagtatatag ng pagtanggap sa halip na mga pansariling inaasahan | Paraan ng inspeksyon at inaprubahang sample |
| Pag-alis ng stock | Pinapayagan ang pagbabago sa dimensyon o target sa pag-aalis | Pinipigilan ang labis na pagproseso o hindi natugunan ang mga inaasahan sa pag-aalis ng depekto | Pagsusukat ng pagsubok at panukala sa proseso |
| Throughput | Mga bahagi kada oras, tonelada bawat shift o kinakailangan sa bilis ng linya | Ikinokonekta ang kalidad ng pagtatapos sa kapasidad ng produksyon | Pagpapalagay ng ikot at pagsasaayos ng linya |
| Kapaligiran | Pagkolekta ng alikabok, ingay, mga kagamitan at paghihigpit sa halaman | Tinutukoy ang auxiliary na saklaw at kahandaan sa pag-install | Listahan ng utility at iskedyul ng interface |
Bakit Nangangailangan ng Hiwalay na Pagsusuri ang Saklaw ng Sukat at Mix ng Produkto?
Ang isang hanay ng modelo sa isang page ng produkto ay kapaki-pakinabang para sa shortlisting, ngunit hindi nito pinatutunayan na ang bawat workpiece ay maaaring iproseso sa ilalim ng isang setup. Ang diameter, haba, hugis ng seksyon, timbang at materyal ay maaaring makaimpluwensya sa katatagan at suporta ng pagpapakain. Ang mga pagbabago ay maaari ring makaapekto sa output kapag ang isang planta ay madalas na lumipat sa pagitan ng maliliit na bar at malalaking tubo.
Ang data ng produkto ng Haige ay naglilista ng maraming modelo ng abrasive belt polishing machine na may iba't ibang hanay ng diameter, pinakamababang haba ng workpiece, bilis ng feed at mga configuration ng motor. Inilalarawan ng mga halagang ito ang isang pamilya sa halip na isang unibersal na makina. Ang isang mamimili ay dapat humiling ng eksaktong iminungkahing modelo at hilingin sa supplier na markahan kung aling mga halaga ng input ang karaniwan, opsyonal, partikular sa proyekto o sa labas ng nasuri na hanay.
Kung saan malawak ang halo ng produkto, hatiin ito sa isang normal na pamilya ng produksyon at mga pambihirang produkto. Ang quotation ay maaaring sabihin kung ang mga natatanging produkto ay nangangailangan ng isa pang setup, pinababang bilis, pantulong na suporta, ibang modelo o isang hiwalay na proseso.
Paano Dapat Ikonekta ng Mga Mamimili ang Abrasive Selection Sa Target na Tapusin?
Ang nakasasakit na sinturon ay isang proseso na nauubos, hindi isang detalye na ipagpaliban hanggang sa pag-commissioning. Ang abrasive na uri, grit sequence, belt speed, contact pressure at bilang ng mga stages ay nakakaimpluwensya sa rate ng pag-alis, init at pattern sa ibabaw. Gayunpaman, ang tamang kumbinasyon ay hindi maaaring mapili nang maaasahan mula sa materyal na pangalan lamang.
Ang isang praktikal na ruta ay ang magbigay ng mga sample na kinatawan at tukuyin ang resulta ng pagtanggap. Ang supplier ay maaaring magmungkahi ng isang belt sequence at operating window para sa pagsubok. Dapat itala ng mamimili ang papasok na kundisyon, ginamit na detalye ng sinturon, mga pass o yugto, kundisyon ng feed, panghuling pagsukat at visual na resulta. Ang rekord na iyon ay nagiging isang panimulang proseso ng recipe—hindi isang garantiya na ang bawat batch sa hinaharap ay magiging pareho ang kilos.
Ang maubos na buhay ay dapat ding ituring bilang resulta ng pagsubok sa ilalim ng tinukoy na mga kondisyon. Nag-iiba ito sa sukat, kontaminasyon, tungkulin sa pagtanggal at disiplina sa pagpapatakbo. Iwasang ihambing ang mga supplier sa pamamagitan ng hindi sinusuportahang numero ng “belt life” na nakuha sa ibang workpiece.
Saan Nagiging Isyu sa Pagbili ang Init?
Ang abrasive contact ay bumubuo ng init. Ang tanong sa pagkuha ay hindi lamang kung kaya ng makina na pakinisin ang bahagi, ngunit kung magagawa ba nito nang walang hindi katanggap-tanggap na pagkawalan ng kulay, pagbaluktot, pinsala sa ibabaw o hindi matatag na pagganap ng sinturon sa ilalim ng nakaplanong duty cycle. Maaaring mangailangan ng partikular na pagsusuri ang mga tubo na manipis sa dingding, materyal na sensitibo sa init at mahabang tuluy-tuloy na pagtakbo.
Dapat sabihin ng RFQ kung pinahihintulutan ang coolant o lubrication, kung ang panghuling ibabaw ay dapat manatiling tuyo, at kung ang paglilinis, coating o plating sa ibang pagkakataon ay nagpapataw ng mga paghihigpit sa kontaminasyon. Dapat tukuyin ng supplier ang iminungkahing proseso at anumang kinakailangang pagkuha o interface ng paghawak ng likido. Dapat itong i-verify ng mamimili sa isang kinatawan na sample at pagsubok sa rate ng produksyon.
Ang Pagkolekta ng Alikabok ay Bahagi ng Saklaw ng Machine
Ang paggiling at pag-polish ay maaaring makabuo ng particulate, at ang aktwal na panganib ay nakasalalay sa workpiece, coating, contamination at abrasive. Samakatuwid, ang "kasama ang dust collector" ay hindi isang kumpletong kahulugan ng proyekto. Ang mga mamimili ay dapat magbigay ng materyal na impormasyon at naaangkop na mga kinakailangan sa site, pagkatapos ay hilingin sa supplier na tukuyin ang mga punto ng koleksyon, mga interface ng duct, mga pagpapalagay ng airflow, saklaw ng pagsasala at kung ano ang nananatiling responsibilidad ng mamimili.
Ang layout ng makina ay dapat ding magpakita ng access para sa pagpapalit ng sinturon, paglilinis at pag-alis ng nakolektang alikabok. Kung hindi kasama ng supplier ang pangunahing kolektor, dapat pa ring ibigay ng quotation ang impormasyon ng koneksyon na kinakailangan para sa disenyo ng pagkuha ng planta. Ang mga lokal na kinakailangan sa trabaho at kapaligiran ay nananatiling partikular sa proyekto at dapat suriin ng mamimili.
Paano Dapat Istruktura ang Sample na Pagsubok?
Ang isang makabuluhang pagsubok ay gumagamit ng mga sample na kumakatawan sa produksyon, hindi lamang ang pinakamadaling bahagi. Isama ang pinakakaraniwang workpiece, ang pinakamaliit at pinakamalaking may-katuturang sukat, at ang pinakamahirap na papasok na kondisyon sa ibabaw. Markahan ang bawat sample upang maitugma ang record ng proseso nito sa resulta nito.
Dapat tukuyin ng plano sa pag-apruba ang:
- papasok na materyal, geometry at kondisyon ng depekto;
- kinakailangang panghuling pagkamagaspang at visual na sanggunian;
- kritikal na sukat bago at pagkatapos ng pagproseso;
- abrasive sequence at operating assumptions;
- mga lokasyon at instrumento ng inspeksyon;
- katanggap-tanggap na mga natitirang depekto at pamantayan sa pagtanggi;
- kung ang resulta ay isang pagpapakita ng proseso o isang sample ng pagtanggap sa kontrata.
Pagkatapos ng pag-apruba, panatilihin ang sample, mga litrato, ulat ng pagsukat at mga napagkasunduang tala ng proseso. Kung magbabago ang materyal sa produksyon o papasok na kundisyon sa ibang pagkakataon, suriin kung kailangan ng bagong pagsubok.
Paano Dapat Suriin ng Mga Mamimili ang Abrasive Belt Polishing Machine ng Haige?
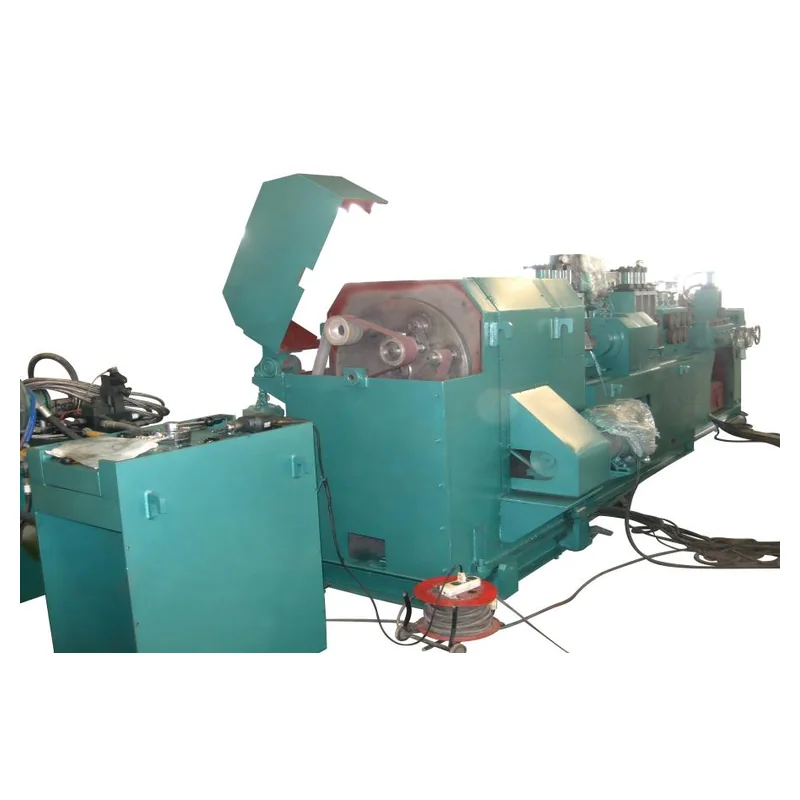
Ang Haige abrasive belt buli machine Ang pahina ay nagbibigay ng isang tunay na modelo ng pamilya para sa mga bar, tubo, shaft at profile. Inililista nito ang mga hanay ng diameter na partikular sa modelo, pinakamababang haba, bilis, impormasyon sa pagkamagaspang at mga pagsasaayos ng motor. Ang mga nai-publish na halaga ay angkop para sa paunang screening, ngunit ang inaalok na modelo ay dapat pa ring kumpirmahin laban sa kumpletong hanay ng workpiece at plano sa pagtanggap ng mamimili.
Hilingin kay Haige na ibalik ang isang iminungkahing configuration na may eksaktong modelo, naaangkop na sobre ng workpiece, kasama ang mga istasyon ng polishing, feeding at support arrangement, abrasive assumption, dust-collection boundary, mga kontrol, utility at mga hindi kasamang item. Ang anumang halaga na nakasalalay sa materyal o pagsubok ay dapat na may label na naaayon sa halip na ipakita bilang isang walang kondisyong resulta ng produksyon.
Anong Mga Karaniwang Pagkakamali sa RFQ ang Lumilikha ng Rework?
- Nagpapadala lamang ng maximum na diameter. Ang pinakamababang sukat, haba, masa at geometry ay maaaring pantay na mahalaga.
- Paggamit ng "mirror finish" nang walang ebidensya. Ang supplier ay hindi maaaring magpresyo o patunayan ang isang pansariling target na pare-pareho.
- Hindi pinapansin ang papasok na depekto. Iba't ibang tungkulin ang light finishing at deep defect removal.
- Paghahambing ng bilis ng modelo nang walang parehong pagtatapos. Ang throughput ay makabuluhan lamang kapag ang kinakailangang kalidad ng output ay pinananatiling pare-pareho.
- Iniwan ang pagkuha ng alikabok sa labas ng iskedyul ng interface. Maaaring maantala ng hindi nakatalagang koneksyon ang pag-install.
- Pag-apruba ng malinis na sample na hindi kumakatawan sa produksyon. Ang paglilitis ay nagbibigay ng mahinang ebidensya para sa maramihang operasyon.
Ano ang Dapat Isama ng Abrasive Belt Polishing Machine RFQ?
Isama ang materyal na grado at kundisyon; anyo ng workpiece; minimum at maximum na diameter o seksyon; haba at masa; mga papasok na litrato sa ibabaw at mga sample na kinatawan; mga depekto upang alisin; pinahihintulutang pag-alis ng stock; panghuling pagkamagaspang at visual na pamantayan; halo ng produksyon; target throughput; upstream at downstream na proseso; mga paghihigpit sa coolant; mga kinakailangan sa pagkolekta ng alikabok; mga kagamitan; layout ng linya; paraan ng inspeksyon; mga kinakailangan sa pagsubok; mga kinakailangang dokumento; dami; patutunguhan; at responsibilidad sa pag-install.
Hilingin sa supplier na tumugon sa bawat item bilang Nakumpirma / Paglihis / Alternatibo / Kinakailangan ng Input ng Mamimili. Kapag handa na ang data ng workpiece at sample plan, isumite ang mga ito sa pamamagitan ng form ng pagtatanong ng kagamitan sa pagtatapos ng Haige metal at humiling ng panukalang partikular sa modelo sa halip na isang generic na presyo ng makina.


