
Ano ang Dapat Kumpirmahin ng Mga Mamimili Bago Umorder ng Linya ng Produksyon ng Electroplating?
Ang isang electroplating production line ay hindi maaaring tukuyin ng mga salitang "chrome plating line" at isang target na output lamang. Kailangang i-freeze ng mga mamimili ang pamilya ng workpiece, kondisyon ng substrate, layunin ng coating, dimensional na sobre, halo ng produksyon, pagkakasunud-sunod ng proseso, paraan ng paghawak, mga utility, bentilasyon, interface ng wastewater, mga kontrol, paraan ng inspeksyon at responsibilidad sa pagtanggap. Dapat ding tukuyin ng supplier ng kagamitan ang linyang ibinibigay nito mula sa proseso ng kemikal, mga serbisyo sa gusali at lokal na gawain sa pagsunod na nananatili sa labas ng saklaw nito. Ang isang mapagtatanggol na landas sa pagbili ay workpiece at coating duty → process route → mechanical line → utility at environmental interface → control philosophy → FAT/SAT evidence. Hanggang sa maisulat ang mga hangganang ito sa RFQ, maaaring ilarawan ng dalawang sipi ang magkaibang mga proyekto kahit na parehong gumagamit ng parehong pangalan ng linya ng produksyon.
Tukuyin ang Coating Tungkulin Bago Pag-usapan ang Linya
Magsimula sa pag-andar ng idineposito na layer. Wear resistance, corrosion protection, dimensional restoration at decorative appearance ay lumikha ng iba't ibang performance at inspection priority. Ang substrate, kondisyon ng paggamot sa init, papasok na ibabaw, mga lugar na lagyan ng plated at mga lugar na itatakip ay dapat matukoy. Gayon din dapat ang kinakailangang kapal ng patong o inaprubahang detalye, pagtatapos, mga limitasyon sa dimensyon pagkatapos ng kalupkop at anumang kasunod na paggiling o pag-polish.
Huwag hilingin sa tagapagtustos ng kagamitan na ipahiwatig ang mga kinakailangang ito mula sa pangalan ng bahagi. Ang piston rod, long mandrel, tube o cylindrical na bahagi ay maaaring iproseso para sa iba't ibang dahilan. Ang pagguhit ng mamimili, detalye ng proseso o naaprubahang sample ay dapat magtatag ng kondisyon sa pagtanggap.
Sa yugto ng pagtuklas, maaaring suriin ng mga mamimili ang Haige's hanay ng mga kagamitan sa electroplating upang maunawaan ang mga magagamit na konsepto ng linya. Ang detalye ng proyekto ay dapat na paliitin ang saklaw na iyon sa isang tinukoy na workpiece at tungkulin sa proseso.
Bakit Kailangang Magyelo ang Pamilya ng Workpiece?
Ang isang linya na idinisenyo sa paligid ng mahabang cylindrical na mga bahagi ay nakasalalay sa higit sa nominal na diameter at haba. Ibigay ang minimum, normal at maximum na laki; masa; tuwid; wakas geometry; mga punto ng pag-aangat; mga lugar ng pakikipag-ugnay; pinahihintulutang pag-ikot; kondisyon sa ibabaw; batch mix at araw-araw na dami. Kung maraming pamilya ng produkto ang inaasahan, tukuyin ang kanilang bahagi sa produksyon at ang mga kinakailangan sa pagbabago.
Ang kahulugan ng workpiece ay nakakaapekto sa pagkarga, mga suporta, pag-ikot, pakikipag-ugnay sa kuryente, pag-mask, paliguan o pag-aayos ng cell, pagbabanlaw, pagpapatuyo at pagbabawas. Ang isang nominal na sobre na hindi pinapansin ang mass distribution o end geometry ay maaaring magresulta sa isang linya na tumatanggap ng bahagi nang may sukat ngunit hindi ito maasahan.
Dapat ding tukuyin ng mga mamimili kung kasama sa naka-quote na kapasidad ang mga pagtanggi, muling paggawa, pagpapanatili, mga pagsusuri sa chemistry at pagpapalit ng produkto. Ang isang teoretikal na rate ng paggalaw ay hindi katulad ng nabebentang output sa isang kumpletong paglilipat.
Imapa ang Hangganan ng Proseso, Hindi Lamang ang Pangunahing Yugto ng Plating
Ang yugto ng electroplating ay isang bahagi lamang ng ruta ng produksyon. Ang isang proyekto ay maaaring mangailangan ng paglilinis, pag-degreasing, pag-activate, pagbabanlaw, paglalagay ng plating, pagbawi, panghuling pagbabanlaw, pagpapatuyo, inspeksyon at pagtatapos sa ibaba ng agos. Ang eksaktong pagkakasunud-sunod ay nakasalalay sa substrate, kimika at detalye ng produkto; dapat itong tukuyin ng kwalipikadong proseso ng engineering sa halip na kopyahin mula sa isang generic na artikulo.
Para sa pagkuha, gumawa ng process-boundary diagram na tumutukoy sa bawat kasamang yugto at bawat interface. Markahan kung ang bawat tangke, enclosure, pump, filter, heat exchanger, rectifier, dosing device, banlawan stage, dryer at mekanismo ng paglilipat ay kasama, opsyonal, ibinibigay ng iba o napapailalim sa huling pagsusuri sa proseso.
Pinipigilan nito ang isang karaniwang agwat sa panipi: ang isang supplier ay nagpepresyo ng isang mekanikal na kumpletong linya habang ang isa ay may kasamang pretreatment, mga interface ng tambutso, mga koneksyon sa paggamot ng tubig at isang mas malaking saklaw ng automation. Hindi maihahambing ang kanilang mga kabuuan hanggang sa magkatugma ang mga hangganan.
Aling Mga Variable ng Proyekto ang Dapat Paghambingin ng Mga Mamimili?
| Lugar ng desisyon | Dapat tukuyin ng mamimili | Dapat kumpirmahin ng supplier | Ebidensya |
|---|---|---|---|
| Workpiece | Materyal, hanay ng laki, masa, geometry at halo ng produksyon | Sinuri ang operating envelope at mga exception | Pagguhit ng configuration at minarkahang data sheet |
| Tungkulin ng patong | Functional na layunin, tinukoy na layer at panghuling inspeksyon | Mga pagpapalagay sa proseso at mga hindi kasamang garantiya | Paglalarawan ng proseso at matris ng pagtanggap |
| Pagkakasunod-sunod | Mga kinakailangang yugto ng pretreatment, plating, banlaw at pagtatapos | Kasama ang mga kagamitan at hangganan ng supply | Diagram ng daloy ng proseso |
| Kapasidad | Halo ng produkto, shift, changeover at nakaplanong output | Mga pagpapalagay ng ikot at yugto ng paglilimita | Pagkalkula ng kapasidad |
| Mga utility | Magagamit na kapangyarihan, tubig, hangin, heating/cool at drainage | Mga punto ng pagkonsumo at koneksyon | Iskedyul ng utility |
| Kapaligiran | Mga naaangkop na emisyon, wastewater at mga kinakailangan sa paghawak ng kemikal | Kasama ang mga interface ng koleksyon at paggamot | Listahan ng interface at layout |
| Mga kontrol | Recipe, traceability, alarma, interlock at pagsasama ng halaman | PLC/HMI at saklaw ng data | Pagtutukoy ng functional na disenyo |
| Pagtanggap | FAT, SAT, mga sample na bahagi at mga paraan ng pagsukat | Mga kondisyon at dokumento ng demonstrasyon | Inaprubahang test protocol |
Paano Dapat Tukuyin ng Mga Mamimili ang Throughput?
Ang throughput ay dapat kalkulahin mula sa halo ng produkto at kumpletong cycle, hindi mula sa bilis ng conveyor lamang. Tukuyin ang oras ng paglo-load, pretreatment time, plating time, pagbabanlaw, drainage, unloading, inspection, chemistry checks, planned maintenance at changeover. Kung ang mga produkto ay may iba't ibang diameter o mga kinakailangan sa coating, kalkulahin ang mga kinatawan ng kaso sa halip na umasa sa isang average.
Hilingin sa tagapagtustos na sabihin ang yugto ng paglilimita at bawat pagpapalagay sa likod ng pagtatantya ng kapasidad. Kung ang oras ng proseso ay nakasalalay sa chemistry o kinakailangang pagganap ng coating na hindi pa napapatunayan, markahan ang output bilang pansamantala. Mas kapani-paniwala ito kaysa gawing garantisadong rate ang maagang pagtatantya.
Ang isang kapaki-pakinabang na iskedyul ng kapasidad ay naghihiwalay sa mekanikal na kakayahang magamit, oras ng proseso at kalidad na ani. Nakasaad din dito kung ano ang maaaring ipakita ng supplier sa panahon ng FAT at kung ano ang dapat na ma-verify sa ibang pagkakataon gamit ang mga kagamitan sa site at kimika ng produksyon.
Kailangan ng Mga Utility ng Iskedyul ng Koneksyon
Ang isang panipi ng proyekto ay hindi dapat maglista lamang ng kabuuang kuryente. Dapat itong tukuyin ang mga pagpapalagay ng boltahe at dalas, pangangailangan ng rectifier, kinakailangan sa pag-init o pagpapalamig, pangangailangan sa proseso-tubig at tubig-banlaw, naka-compress na hangin, tambutso, drainage at anumang mga interface ng pagkontrol sa temperatura. Ang iskedyul ng koneksyon ay dapat magbigay ng lokasyon, load, kalidad at responsibilidad para sa bawat utility.
Maaaring makaimpluwensya ang kalidad ng tubig sa pagbabanlaw at katatagan ng proseso, habang ang temperatura ng site at kapasidad ng paglamig ay maaaring makaimpluwensya sa thermal control. Ang mamimili ay dapat magbigay ng aktwal na mga kondisyon ng site. Dapat tukuyin ng tagapagtustos kung saan nakasalalay ang huling pagkonsumo sa recipe ng proseso, oras ng pagpapatakbo o lokal na disenyo ng kapaligiran.
Ang layout ay pare-parehong mahalaga. Dapat ibigay ng mamimili ang magagamit na sobre ng gusali, pag-load sa sahig, ruta ng pag-access, probisyon sa pag-angat, clearance sa pagpapanatili at mga hadlang sa service-trench. Ang kagamitan na akma sa lugar ng produksyon sa plano ay maaaring mahirap pa ring i-install o mapanatili kung ang mga interface na ito ay hindi papansinin.
Ang Bentilasyon at Wastewater ay Mga Interface ng Proyekto
Ang mga proseso ng electroplating ay maaaring lumikha ng regulated air emissions at wastewater stream. Ang mga naaangkop na kinakailangan ay nakasalalay sa kimika, hurisdiksyon, sukat ng produksyon at mga permit sa site. Samakatuwid, ang kagamitang RFQ ay dapat magsaad ng nakaplanong chemistry at lokal na batayan ng pagsunod, habang iniiwasan ang pagpapalagay na ang isang karaniwang pakete ng makina ay awtomatikong nakakatugon sa bawat lokasyon.
Tukuyin kung sino ang nagdidisenyo at nagsu-supply ng mga enclosure, extraction hood, ductwork, fan, scrubbers, monitoring point, segregation ng rinse-water, mga tangke ng koleksyon, wastewater treatment at mga koneksyon sa discharge. Kung ang supplier ng linya ay nagbibigay lamang ng mga punto ng koneksyon, ang data ng interface ay dapat pa ring sapat na detalyado para sa environmental contractor ng mamimili.
Dapat i-verify ng plano sa pagtanggap ang pisikal na pag-install at functional na operasyon ng mga ibinigay na interface. Ang pagsunod sa regulasyon ay nananatiling napapailalim sa kumpletong naka-install na system, operating chemistry, mga permit at mga kinakailangan ng lokal na awtoridad—hindi lamang ang pagbili ng isang line component.
Paano Dapat Tukoyin ang Mga Kontrol at Traceability?
Ang saklaw ng automation ay dapat sumunod sa sistema ng produksyon at kalidad. Dapat tukuyin ng mga mamimili ang mga kinakailangang recipe, antas ng pag-access ng user, pagkakakilanlan ng bahagi, pagsubaybay sa pagkakasunud-sunod, kasaysayan ng alarma, mga interlock, talaan ng parameter, pag-export ng data at komunikasyon sa mga system ng halaman. Huwag mangailangan ng isang protocol o software na tampok maliban kung ito ay kinakailangan at suportado ng arkitektura ng proyekto.
Dapat ipaliwanag ng functional na disenyo kung ano ang nangyayari sa panahon ng power interruption, sensor fault, pump failure, exhaust fault, over-temperature na kondisyon o hindi kumpletong paglipat. Ang mga function ng kaligtasan at mga interlock ng proseso ay dapat suriin ng mga kwalipikadong partido laban sa panghuling disenyo ng makina, kemikal at site.
Ang kakayahang masubaybayan ay dapat ikonekta ang naprosesong batch o workpiece sa naitalang impormasyon sa proseso at ebidensya ng inspeksyon. Kung kinakailangan ito, sabihin kung paano pumapasok ang identifier sa system at kung aling data ang dapat panatilihin. Masyadong malabo ang isang generic na pahayag na "kasama ang pag-log ng data" para tanggapin.
Paghiwalayin ang Pagtanggap ng Kagamitan Sa Pagtanggap ng Coating
Maaaring kumpirmahin ng mekanikal at elektrikal na FAT ang pagpupulong, paggalaw, mga kontrol, mga alarma at mga nakadokumentong interface. Maaaring hindi nito patunayan ang panghuling patong ng produksyon sa ilalim ng chemistry ng site ng mamimili, mga kagamitan at buong halo ng workpiece. Sa kabaligtaran, ang isang mahusay na patong sa isang sample ay hindi nagpapatunay na ang bawat mekanikal, kontrol at pangangailangan sa kapaligiran ay naihatid.
Lumikha ng dalawang konektadong mga layer ng pagtanggap:
- Pagtanggap ng kagamitan: mga dimensyon, mga bahagi, paggalaw, mga bantay, mga kontrol, mga kagamitan, mga alarma, mga dokumento at kasama ang mga auxiliary system.
- Proseso/pagtanggap ng produkto: mga inaprubahang sample, kinakailangan ng coating, dimensional na resulta, hitsura, pagdirikit o iba pang tinukoy na mga pagsubok, throughput case at traceability.
Dapat isaad ng kontrata kung aling mga pagsubok ang nagaganap sa supplier, na nagaganap pagkatapos ng pag-install at nangangailangan ng kimika ng produksyon o mga laboratoryo ng third-party. Dapat din nitong tukuyin ang tugon sa isang paglihis, kabilang ang pagwawasto, muling pagsusuri at awtoridad sa pag-apruba.
Paano Dapat Suriin ng Mga Mamimili ang Pahalang na Tuloy-tuloy na Linya ng Haige?
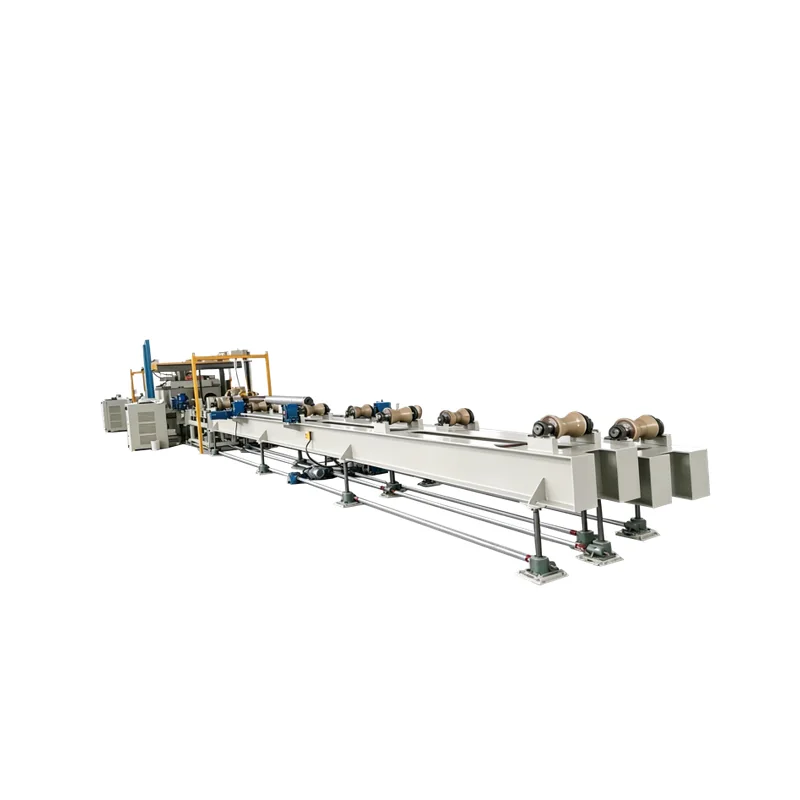
kay Haige pahalang na tuloy-tuloy na linya ng produksyon ng electroplating nagbibigay ng konkretong panimulang punto para sa mahabang cylindrical na workpiece. Tinutukoy ng kasalukuyang data ng produkto ang isang aplikasyon para sa mahabang mandrel, isang nakalistang hanay ng diameter na 90–280 mm, isang nakalistang hanay ng haba na 10,000–13,000 mm at isang 2-channel/1-string na configuration ng proseso.
Inilalarawan ng mga halagang iyon ang na-publish na configuration; hindi nila ibig sabihin na ang bawat proyekto o bahagi sa loob ng dimensional na sobre ay awtomatikong magkatugma. Ang mamimili ay dapat humiling ng kumpirmasyon ng substrate, masa, end geometry, suporta at pag-ikot, electrical contact, coating duty, process sequence, cycle assumptions at kumpletong supply boundary. Dapat ding tukuyin ng supplier kung aling mga halaga ang nakapirming data ng produkto at kung alin ang nangangailangan ng pagsusuri sa engineering.
Para sa mga proyekto sa labas ng nakalistang pamilya ng workpiece, huwag ipagpalagay na sapat ang pag-scale ng mga sukat. Humingi ng isang teknikal na pagsusuri na partikular sa proyekto at isang minarkahang paglihis o alternatibong panukala.
Anong Mga Karaniwang Pagkakamali sa Pagbili ang Nakakasira sa Paghahambing?
- Gamit lamang ang bahaging sobre. Ang mga kinakailangan sa masa, end geometry, rotation at contact ay hindi natukoy.
- Ang pag-iwan ng pretreatment sa labas ng RFQ. Kasama sa mga panipi ang iba't ibang kondisyon sa pagsisimula.
- Paghahambing ng output ng nameplate. Maaaring magkaiba ang paghahalo ng produkto, oras ng proseso, pagpapalit ng pagbabago at ani.
- Ipagpalagay na kasama ang mga kagamitan sa kapaligiran. Maaaring manatiling walang presyo ang mga responsibilidad sa bentilasyon at wastewater.
- Pagtanggap ng "awtomatiko" nang walang functional na paglalarawan. Maaaring hindi magkatugma ang mga recipe, alarma, traceability at komunikasyon ng halaman.
- Paggamit ng isang sample bilang kumpletong pagtanggap. Hindi mapapalitan ng isang sample na resulta ang kagamitan, dokumentasyon at pag-verify ng duty-cycle.
Ano ang Dapat Isama ng Electroplating Production Line RFQ?
Magbigay ng mga guhit at rebisyon ng workpiece; substrate at ibinigay na kondisyon; minimum, normal at pinakamataas na sukat at masa; halo ng produksyon; layunin ng patong at inaprubahang detalye; masked at contact na mga lugar; papasok na ibabaw; pagkakasunud-sunod ng proseso; kinakailangang pretreatment at post-treatment; target na kapasidad at mga shift; konsepto ng paghawak; layout ng gusali; mga kagamitan; mga kinakailangan sa bentilasyon at wastewater; mga kontrol at mga interface ng data; pamamaraan ng inspeksyon; Plano ng FAT at SAT; sample na bahagi; wika ng dokumento; saklaw ng mga ekstrang bahagi; responsibilidad sa pag-install at pag-komisyon; dami; patutunguhan; at naaangkop na mga kinakailangan sa proyekto o regulasyon.
Atasan ang supplier na ibalik ang bawat field bilang Nakumpirma / Paglihis / Alternatibo / Kinakailangan ng Input ng Mamimili, kasama ang daloy ng proseso, layout, iskedyul ng utility, responsibility matrix at panukala sa pagtanggap. Maaaring ipadala ng mga mamimili na may ganitong mga input na inihanda sa pamamagitan ng Pahina ng pagtatanong ng proyekto ng Haige para sa isang teknikal na pagsusuri na partikular sa proyekto.


