
ผู้ซื้อควรยืนยันอะไรก่อนสั่งซื้อสายการผลิตการชุบด้วยไฟฟ้า
สายการผลิตการชุบด้วยไฟฟ้าไม่สามารถระบุได้ด้วยคำว่า "สายการชุบโครเมี่ยม" และเอาต์พุตเป้าหมายเพียงอย่างเดียว ผู้ซื้อจำเป็นต้องแช่แข็งกลุ่มชิ้นงาน สภาพของสารตั้งต้น วัตถุประสงค์ในการเคลือบ ซองขนาด ส่วนผสมการผลิต ลำดับกระบวนการ วิธีการจัดการ สาธารณูปโภค การระบายอากาศ ส่วนต่อประสานกับน้ำเสีย การควบคุม วิธีการตรวจสอบ และความรับผิดชอบในการยอมรับ ซัพพลายเออร์อุปกรณ์จะต้องแยกแยะสายการผลิตที่จัดหาออกจากกระบวนการทางเคมี การบริการในอาคาร และงานปฏิบัติตามกฎระเบียบในท้องถิ่นซึ่งอยู่นอกขอบเขต เส้นทางการซื้อที่สามารถป้องกันได้คือ หน้าที่ของชิ้นงานและการเคลือบ → เส้นทางกระบวนการ → สายเครื่องกล → ส่วนต่อประสานยูทิลิตี้และสิ่งแวดล้อม → ปรัชญาการควบคุม → หลักฐาน FAT/SAT. จนกว่าขอบเขตเหล่านี้จะถูกเขียนลงใน RFQ ใบเสนอราคาสองรายการอาจอธิบายโครงการที่แตกต่างกันมาก แม้ว่าทั้งสองจะใช้ชื่อสายการผลิตเดียวกันก็ตาม
กำหนดหน้าที่การเคลือบก่อนที่จะหารือเกี่ยวกับสายงาน
เริ่มต้นด้วยการทำงานของชั้นที่ฝากไว้ ความต้านทานต่อการสึกหรอ การป้องกันการกัดกร่อน การคืนสภาพตามขนาด และรูปลักษณ์การตกแต่ง ทำให้เกิดประสิทธิภาพและลำดับความสำคัญในการตรวจสอบที่แตกต่างกัน ต้องระบุพื้นผิว สภาวะการให้ความร้อน พื้นผิวที่เข้ามา พื้นที่ที่จะชุบ และพื้นที่ที่จะปิดบัง ความหนาของการเคลือบที่ต้องการหรือข้อกำหนดที่ได้รับอนุมัติ พื้นผิว ขีดจำกัดมิติหลังจากการชุบ และการเจียรหรือขัดเงาใดๆ ที่ตามมาจะต้องเป็นไปตามนั้น
อย่าขอให้ผู้จำหน่ายอุปกรณ์อนุมานข้อกำหนดเหล่านี้จากชื่อชิ้นส่วน ก้านลูกสูบ แมนเดรลยาว ท่อ หรือส่วนประกอบทรงกระบอกอาจได้รับการประมวลผลด้วยเหตุผลที่แตกต่างกัน รูปวาดของผู้ซื้อ ข้อกำหนดกระบวนการ หรือตัวอย่างที่ได้รับอนุมัติจะต้องสร้างเงื่อนไขการยอมรับ
ในขั้นตอนการค้นพบ ผู้ซื้อสามารถตรวจสอบ Haige's ได้ ช่วงอุปกรณ์ไฟฟ้า เพื่อทำความเข้าใจแนวคิดเส้นที่มีอยู่ ข้อกำหนดของโครงการจะต้องจำกัดขอบเขตให้แคบลงตามชิ้นงานและหน้าที่กระบวนการที่กำหนดไว้
เหตุใดตระกูลชิ้นงานจึงต้องถูกแช่แข็ง?
เส้นที่ออกแบบรอบๆ ชิ้นส่วนทรงกระบอกยาวนั้นขึ้นอยู่กับเส้นผ่านศูนย์กลางและความยาวมากกว่าปกติ ระบุขนาดขั้นต่ำ ปกติ และสูงสุด มวล; ความตรง; เรขาคณิตส่วนท้าย จุดยก; พื้นที่ติดต่อ การหมุนที่อนุญาต สภาพพื้นผิว การผสมเป็นชุดและปริมาณรายวัน หากคาดว่าจะมีตระกูลผลิตภัณฑ์หลายตระกูล ให้ระบุส่วนแบ่งการผลิตและข้อกำหนดในการเปลี่ยนแปลง
คำจำกัดความของชิ้นงานส่งผลต่อการโหลด การรองรับ การหมุน หน้าสัมผัสทางไฟฟ้า การมาสก์ การจัดเรียงอ่างหรือเซลล์ การชะล้าง การระบายน้ำ และการขนถ่าย ขอบเขตที่กำหนดซึ่งละเว้นการกระจายมวลหรือรูปทรงส่วนท้ายอาจส่งผลให้เส้นที่รับชิ้นส่วนในมิติแต่ไม่สามารถจัดการได้อย่างน่าเชื่อถือ
ผู้ซื้อควรกำหนดด้วยว่ากำลังการผลิตที่เสนอนั้นรวมถึงการคัดแยก การทำงานซ้ำ การบำรุงรักษา การตรวจสอบทางเคมี และการเปลี่ยนผลิตภัณฑ์หรือไม่ อัตราการเคลื่อนไหวตามทฤษฎีไม่เหมือนกับผลผลิตที่ขายได้ตลอดกะที่สมบูรณ์
จัดทำแผนผังขอบเขตกระบวนการ ไม่ใช่แค่ขั้นตอนการชุบหลักเท่านั้น
ขั้นตอนการชุบด้วยไฟฟ้าเป็นเพียงส่วนหนึ่งของเส้นทางการผลิตเท่านั้น โครงการอาจต้องมีการทำความสะอาด การล้างไขมัน การเปิดใช้งาน การล้าง การชุบ การคืนสภาพ การล้างขั้นสุดท้าย การอบแห้ง การตรวจสอบ และการตกแต่งขั้นสุดท้ายที่ปลายน้ำ ลำดับที่แน่นอนขึ้นอยู่กับซับสเตรต เคมี และข้อมูลจำเพาะของผลิตภัณฑ์ ควรกำหนดโดยวิศวกรรมกระบวนการที่มีคุณสมบัติเหมาะสม แทนที่จะคัดลอกมาจากบทความทั่วไป
สำหรับการจัดซื้อ ให้สร้างไดอะแกรมขอบเขตกระบวนการที่ระบุทุกขั้นตอนที่รวมไว้และทุกอินเทอร์เฟซ ทำเครื่องหมายว่ารวมถัง กล่องหุ้ม ปั๊ม ตัวกรอง เครื่องแลกเปลี่ยนความร้อน วงจรเรียงกระแส อุปกรณ์จ่าย ขั้นตอนการล้าง เครื่องทำแห้ง และกลไกการถ่ายโอนไว้ด้วยหรือไม่ เป็นทางเลือก จัดหาโดยผู้อื่นหรืออยู่ภายใต้การตรวจสอบกระบวนการขั้นสุดท้าย
วิธีนี้จะช่วยป้องกันช่องว่างในการเสนอราคาทั่วไป: ซัพพลายเออร์รายหนึ่งกำหนดราคาให้กับสายการผลิตแบบกลไก ในขณะที่อีกรายหนึ่งจะกำหนดราคาสำหรับการบำบัดเบื้องต้น ส่วนต่อประสานไอเสีย การเชื่อมต่อการบำบัดน้ำ และขอบเขตระบบอัตโนมัติที่ใหญ่ขึ้น ไม่สามารถเปรียบเทียบผลรวมได้จนกว่าขอบเขตจะตรงกัน
ผู้ซื้อควรเปรียบเทียบตัวแปรโครงการใด
| พื้นที่การตัดสินใจ | ผู้ซื้อจะต้องกำหนด | ซัพพลายเออร์จะต้องยืนยัน | หลักฐาน |
|---|---|---|---|
| ชิ้นงาน | วัสดุ ช่วงขนาด มวล รูปทรง และส่วนประสมการผลิต | ตรวจสอบขอบเขตการปฏิบัติงานและข้อยกเว้น | การเขียนแบบการกำหนดค่าและแผ่นข้อมูลที่ทำเครื่องหมายไว้ |
| หน้าที่การเคลือบ | วัตถุประสงค์การใช้งาน ชั้นที่ระบุ และการตรวจสอบขั้นสุดท้าย | สมมติฐานกระบวนการและการค้ำประกันที่ไม่รวม | คำอธิบายกระบวนการและเมทริกซ์การยอมรับ |
| ลำดับ | ขั้นตอนการปรับสภาพ การชุบ การล้าง และการตกแต่งขั้นสุดท้ายที่จำเป็น | รวมอุปกรณ์และขอบเขตการจัดหา | แผนภาพการไหลของกระบวนการ |
| ความจุ | การผสมผสานผลิตภัณฑ์ กะ การเปลี่ยนแปลง และผลผลิตที่วางแผนไว้ | สมมติฐานของวงจรและขั้นตอนการจำกัด | การคำนวณความจุ |
| สาธารณูปโภค | มีไฟฟ้า น้ำ อากาศ เครื่องทำความร้อน/ความเย็น และการระบายน้ำ | จุดบริโภคและจุดเชื่อมต่อ | ตารางยูทิลิตี้ |
| สิ่งแวดล้อม | ข้อกำหนดด้านการปล่อยมลพิษ น้ำเสีย และการจัดการสารเคมีที่เกี่ยวข้อง | รวมอินเทอร์เฟซการรวบรวมและการรักษา | รายการอินเทอร์เฟซและเค้าโครง |
| การควบคุม | สูตรอาหาร การตรวจสอบย้อนกลับ สัญญาณเตือน การเชื่อมต่อ และการบูรณาการโรงงาน | PLC/HMI และขอบเขตข้อมูล | ข้อกำหนดการออกแบบฟังก์ชั่น |
| การยอมรับ | FAT, SAT, ชิ้นส่วนตัวอย่าง และวิธีการวัด | เงื่อนไขและเอกสารสาธิต | โปรโตคอลการทดสอบที่ได้รับอนุมัติ |
ผู้ซื้อควรกำหนดปริมาณงานอย่างไร
ปริมาณงานควรคำนวณจากส่วนผสมของผลิตภัณฑ์และรอบการทำงานทั้งหมด ไม่ใช่จากความเร็วสายพานลำเลียงเพียงอย่างเดียว ระบุเวลาในการโหลด เวลาเตรียมการบำบัด เวลาชุบ การล้าง การระบายน้ำ การขนถ่าย การตรวจสอบ การตรวจสอบทางเคมี การบำรุงรักษาตามแผน และการเปลี่ยนแปลง หากผลิตภัณฑ์มีเส้นผ่านศูนย์กลางหรือข้อกำหนดในการเคลือบที่แตกต่างกัน ให้คำนวณกรณีต่างๆ แทนการใช้ค่าเฉลี่ยเพียงค่าเดียว
ขอให้ซัพพลายเออร์ระบุขั้นตอนการจำกัดและทุกข้อสันนิษฐานเบื้องหลังการประมาณกำลังการผลิต หากเวลาในกระบวนการขึ้นอยู่กับเคมีหรือประสิทธิภาพการเคลือบที่ต้องการซึ่งยังไม่ได้รับการตรวจสอบ ให้ทำเครื่องหมายผลลัพธ์เป็นการชั่วคราว ซึ่งมีความน่าเชื่อถือมากกว่าการเปลี่ยนการประมาณการตั้งแต่เนิ่นๆ ให้เป็นอัตราที่รับประกัน
ตารางกำลังการผลิตที่มีประโยชน์จะแยกความพร้อมทางกล เวลาของกระบวนการ และผลผลิตที่มีคุณภาพ นอกจากนี้ยังระบุถึงสิ่งที่ซัพพลายเออร์สามารถสาธิตได้ในระหว่าง FAT และสิ่งที่ต้องได้รับการตรวจสอบในภายหลังด้วยสาธารณูปโภคของไซต์งานและเคมีการผลิต
ยูทิลิตี้จำเป็นต้องมีกำหนดการเชื่อมต่อ
ใบเสนอราคาโครงการไม่ควรระบุเฉพาะกำลังไฟฟ้าทั้งหมด ควรระบุสมมติฐานเกี่ยวกับแรงดันไฟฟ้าและความถี่ ความต้องการวงจรเรียงกระแส ความต้องการในการทำความร้อนหรือความเย็น ความต้องการน้ำในกระบวนการและน้ำล้าง อากาศอัด ไอเสีย การระบายน้ำ และส่วนต่อประสานการควบคุมอุณหภูมิ ตารางการเชื่อมต่อควรระบุตำแหน่ง ปริมาณงาน คุณภาพ และความรับผิดชอบของสาธารณูปโภคแต่ละประเภท
คุณภาพน้ำมีอิทธิพลต่อการชะล้างและความเสถียรของกระบวนการ ในขณะที่อุณหภูมิและความสามารถในการทำความเย็นของไซต์อาจส่งผลต่อการควบคุมความร้อน ผู้ซื้อควรระบุสภาพสถานที่จริง ซัพพลายเออร์ควรระบุว่าการบริโภคขั้นสุดท้ายขึ้นอยู่กับสูตรของกระบวนการ ชั่วโมงการทำงาน หรือการออกแบบด้านสิ่งแวดล้อมในท้องถิ่นส่วนใด
การจัดวางก็มีความสำคัญไม่แพ้กัน ผู้ซื้อควรจัดเตรียมสิ่งปลูกสร้างที่มีอยู่ การบรรทุกของพื้น เส้นทางการเข้าถึง การจัดเตรียมการยก ระยะห่างในการบำรุงรักษา และข้อจำกัดในการให้บริการ อุปกรณ์ที่เหมาะกับพื้นที่การผลิตตามแผนอาจยังติดตั้งหรือบำรุงรักษาได้ยากหากไม่สนใจอินเทอร์เฟซเหล่านี้
การระบายอากาศและน้ำเสียเป็นอินเทอร์เฟซของโครงการ
กระบวนการชุบด้วยไฟฟ้าสามารถสร้างการปล่อยอากาศเสียและกระแสน้ำเสียที่ได้รับการควบคุม ข้อกำหนดที่เกี่ยวข้องขึ้นอยู่กับเคมี เขตอำนาจศาล ขนาดการผลิต และใบอนุญาตสถานที่ ดังนั้น RFQ ของอุปกรณ์จะต้องระบุเคมีที่วางแผนไว้และพื้นฐานการปฏิบัติตามข้อกำหนดในท้องถิ่น ขณะเดียวกันก็หลีกเลี่ยงการสันนิษฐานว่าแพ็คเกจเครื่องจักรมาตรฐานจะตอบสนองทุกสถานที่โดยอัตโนมัติ
กำหนดผู้ที่ออกแบบและจัดหาตู้ ตู้ดูดควัน ท่อ พัดลม เครื่องฟอก จุดตรวจสอบ การแยกน้ำล้าง ถังเก็บ การบำบัดน้ำเสีย และจุดต่อท่อระบาย หากซัพพลายเออร์ในสายการผลิตจัดเตรียมเฉพาะจุดเชื่อมต่อ ข้อมูลอินเทอร์เฟซจะต้องยังคงมีรายละเอียดเพียงพอสำหรับผู้รับเหมาด้านสิ่งแวดล้อมของผู้ซื้อ
แผนการยอมรับควรตรวจสอบการติดตั้งทางกายภาพและการทำงานของอินเทอร์เฟซที่ให้มา การปฏิบัติตามกฎระเบียบยังคงขึ้นอยู่กับระบบที่ติดตั้งเสร็จสมบูรณ์ เคมีปฏิบัติการ ใบอนุญาต และข้อกำหนดของหน่วยงานท้องถิ่น ไม่ใช่แค่การซื้อส่วนประกอบในสายการผลิตเท่านั้น
ควรระบุการควบคุมและตรวจสอบย้อนกลับอย่างไร
ขอบเขตของระบบอัตโนมัติควรเป็นไปตามระบบการผลิตและคุณภาพ ผู้ซื้อควรกำหนดสูตรอาหารที่จำเป็น ระดับการเข้าถึงของผู้ใช้ การระบุชิ้นส่วน การติดตามลำดับ ประวัติการแจ้งเตือน อินเตอร์ล็อค บันทึกพารามิเตอร์ การส่งออกข้อมูล และการสื่อสารกับระบบโรงงาน ไม่จำเป็นต้องมีโปรโตคอลหรือคุณลักษณะซอฟต์แวร์ เว้นแต่จำเป็นและได้รับการสนับสนุนจากสถาปัตยกรรมโครงการ
การออกแบบฟังก์ชันควรอธิบายสิ่งที่เกิดขึ้นระหว่างไฟฟ้าขัดข้อง เซ็นเซอร์ทำงานผิดปกติ ปั๊มขัดข้อง ไอเสียทำงานผิดปกติ สภาพอุณหภูมิเกิน หรือการถ่ายเทที่ไม่สมบูรณ์ ฟังก์ชันด้านความปลอดภัยและการเชื่อมต่อระหว่างกระบวนการต้องได้รับการตรวจสอบโดยบุคคลที่มีคุณสมบัติโดยเทียบกับเครื่องจักรขั้นสุดท้าย สารเคมี และการออกแบบสถานที่
ความสามารถในการตรวจสอบย้อนกลับควรเชื่อมโยงชุดงานหรือชิ้นงานที่ประมวลผลเข้ากับข้อมูลกระบวนการที่บันทึกไว้และหลักฐานการตรวจสอบ หากจำเป็น ให้ระบุว่าตัวระบุเข้าสู่ระบบอย่างไร และข้อมูลใดที่ต้องเก็บรักษาไว้ คำสั่ง "รวมการบันทึกข้อมูล" ทั่วไปนั้นคลุมเครือเกินกว่าจะยอมรับได้
แยกการยอมรับอุปกรณ์จากการยอมรับการเคลือบ
FAT เครื่องกลและไฟฟ้าสามารถยืนยันการประกอบ การเคลื่อนไหว การควบคุม สัญญาณเตือน และอินเทอร์เฟซที่บันทึกไว้ อาจไม่สามารถพิสูจน์การเคลือบการผลิตขั้นสุดท้ายภายใต้เคมีของไซต์งาน สาธารณูปโภค และส่วนผสมของชิ้นงานทั้งหมดได้ ในทางกลับกัน การเคลือบที่ดีบนตัวอย่างเดียวไม่ได้พิสูจน์ว่าเป็นไปตามข้อกำหนดด้านกลไก การควบคุม และสิ่งแวดล้อมทุกประการ
สร้างเลเยอร์การยอมรับที่เชื่อมต่อกันสองชั้น:
- การยอมรับอุปกรณ์: ขนาด ส่วนประกอบ การเคลื่อนไหว การ์ด การควบคุม สาธารณูปโภค สัญญาณเตือน เอกสาร และระบบเสริมรวมอยู่ด้วย
- กระบวนการ/การยอมรับผลิตภัณฑ์: ตัวอย่างที่ได้รับการอนุมัติ ข้อกำหนดในการเคลือบ ผลลัพธ์ด้านมิติ ลักษณะ การยึดเกาะหรือการทดสอบอื่นๆ ที่ระบุ ปริมาณงาน และความสามารถในการตรวจสอบย้อนกลับ
สัญญาควรระบุว่าการทดสอบใดเกิดขึ้นที่ซัพพลายเออร์ ซึ่งเกิดขึ้นหลังการติดตั้ง และการทดสอบใดที่ต้องใช้เคมีการผลิตหรือห้องปฏิบัติการของบุคคลที่สาม นอกจากนี้ควรกำหนดการตอบสนองต่อการเบี่ยงเบน รวมถึงการดำเนินการแก้ไข การทดสอบซ้ำ และอำนาจการอนุมัติ
ผู้ซื้อควรประเมินเส้นต่อเนื่องแนวนอนของ Haige อย่างไร
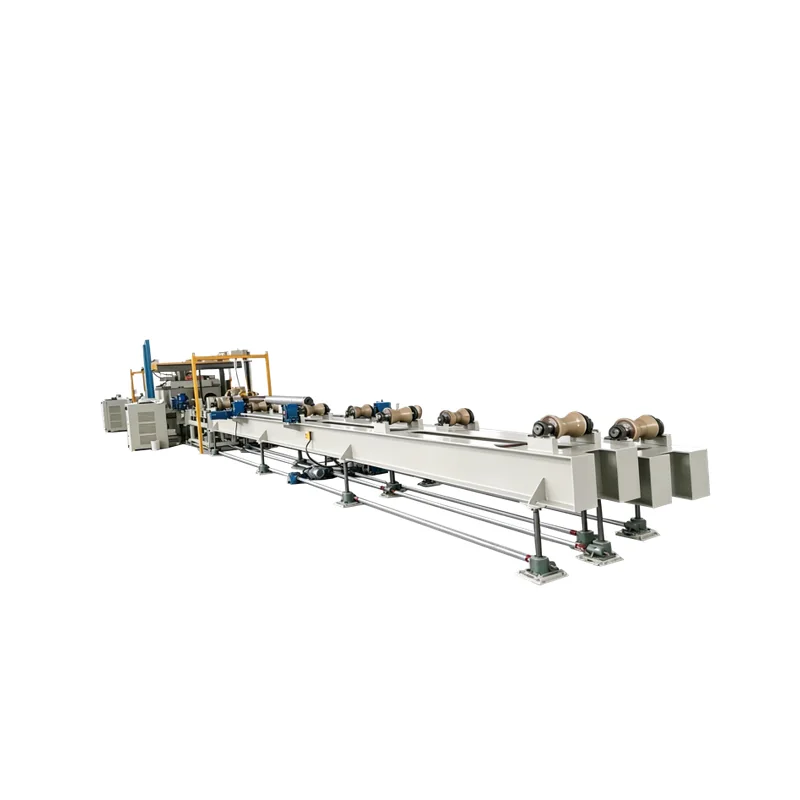
เฮจ สายการผลิตการชุบด้วยไฟฟ้าอย่างต่อเนื่องในแนวนอน เป็นจุดเริ่มต้นที่เป็นรูปธรรมสำหรับชิ้นงานทรงกระบอกยาว ข้อมูลผลิตภัณฑ์ปัจจุบันระบุการใช้งานสำหรับแมนเดรลแบบยาว ช่วงเส้นผ่านศูนย์กลางที่ระบุไว้ 90–280 มม. ช่วงความยาวที่ระบุไว้ 10,000–13,000 มม. และการกำหนดค่ากระบวนการ 2 ช่อง/1 สาย
ค่าเหล่านั้นอธิบายการกำหนดค่าที่เผยแพร่ ไม่ได้หมายความว่าทุกโปรเจ็กต์หรือทุกส่วนภายในซองจดหมายมิติจะเข้ากันได้โดยอัตโนมัติ ผู้ซื้อควรขอคำยืนยันเกี่ยวกับวัสดุพิมพ์ มวล รูปทรงส่วนปลาย การรองรับและการหมุน หน้าสัมผัสทางไฟฟ้า หน้าที่การเคลือบ ลำดับกระบวนการ สมมติฐานของวงจร และขอบเขตการจัดหาที่สมบูรณ์ ซัพพลายเออร์ควรระบุด้วยว่าค่าใดเป็นข้อมูลผลิตภัณฑ์คงที่และค่าใดต้องมีการตรวจสอบทางวิศวกรรม
สำหรับโปรเจ็กต์ที่อยู่นอกกลุ่มชิ้นงานที่ระบุไว้ อย่าถือว่าการปรับขนาดมิตินั้นเพียงพอแล้ว ขอให้มีการทบทวนทางเทคนิคเฉพาะโครงการและข้อเบี่ยงเบนที่ชัดเจนหรือข้อเสนอทางเลือก
ข้อผิดพลาดในการจัดซื้อจัดจ้างทั่วไปอะไรบ้างที่บิดเบือนการเปรียบเทียบ?
- ใช้เพียงซองชิ้นส่วน ข้อกำหนดด้านมวล รูปทรงส่วนปลาย การหมุน และหน้าสัมผัสยังไม่มีการกำหนดไว้
- ออกจากการปรับสภาพไว้นอก RFQ ใบเสนอราคาจะรวมเงื่อนไขการเริ่มต้นที่แตกต่างกัน
- การเปรียบเทียบเอาต์พุตแผ่นป้าย สมมติฐานส่วนผสมผลิตภัณฑ์ ระยะเวลาดำเนินการ การเปลี่ยนแปลง และผลผลิตอาจแตกต่างกัน
- สมมติว่ามีอุปกรณ์ด้านสิ่งแวดล้อมรวมอยู่ด้วย ความรับผิดชอบในการระบายอากาศและน้ำเสียสามารถคงอยู่ได้โดยไม่มีค่าใช้จ่าย
- ยอมรับ "อัตโนมัติ" โดยไม่มีคำอธิบายการทำงาน สูตรอาหาร การแจ้งเตือน การตรวจสอบย้อนกลับ และการสื่อสารกับพืชอาจไม่ตรงกัน
- การใช้หนึ่งตัวอย่างเป็นการยอมรับโดยสมบูรณ์ ผลลัพธ์ตัวอย่างไม่สามารถทดแทนอุปกรณ์ เอกสาร และการตรวจสอบรอบการทำงานได้
RFQ สายการผลิตการชุบด้วยไฟฟ้าควรรวมอะไรบ้าง
จัดทำแบบร่างและแก้ไขชิ้นงาน วัสดุพิมพ์และสภาพที่ให้มา ขนาดและมวลขั้นต่ำ ปกติ และสูงสุด ส่วนผสมการผลิต วัตถุประสงค์ในการเคลือบและข้อกำหนดที่ได้รับอนุมัติ บริเวณที่สวมหน้ากากและบริเวณสัมผัส พื้นผิวที่เข้ามา ลำดับกระบวนการ ต้องมีการปรับสภาพและหลังการรักษา กำลังการผลิตเป้าหมายและการเปลี่ยนแปลง แนวคิดการจัดการ แผนผังอาคาร สาธารณูปโภค; ข้อกำหนดการระบายอากาศและน้ำเสีย การควบคุมและส่วนต่อประสานข้อมูล วิธีการตรวจสอบ แผน FAT และ SAT ชิ้นส่วนตัวอย่าง ภาษาเอกสาร ขอบเขตอะไหล่ ความรับผิดชอบในการติดตั้งและการว่าจ้าง ปริมาณ; ปลายทาง; และโครงการหรือข้อกำหนดด้านกฎระเบียบที่เกี่ยวข้อง
กำหนดให้ซัพพลายเออร์ส่งคืนทุกช่องเป็น ยืนยัน / ส่วนเบี่ยงเบน / ทางเลือก / จำเป็นต้องป้อนข้อมูลของผู้ซื้อพร้อมด้วยผังกระบวนการ เค้าโครง กำหนดการสาธารณูปโภค ตารางความรับผิดชอบ และข้อเสนอการยอมรับ ผู้ซื้อที่เตรียมปัจจัยการผลิตเหล่านี้ไว้แล้วสามารถส่งผ่านทาง หน้าสอบถามโครงการ Haige สำหรับการทบทวนทางเทคนิคเฉพาะโครงการ


