
Naon Rincian Workpiece Penting Nalika Mesen Mesin Polishing Sabuk Abrasive?
Hiji mesin polishing sabuk abrasive teu kudu dipilih ti rentang diaméterna atawa penampilan dipikahoyong nyalira. Pembeli mimitina kudu nangtukeun bahan, workpiece géométri, rentang ukuran, kaayaan permukaan asup, defects kudu dihapus, finish final diperlukeun, panyabutan stock allowable, laju produksi jeung métode inspeksi. Input ieu nangtukeun naha aplikasina peryogi pagawean lampu, panyabutan cacad anu dikontrol, descaling atanapi polishing multi-tahap - sareng naha hiji konfigurasi mesin tiasa nutupan campuran produk lengkep. A RFQ mangpaat kituna kedah nyambung kaayaan workpiece → pagawean obyektif → jalur prosés → konfigurasi parabot → sampel bukti. Mesin anu leres nyaéta anu ngahasilkeun hasil anu ditangtukeun dina bagian-bagian anu ngawakilan dina laju anu diperyogikeun, sanés ngan ukur modél kalayan kapasitas anu didaptarkeun panggedéna.
Mimitian Jeung Workpiece, Teu Modél Mesin
Istilah "metal polishing" nyertakeun tugas produksi pisan béda. Hiji nu meuli bisa jadi kudu miceun oksidasi lampu tina batang karbon-baja lempeng saméméh ngagambar. Anu sanésna kedah nyampur tanda mesin dina aci. Katilu panginten peryogi kosmétik anu konsisten dina tabung stainless steel. Katiluna tiasa ngalibetkeun sabuk abrasive, tapi aranjeunna henteu nyiptakeun tekanan kontak anu sami, sekuen abrasive, nyoco, ngadukung, ékstraksi atanapi sarat pamariksaan.
Sateuacan ngabahas modél, nyiapkeun kulawarga workpiece. Pisahkeun babak bar, tube, aci jeung produk profil; ngaidentipikasi kelas bahan atawa kulawarga bahan; jeung nangtang diaméter atawa bagian minimum jeung maksimum, panjang jeung massa. Lamun campuran produk ngawengku bagian bengkok, tapered, stepped atawa henteu teratur, ngaidentipikasi aranjeunna misah tinimbang nganggap mesin ngaliwatan-feed bisa nampa aranjeunna.
Ieu naha pembeli kudu dimimitian ku rentang produk sabenerna lajeng marios supplier urang kategori mesin polishing logam. Kategori mantuan ngadegkeun pendekatan pagawean sadia, bari data workpiece nangtukeun pendekatan mana pantes evaluasi salajengna.
Kumaha Kaayaan Permukaan Anu Datang Ngarobah Prosésna?
"Bahan baku" sanes pedaran permukaan cukup. Supplier kedah terang naon anu aya sateuacan ngagosok: skala pabrik, karat, tanda gambar, garis peeling, oksida perlakuan panas, tanda mesin, burr, goresan atanapi permukaan anu diolah sateuacana. Poto mantuan, tapi sampel wawakil sarta harti cacad ditulis leuwih mangpaat ti poto nyalira.
Severity jeung distribusi masalah cacad. A deet, tanda arah kontinyu béda ti liang terasing. Prosés anu ningkatkeun kacaangan moal tiasa ngaleungitkeun cacad anu jero tanpa ngaleupaskeun saham anu kaleuleuwihan. Kitu ogé, garis dirancang pikeun pagawean konsisten teu kudu dipiharep pikeun ngabenerkeun straightness, kasalahan diménsi badag atawa defects bahan nu milik hiji prosés hulu.
Anu mésér kedah nyarioskeun cacad mana anu kedah dipupus, anu tiasa tetep sareng anu kedah ditolak sateuacan tahap polishing. wates éta nyegah cutatan tina cicingeun asumsina yén mesin ukur ngalakukeun pagawean lampu nalika pabrik sabenerna ekspektasi grinding corrective.
Nangtukeun finish salaku sarat ditampa
Kecap-kecap sapertos "lemes," "caang" sareng "kawas eunteung" sanes kriteria katampi lengkep. Éta tiasa mangpaat salaku hajat visual, tapi RFQ kedah nyambungkeun aranjeunna kana rujukan anu tiasa diukur atanapi disatujuan. Gumantung kana aplikasi, ieu bisa ngawengku roughness permukaan, hiji sampel visual disatujuan, pola arah, wates cacad, kaayaan palapis-préparasi atawa kombinasi ieu.
Kakasaran permukaan sareng penampilan aya hubunganana tapi henteu tiasa ditukeurkeun. Dua permukaan tiasa gaduh bacaan kasar anu sami bari nunjukkeun garis arah anu béda, gloss atanapi cacad lokal. Sabalikna, wewengkon visually caang teu ngabuktikeun yén panjang lengkep meets roughness diperlukeun atawa sarat panyabutan cacad.
Upami kakasaran dieusian, identipikasi nilai anu diperyogikeun, metode pangukuran, pangaturan alat, lokasi sampling sareng naha saratna berlaku sateuacan atanapi saatos palapis atanapi plating engké. Ulah nerapkeun angka tunggal ka unggal proyék tanpa confirming bahan, kaayaan dimimitian jeung tujuan fungsi.
Variabel Mana anu Kedah Dibekukeun Pembeli Sateuacan Pamilihan Modél?
| Wewengkon kaputusan | Input pembeli | Naha éta penting | Bukti supplier |
|---|---|---|---|
| Bahan | Kelas atanapi bahan kulawarga sareng kaayaan anu disayogikeun | Parobahan kabiasaan abrasive, generasi panas sarta achievable finish | Tinjauan aplikasi tinulis sareng hasil conto |
| Géométri | Bar, tabung, aci atanapi profil; lempeng atawa henteu teratur | Nangtukeun dahar, rojongan tur susunan kontak | Konfigurasi gambar atanapi perenah |
| Rentang ukuran | Minimum / diaméterna maksimum atawa bagian, panjang jeung massa | Modél kontrol, pangrojong gawé sareng ruang lingkup ganti | amplop operasi dikonfirmasi |
| Kaayaan asup | Skala, karat, tanda, burrs sareng jero cacad | Nangtukeun tugas panyabutan jeung tahap abrasive | Sampel percobaan sareng sateuacan / saatos catetan |
| Kaayaan ahir | Roughness, penampilan na allowable defects residual | Ngadegkeun ditampa tinimbang ekspektasi subjektif | Métode pamariksaan sareng sampel anu disatujuan |
| panyabutan stock | Diidinan robah dimensi atawa target panyabutan | Nyegah overprocessing atanapi unmet ekspektasi panyabutan cacad | Ukur percobaan sareng usulan prosés |
| Throughput | Bagian per jam, ton per shift atawa sarat speed garis | Nyambungkeun kualitas finish jeung kapasitas produksi | Asumsi siklus sareng konfigurasi garis |
| Lingkungan | Koléksi lebu, bising, utilitas sareng larangan pabrik | Nangtukeun ruang lingkup bantu sareng kesiapan instalasi | Daptar utiliti sareng jadwal antarmuka |
Naha Rentang Ukuran sareng Campuran Produk Perlu Tinjauan Pisah?
A rentang model dina kaca produk mangpaat pikeun shortlisting, tapi teu ngabuktikeun yén unggal workpiece bisa diolah dina hiji setelan. Diaméter, panjang, bentuk bagian, beurat sareng bahan tiasa mangaruhan stabilitas sareng dukungan tuang. Parobahan ogé tiasa mangaruhan kaluaran nalika pabrik sering ngalih antara bar leutik sareng tabung ageung.
data produk Haige urang daptar sababaraha model mesin polishing sabuk abrasive kalawan rentang diaméterna béda, panjang workpiece minimum, speeds feed jeung konfigurasi motor. nilai ieu ngajelaskeun kulawarga tinimbang mesin universal. Anu meuli kedah nyuhunkeun modél anu diusulkeun sareng naroskeun ka supplier pikeun nandaan nilai input anu standar, opsional, spésifik proyék atanapi di luar rentang anu diulas.
Dimana campuran produk lega, bagikeun kana kulawarga produksi normal sareng produk luar biasa. Kutipan teras tiasa nyarios naha produk anu luar biasa ngabutuhkeun setélan anu sanés, kacepetan anu dikurangan, dukungan tambahan, modél anu béda atanapi prosés anu misah.
Kumaha Kedahna Pembeli Nyambungkeun Pilihan Abrasive Sareng Target Selesai?
Sabuk abrasive mangrupikeun prosés anu tiasa dianggo, sanés detil pikeun ditunda dugi ka komisi. Jinis abrasive, sekuen grit, speed sabuk, tekanan kontak sarta jumlah tahapan pangaruh laju panyabutan, panas sarta pola permukaan. Sanajan kitu, kombinasi bener teu bisa dipilih reliably tina ngaran bahan nyalira.
Rute praktis nyaéta nyayogikeun conto anu wawakil sareng nangtukeun hasil ditampa. supplier nu lajeng bisa ngajukeun runtuyan sabuk na jandela operasi pikeun sidang. Anu meuli kedah ngarékam kaayaan anu datang, spésifikasi sabuk anu dianggo, pas atanapi tahapan, kaayaan feed, pangukuran ahir sareng hasil visual. Éta catetan janten resep prosés ngamimitian-sanés jaminan yén unggal bets ka hareup bakal kalakuanana idéntik.
Kahirupan anu tiasa dianggo ogé kedah diperlakukeun salaku hasil tés dina kaayaan anu ditetepkeun. Beda sareng skala, kontaminasi, tugas panyabutan sareng disiplin operasi. Ulah ngabandingkeun suppliers ngaliwatan hiji unsupported "sabuk hirup" angka nu dicandak dina workpiece béda.
Dimana Panas janten Masalah Pengadaan?
Kontak abrasive ngahasilkeun panas. Patarosan ngayakeun teu saukur naha mesin bisa Polandia bagian, tapi naha éta bisa ngalakukeun kitu tanpa discoloration unacceptable, distorsi, ruksakna permukaan atawa kinerja sabuk teu stabil dina siklus tugas rencanana. Pipa témbok ipis, bahan anu sénsitip panas sareng jalan kontinyu anu panjang panginten peryogi ulasan khusus.
RFQ kedah nyatakeun naha coolant atanapi lubrication diijinkeun, naha permukaan ahirna kedah tetep garing, sareng naha beberesih, palapis atanapi plating engké maksakeun larangan kontaminasi. Supplier kedah ngaidentipikasi prosés anu diusulkeun sareng naon waé ékstraksi anu diperyogikeun atanapi antarmuka penanganan cairan. Nu meuli lajeng kedah pariksa deui dina sampel wawakil sarta uji produksi-rate.
Koléksi Debu Nyaéta Bagian tina Wengkuan Mesin
Grinding jeung polishing bisa ngahasilkeun particulate, sarta bahya sabenerna gumantung kana workpiece, palapis, kontaminasi sarta abrasive. Ku alatan éta, "debu collector kaasup" sanes harti proyék lengkep. Anu mésér kedah nyayogikeun inpormasi bahan sareng syarat situs anu tiasa dianggo, teras naroskeun ka supplier pikeun nangtukeun titik kempelan, antarmuka saluran, asumsi aliran hawa, ruang lingkup filtrasi sareng naon anu tetep tanggung jawab pembeli.
Tata perenah mesin ogé kedah nunjukkeun aksés pikeun parobihan sabuk, beberesih sareng ngaleungitkeun debu anu dikumpulkeun. Upami supplier henteu kalebet kolektor utama, kutipan tetep kedah nyayogikeun inpormasi sambungan anu diperyogikeun pikeun desain ékstraksi pabrik. Syarat padamelan sareng lingkungan lokal tetep khusus pikeun proyék sareng kedah diulas ku anu mésér.
Kumaha Kuduna Percobaan Sampel Terstruktur?
Hiji percobaan bermakna ngagunakeun sampel nu ngagambarkeun produksi, teu ukur bagian panggampangna. Kaasup workpiece paling umum, ukuran relevan pangleutikna jeung pangbadagna, jeung kaayaan permukaan asup paling hese. Cirian unggal sampel supados catetan prosésna tiasa cocog sareng hasilna.
Rencana persetujuan kedah netepkeun:
- bahan asup, géométri jeung kaayaan cacad;
- diperlukeun roughness final sarta rujukan visual;
- dimensi kritis saméméh jeung sanggeus processing;
- runtuyan abrasive jeung asumsi operasi;
- lokasi inspeksi jeung instrumen;
- defects residual ditarima jeung kriteria tampikan;
- naha hasilna mangrupa demonstrasi prosés atawa sampel ditampa contractual.
Saatos persetujuan, ngawétkeun sampel, foto, laporan pangukuran jeung catetan prosés sapuk. Lamun bahan produksi atawa kaayaan datang engké robah, marios naha percobaan anyar diperlukeun.
Kumaha Kedahna Pembeli Evaluasi Mesin Poles Sabuk Abrasive Haige?
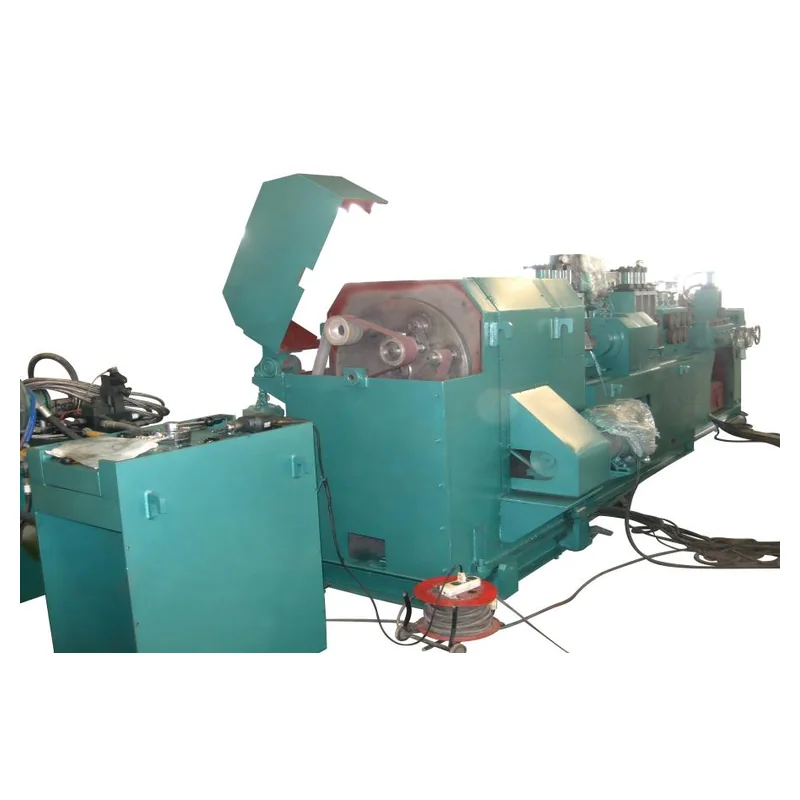
The Haige abrasive sabuk mesin polishing kaca nyadiakeun kulawarga model nyata pikeun bar, tabung, shafts na propil. Ieu daptar rentang model-spésifik diaméterna, panjang minimum, speeds, informasi roughness sarta konfigurasi motor. Nilai-nilai anu diterbitkeun ieu cocog pikeun saringan awal, tapi modél anu ditawarkeun masih kedah dikonfirmasi ngalawan kisaran workpiece lengkep sareng rencana katampi.
Tanya Haige balik hiji konfigurasi diajukeun jeung model pasti, amplop workpiece lumaku, kaasup stasiun polishing, nyoco jeung susunan rojongan, asumsi abrasive, wates debu-kumpulan, kadali, Utiliti jeung item kaasup. Nilai naon waé anu gumantung kana bahan atanapi uji coba kedah dilabélan sasuai tinimbang dibere salaku hasil produksi saratna.
Naon Kasalahan RFQ Umum Nyiptakeun Rework?
- Ngirim ngan diaméter maksimum. Ukuran minimum, panjang, massa jeung géométri bisa jadi sarua penting.
- Ngagunakeun "mirror finish" tanpa bukti. Supplier teu tiasa harga atanapi ngabuktikeun udagan subjektif sacara konsisten.
- Teu maliré cacad nu datang. Panyabutan lampu sareng panyabutan cacad jero mangrupikeun tugas anu béda.
- Ngabandingkeun speed model tanpa finish sarua. Throughput hartina ngan lamun kualitas kaluaran diperlukeun tetep konstan.
- Ninggalkeun ékstraksi lebu di luar jadwal panganteur. Sambungan anu teu ditugaskeun tiasa ngalambatkeun pamasangan.
- Nyatujuan sampel bersih nu teu ngagambarkeun produksi. Sidang lajeng nyadiakeun bukti lemah keur operasi bulk.
Naon Anu Kedah Dilebetkeun Mesin Polishing Belt Abrasive RFQ?
Kaasup kelas bahan jeung kaayaan; bentuk workpiece; diaméter atawa bagian minimum jeung maksimum; panjang jeung massa; poto permukaan asup jeung sampel wawakil; defects ngaleupaskeun; panyabutan stock allowable; roughness final sarta standar visual; campuran produksi; target throughput; prosés hulu jeung hilir; larangan coolant; syarat ngumpulkeun lebu; utilitas; perenah garis; métode inspeksi; syarat sidang; dokumén diperlukeun; kuantitas; tujuan; jeung tanggung jawab instalasi.
Tanya supplier pikeun ngabales unggal item salaku Dikonfirmasi / Nyimpang / Alternatif / Input Meuli Diperlukeun. Nalika data workpiece jeung rencana sampel geus siap, ngalebetkeun aranjeunna ngaliwatan formulir panalungtikan parabot pagawean logam Haige sarta menta proposal model-spésifik tinimbang harga mesin generik.


