
Naon Anu Kedah Konfirmasi Pembeli Sateuacan Mesen Jalur Produksi Electroplating?
Hiji garis produksi electroplating teu bisa dieusian ku kecap "garis plating Chrome" na kaluaran target nyalira. Pembeli kudu freeze kulawarga workpiece, kaayaan substrat, tujuan palapis, amplop diménsi, campuran produksi, runtuyan prosés, métode penanganan, Utiliti, ventilasi, panganteur wastewater, kadali, metoda inspeksi jeung tanggung jawab ditampa. Panyadia alat ogé kedah ngabédakeun jalur anu disayogikeun tina prosés kimia, jasa wangunan sareng padamelan lokal anu tetep di luar lingkupna. Hiji jalur purchasing defensible nyaeta workpiece jeung tugas palapis → jalur prosés → garis mékanis → utiliti jeung interfaces lingkungan → filsafat kontrol → FAT / SAT bukti. Dugi wates-wates ieu ditulis kana RFQ, dua cutatan tiasa ngajelaskeun proyék-proyék anu béda pisan sanajan duanana nganggo nami jalur produksi anu sami.
Nangtukeun Kawajiban Palapis Sateuacan Ngabahas Jalur
Mimitian ku fungsi lapisan disimpen. Ngagem lalawanan, panyalindungan korosi, restorasi dimensi na penampilan hiasan nyieun kinerja béda jeung prioritas inspeksi. Substrat, kaayaan perlakuan-panas, permukaan anu asup, daérah anu dilapis sareng daérah anu ditutupan kedah diidentifikasi. Jadi kudu ketebalan palapis diperlukeun atawa spésifikasi disatujuan, finish, wates dimensi sanggeus plating jeung sagala grinding saterusna atawa polishing.
Entong naroskeun ka supplier alat pikeun nyimpulkeun syarat ieu tina nami bagian. A rod piston, mandrel panjang, tube atawa komponén cylindrical bisa diolah pikeun alesan béda. gambar nu meuli urang, spésifikasi prosés atawa sampel disatujuan kudu ngadegkeun kaayaan ditampa.
Dina tahap kapanggihna, pembeli bisa marios Haige urang rentang parabot electroplating ngartos konsep garis sadia. Spésifikasi proyék lajeng kudu ngahususkeun rentang nu ka workpiece tangtu jeung tugas prosés.
Naha Kulawarga Workpiece Kudu Beku?
Hiji garis dirancang sabudeureun bagian cylindrical panjang gumantung kana leuwih ti diaméter jeung panjang nominal. Nyadiakeun ukuran minimum, normal jeung maksimum; massa; straightness; géométri tungtung; titik ngangkat; wewengkon kontak; rotasi diwenangkeun; kaayaan permukaan; campuran bets jeung volume poean. Upami sababaraha kulawarga produk diperkirakeun, identipikasi pangsa produksina sareng sarat perobahan.
Harti workpiece mangaruhan loading, ngarojong, rotasi, kontak listrik, masking, mandi atawa susunan sél, rinsing, drainase na unloading. Amplop nominal nu teu malire distribusi massa atawa géométri tungtung bisa ngahasilkeun garis nu narima bagian dimensionally tapi teu bisa nanganan eta reliably.
Pembeli ogé kudu nangtukeun naha kapasitas dicutat ngawengku rejects, rework, pangropéa, cék kimia sarta changeover produk. Laju gerakan téoritis henteu sami sareng kaluaran anu tiasa dijual dina shift lengkep.
Peta Wates Prosés, Henteu Ngan Tahap Plating Utama
Tahap electroplating ngan hiji bagian tina jalur produksi. A proyék bisa merlukeun beberesih, degreasing, aktivasina, rinsing, plating, recovery, rinsing final, drying, inspeksi jeung pagawean hilir. Runtuyan pasti gumantung kana substrat, kimia jeung spésifikasi produk; eta kudu dihartikeun ku rékayasa prosés mumpuni tinimbang disalin ti artikel generik.
Pikeun ngayakeun, jieun diagram wates-prosés anu ngidentipikasi unggal tahap anu kalebet sareng unggal antarmuka. Tandaan naha unggal tank, kandang, pompa, filter, exchanger panas, panyaarah, alat dosing, tahap bilas, dryer sarta mékanisme mindahkeun kaasup, pilihan, disadiakeun ku batur atawa tunduk kana review prosés final.
Ieu nyegah gap cutatan umum: hiji supplier harga garis lengkep mékanis bari sejen ngawengku pretreatment, interfaces knalpot, sambungan perlakuan cai sarta wengkuan automation nu leuwih gede. Jumlahna teu tiasa dibandingkeun dugi ka watesna cocog.
Variabel Proyék Mana Anu Kedah Dibandingkeun Pembeli?
| Wewengkon kaputusan | Meuli kudu nangtukeun | Supplier kedah mastikeun | Bukti |
|---|---|---|---|
| Workpiece | Bahan, rentang ukuran, massa, géométri jeung campuran produksi | Diulas amplop operasi sarta iwal | Gambar konfigurasi sareng lambar data anu ditandaan |
| tugas palapis | Tujuan fungsional, lapisan khusus sareng pamariksaan ahir | Asumsi prosés sareng jaminan anu teu kalebet | Katerangan prosés sareng matriks ditampa |
| Runtuyan | Diperlukeun pretreatment, plating, rinsing jeung tahap finishing | Kaasup parabot jeung wates suplai | Diagram alur prosés |
| Kapasitas | Campuran produk, shifts, changeovers sarta kaluaran rencanana | Asumsi siklus sareng tahap ngawatesan | itungan kapasitas |
| Utiliti | Daya anu sayogi, cai, hawa, pemanasan / cooling sareng drainase | Konsumsi sarta titik sambungan | Jadwal utiliti |
| Lingkungan | Émisi lumaku, cai limbah sareng syarat penanganan kimiawi | Kaasup kempelan jeung perlakuan interfaces | Daptar panganteur sareng perenah |
| Kadali | Resep, traceability, alarm, interlocks sarta integrasi tutuwuhan | PLC / HMI sareng wengkuan data | spésifikasi desain fungsional |
| Katampi | FAT, SAT, bagian sampel sareng metode pangukuran | Kaayaan démo sareng dokumén | Protokol tés anu disatujuan |
Kumaha Kudu Pembeli Nangtukeun Throughput?
Throughput kedah diitung tina campuran produk sareng siklus lengkep, sanés tina laju conveyor nyalira. Identipikasi waktos loading, waktos pretreatment, waktos plating, rinsing, drainase, unloading, inspeksi, cék kimia, pangropéa rencanana tur changeover. Lamun produk boga diaméter béda atawa sarat palapis, ngitung kasus wawakil tinimbang ngandelkeun hiji rata.
Tanya supplier pikeun nangtang tahap ngawatesan sarta unggal asumsi balik estimasi kapasitas. Lamun waktu prosés gumantung kana kimia atawa kinerja palapis diperlukeun nu teu acan disahkeun, cirian kaluaran salaku samentara. Ieu leuwih kredibel ti ngarobah estimasi awal kana laju dijamin.
Jadwal kapasitas mangpaat misahkeun kasadiaan mékanis, waktos prosés sareng ngahasilkeun kualitas. Éta ogé nyatakeun naon anu supplier tiasa nunjukkeun salami FAT sareng naon anu kedah diverifikasi engké ku utilitas situs sareng kimia produksi.
Utiliti Peryogi Jadwal Sambungan
A petik proyék teu kudu daptar ngan total kakuatan listrik. Éta kedah ngaidentipikasi asumsi tegangan sareng frékuénsi, paménta panyaarah, sarat pemanasan atanapi pendinginan, prosés-cai sareng paménta cai bilas, hawa dikomprés, knalpot, drainase sareng antarmuka kontrol suhu. Jadwal sambungan kedah masihan lokasi, beban, kualitas sareng tanggung jawab pikeun unggal utilitas.
Kualitas cai tiasa mangaruhan nalika rinsing sareng stabilitas prosés, sedengkeun suhu situs sareng kapasitas cooling tiasa mangaruhan kontrol termal. Nu meuli kudu nyadiakeun kaayaan situs sabenerna. Supplier kedah ngaidentipikasi dimana konsumsi ahir gumantung kana resep prosés, jam operasi atanapi desain lingkungan lokal.
Layout sarua penting. Anu mésér kedah nyayogikeun amplop gedong anu sayogi, beban lantai, jalur aksés, penyediaan angkat, clearance pangropéa sareng konstrain parit jasa. Alat-alat anu nyocogkeun ka daérah produksi dina rencana masih tiasa sesah dipasang atanapi dirawat upami antarmuka ieu teu dipaliré.
Ventilasi sareng Cai Limbah mangrupikeun Antarmuka Proyék
Prosés éléktroplating tiasa nyiptakeun émisi hawa anu diatur sareng aliran cai limbah. Sarat anu lumaku gumantung kana kimia, yurisdiksi, skala produksi sareng idin situs. Ku alatan éta, alat-alat RFQ kedah nyatakeun kimia rencanana sareng dasar patuh lokal, bari ngahindarkeun anggapan yén pakét mesin standar otomatis nyugemakeun unggal lokasi.
Nangtukeun saha ngarancang jeung suplai enclosures, hoods ékstraksi, ductwork, kipas, scrubbers, titik ngawaskeun, segregation bilas-cai, tank kempelan, perlakuan wastewater tur sambungan ngurangan. Lamun supplier garis nyadiakeun ukur titik sambungan, data panganteur kedah tetep cukup lengkep pikeun kontraktor lingkungan meuli urang.
Rencana panarimaan kedah pariksa pamasangan fisik sareng operasi fungsional antarmuka anu disayogikeun. Patuh pangaturan tetep tunduk kana sistem dipasang lengkep, kimia operasi, idin jeung sarat otoritas lokal-sanes ngan meuli komponén garis.
Kumaha Kudu Ditetepkeun Kontrol sareng Traceability?
Wewengkon automation kedah nuturkeun sistem produksi sareng kualitas. Pembeli kudu nangtukeun resep diperlukeun, tingkat aksés pamaké, idéntifikasi bagian, tracking runtuyan, sajarah alarem, interlocks, rékaman parameter, ékspor data jeung komunikasi jeung sistem tutuwuhan. Ulah merlukeun protokol atawa software fitur iwal mun diperlukeun tur dirojong ku arsitéktur proyék.
Desain fungsional kedah ngajelaskeun naon anu lumangsung nalika gangguan listrik, sesar sensor, gagal pompa, sesar knalpot, kaayaan over-suhu atawa mindahkeun teu lengkep. Fungsi kaamanan sarta interlocks prosés kudu reviewed ku pihak mumpuni ngalawan mesin final, kimia jeung desain situs.
Traceability kedah nyambungkeun bets olahan atawa workpiece kana informasi prosés dirékam sarta bukti inspeksi. Upami ieu diperyogikeun, sebutkeun kumaha idéntifikasi asup kana sistem sareng data mana anu kedah disimpen. A generik "data logging kaasup" pernyataan teuing samar pikeun ditampa.
Papisah Equipment ditampa ti coating ditampa
FAT mékanis jeung listrik bisa ngonfirmasi assembly, gerak, kadali, alarm jeung interfaces documented. Ieu bisa jadi teu ngabuktikeun palapis produksi final handapeun kimia situs meuli urang, Utiliti sarta campuran workpiece pinuh. Sabalikna, hiji palapis alus dina hiji sampel teu ngabuktikeun yén unggal mékanis, kontrol jeung sarat lingkungan geus dikirimkeun.
Jieun dua lapisan panarimaan disambungkeun:
- panarimaan parabot: dimensi, komponén, gerak, penjaga, kadali, Utiliti, alarm, dokumén jeung kaasup sistem bantu.
- Prosés / ditampa produk: sampel disatujuan, sarat palapis, hasil diménsi, penampilan, adhesion atawa tés husus sejenna, kasus throughput na traceability.
Kontrak kedah nyatakeun tés mana anu lumangsung di supplier, anu kajantenan saatos dipasang sareng anu peryogi kimia produksi atanapi laboratorium pihak katilu. Éta ogé kedah netepkeun réspon kana panyimpangan, kalebet tindakan koréksi, uji ulang sareng otoritas persetujuan.
Kumaha Kedahna Pembeli Evaluasi Garis Kontinyu Horizontal Haige?
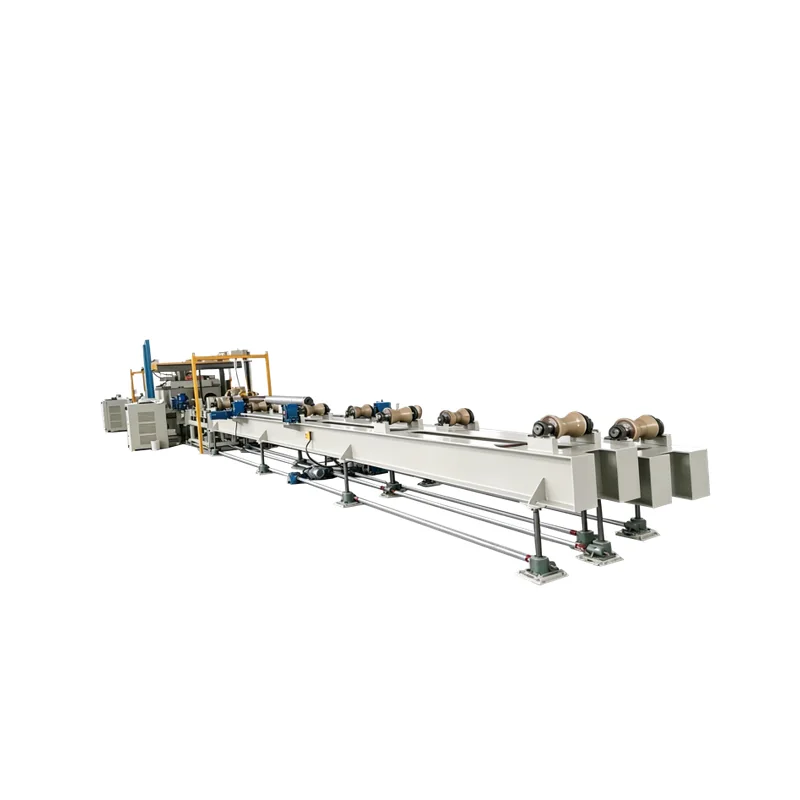
Haige urang garis produksi electroplating kontinyu horizontal nyadiakeun titik awal beton pikeun workpieces cylindrical panjang. Data produk ayeuna ngaidentipikasi hiji aplikasi pikeun mandrels panjang, rentang diaméterna didaptarkeun 90-280 mm, rentang panjang didaptarkeun 10.000-13.000 mm sarta 2-kanal / 1-konfigurasi prosés string.
Éta nilai ngajelaskeun konfigurasi diterbitkeun; aranjeunna henteu hartosna unggal proyék atanapi bagian di jero amplop diménsi sacara otomatis cocog. Meuli kudu menta konfirmasi substrat, massa, géométri tungtung, rojongan tur rotasi, kontak listrik, tugas palapis, runtuyan prosés, asumsi siklus jeung wates suplai lengkep. Panyadia ogé kedah ngaidentipikasi nilai mana anu data produk tetep sareng anu peryogi ulasan rékayasa.
Pikeun proyék-proyék di luar kulawarga workpiece didaptarkeun, ulah nganggap yén skala diménsi geus cukup. Nyuhunkeun ulasan téknis khusus proyék sareng simpangan anu ditandaan atanapi usulan alternatif.
Kasalahan Pengadaan Umum Naon anu Ngaganggu Perbandingan?
- Ngagunakeun ngan amplop bagian. Massa, géométri tungtung, rotasi sareng syarat kontak tetep teu ditangtukeun.
- Ninggalkeun pretreatment di luar RFQ. Kutipan teras kalebet kaayaan awal anu béda.
- Ngabandingkeun kaluaran nameplate. Campuran produk, waktos prosés, parobahan sareng asumsi ngahasilkeun tiasa bénten.
- Anggap parabot lingkungan kaasup. Tanggung jawab ventilasi sareng cai limbah tiasa tetep teu dibanderol.
- Narima "otomatis" tanpa pedaran fungsi. Resep, alarem, traceability jeung komunikasi tutuwuhan bisa jadi teu cocog.
- Ngagunakeun hiji sampel salaku ditampa lengkep. Hasil sampel henteu tiasa ngagentos alat, dokuméntasi sareng verifikasi siklus tugas.
Naon Anu Kedah Dilebetkeun Jalur Produksi Electroplating RFQ?
Nyadiakeun gambar workpiece jeung révisi; substrat sareng kaayaan anu disayogikeun; minimum, normal jeung maksimum dimensi jeung massa; campuran produksi; tujuan palapis jeung spésifikasi disatujuan; wewengkon masked jeung kontak; permukaan asup; runtuyan prosés; diperlukeun pretreatment jeung post-treatment; kapasitas target na shifts; konsep penanganan; perenah wangunan; utilitas; syarat ventilasi sareng cai limbah; kontrol jeung interfaces data; métode inspeksi; Rencana FAT sareng SAT; bagian sampel; basa dokumén; lingkup suku cadang; instalasi jeung commissioning tanggung jawab; kuantitas; tujuan; jeung proyék lumaku atawa sarat pangaturan.
Merlukeun supplier pikeun balik unggal widang salaku Dikonfirmasi / Nyimpang / Alternatif / Input Meuli Diperlukeun, bareng jeung alur prosés, perenah, jadwal utiliti, matriks tanggung jawab jeung proposal ditampa. Pembeli kalawan inputs ieu disiapkeun bisa ngirim aranjeunna ngaliwatan Kaca panalungtikan proyék Haige pikeun review teknis husus proyék.


