
Katere podrobnosti obdelovanca so pomembne pri naročanju stroja za poliranje abrazivnega traku?
Stroja za poliranje z abrazivnim trakom ne bi smeli izbrati samo glede na obseg premera ali želenega videza. Kupci morajo najprej določiti material, geometrijo obdelovanca, obseg velikosti, stanje vhodne površine, napake, ki jih je treba odstraniti, zahtevano končno obdelavo, dovoljeno odstranjevanje zalog, stopnjo proizvodnje in metodo pregleda. Ti vnosi določajo, ali aplikacija potrebuje lahko končno obdelavo, nadzorovano odstranjevanje napak, odstranjevanje vodnega kamna ali večstopenjsko poliranje – in ali ena konfiguracija stroja lahko pokrije celotno mešanico izdelkov. Uporaben RFQ bi se zato moral povezati stanje obdelovanca → cilj končne obdelave → procesna pot → konfiguracija opreme → vzorčni dokaz. Pravi stroj je tisti, ki proizvede določene rezultate na reprezentativnih delih z zahtevano hitrostjo, ne le model z največjo navedeno zmogljivostjo.
Začnite z obdelovancem, ne z modelom stroja
Izraz "poliranje kovin" zajema zelo različne proizvodne naloge. En kupec bo morda moral pred risanjem odstraniti svetlo oksidacijo z ravnih palic iz ogljikovega jekla. Drugi bo morda moral združiti sledi obdelave na gredi. Tretjina bo morda potrebovala dosleden kozmetični zaključek cevi iz nerjavečega jekla. Vsi trije lahko vključujejo abrazivni trak, vendar ne ustvarjajo enakega kontaktnega tlaka, abrazivnega zaporedja, podajanja, podpore, ekstrakcije ali zahteve po pregledu.
Pred razpravo o modelu pripravite družino obdelovancev. Ločene okrogle palice, cevi, gredi in profilni izdelki; identificirati razred materiala ali družino materiala; in navedite najmanjši in največji premer ali presek, dolžino in maso. Če mešanica izdelkov vključuje upognjene, stožčaste, stopničaste ali nepravilne dele, jih identificirajte ločeno, namesto da domnevate, da jih lahko sprejme pretočni stroj.
Zato bi morali kupci začeti z dejanskim obsegom izdelkov in nato pregledati dobaviteljev kategorija strojev za poliranje kovin. Kategorija pomaga določiti razpoložljive pristope končne obdelave, medtem ko podatki o obdelovancih določajo, kateri pristop si zasluži nadaljnje vrednotenje.
Kako stanje vhodne površine spremeni proces?
"Surovina" ni zadosten opis površine. Dobavitelj mora vedeti, kaj je prisotno pred poliranjem: škarje, rja, risbe, črte luščenja, oksid toplotne obdelave, sledi strojne obdelave, robovi, praske ali predhodno obdelana površina. Fotografije pomagajo, vendar sta reprezentativen vzorec in pisna definicija napake bolj uporabna kot same fotografije.
Pomembni sta resnost in razširjenost okvare. Plitva neprekinjena smerna oznaka se razlikuje od izoliranih jam. Postopek, ki izboljša svetlost, morda ne bo odstranil globoke napake brez pretirane odstranitve zalog. Prav tako se ne sme pričakovati, da bo linija, zasnovana za dosledno končno obdelavo, popravila naravnost, velike dimenzijske napake ali napake materiala, ki pripadajo predhodnemu procesu.
Kupec mora navesti, katere napake je treba odstraniti, katere lahko ostanejo in katere zavrniti pred fazo poliranja. Ta meja preprečuje ponudbi, da bi tiho domnevala, da stroj izvaja le rahlo končno obdelavo, ko tovarna dejansko pričakuje korektivno brušenje.
Določite zaključek kot sprejemljivo zahtevo
Besede, kot so "gladek", "svetel" in "podoben zrcalu", niso popolna merila sprejemljivosti. Lahko so uporabni kot vizualni namen, vendar jih mora RFQ povezati z merljivo ali odobreno referenco. Odvisno od uporabe lahko to vključuje hrapavost površine, odobren vizualni vzorec, smerni vzorec, mejo napake, stanje priprave premaza ali kombinacijo teh.
Hrapavost površine in videz sta povezana, vendar nista zamenljiva. Dve površini imata lahko podobne odčitke hrapavosti, medtem ko prikazujeta različne smerne črte, sijaj ali lokalne napake. Nasprotno pa vizualno svetlo območje ne dokazuje, da celotna dolžina izpolnjuje zahtevano zahtevo glede hrapavosti ali odstranitve napak.
Če je določena hrapavost, določite zahtevano vrednost, merilno metodo, nastavitev instrumenta, lokacije vzorčenja in ali zahteva velja pred ali po kakršnem koli poznejšem nanosu ali galvanizaciji. Ne uporabljajte ene številke za vsak projekt brez potrditve materiala, izhodiščnega stanja in funkcionalnega namena.
Katere spremenljivke naj kupci zamrznejo pred izbiro modela?
| Področje odločanja | Vnos kupca | Zakaj je pomembno | Dokazila dobavitelja |
|---|---|---|---|
| Material | Razred ali družina materiala in dobavljeno stanje | Spremeni abrazivno obnašanje, proizvodnjo toplote in dosegljiv zaključek | Pisni pregled prijave in vzorčni rezultat |
| Geometrija | palica, cev, gred ali profil; ravna ali nepravilna | Določa hranjenje, podporo in dogovor o stikih | Konfiguracijska risba ali postavitev |
| Razpon velikosti | Najmanjši/največji premer ali presek, dolžina in masa | Nadzoruje model, delovno podporo in obseg menjave | Potrjena delovna ovojnica |
| Dohodno stanje | Luske, rja, sledi, robovi in globina napake | Določa dolžino odstranjevanja in abrazivne stopnje | Vzorčni poskus in evidenca pred/po |
| Končno stanje | Hrapavost, videz in dovoljene preostale napake | Vzpostavlja sprejemanje namesto subjektivnih pričakovanj | Metoda pregleda in odobren vzorec |
| Odstranjevanje zalog | Dovoljena ciljna sprememba dimenzij ali odstranitev | Preprečuje prekomerno obdelavo ali neizpolnjena pričakovanja glede odstranitve napak | Poskusna meritev in predlog postopka |
| Prepustnost | Deli na uro, tone na izmeno ali zahtevana hitrost proge | Povezuje kakovost končne obdelave s proizvodno zmogljivostjo | Predpostavka cikla in konfiguracija linije |
| okolje | Zbiranje prahu, hrup, komunalne storitve in omejitve rastlin | Določa pomožni obseg in pripravljenost za namestitev | Seznam pripomočkov in razpored vmesnikov |
Zakaj obseg velikosti in mešanico izdelkov potrebujeta ločen pregled?
Razpon modelov na strani izdelka je uporaben za ožji izbor, vendar ne dokazuje, da je mogoče vsak obdelovanec obdelati v eni nastavitvi. Premer, dolžina, oblika preseka, teža in material lahko vplivajo na stabilnost in podporo pri hranjenju. Preklopi lahko vplivajo tudi na proizvodnjo, ko obrat pogosto preklaplja med majhnimi palicami in velikimi cevmi.
Haigejevi podatki o izdelku navajajo več modelov strojev za poliranje z abrazivnimi trakovi z različnimi razponi premera, najmanjšimi dolžinami obdelovancev, hitrostmi podajanja in konfiguracijami motorjev. Te vrednote opisujejo družino in ne univerzalni stroj. Kupec mora zahtevati natančen predlagani model in prositi dobavitelja, da označi, katere vhodne vrednosti so standardne, izbirne, specifične za projekt ali izven pregledanega območja.
Kjer je nabor izdelkov širok, ga razdelite na družino običajne proizvodnje in izjemne izdelke. Ponudba lahko nato navede, ali izjemni izdelki zahtevajo drugo nastavitev, zmanjšano hitrost, pomožno podporo, drugačen model ali ločen postopek.
Kako naj kupci povežejo izbiro abraziva s ciljno površino?
Brusni trak je procesni potrošni material in ne detajl, ki bi ga odložili do zagona. Vrsta abraziva, zaporedje zrn, hitrost traku, kontaktni tlak in število stopenj vplivajo na hitrost odstranjevanja, toploto in vzorec površine. Vendar pravilne kombinacije ni mogoče zanesljivo izbrati zgolj na podlagi imena materiala.
Praktična pot je zagotoviti reprezentativne vzorce in določiti rezultat sprejemljivosti. Dobavitelj lahko nato predlaga zaporedje traku in delovno okno za poskus. Kupec mora zabeležiti vhodno stanje, specifikacijo uporabljenega pasu, prehode ali stopnje, stanje krme, končno meritev in vizualni rezultat. Ta zapis postane začetni recept za proces – ni zagotovilo, da se bo vsaka prihodnja serija obnašala enako.
Življenjsko dobo potrošnega materiala je treba prav tako obravnavati kot rezultat preskusa pod določenimi pogoji. Razlikuje se glede na obseg, kontaminacijo, odstranitev in delovno disciplino. Izogibajte se primerjavi dobaviteljev prek nepodprte številke »življenjske dobe jermena«, ki je bila pridobljena na drugem obdelovancu.
Kje toplota postane vprašanje javnega naročanja?
Abrazivni stik ustvarja toploto. Vprašanje javnega naročila ni le, ali lahko stroj polira del, ampak ali lahko to stori brez nesprejemljive razbarvanja, popačenja, poškodbe površine ali nestabilnega delovanja jermena v načrtovanem delovnem ciklu. Tankostenske cevi, toplotno občutljivi materiali in dolgi neprekinjeni izpusti bodo morda potrebovali poseben pregled.
V RFQ bi moralo biti navedeno, ali je hladilno sredstvo ali mazanje dovoljeno, ali mora končna površina ostati suha in ali poznejše čiščenje, premazovanje ali nanos nalaga omejitve kontaminacije. Dobavitelj mora opredeliti predlagani postopek in morebitno zahtevano ekstrakcijo ali vmesnik za ravnanje s tekočino. Kupec mora to nato preveriti na reprezentativnem vzorcu in preskusu proizvodne stopnje.
Zbiranje prahu je del obsega stroja
Pri brušenju in poliranju lahko nastanejo delci, dejanska nevarnost pa je odvisna od obdelovanca, prevleke, kontaminacije in abraziva. Zato "vključen zbiralnik prahu" ni popolna definicija projekta. Kupci morajo zagotoviti informacije o materialu in veljavne zahteve za lokacijo, nato pa prositi dobavitelja, da določi zbirna mesta, vmesnike kanalov, predpostavke o pretoku zraka, obseg filtracije in kaj ostaja odgovornost kupca.
Postavitev stroja mora prikazovati tudi dostop za menjavo jermena, čiščenje in odstranjevanje zbranega prahu. Če dobavitelj izključi glavni zbiralnik, mora ponudba še vedno vsebovati informacije o priključitvi, ki so potrebne za zasnovo odvoda elektrarne. Lokalne poklicne in okoljske zahteve ostajajo specifične za projekt in jih mora pregledati kupec.
Kako naj bo strukturiran vzorčni poskus?
Smiseln poskus uporablja vzorce, ki predstavljajo proizvodnjo, ne le najlažji del. Vključite najpogostejši obdelovanec, najmanjšo in največjo ustrezno velikost ter najtežje stanje vhodne površine. Označite vsak vzorec, da se lahko njegov procesni zapis primerja z njegovim rezultatom.
Načrt odobritve mora opredeliti:
- vhodni material, geometrija in stanje napak;
- zahtevana končna hrapavost in vizualna referenca;
- kritične dimenzije pred in po obdelavi;
- abrazivno zaporedje in predpostavke delovanja;
- mesta in instrumenti za preglede;
- sprejemljive preostale napake in merila za zavrnitev;
- ne glede na to, ali je rezultat demonstracija procesa ali vzorec prevzema pogodbe.
Po odobritvi shranite vzorec, fotografije, poročilo o meritvah in dogovorjene opombe o postopku. Če se proizvodni material ali vhodno stanje pozneje spremeni, preverite, ali je potreben nov poskus.
Kako naj kupci ocenijo Haigejev stroj za poliranje z abrazivnimi trakovi?
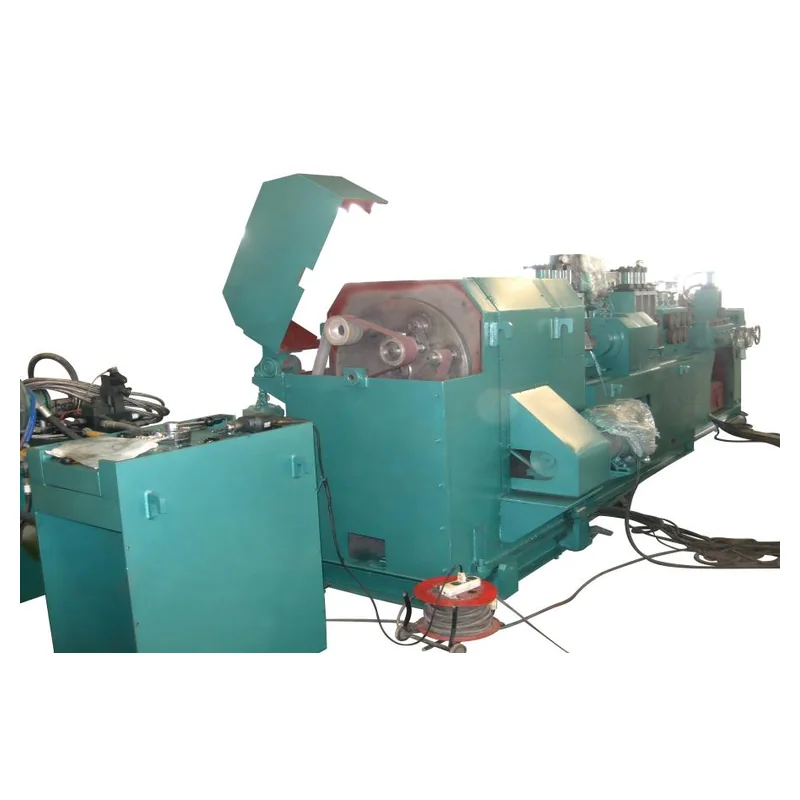
The Stroj za poliranje z abrazivnim trakom Haige ponuja pravo družino modelov za palice, cevi, gredi in profile. Navaja razpone premera, specifične za model, najmanjše dolžine, hitrosti, informacije o hrapavosti in konfiguracije motorja. Te objavljene vrednosti so primerne za začetni pregled, vendar je treba ponujeni model še vedno potrditi glede na kupčevo celotno paleto obdelovancev in načrt prevzema.
Prosite Haigeja, da vrne eno predlagano konfiguracijo z natančnim modelom, veljavno ovojnico obdelovanca, vključenimi polirnimi postajami, ureditvijo podajanja in podpore, predpostavkami o abrazivih, mejo za zbiranje prahu, krmilniki, pripomočki in izključenimi elementi. Vsako vrednost, ki je odvisna od materiala ali poskusa, je treba ustrezno označiti, namesto da bi jo predstavili kot brezpogojni proizvodni rezultat.
Katere pogoste napake RFQ povzročijo predelavo?
- Pošiljanje samo največjega premera. Najmanjša velikost, dolžina, masa in geometrija so lahko enako pomembne.
- Uporaba "zrcalne obdelave" brez dokazov. Dobavitelj ne more dosledno določati cene ali dokazovati subjektivnega cilja.
- Ignoriranje vhodne napake. Lahka končna obdelava in globoka odstranitev napak sta različni nalogi.
- Primerjava hitrosti modela brez istega zaključka. Prepustnost je pomembna le, če je zahtevana kakovost izpisa konstantna.
- Puščanje odsesavanja prahu izven urnika vmesnika. Nedodeljena povezava lahko zakasni namestitev.
- Odobritev čistega vzorca, ki ne predstavlja proizvodnje. Preskus nato nudi šibke dokaze za množično delovanje.
Kaj mora RFQ vsebovati stroj za poliranje z abrazivnim trakom?
Vključite razred in stanje materiala; oblika obdelovanca; najmanjši in največji premer ali presek; length and mass; prispele površinske fotografije in reprezentativni vzorci; defects to remove; allowable stock removal; končna hrapavost in vizualni standard; proizvodna mešanica; target throughput; procesi navzgor in navzdol; coolant restrictions; zahteve za zbiranje prahu; pripomočki; line layout; način pregleda; trial requirements; zahtevani dokumenti; quantity; destinacija; in odgovornost za namestitev.
Prosite dobavitelja, da odgovori na vsako postavko kot Potrjeno/Odstopanje/Alternativa/Potreben je vnos kupca. Ko so podatki o obdelovancu in vzorčni načrt pripravljeni, jih oddajte prek Haige obrazec za povpraševanje po opremi za končno obdelavo kovin in zahtevajte ponudbo za določen model namesto splošne cene stroja.


