
Jakie szczegóły przedmiotu obrabianego mają znaczenie przy zamawianiu maszyny do polerowania taśmą ścierną?
Polerki taśmowej nie należy wybierać wyłącznie na podstawie zakresu średnic lub pożądanego wyglądu. Kupujący muszą najpierw określić materiał, geometrię przedmiotu obrabianego, zakres rozmiarów, stan powierzchni wejściowej, defekty do usunięcia, wymagane wykończenie końcowe, dopuszczalne usuwanie naddatku, tempo produkcji i metodę kontroli. Dane wejściowe określają, czy aplikacja wymaga lekkiego wykończenia, kontrolowanego usuwania defektów, odkamieniania czy wieloetapowego polerowania i czy jedna konfiguracja maszyny może obsłużyć cały asortyment produktów. Dlatego przydatne zapytanie ofertowe powinno łączyć stan przedmiotu obrabianego → cel wykończenia → trasa procesu → konfiguracja sprzętu → przykładowe dowody. Właściwa maszyna to taka, która wytwarza określony wynik na reprezentatywnych częściach w wymaganym tempie, a nie tylko model o największej podanej wydajności.
Zacznij od przedmiotu obrabianego, a nie modelu maszyny
Termin „polerowanie metalu” obejmuje bardzo różne zadania produkcyjne. Jeden kupujący może być zmuszony do usunięcia lekkiego utlenienia z prostych prętów ze stali węglowej przed ciągnieniem. Inny może wymagać zmieszania śladów obróbki na wałach. Trzecia może wymagać spójnego wykończenia kosmetycznego rur ze stali nierdzewnej. Wszystkie trzy mogą obejmować pas ścierny, ale nie powodują takiego samego nacisku kontaktowego, kolejności ścierania, podawania, podparcia, ekstrakcji lub kontroli.
Przed omówieniem modelu przygotuj rodzinę detali. Oddzielne produkty z prętów okrągłych, rur, wałków i profili; zidentyfikować gatunek materiału lub rodzinę materiałów; oraz podać minimalną i maksymalną średnicę lub przekrój, długość i masę. Jeżeli asortyment produktów zawiera części wygięte, stożkowe, schodkowe lub nieregularne, należy je zidentyfikować osobno, zamiast zakładać, że maszyna przelotowa może je przyjąć.
Dlatego też kupujący powinni zacząć od rzeczywistego asortymentu produktów, a następnie zapoznać się z ofertą dostawcy kategoria maszyn do polerowania metalu. Kategoria pomaga w ustaleniu dostępnych metod wykańczania, podczas gdy dane przedmiotu obrabianego określają, które podejście zasługuje na dalszą ocenę.
W jaki sposób stan powierzchni wejściowej zmienia proces?
„Surowiec” nie jest wystarczającym określeniem powierzchni. Dostawca musi wiedzieć, co występuje przed polerowaniem: zgorzelina walcownicza, rdza, ślady rysowania, linie łuszczenia, tlenek po obróbce cieplnej, ślady obróbki, zadziory, zadrapania lub powierzchnia wcześniej obrobiona. Zdjęcia są pomocne, ale reprezentatywna próbka i pisemna definicja wady są bardziej przydatne niż same zdjęcia.
Znaczenie ma waga i rozmieszczenie wady. Płytki, ciągły znak kierunkowy różni się od izolowanych dołów. Proces poprawiający jasność może nie usunąć głębokiej wady bez nadmiernego usunięcia naddatku. Podobnie nie należy oczekiwać, że linia zaprojektowana z myślą o spójnym wykańczaniu poprawi prostoliniowość, duże błędy wymiarowe lub defekty materiałowe będące następstwem procesu poprzedzającego.
Kupujący powinien określić, które wady należy usunąć, które mogą pozostać, a które należy odrzucić przed etapem polerowania. Ta granica uniemożliwia ciche założenie w ofercie, że maszyna wykonuje lekkie wykończenie tylko wtedy, gdy fabryka faktycznie oczekuje szlifowania korekcyjnego.
Zdefiniuj wykończenie jako wymaganie akceptacji
Słowa takie jak „gładki”, „jasny” i „lustrzany” nie są pełnymi kryteriami akceptacji. Mogą być przydatne jako intencja wizualna, ale zapytanie ofertowe powinno łączyć je z mierzalnym lub zatwierdzonym punktem odniesienia. W zależności od zastosowania może to obejmować chropowatość powierzchni, zatwierdzoną próbkę wizualną, wzór kierunkowy, granicę defektów, stan przygotowania powłoki lub ich kombinację.
Chropowatość powierzchni i wygląd są ze sobą powiązane, ale nie są zamienne. Dwie powierzchnie mogą mieć podobne odczyty chropowatości, wykazując jednocześnie różne linie kierunkowe, połysk lub lokalne defekty. I odwrotnie, wizualnie jasny obszar nie dowodzi, że cała długość spełnia wymagane wymagania dotyczące chropowatości lub usuwania defektów.
Jeżeli określono chropowatość, określ wymaganą wartość, metodę pomiaru, konfigurację przyrządu, miejsca pobierania próbek oraz to, czy wymaganie ma zastosowanie przed czy po późniejszym powlekaniu lub galwanizacji. Nie należy przypisywać jednego numeru do każdego projektu bez potwierdzenia materiału, stanu początkowego i przeznaczenia funkcjonalnego.
Które zmienne powinni zamrozić kupujący przed wyborem modelu?
| Obszar decyzji | Dane wejściowe kupującego | Dlaczego to ma znaczenie | Dowód dostawcy |
|---|---|---|---|
| Materiał | Gatunek lub rodzina materiałów i stan dostawy | Zmienia właściwości ścierne, wytwarzanie ciepła i osiągalne wykończenie | Pisemna recenzja aplikacji i przykładowy wynik |
| Geometria | Pręt, rura, wał lub profil; proste lub nieregularne | Określa karmienie, wsparcie i układ styków | Rysunek konfiguracyjny lub układ |
| Zakres rozmiarów | Minimalna/maksymalna średnica lub przekrój, długość i masa | Kontroluje model, wsparcie pracy i zakres przezbrojeń | Potwierdzona koperta operacyjna |
| Stan przychodzący | Zgorzelina, rdza, ślady, zadziory i głębokość wady | Definiuje obowiązek usuwania i etapy ścierania | Przykładowa próba i zapis przed/po |
| Stan końcowy | Chropowatość, wygląd i dopuszczalne wady resztkowe | Buduje akceptację, a nie subiektywne oczekiwania | Metoda kontroli i zatwierdzona próbka |
| Usuwanie zapasów | Dozwolona zmiana wymiarów lub cel usunięcia | Zapobiega nadmiernemu przetwarzaniu lub niezaspokojonym oczekiwaniom w zakresie usuwania defektów | Pomiar próbny i propozycja procesu |
| Przepustowość | Części na godzinę, tony na zmianę lub wymagana prędkość linii | Łączy jakość wykończenia z wydajnością produkcyjną | Założenie cyklu i konfiguracja linii |
| Środowisko | Odpylanie, hałas, ograniczenia w zakresie mediów i instalacji | Określa zakres pomocniczy i gotowość do montażu | Lista narzędzi i harmonogram interfejsów |
Dlaczego zakres rozmiarów i asortyment produktów wymagają osobnej analizy?
Gama modeli na stronie produktu jest przydatna do tworzenia krótkiej listy, ale nie dowodzi, że każdy przedmiot może zostać obrobiony w ramach jednego ustawienia. Średnica, długość, kształt przekroju, waga i materiał mogą mieć wpływ na stabilność karmienia i wsparcie. Zmiany mogą również wpływać na wydajność, gdy w zakładzie często przełącza się między małymi prętami a dużymi rurami.
Dane produktów Haige obejmują wiele modeli maszyn polerskich z taśmą ścierną o różnych zakresach średnic, minimalnych długościach detali, prędkościach posuwu i konfiguracjach silnika. Wartości te opisują rodzinę, a nie uniwersalną maszynę. Kupujący powinien zapytać o dokładnie proponowany model i poprosić dostawcę o zaznaczenie, które wartości wejściowe są standardowe, opcjonalne, specyficzne dla projektu lub spoza sprawdzanego zakresu.
Tam, gdzie asortyment produktów jest szeroki, należy podzielić go na normalną rodzinę produkcyjną i produkty wyjątkowe. W ofercie można następnie określić, czy wyjątkowe produkty wymagają innej konfiguracji, zmniejszonej prędkości, wsparcia pomocniczego, innego modelu lub oddzielnego procesu.
W jaki sposób kupujący powinni łączyć wybór materiału ściernego z docelowym wykończeniem?
Pas ścierny jest materiałem eksploatacyjnym, a nie detalem, który należy odkładać do czasu uruchomienia. Rodzaj ścierniwa, kolejność ziaren, prędkość taśmy, docisk i liczba stopni wpływają na szybkość usuwania, ciepło i wzór powierzchni. Jednak na podstawie samej nazwy materiału nie można wybrać właściwej kombinacji.
Praktycznym rozwiązaniem jest dostarczenie reprezentatywnych próbek i określenie wyniku akceptacji. Dostawca może następnie zaproponować sekwencję pasów i okno operacyjne do celów próbnych. Kupujący powinien zapisać stan dostawy, specyfikację użytej taśmy, przebiegi lub etapy, stan paszy, pomiar końcowy i wynik wizualny. Ten zapis staje się recepturą procesu początkowego, a nie gwarancją, że każda przyszła partia będzie zachowywać się identycznie.
Żywotność materiałów eksploatacyjnych należy również traktować jako wynik testu w określonych warunkach. Różni się w zależności od skali, zanieczyszczenia, obowiązku usuwania i dyscypliny operacyjnej. Unikaj porównywania dostawców na podstawie niepotwierdzonej wartości „żywotności paska” uzyskanej dla innego przedmiotu obrabianego.
Gdzie ciepło staje się problemem zakupowym?
Kontakt ścierny wytwarza ciepło. Pytaniem dotyczącym zamówienia nie jest tylko to, czy maszyna może wypolerować część, ale czy może to zrobić bez niedopuszczalnych odbarwień, zniekształceń, uszkodzeń powierzchni lub niestabilnej pracy paska w planowanym cyklu pracy. Szczególnego przeglądu mogą wymagać cienkościenne rury, materiały wrażliwe na ciepło i długie ciągłe serie.
Zapytanie ofertowe powinno określać, czy dozwolone jest stosowanie chłodziwa lub smarowania, czy ostateczna powierzchnia musi pozostać sucha i czy późniejsze czyszczenie, powlekanie lub galwanizacja nakłada ograniczenia dotyczące zanieczyszczeń. Dostawca powinien określić proponowany proces i wszelkie wymagane interfejsy do ekstrakcji lub obsługi płynów. Kupujący powinien następnie zweryfikować to na reprezentatywnej próbie i próbie wydajności.
Odsysanie pyłu należy do zakresu działania maszyny
Szlifowanie i polerowanie może powodować powstawanie cząstek, a faktyczne zagrożenie zależy od przedmiotu obrabianego, powłoki, zanieczyszczenia i materiału ściernego. Dlatego „odpylacz w zestawie” nie jest pełną definicją projektu. Kupujący powinni dostarczyć istotne informacje i obowiązujące wymagania dotyczące miejsca, a następnie poprosić dostawcę o zdefiniowanie punktów zbiorczych, interfejsów kanałów, założeń dotyczących przepływu powietrza, zakresu filtracji i zakresu odpowiedzialności kupującego.
Układ maszyny powinien również uwzględniać dostęp do wymiany paska, czyszczenia i usuwania zebranego pyłu. Jeżeli dostawca nie uwzględnia kolektora głównego, oferta powinna nadal zawierać informacje o podłączeniu wymagane do projektu wyciągu instalacji. Lokalne wymagania zawodowe i środowiskowe pozostają specyficzne dla projektu i muszą zostać sprawdzone przez kupującego.
Jak powinna być zorganizowana próbna próba?
W znaczącym badaniu wykorzystuje się próbki reprezentujące produkcję, a nie tylko najłatwiejszą część. Uwzględnij najczęstszy przedmiot obrabiany, najmniejsze i największe odpowiednie rozmiary oraz najtrudniejszy stan powierzchni wejściowej. Oznacz każdą próbkę, aby zapis procesu można było dopasować do wyniku.
Plan zatwierdzenia powinien określać:
- przychodzący materiał, geometria i stan defektów;
- wymagana ostateczna chropowatość i odniesienie wizualne;
- wymiary krytyczne przed i po obróbce;
- kolejność ścierania i założenia operacyjne;
- miejsca i instrumenty inspekcji;
- dopuszczalne wady resztkowe i kryteria odrzucenia;
- niezależnie od tego, czy wynikiem jest demonstracja procesu, czy próbka do akceptacji umowy.
Po zatwierdzeniu należy zachować próbkę, zdjęcia, raport z pomiarów i uzgodnione notatki dotyczące procesu. Jeśli materiał produkcyjny lub stan dostawy zmienią się później, sprawdź, czy wymagana jest nowa próba.
Jak kupujący powinni oceniać maszynę do polerowania taśmą ścierną Haige?
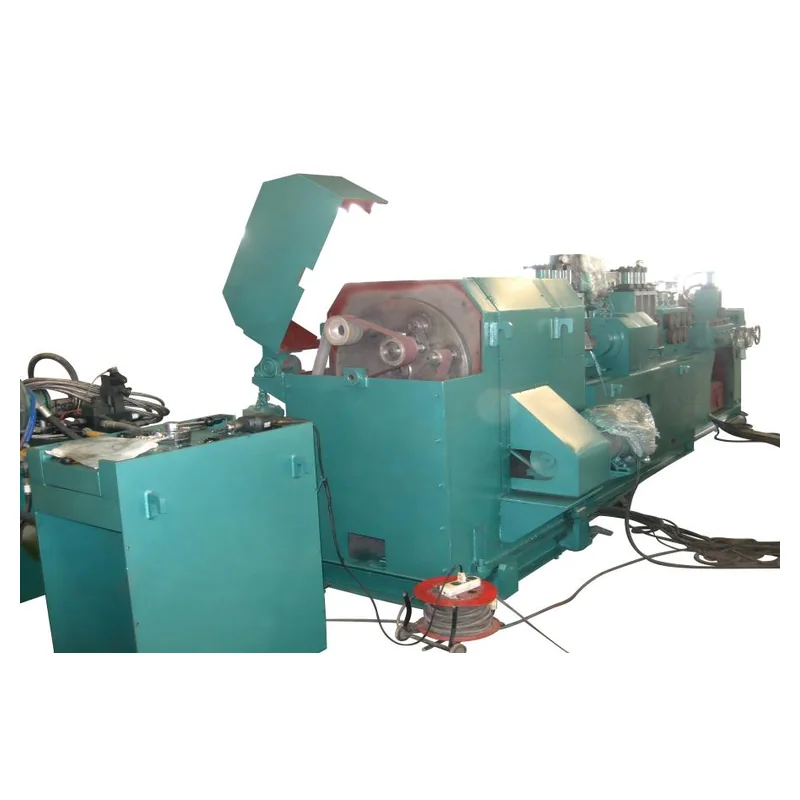
The Polerka taśmowa Haige strona zawiera prawdziwą rodzinę modeli prętów, rur, wałów i profili. Zawiera listę zakresów średnic specyficznych dla modelu, minimalnych długości, prędkości, informacji o chropowatości i konfiguracji silnika. Te opublikowane wartości są odpowiednie do wstępnej kontroli, ale oferowany model powinien mimo to zostać potwierdzony z pełnym asortymentem detali i planem akceptacji kupującego.
Poproś Haige o przesłanie jednej proponowanej konfiguracji z dokładnym modelem, odpowiednią powłoką przedmiotu obrabianego, uwzględnionymi stacjami polerskimi, układem podawania i podparcia, założeniami ściernymi, granicą zbierania pyłu, elementami sterującymi, mediami i elementami wykluczonymi. Każda wartość zależna od materiału lub próby powinna być odpowiednio oznaczona, a nie przedstawiana jako bezwarunkowy wynik produkcji.
Jakie typowe błędy w zapytaniach ofertowych powodują przeróbkę?
- Wysyłam tylko maksymalną średnicę. Minimalny rozmiar, długość, masa i geometria mogą być równie ważne.
- Używanie „lustrzanego wykończenia” bez dowodów. Dostawca nie może w sposób spójny wycenić ani udowodnić subiektywnego celu.
- Ignorowanie nadchodzącej wady. Lekkie wykończenie i głębokie usuwanie defektów to różne zadania.
- Porównanie prędkości modelu bez tego samego wykończenia. Wydajność ma znaczenie tylko wtedy, gdy wymagana jakość wydruku jest utrzymywana na stałym poziomie.
- Pozostawienie odsysania pyłu poza harmonogramem interfejsu. Nieprzypisane połączenie może opóźnić instalację.
- Zatwierdzanie czystej próbki, która nie reprezentuje produkcji. Próba dostarcza następnie słabych dowodów na działanie masowe.
Co powinno obejmować zapytanie ofertowe dotyczące maszyny do polerowania taśmy ściernej?
Uwzględnij gatunek i stan materiału; forma przedmiotu obrabianego; minimalna i maksymalna średnica lub przekrój; długość i masa; przychodzące fotografie powierzchni i reprezentatywne próbki; wady do usunięcia; dopuszczalne usuwanie naddatku; końcowa chropowatość i standard wizualny; miks produkcyjny; docelowa przepustowość; procesy poprzedzające i kończące; ograniczenia dotyczące chłodziwa; wymagania dotyczące zbierania pyłu; narzędzia; układ linii; metoda kontroli; wymagania próbne; wymagane dokumenty; ilość; miejsce docelowe; i odpowiedzialność za instalację.
Poproś dostawcę, aby odpowiedział na każdy element jako Potwierdzone / Odchylenie / Alternatywa / Wymagane wejście kupującego. Gdy dane przedmiotu obrabianego i plan próbki będą gotowe, prześlij je za pośrednictwem Formularz zapytania o sprzęt do wykańczania metali firmy Haige i poproś o ofertę dotyczącą konkretnego modelu, a nie ogólną cenę maszyny.


