
Apakah Butiran Bahan Kerja Penting Apabila Memesan Mesin Penggilap Tali Pinggang Lelas?
Mesin penggilap tali pinggang yang kasar tidak boleh dipilih daripada julat diameter atau rupa yang diingini sahaja. Pembeli perlu terlebih dahulu menentukan bahan, geometri bahan kerja, julat saiz, keadaan permukaan masuk, kecacatan yang perlu dikeluarkan, kemasan akhir yang diperlukan, penyingkiran stok yang dibenarkan, kadar pengeluaran dan kaedah pemeriksaan. Input ini menentukan sama ada aplikasi memerlukan kemasan ringan, penyingkiran kecacatan terkawal, penyahscalan atau penggilap berbilang peringkat—dan sama ada satu konfigurasi mesin boleh meliputi campuran produk penuh. Oleh itu RFQ yang berguna harus disambungkan keadaan benda kerja → objektif kemasan → laluan proses → konfigurasi peralatan → bukti sampel. Mesin yang betul ialah mesin yang menghasilkan hasil yang ditentukan pada bahagian yang mewakili pada kadar yang diperlukan, bukan sekadar model dengan kapasiti tersenarai terbesar.
Mulakan Dengan Bahan Kerja, Bukan Model Mesin
Istilah "menggilap logam" merangkumi tugas pengeluaran yang sangat berbeza. Seorang pembeli mungkin perlu mengeluarkan pengoksidaan ringan daripada bar keluli karbon lurus sebelum melukis. Satu lagi mungkin perlu menggabungkan tanda pemesinan pada aci. Satu pertiga mungkin memerlukan kemasan kosmetik yang konsisten pada tiub keluli tahan karat. Ketiga-tiganya boleh melibatkan tali pinggang yang melelas, tetapi mereka tidak menghasilkan tekanan sentuhan, urutan kasar, penyusuan, sokongan, pengekstrakan atau keperluan pemeriksaan yang sama.
Sebelum membincangkan model, sediakan keluarga bahan kerja. Asingkan bar bulat, tiub, aci dan produk profil; mengenal pasti gred bahan atau keluarga bahan; dan nyatakan diameter atau keratan minimum dan maksimum, panjang dan jisim. Jika campuran produk termasuk bahagian yang bengkok, tirus, berpijak atau tidak teratur, kenal pasti bahagian tersebut secara berasingan daripada menganggap mesin suapan melalui boleh menerimanya.
Inilah sebabnya mengapa pembeli harus bermula dengan rangkaian produk sebenar dan kemudian menyemak pembekal kategori mesin penggilap logam. Kategori ini membantu mewujudkan pendekatan kemasan yang tersedia, manakala data bahan kerja menentukan pendekatan yang patut dinilai lanjut.
Bagaimanakah Keadaan Permukaan Masuk Mengubah Proses?
"Bahan mentah" bukanlah penerangan permukaan yang mencukupi. Pembekal perlu mengetahui apa yang ada sebelum menggilap: skala kilang, karat, tanda lukisan, garisan pengelupasan, oksida rawatan haba, tanda pemesinan, burr, calar atau permukaan yang telah diproses sebelum ini. Gambar membantu, tetapi sampel yang mewakili dan definisi kecacatan bertulis lebih berguna daripada gambar sahaja.
Keterukan dan pengedaran perkara kecacatan. Tanda arah yang cetek dan berterusan adalah berbeza daripada lubang terpencil. Proses yang meningkatkan kecerahan mungkin tidak menghilangkan kecacatan yang mendalam tanpa penyingkiran stok yang berlebihan. Begitu juga, garisan yang direka untuk penamat yang konsisten tidak seharusnya dijangka membetulkan kelurusan, ralat dimensi besar atau kecacatan bahan yang dimiliki oleh proses huluan.
Pembeli harus menyatakan kecacatan mana yang mesti dibuang, yang mungkin kekal dan yang mesti ditolak sebelum peringkat penggilap. Sempadan itu menghalang petikan daripada mengandaikan secara senyap bahawa mesin hanya melakukan kemasan ringan apabila kilang sebenarnya menjangkakan pengisaran pembetulan.
Tentukan Penamat sebagai Keperluan Penerimaan
Perkataan seperti "licin," "terang" dan "seperti cermin" bukanlah kriteria penerimaan yang lengkap. Ia boleh berguna sebagai niat visual, tetapi RFQ harus menyambungkannya kepada rujukan yang boleh diukur atau diluluskan. Bergantung pada aplikasi, ini mungkin termasuk kekasaran permukaan, sampel visual yang diluluskan, corak arah, had kecacatan, keadaan penyediaan salutan atau gabungan ini.
Kekasaran permukaan dan rupa adalah berkaitan tetapi tidak boleh ditukar ganti. Dua permukaan boleh mempunyai bacaan kekasaran yang sama sambil menunjukkan garis arah yang berbeza, berkilat atau kecacatan setempat. Sebaliknya, kawasan yang terang secara visual tidak membuktikan bahawa panjang lengkap memenuhi keperluan kekasaran atau penyingkiran kecacatan yang diperlukan.
Jika kekasaran dinyatakan, kenal pasti nilai yang diperlukan, kaedah pengukuran, persediaan instrumen, lokasi pensampelan dan sama ada keperluan itu terpakai sebelum atau selepas sebarang salutan atau penyaduran kemudian. Jangan gunakan nombor tunggal untuk setiap projek tanpa mengesahkan bahan, keadaan permulaan dan tujuan berfungsi.
Pembolehubah Mana Yang Harus Dibekukan Pembeli Sebelum Pemilihan Model?
| Bidang keputusan | Input pembeli | Mengapa ia penting | Bukti pembekal |
|---|---|---|---|
| bahan | Keluarga gred atau bahan dan keadaan yang dibekalkan | Mengubah tingkah laku kasar, penjanaan haba dan kemasan yang boleh dicapai | Semakan permohonan bertulis dan keputusan sampel |
| Geometri | Bar, tiub, aci atau profil; lurus atau tidak teratur | Mentakrifkan penyusuan, sokongan dan susunan hubungan | Lukisan atau susun atur konfigurasi |
| Julat saiz | Diameter atau keratan minimum/maksimum, panjang dan jisim | Mengawal model, sokongan kerja dan skop pertukaran | Sampul surat operasi yang disahkan |
| Keadaan masuk | Skala, karat, tanda, burr dan kedalaman kecacatan | Mentakrifkan tugas penyingkiran dan peringkat kasar | Percubaan sampel dan sebelum/selepas rekod |
| Syarat akhir | Kekasaran, rupa dan kecacatan sisa yang dibenarkan | Mewujudkan penerimaan dan bukannya jangkaan subjektif | Kaedah pemeriksaan dan sampel yang diluluskan |
| Pembuangan stok | Sasaran perubahan atau penyingkiran dimensi yang dibenarkan | Mengelakkan pemprosesan berlebihan atau jangkaan penghapusan kecacatan tidak tercapai | Pengukuran percubaan dan cadangan proses |
| Throughput | Bahagian sejam, tan setiap syif atau keperluan kelajuan talian | Menghubungkan kualiti kemasan dengan kapasiti pengeluaran | Andaian kitaran dan konfigurasi baris |
| Persekitaran | Pengumpulan habuk, bunyi bising, utiliti dan sekatan loji | Menentukan skop tambahan dan kesediaan pemasangan | Senarai utiliti dan jadual antara muka |
Mengapa Julat Saiz dan Campuran Produk Perlu Semakan Berasingan?
Julat model pada halaman produk berguna untuk penyenaraian pendek, tetapi ia tidak membuktikan bahawa setiap bahan kerja boleh diproses di bawah satu persediaan. Diameter, panjang, bentuk bahagian, berat dan bahan boleh mempengaruhi kestabilan dan sokongan makanan. Pertukaran juga boleh menjejaskan output apabila loji kerap bertukar antara bar kecil dan tiub besar.
Data produk Haige menyenaraikan berbilang model mesin pengilat tali pinggang yang melelas dengan julat diameter berbeza, panjang bahan kerja minimum, kelajuan suapan dan konfigurasi motor. Nilai ini menggambarkan keluarga dan bukannya mesin sejagat. Pembeli harus meminta model cadangan yang tepat dan meminta pembekal menandakan nilai input yang standard, pilihan, khusus projek atau di luar julat yang disemak.
Di mana campuran produk adalah luas, bahagikannya kepada keluarga pengeluaran biasa dan produk luar biasa. Petikan kemudiannya boleh menyatakan sama ada produk luar biasa memerlukan persediaan lain, kelajuan yang dikurangkan, sokongan tambahan, model yang berbeza atau proses yang berasingan.
Bagaimanakah Pembeli Harus Menghubungkan Pemilihan Lelas Dengan Sasaran Penamat?
Tali pinggang yang melelas adalah proses yang boleh digunakan, bukan perincian untuk ditangguhkan sehingga pentauliahan. Jenis pelelas, jujukan pasir, kelajuan tali pinggang, tekanan sentuhan dan bilangan peringkat mempengaruhi kadar penyingkiran, haba dan corak permukaan. Walau bagaimanapun, gabungan yang betul tidak boleh dipilih dengan pasti daripada nama bahan sahaja.
Laluan praktikal adalah untuk menyediakan sampel yang mewakili dan menentukan keputusan penerimaan. Pembekal kemudiannya boleh mencadangkan urutan tali pinggang dan tetingkap operasi untuk percubaan. Pembeli hendaklah merekodkan keadaan masuk, spesifikasi tali pinggang yang digunakan, hantaran atau peringkat, keadaan suapan, ukuran akhir dan hasil visual. Rekod itu menjadi resipi proses permulaan—bukan jaminan bahawa setiap kumpulan akan datang akan berkelakuan sama.
Hayat boleh guna juga harus dianggap sebagai hasil ujian di bawah keadaan yang ditetapkan. Ia berbeza mengikut skala, pencemaran, tugas penyingkiran dan disiplin pengendalian. Elakkan membandingkan pembekal melalui nombor "kehidupan tali pinggang" yang tidak disokong yang diperoleh pada bahan kerja yang berbeza.
Di manakah Haba Menjadi Isu Perolehan?
Sentuhan kasar menghasilkan haba. Persoalan perolehan bukan semata-mata sama ada mesin boleh menggilap bahagian itu, tetapi sama ada ia boleh melakukannya tanpa perubahan warna, herotan, kerosakan permukaan atau prestasi tali pinggang yang tidak boleh diterima di bawah kitaran tugas yang dirancang. Tiub dinding nipis, bahan sensitif haba dan larian berterusan yang panjang mungkin memerlukan semakan khusus.
RFQ harus menyatakan sama ada penyejuk atau pelinciran dibenarkan, sama ada permukaan akhir mesti kekal kering, dan sama ada pembersihan, salutan atau penyaduran kemudiannya mengenakan sekatan pencemaran. Pembekal harus mengenal pasti proses yang dicadangkan dan sebarang pengekstrakan atau antara muka pengendalian cecair yang diperlukan. Pembeli kemudiannya harus mengesahkannya pada sampel yang mewakili dan percubaan kadar pengeluaran.
Pengumpulan Habuk Adalah Sebahagian daripada Skop Mesin
Pengisaran dan penggilap boleh menghasilkan zarah, dan bahaya sebenar bergantung pada bahan kerja, salutan, pencemaran dan pelelas. Oleh itu, "termasuk pengumpul habuk" bukanlah definisi projek yang lengkap. Pembeli harus memberikan maklumat material dan keperluan tapak yang berkenaan, kemudian minta pembekal mentakrifkan titik pengumpulan, antara muka saluran, andaian aliran udara, skop penapisan dan apa yang masih menjadi tanggungjawab pembeli.
Susun atur mesin juga harus menunjukkan akses untuk menukar tali pinggang, pembersihan dan penyingkiran habuk terkumpul. Jika pembekal mengecualikan pengumpul utama, sebut harga harus tetap memberikan maklumat sambungan yang diperlukan untuk reka bentuk pengekstrakan loji. Keperluan pekerjaan dan alam sekitar tempatan kekal khusus projek dan mesti disemak oleh pembeli.
Bagaimanakah Percubaan Sampel Perlu Distrukturkan?
Percubaan yang bermakna menggunakan sampel yang mewakili pengeluaran, bukan sahaja bahagian yang paling mudah. Sertakan bahan kerja yang paling biasa, saiz yang berkaitan terkecil dan terbesar, dan keadaan permukaan masuk yang paling sukar. Tandai setiap sampel supaya rekod prosesnya boleh dipadankan dengan keputusannya.
Pelan kelulusan hendaklah mentakrifkan:
- bahan masuk, geometri dan keadaan kecacatan;
- memerlukan kekasaran akhir dan rujukan visual;
- dimensi kritikal sebelum dan selepas pemprosesan;
- jujukan kasar dan andaian operasi;
- lokasi dan instrumen pemeriksaan;
- kecacatan sisa dan kriteria penolakan yang boleh diterima;
- sama ada hasilnya adalah demonstrasi proses atau sampel penerimaan kontrak.
Selepas kelulusan, simpan sampel, gambar, laporan ukuran dan nota proses yang dipersetujui. Jika bahan pengeluaran atau keadaan masuk berubah kemudian, semak sama ada percubaan baharu diperlukan.
Bagaimanakah Pembeli Harus Menilai Mesin Penggilap Tali Tali Pinggang Haige?
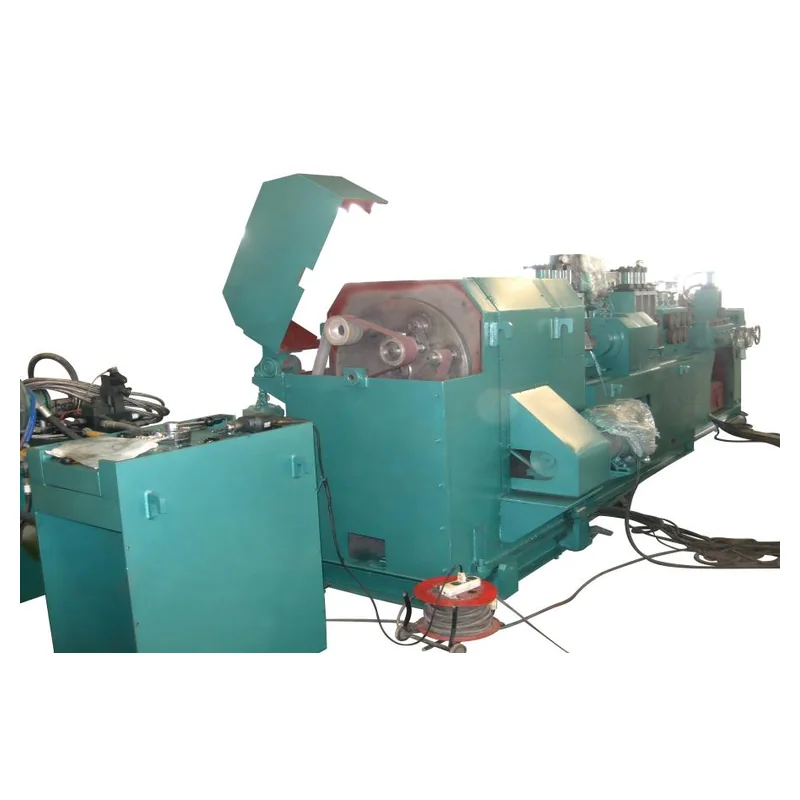
The Mesin penggilap tali pinggang kasar Haige halaman menyediakan keluarga model sebenar untuk bar, tiub, aci dan profil. Ia menyenaraikan julat diameter khusus model, panjang minimum, kelajuan, maklumat kekasaran dan konfigurasi motor. Nilai yang diterbitkan ini sesuai untuk saringan awal, tetapi model yang ditawarkan masih harus disahkan terhadap julat bahan kerja lengkap dan pelan penerimaan pembeli.
Minta Haige mengembalikan satu konfigurasi yang dicadangkan dengan model yang tepat, sampul bahan kerja yang berkenaan, termasuk stesen penggilap, penyusuan dan susunan sokongan, andaian kasar, sempadan pengumpulan habuk, kawalan, utiliti dan item yang dikecualikan. Sebarang nilai yang bergantung pada bahan atau percubaan hendaklah dilabelkan dengan sewajarnya dan bukannya dibentangkan sebagai hasil pengeluaran tanpa syarat.
Apakah Kesilapan RFQ Biasa Buat Kerja Semula?
- Menghantar hanya diameter maksimum. Saiz minimum, panjang, jisim dan geometri mungkin sama penting.
- Menggunakan "kemasan cermin" tanpa bukti. Pembekal tidak boleh menetapkan harga atau membuktikan sasaran subjektif secara konsisten.
- Mengabaikan kecacatan yang datang. Kemasan ringan dan penyingkiran kecacatan dalam adalah tugas yang berbeza.
- Membandingkan kelajuan model tanpa kemasan yang sama. Throughput bermakna hanya apabila kualiti keluaran yang diperlukan adalah tetap.
- Meninggalkan pengekstrakan habuk di luar jadual antara muka. Sambungan yang tidak ditetapkan boleh melambatkan pemasangan.
- Meluluskan sampel bersih yang tidak mewakili pengeluaran. Perbicaraan kemudian memberikan bukti yang lemah untuk operasi pukal.
Apakah yang Perlu Disertakan oleh Mesin Penggilap Tali Pinggang Lelas RFQ?
Sertakan gred dan keadaan bahan; bentuk bahan kerja; diameter atau bahagian minimum dan maksimum; panjang dan jisim; gambar permukaan masuk dan sampel perwakilan; kecacatan untuk dikeluarkan; penyingkiran stok yang dibenarkan; kekasaran akhir dan standard visual; campuran pengeluaran; daya pengeluaran sasaran; proses huluan dan hiliran; sekatan penyejuk; keperluan pengumpulan habuk; utiliti; susun atur baris; kaedah pemeriksaan; keperluan percubaan; dokumen yang diperlukan; kuantiti; destinasi; dan tanggungjawab pemasangan.
Minta pembekal bertindak balas kepada setiap item sebagai Disahkan / Sisihan / Alternatif / Input Pembeli Diperlukan. Apabila data bahan kerja dan pelan sampel sedia, serahkannya melalui Borang pertanyaan peralatan kemasan logam Haige dan minta cadangan khusus model dan bukannya harga mesin generik.


