
Kādas sagataves detaļas ir svarīgas, pasūtot abrazīvās lentes pulēšanas mašīnu?
Abrazīvās lentes pulēšanas mašīnu nevajadzētu izvēlēties tikai no diametra diapazona vai vēlamā izskata. Pircējiem vispirms ir jādefinē materiāls, sagataves ģeometrija, izmēru diapazons, ienākošās virsmas stāvoklis, novēršamie defekti, nepieciešamā galīgā apdare, pieļaujamā krājumu noņemšana, ražošanas ātrums un pārbaudes metode. Šīs ievades nosaka, vai lietojumprogrammai ir nepieciešama viegla apdare, kontrolēta defektu noņemšana, atkaļķošana vai daudzpakāpju pulēšana, un vai viena iekārtas konfigurācija var aptvert visu produktu klāstu. Tāpēc vajadzētu izveidot savienojumu ar noderīgu piedāvājumu sagataves stāvoklis → apdares mērķis → procesa maršruts → iekārtas konfigurācija → pierādījumu paraugs. Pareizā iekārta ir tā, kas nodrošina norādīto rezultātu uz reprezentatīvajām daļām ar nepieciešamo ātrumu, nevis vienkārši modelis ar lielāko uzskaitīto jaudu.
Sāciet ar sagatavi, nevis mašīnas modeli
Termins “metāla pulēšana” aptver ļoti dažādus ražošanas uzdevumus. Vienam pircējam pirms zīmēšanas var būt nepieciešams noņemt vieglo oksidāciju no taisniem oglekļa tērauda stieņiem. Citam var būt nepieciešams sajaukt apstrādes zīmes uz vārpstām. Trešajai daļai var būt nepieciešama konsekventa kosmētiskā apdare uz nerūsējošā tērauda caurulēm. Visi trīs var ietvert abrazīvu lenti, taču tie nerada tādu pašu kontaktspiedienu, abrazīvo secību, padevi, atbalstu, ekstrakciju vai pārbaudes prasību.
Pirms modeļa apspriešanas sagatavojiet sagataves saimi. Atsevišķi apaļie stieņi, caurules, vārpstas un profila izstrādājumi; identificē materiāla klasi vai materiālu saimi; un norādiet minimālo un maksimālo diametru vai sekciju, garumu un masu. Ja produktu klāstā ir saliektas, konusveida, pakāpienveida vai neregulāras daļas, identificējiet tās atsevišķi, nevis pieņemot, ka caurlaides padeves iekārta tās var pieņemt.
Tāpēc pircējiem vajadzētu sākt ar faktisko produktu klāstu un pēc tam pārskatīt piegādātāju metāla pulēšanas mašīnu kategorija. Kategorija palīdz noteikt pieejamās apdares pieejas, savukārt sagataves dati nosaka, kura pieeja ir pelnījusi turpmāku novērtējumu.
Kā ienākošās virsmas stāvoklis maina procesu?
“Izejviela” nav pietiekams virsmas apraksts. Piegādātājam pirms pulēšanas ir jāzina, kas tajā atrodas: dzirnaviņas, rūsa, rasējuma pēdas, lobīšanās līnijas, termiskās apstrādes oksīds, apstrādes pēdas, urbumi, skrāpējumi vai iepriekš apstrādāta virsma. Fotogrāfijas palīdz, bet reprezentatīvs paraugs un rakstiska defekta definīcija ir noderīgāki nekā fotogrāfijas atsevišķi.
Svarīgi ir defekta smagums un sadalījums. Sekla, nepārtraukta virziena atzīme atšķiras no izolētām bedrēm. Process, kas uzlabo spilgtumu, var nenovērst dziļu defektu bez pārmērīgas krājumu noņemšanas. Tāpat nevajadzētu sagaidīt, ka līnija, kas paredzēta konsekventai apdarei, izlabos taisnumu, lielas izmēru kļūdas vai materiālu defektus, kas pieder pie iepriekšējā procesa.
Pircējiem jānorāda, kuri defekti ir jānovērš, kuri var palikt un kuri jānoraida pirms pulēšanas posma. Šī robeža neļauj citātā klusi pieņemt, ka iekārta veic vieglu apdari tikai tad, kad rūpnīca patiešām sagaida koriģējošu slīpēšanu.
Definējiet apdari kā akceptēšanas prasību
Tādi vārdi kā “gluds”, “spilgts” un “spoguļam līdzīgs” nav pilnīgs pieņemšanas kritērijs. Tie var būt noderīgi kā vizuāls nolūks, taču piedāvājumam tie jāsaista ar izmērāmu vai apstiprinātu atsauci. Atkarībā no pielietojuma tas var ietvert virsmas raupjumu, apstiprinātu vizuālo paraugu, virziena rakstu, defektu robežu, pārklājuma sagatavošanas nosacījumus vai to kombināciju.
Virsmas raupjums un izskats ir saistīti, bet nav savstarpēji aizvietojami. Divām virsmām var būt līdzīgi raupjuma rādījumi, vienlaikus uzrādot dažādas virziena līnijas, spīdumu vai lokālus defektus. Un otrādi, vizuāli gaišs laukums nepierāda, ka viss garums atbilst prasītajam raupjumam vai defektu novēršanas prasībām.
Ja ir norādīts raupjums, norādiet vajadzīgo vērtību, mērīšanas metodi, instrumenta uzstādījumu, paraugu ņemšanas vietas un to, vai šī prasība ir piemērojama pirms vai pēc jebkāda vēlāka pārklājuma vai pārklājuma. Neizmantojiet vienu numuru katram projektam, neapstiprinot materiālu, sākuma stāvokli un funkcionālo mērķi.
Kurus mainīgos lielumus pircējiem vajadzētu iesaldēt pirms modeļa izvēles?
| Lēmuma apgabals | Pircēja ievade | Kāpēc tas ir svarīgi | Piegādātāja pierādījumi |
|---|---|---|---|
| Materiāls | Pakāpe vai materiālu saime un piegādātais stāvoklis | Maina abrazīvo darbību, siltuma veidošanos un sasniedzamo apdari | Rakstiska pieteikuma izskatīšana un rezultāta paraugs |
| Ģeometrija | Stienis, caurule, vārpsta vai profils; taisni vai neregulāri | Nosaka barošanas, atbalsta un kontaktu kārtību | Konfigurācijas rasējums vai izkārtojums |
| Izmēru diapazons | Minimālais/maksimālais diametrs vai sekcija, garums un masa | Kontrolē modeli, darba atbalstu un pārejas darbības jomu | Apstiprināta darbības aploksne |
| Ienākošais stāvoklis | Zvīņas, rūsa, pēdas, urbumi un defektu dziļums | Nosaka noņemšanas pienākumu un abrazīvo posmu | Izmēģinājuma paraugs un ieraksts pirms/pēc |
| Galīgais stāvoklis | Nelīdzenums, izskats un pieļaujamie atlikušie defekti | Rada pieņemšanu, nevis subjektīvas cerības | Pārbaudes metode un apstiprināts paraugs |
| Krājumu izvešana | Atļauta izmēru maiņa vai noņemšanas mērķis | Novērš pārmērīgu apstrādi vai neizpildītās cerības novērst defektus | Izmēģinājuma mērījumu un procesa priekšlikums |
| Caurlaide | Detaļas stundā, tonnas maiņā vai līnijas ātruma prasība | Savieno apdares kvalitāti ar ražošanas jaudu | Cikla pieņēmums un līnijas konfigurācija |
| Vide | Putekļu savākšana, troksnis, komunālie pakalpojumi un augu ierobežojumi | Nosaka papildu darbības jomu un uzstādīšanas gatavību | Utilītu saraksts un saskarnes grafiks |
Kāpēc izmēru diapazonam un produktu klāstam ir nepieciešama atsevišķa pārskatīšana?
Modeļu klāsts produkta lapā ir noderīgs atlasei, taču tas nepierāda, ka katru sagatavi var apstrādāt vienā iestatījumā. Diametrs, garums, sekcijas forma, svars un materiāls var ietekmēt barošanas stabilitāti un atbalstu. Pārslēgšanās var ietekmēt arī produkciju, kad iekārta bieži pārslēdzas starp maziem stieņiem un lielām caurulēm.
Haige produktu datos ir uzskaitīti vairāki abrazīvo lentu pulēšanas mašīnu modeļi ar dažādiem diametra diapazoniem, minimālajiem sagataves garumiem, padeves ātrumiem un motora konfigurācijām. Šīs vērtības raksturo ģimeni, nevis universālu mašīnu. Pircējam ir jāpieprasa precīzs piedāvātais modelis un jālūdz piegādātājam atzīmēt, kuras ievades vērtības ir standarta, izvēles, projektam raksturīgas vai ārpus pārskatītā diapazona.
Ja produktu klāsts ir plašs, sadaliet to parastā ražošanas saimē un izņēmuma produktos. Pēc tam piedāvājumā var norādīt, vai īpašiem produktiem ir nepieciešama cita iestatīšana, samazināts ātrums, papildu atbalsts, cits modelis vai atsevišķs process.
Kā pircējiem vajadzētu savienot abrazīvu izvēli ar galamērķi?
Abrazīvā lente ir procesa patērējams materiāls, nevis detaļa, kas jāatliek līdz nodošanai ekspluatācijā. Abrazīvā veids, smilšu secība, lentes ātrums, kontakta spiediens un posmu skaits ietekmē noņemšanas ātrumu, siltumu un virsmas rakstu. Tomēr pareizo kombināciju nevar droši izvēlēties no materiāla nosaukuma vien.
Praktisks veids ir nodrošināt reprezentatīvus paraugus un definēt pieņemšanas rezultātu. Pēc tam piegādātājs var piedāvāt izmēģinājuma jostas secību un darbības logu. Pircējam ir jāreģistrē ienākošais stāvoklis, izmantotās lentes specifikācija, piegājieni vai posmi, padeves stāvoklis, gala mērījums un vizuālais rezultāts. Šis ieraksts kļūst par sākuma procesa recepti, nevis garantiju, ka katra nākamā partija darbosies identiski.
Patērētāju kalpošanas laiks arī jāuzskata par testa rezultātu noteiktos apstākļos. Tas atšķiras atkarībā no mēroga, piesārņojuma, noņemšanas pienākuma un darbības disciplīnas. Izvairieties salīdzināt piegādātājus, izmantojot neatbalstītu “siksnas kalpošanas laika” numuru, kas iegūts citai sagatavei.
Kur siltums kļūst par iepirkuma problēmu?
Abrazīvs kontakts rada siltumu. Iepirkuma jautājums nav vienkārši par to, vai iekārta var pulēt detaļu, bet gan par to, vai tā var to izdarīt bez nepieņemamas krāsas maiņas, deformācijas, virsmas bojājumiem vai nestabilas siksnas darbības plānotajā darba ciklā. Plānsienu caurules, siltumjutīgi materiāli un ilgstošas nepārtrauktas darbības var būt īpaši jāpārskata.
RFQ jānorāda, vai dzesēšanas šķidrums vai eļļošana ir atļauta, vai gala virsmai jāpaliek sausai un vai vēlāka tīrīšana, pārklāšana vai pārklājums nosaka piesārņojuma ierobežojumus. Piegādātājam ir jāidentificē ierosinātais process un visas nepieciešamās ekstrakcijas vai šķidruma apstrādes saskarnes. Pēc tam pircējam tas jāpārbauda reprezentatīvā paraugā un ražošanas ātruma izmēģinājumā.
Putekļu savākšana ir daļa no mašīnas darbības jomas
Slīpēšana un pulēšana var radīt daļiņas, un faktiskais apdraudējums ir atkarīgs no sagataves, pārklājuma, piesārņojuma un abrazīviem materiāliem. Tāpēc “iekļauts putekļu savācējs” nav pilnīga projekta definīcija. Pircējiem ir jāsniedz materiālā informācija un piemērojamās vietas prasības, pēc tam jālūdz piegādātājam definēt savākšanas punktus, kanālu saskarnes, gaisa plūsmas pieņēmumus, filtrēšanas apjomu un to, kas paliek pircēja atbildība.
Mašīnas izkārtojumā jāparāda arī piekļuve jostas maiņai, tīrīšanai un savākto putekļu noņemšanai. Ja piegādātājs izslēdz galveno savācēju, piedāvājumā joprojām ir jāsniedz informācija par pieslēgumu, kas nepieciešama iekārtas ekstrakcijas projektēšanai. Vietējās darba un vides prasības joprojām attiecas uz projektu, un pircējam tās ir jāpārskata.
Kā būtu jāstrukturē izmēģinājuma paraugs?
Nozīmīgā izmēģinājumā tiek izmantoti paraugi, kas atspoguļo ražošanu, nevis tikai vieglāko daļu. Iekļaujiet visizplatītāko sagatavi, mazākos un lielākos atbilstošos izmērus un visgrūtāko ienākošās virsmas stāvokli. Atzīmējiet katru paraugu, lai tā procesa ierakstu varētu saskaņot ar tā rezultātu.
Apstiprināšanas plānā jādefinē:
- ienākošais materiāls, ģeometrija un defektu stāvoklis;
- nepieciešamais galīgais raupjums un vizuālā atsauce;
- kritiskie izmēri pirms un pēc apstrādes;
- abrazīvā secība un darbības pieņēmumi;
- pārbaudes vietas un instrumenti;
- pieļaujamie atlikušie defekti un noraidīšanas kritēriji;
- vai rezultāts ir procesa demonstrācija vai līguma pieņemšanas paraugs.
Pēc apstiprināšanas saglabājiet paraugu, fotogrāfijas, mērījumu ziņojumu un saskaņotās procesa piezīmes. Ja vēlāk mainās ražošanas materiāls vai ienākošais stāvoklis, pārbaudiet, vai ir nepieciešams jauns izmēģinājums.
Kā pircējiem vajadzētu novērtēt Haige abrazīvās lentes pulēšanas mašīnu?
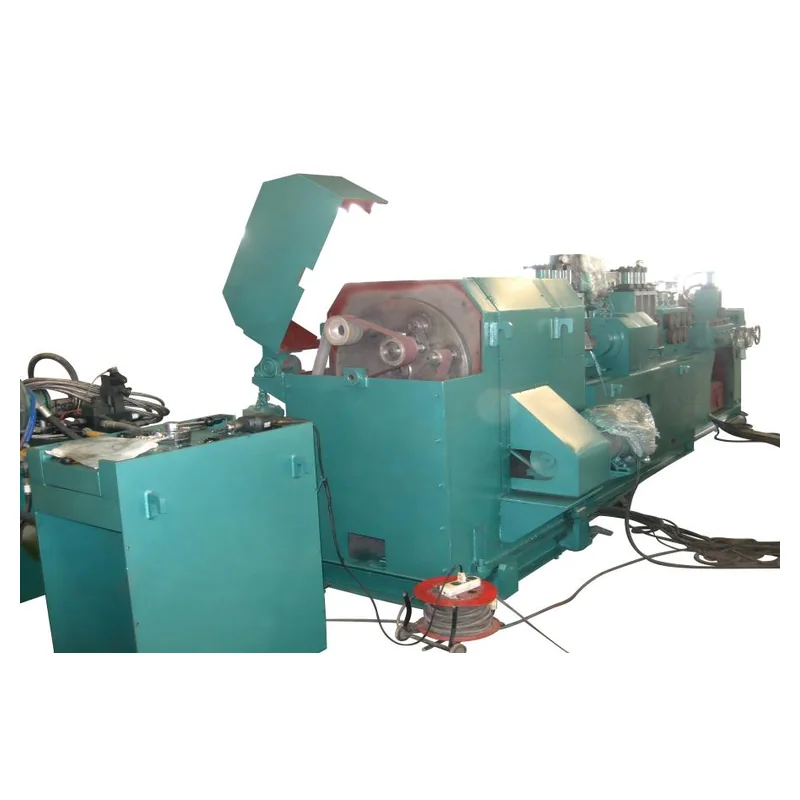
The Haige abrazīvās lentes pulēšanas mašīna lapa piedāvā reālu modeļu saimi stieņiem, caurulēm, vārpstām un profiliem. Tajā ir norādīti modeļa specifiskie diametra diapazoni, minimālie garumi, ātrumi, informācija par nelīdzenumu un motora konfigurācijas. Šīs publicētās vērtības ir piemērotas sākotnējai pārbaudei, taču piedāvātais modelis joprojām ir jāapstiprina, salīdzinot ar pircēja pilno sagataves klāstu un pieņemšanas plānu.
Lūdziet Heidžu atgriezt vienu piedāvāto konfigurāciju ar precīzu modeli, piemērojamo sagataves aploksni, iekļautām pulēšanas stacijām, padeves un atbalsta izvietojumu, abrazīviem pieņēmumiem, putekļu savākšanas robežu, vadības ierīcēm, komunālajiem pakalpojumiem un izslēgtajiem priekšmetiem. Jebkura vērtība, kas ir atkarīga no materiāla vai izmēģinājuma, ir attiecīgi jāmarķē, nevis jāuzrāda kā beznosacījuma ražošanas rezultāts.
Kādas bieži pieļautās RFQ kļūdas rada pārstrādāšanu?
- Sūta tikai maksimālo diametru. Minimālais izmērs, garums, masa un ģeometrija var būt vienlīdz svarīgi.
- “Spoguļa apdares” izmantošana bez pierādījumiem. Piegādātājs nevar konsekventi noteikt cenu vai pierādīt subjektīvu mērķi.
- Ignorējot ienākošo defektu. Viegla apdare un dziļu defektu novēršana ir dažādi pienākumi.
- Modeļa ātruma salīdzināšana bez tādas pašas apdares. Caurlaidei ir nozīme tikai tad, ja vajadzīgā izvades kvalitāte tiek uzturēta nemainīga.
- Putekļu nosūkšanas atstāšana ārpus saskarnes grafika. Nepiešķirts savienojums var aizkavēt instalēšanu.
- Tīra parauga apstiprināšana, kas neatspoguļo ražošanu. Pēc tam izmēģinājums sniedz vājus pierādījumus lielapjoma darbībai.
Kas jāiekļauj abrazīvās lentes pulēšanas mašīnas RFQ?
Iekļaujiet materiāla pakāpi un stāvokli; sagataves forma; minimālais un maksimālais diametrs vai sekcija; garums un masa; ienākošās virsmas fotogrāfijas un reprezentatīvie paraugi; defekti, kas jānovērš; pieļaujamā krājumu izvešana; galīgais raupjums un vizuālais standarts; ražošanas maisījums; mērķa caurlaidspēja; augšupējie un pakārtotie procesi; dzesēšanas šķidruma ierobežojumi; putekļu savākšanas prasības; komunālie pakalpojumi; līniju izkārtojums; pārbaudes metode; izmēģinājuma prasības; nepieciešamie dokumenti; daudzums; galamērķis; un uzstādīšanas atbildība.
Lūdziet piegādātāju atbildēt uz katru preci kā Apstiprināts / Novirze / Alternatīva / Nepieciešama pircēja ievade. Kad sagataves dati un parauga plāns ir gatavi, iesniedziet tos, izmantojot Haige metāla apdares iekārtu anketa un pieprasiet konkrēta modeļa piedāvājumu, nevis vispārīgu iekārtas cenu.


