
Kokios ruošinio detalės svarbios užsakant šlifavimo juostos poliravimo mašiną?
Abrazyvinio juostinio poliravimo staklės neturėtų būti pasirinktos vien tik iš skersmens diapazono ar pageidaujamos išvaizdos. Pirmiausia pirkėjai turi apibrėžti medžiagą, ruošinio geometriją, dydžių diapazoną, gaunamo paviršiaus būklę, šalinamus defektus, reikalingą galutinę apdailą, leistiną atsargų pašalinimą, gamybos tempą ir tikrinimo metodą. Šie įvesties duomenys nustato, ar programai reikia lengvos apdailos, kontroliuojamo defektų pašalinimo, nukalkinimo ar kelių etapų poliravimo ir ar viena įrenginio konfigūracija gali apimti visą gaminių asortimentą. Todėl naudingas RFQ turėtų prisijungti ruošinio būklė → apdailos tikslas → proceso maršrutas → įrangos konfigūracija → įrodymų pavyzdys. Tinkama mašina yra ta, kuri pateikia nurodytą rezultatą su reprezentatyviomis dalimis reikiamu greičiu, o ne tik modelis, kurio talpa didžiausia.
Pradėkite nuo ruošinio, o ne nuo mašinos modelio
Terminas „metalo poliravimas“ apima labai skirtingas gamybos užduotis. Vienam pirkėjui gali tekti pašalinti lengvą oksidaciją nuo tiesių anglinio plieno strypų prieš piešimą. Kitam gali tekti sumaišyti apdirbimo žymes ant velenų. Trečdaliui gali prireikti nuoseklios kosmetinės nerūdijančio plieno vamzdžių apdailos. Visi trys gali būti susiję su abrazyviniu diržu, tačiau jie nesukuria vienodo kontaktinio slėgio, abrazyvinės sekos, padavimo, palaikymo, ištraukimo ar tikrinimo reikalavimo.
Prieš aptardami modelį, paruoškite ruošinių šeimą. Atskiros apvalios juostos, vamzdžio, veleno ir profilio gaminiai; nustatyti medžiagos rūšį arba medžiagų šeimą; ir nurodyti mažiausią ir didžiausią skersmenį arba pjūvį, ilgį ir masę. Jei gaminių asortimente yra sulenktų, kūginių, laiptuotų ar netaisyklingų dalių, nurodykite jas atskirai, o ne manykite, kad perkrovimo mašina gali jas priimti.
Štai kodėl pirkėjai turėtų pradėti nuo tikrojo gaminių asortimento ir tada peržiūrėti tiekėjo metalo poliravimo mašinų kategorija. Kategorija padeda nustatyti galimus apdailos būdus, o ruošinio duomenys nustato, kuris metodas vertas tolesnio vertinimo.
Kaip gaunamo paviršiaus būklė keičia procesą?
„Žaliava“ nėra pakankamas paviršiaus aprašymas. Tiekėjas turi žinoti, kas yra prieš poliravimą: frezavimo nuosėdos, rūdys, brėžiniai, lupimo linijos, terminio apdorojimo oksidas, apdirbimo žymės, įbrėžimai, įbrėžimai ar anksčiau apdorotas paviršius. Nuotraukos padeda, tačiau reprezentatyvus pavyzdys ir rašytinis defekto apibrėžimas yra naudingesni nei vien nuotraukos.
Svarbus defekto sunkumas ir pasiskirstymas. Negilus, ištisinis krypties ženklas skiriasi nuo izoliuotų duobių. Procesas, kuris pagerina ryškumą, gali nepašalinti gilaus defekto be pernelyg didelio atsargų pašalinimo. Taip pat neturėtų būti tikimasi, kad linija, skirta nuosekliai apdailai, ištaisys tiesumą, dideles matmenų paklaidas arba medžiagų defektus, kurie priklauso ankstesniam procesui.
Pirkėjai prieš poliravimo etapą turėtų nurodyti, kurie defektai turi būti pašalinti, kurie gali likti, o kurie turi būti atmesti. Ši riba neleidžia citatoje tyliai daryti prielaidą, kad mašina atlieka lengvą apdailą tik tada, kai gamykla iš tikrųjų tikisi korekcinio šlifavimo.
Apibrėžkite apdailą kaip priėmimo reikalavimą
Tokie žodžiai kaip „lygus“, „ryškus“ ir „veidrodinis“ nėra visiški priėmimo kriterijai. Jie gali būti naudingi kaip vizualinis tikslas, tačiau RFQ turėtų susieti juos su išmatuojama arba patvirtinta nuoroda. Priklausomai nuo naudojimo, tai gali apimti paviršiaus šiurkštumą, patvirtintą vizualinį pavyzdį, krypties modelį, defektų ribą, dangos paruošimo sąlygas arba šių dalykų derinį.
Paviršiaus šiurkštumas ir išvaizda yra susiję, bet nepakeičiami. Dviejų paviršių šiurkštumo rodmenys gali būti panašūs, o skirtingos krypties linijos, blizgesys arba vietiniai defektai. Ir atvirkščiai, vizualiai šviesus plotas neįrodo, kad visas ilgis atitinka reikiamą šiurkštumo ar defektų pašalinimo reikalavimą.
Jei nurodytas šiurkštumas, nurodykite reikiamą vertę, matavimo metodą, prietaiso sąranką, mėginių ėmimo vietas ir ar reikalavimas taikomas prieš ar po bet kokio vėlesnio dengimo ar dengimo. Nenaudokite vieno numerio kiekvienam projektui nepatvirtinus medžiagos, pradinės būklės ir funkcinės paskirties.
Kokius kintamuosius pirkėjai turėtų užšaldyti prieš pasirinkdami modelį?
| Sprendimų sritis | Pirkėjo įvestis | Kodėl tai svarbu | Tiekėjo įrodymai |
|---|---|---|---|
| Medžiaga | Klasė arba medžiagų šeima ir tiekimo būklė | Pakeičia abrazyvinį elgesį, šilumos susidarymą ir pasiekiamą apdailą | Rašytinė paraiškos peržiūra ir pavyzdinis rezultatas |
| Geometrija | Strypas, vamzdis, velenas arba profilis; tiesus arba netaisyklingas | Apibrėžia maitinimo, palaikymo ir kontakto tvarką | Konfigūracijos brėžinys arba maketas |
| Dydžių diapazonas | Mažiausias/maksimalus skersmuo arba pjūvis, ilgis ir masė | Valdo modelį, palaikymą darbui ir perjungimo apimtį | Patvirtintas veikimo vokas |
| Atvykimo būklė | Apnašos, rūdys, žymės, įbrėžimai ir defektų gylis | Apibrėžia pašalinimo ir šlifavimo etapus | Bandymo pavyzdys ir įrašas prieš / po |
| Galutinė būklė | Šiurkštumas, išvaizda ir leistini liekamieji defektai | Sukuria priėmimą, o ne subjektyvius lūkesčius | Patikrinimo metodas ir patvirtintas pavyzdys |
| Atsargų išvežimas | Leidžiamas matmenų keitimas arba pašalinimo tikslas | Apsaugo nuo pernelyg didelio apdorojimo ar nepatenkintų defektų pašalinimo lūkesčių | Bandomasis matavimas ir proceso pasiūlymas |
| Pralaidumas | Dalių per valandą, tonų per pamainą arba linijos greičio reikalavimas | Sujungia apdailos kokybę su gamybos pajėgumais | Ciklo prielaida ir linijos konfigūracija |
| Aplinka | Dulkių surinkimas, triukšmas, komunalinės paslaugos ir augalų apribojimai | Nustato pagalbinę apimtį ir montavimo parengtį | Naudingų paslaugų sąrašas ir sąsajos tvarkaraštis |
Kodėl dydžių asortimentą ir produktų derinį reikia peržiūrėti atskirai?
Modelių asortimentas gaminio puslapyje yra naudingas įtraukiant į trumpąjį sąrašą, tačiau tai neįrodo, kad kiekvieną ruošinį galima apdoroti vienu konfigūravimu. Skersmuo, ilgis, sekcijos forma, svoris ir medžiaga gali turėti įtakos šėrimo stabilumui ir palaikymui. Perjungimai taip pat gali turėti įtakos našumui, kai įrenginys dažnai persijungia tarp mažų strypų ir didelių vamzdžių.
Haige gaminių duomenyse pateikiami keli abrazyvinių juostų poliravimo mašinų modeliai su skirtingais skersmenų diapazonais, mažiausiu ruošinio ilgiu, padavimo greičiu ir variklio konfigūracija. Šios vertybės apibūdina šeimą, o ne universalią mašiną. Pirkėjas turėtų paprašyti tikslaus siūlomo modelio ir paprašyti tiekėjo pažymėti, kurios įvesties vertės yra standartinės, neprivalomos, konkrečios projekto ar nepatenka į peržiūrėtą diapazoną.
Jei produktų asortimentas platus, skirstykite jį į įprastą gamybos šeimą ir išskirtinius gaminius. Tada citatoje gali būti nurodyta, ar išskirtiniams produktams reikia kitos sąrankos, sumažintos spartos, papildomos paramos, kito modelio ar atskiro proceso.
Kaip pirkėjai turėtų susieti abrazyvinį pasirinkimą su galutiniu tikslu?
Abrazyvinis diržas yra procese naudojama medžiaga, o ne detalė, kurią reikia atidėti iki paleidimo. Abrazyvinis tipas, smėlio seka, juostos greitis, kontaktinis slėgis ir etapų skaičius įtakoja pašalinimo greitį, šilumą ir paviršiaus raštą. Tačiau tinkamo derinio negalima patikimai pasirinkti vien iš medžiagos pavadinimo.
Praktinis būdas yra pateikti reprezentatyvius pavyzdžius ir apibrėžti priėmimo rezultatą. Tada tiekėjas gali pasiūlyti bandymo diržo seką ir veikimo langą. Pirkėjas turi užregistruoti gaunamą būklę, naudojamo diržo specifikaciją, praėjimus ar etapus, padavimo būklę, galutinį matavimą ir vizualinį rezultatą. Šis įrašas tampa pradiniu proceso receptu – ne garantija, kad kiekviena būsima partija elgsis vienodai.
Eksploatacinių medžiagų naudojimo laikas taip pat turėtų būti laikomas bandymo rezultatu nustatytomis sąlygomis. Ji skiriasi priklausomai nuo masto, užterštumo, pašalinimo pareigos ir veikimo disciplinos. Venkite lyginti tiekėjus pagal nepalaikomą „diržo naudojimo trukmės“ numerį, kuris buvo gautas ant kito ruošinio.
Kur šiluma tampa viešųjų pirkimų problema?
Abrazyvinis kontaktas sukuria šilumą. Pirkimo klausimas yra ne tik tai, ar mašina gali poliruoti dalį, bet ar ji gali tai padaryti be nepriimtino spalvos pasikeitimo, iškraipymo, paviršiaus pažeidimų ar nestabilaus diržo veikimo pagal planuojamą darbo ciklą. Gali reikėti ypač peržiūrėti plonasienius vamzdžius, karščiui jautrias medžiagas ir ilgą nepertraukiamą veikimą.
RFQ turėtų būti nurodyta, ar leidžiama naudoti aušinimo skystį arba tepimą, ar galutinis paviršius turi likti sausas ir ar vėlesnis valymas, dengimas ar dengimas nustato užteršimo apribojimus. Tiekėjas turėtų nurodyti siūlomą procesą ir bet kokią reikiamą ištraukimo ar skysčių tvarkymo sąsają. Tada pirkėjas turėtų tai patikrinti, naudodamas reprezentatyvų pavyzdį ir gamybos greičio bandymą.
Dulkių surinkimas yra mašinos dalis
Šlifuojant ir poliruojant gali susidaryti kietosios dalelės, o tikrasis pavojus priklauso nuo ruošinio, dangos, užteršimo ir abrazyvo. Todėl „dulkių surinkėjas įtrauktas“ nėra išsamus projekto apibrėžimas. Pirkėjai turėtų pateikti esminę informaciją ir taikomus vietos reikalavimus, tada paprašyti tiekėjo apibrėžti surinkimo taškus, kanalų sąsajas, oro srauto prielaidas, filtravimo apimtį ir tai, kas lieka pirkėjo atsakomybe.
Mašinos išdėstymas taip pat turėtų parodyti prieigą prie diržo keitimo, valymo ir surinktų dulkių pašalinimo. Jei tiekėjas neįtraukia pagrindinio kolektoriaus, pasiūlyme vis tiek turėtų būti pateikta prijungimo informacija, reikalinga įrenginio ištraukimo projektui. Vietiniai profesiniai ir aplinkosaugos reikalavimai išlieka konkrečiam projektui ir juos turi peržiūrėti pirkėjas.
Kaip turėtų būti struktūrizuotas bandomasis pavyzdys?
Prasmingame bandyme naudojami pavyzdžiai, atspindintys gamybą, o ne tik lengviausia dalis. Įtraukite dažniausiai naudojamą ruošinį, mažiausius ir didžiausius atitinkamus dydžius ir sunkiausią gaunamo paviršiaus būklę. Pažymėkite kiekvieną pavyzdį, kad jo proceso įrašas būtų suderintas su jo rezultatu.
Patvirtinimo plane turėtų būti nurodyta:
- gaunama medžiaga, geometrija ir defektų būklė;
- reikalingas galutinis šiurkštumas ir vaizdinė nuoroda;
- kritiniai matmenys prieš ir po apdorojimo;
- abrazyvinė seka ir veikimo prielaidos;
- tikrinimo vietos ir prietaisai;
- priimtini liekamieji defektai ir atmetimo kriterijai;
- ar rezultatas yra proceso demonstravimas, ar sutarties priėmimo pavyzdys.
Po patvirtinimo išsaugokite pavyzdį, nuotraukas, matavimo ataskaitą ir suderintas proceso pastabas. Jei vėliau pasikeičia gamybos medžiaga arba gaunamos sąlygos, peržiūrėkite, ar reikia naujo bandymo.
Kaip pirkėjai turėtų įvertinti Haige šlifavimo juostos poliravimo mašiną?
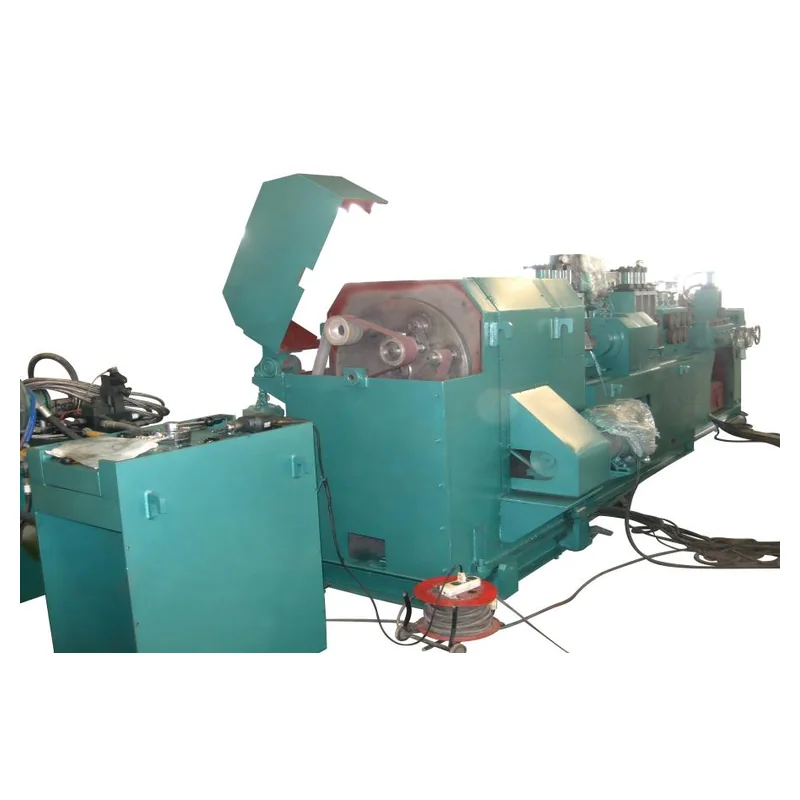
The Haige šlifavimo juostos poliravimo mašina Puslapyje pateikiama tikra strypų, vamzdžių, velenų ir profilių modelių šeima. Jame pateikiami konkrečiam modeliui būdingi skersmenų diapazonai, minimalūs ilgiai, greičiai, šiurkštumo informacija ir variklio konfigūracijos. Šios paskelbtos vertės yra tinkamos pirminiam patikrinimui, tačiau siūlomas modelis vis tiek turėtų būti patvirtintas pagal visą pirkėjo ruošinių asortimentą ir priėmimo planą.
Paprašykite Haige grąžinti vieną siūlomą konfigūraciją su tiksliu modeliu, taikomu ruošinio apvalkalu, įtrauktomis poliravimo stotimis, padavimo ir atramos išdėstymu, abrazyvinėmis prielaidomis, dulkių surinkimo riba, valdikliais, komunalinėmis paslaugomis ir neįtrauktais elementais. Bet kokia vertė, kuri priklauso nuo medžiagos ar bandymo, turėtų būti atitinkamai paženklinta, o ne pateikiama kaip besąlyginis gamybos rezultatas.
Kokios dažniausiai pasitaikančios RFQ klaidos sukuria pakartotinį darbą?
- Siunčiamas tik maksimalus skersmuo. Mažiausias dydis, ilgis, masė ir geometrija gali būti vienodai svarbūs.
- „Veidrodinio apdailos“ naudojimas be įrodymų. Tiekėjas negali nuosekliai įkainoti ar įrodyti subjektyvaus tikslo.
- Ignoruojant gaunamą defektą. Lengva apdaila ir gilių defektų šalinimas yra skirtingos pareigos.
- Lyginamas modelio greitis be tos pačios apdailos. Pralaidumas yra prasmingas tik tada, kai reikiama išvesties kokybė yra pastovi.
- Dulkių nusiurbimas nepatenka į sąsajos tvarkaraštį. Nepriskirtas ryšys gali uždelsti diegimą.
- Švaraus mėginio, kuris neatspindi gamybos, patvirtinimas. Tada bandymas pateikia silpnus masinio veikimo įrodymus.
Ką turėtų apimti šlifavimo juostos poliravimo mašinos RFQ?
Įtraukti medžiagos klasę ir būklę; ruošinio forma; mažiausias ir didžiausias skersmuo arba sekcija; ilgis ir masė; gaunamos paviršiaus nuotraukos ir reprezentatyvūs pavyzdžiai; pašalinti defektus; leistinas atsargų pašalinimas; galutinis šiurkštumas ir vizualinis standartas; gamybos mišinys; tikslinis pralaidumas; pirmyn ir pasroviui procesai; aušinimo skysčio apribojimai; dulkių surinkimo reikalavimai; komunalinės paslaugos; linijos išdėstymas; patikrinimo metodas; bandymo reikalavimai; reikalingi dokumentai; kiekis; paskirties vieta; ir montavimo atsakomybė.
Paprašykite tiekėjo atsakyti į kiekvieną prekę kaip Patvirtinta / Nukrypimas / Alternatyva / Reikalinga pirkėjo įvestis. Kai ruošinio duomenys ir pavyzdinis planas bus paruošti, pateikite juos per Haige metalo apdailos įrangos užklausos forma ir paprašykite konkretaus modelio pasiūlymo, o ne bendros mašinos kainos.


