
Apa Rincian Workpiece Penting Nalika Mesen Mesin Polishing Sabuk Abrasive?
Mesin polishing sabuk abrasive ora kudu dipilih saka sawetara diameter utawa tampilan sing dikarepake. Para panuku kudu nemtokake materi, geometri workpiece, sawetara ukuran, kondisi permukaan sing mlebu, cacat sing bakal dibusak, rampung final sing dibutuhake, penghapusan saham sing diidini, tingkat produksi lan cara inspeksi. Input kasebut nemtokake manawa aplikasi kasebut mbutuhake pagawean sing entheng, mbusak cacat sing dikontrol, descaling utawa polishing multi-tataran-lan apa konfigurasi mesin siji bisa nutupi campuran produk lengkap. A RFQ migunani mulane kudu nyambung kondisi benda kerja → tujuan finishing → rute proses → konfigurasi peralatan → bukti sampel. Mesin sing bener yaiku sing ngasilake asil sing ditemtokake ing bagean perwakilan kanthi tingkat sing dibutuhake, ora mung model kanthi kapasitas kadhaptar paling gedhe.
Mulai Kanthi Workpiece, Ora Model Mesin
Istilah "polishing logam" nyakup tugas produksi sing beda banget. Siji panuku bisa uga kudu mbusak oksidasi cahya saka batang baja karbon sakcara sadurunge nggambar. Liyane bisa uga kudu nyampur tandha mesin ing shafts. Katelu mbutuhake finish kosmetik sing konsisten ing tabung stainless steel. Kabeh telu bisa ndherek sabuk abrasive, nanging padha ora nggawe meksa kontak padha, urutan abrasive, dipakani, support, extraction utawa syarat pengawasan.
Sadurunge ngrembug model, nyiapake kulawarga workpiece. Pisah bar bunder, tabung, poros lan produk profil; ngenali kelas materi utawa kulawarga materi; lan nyatakake diameter minimal lan maksimum utawa bagean, dawa lan massa. Yen campuran produk kalebu bagean mbengkongaken, tapered, stepped utawa ora duwe aturan baku, ngenali kanthi kapisah tinimbang nganggep mesin liwat feed bisa nampa.
Iki sebabe para panuku kudu miwiti karo sawetara produk nyata lan banjur mriksa supplier kategori mesin polishing logam. Kategori kasebut mbantu netepake pendekatan finishing sing kasedhiya, dene data workpiece nemtokake pendekatan sing kudu dievaluasi luwih lanjut.
Kepiye Kahanan Lumahing sing mlebu Ngganti Proses?
"Bahan mentahan" ora gambaran lumahing cukup. Supplier kudu ngerti apa sing ana sadurunge polishing: skala pabrik, karat, tandha gambar, garis peeling, oksida perawatan panas, tandha mesin, burr, goresan utawa permukaan sing wis diproses. Foto mbantu, nanging conto perwakilan lan definisi cacat sing ditulis luwih migunani tinimbang mung foto.
Keruwetan lan distribusi masalah cacat. Tandha arah sing cethek lan terus-terusan beda karo pit terisolasi. Proses sing nambah padhange bisa uga ora mbusak cacat sing jero tanpa mbusak saham sing berlebihan. Mangkono uga, garis sing dirancang kanggo ngrampungake konsisten ora samesthine kanggo mbenerake straightness, kesalahan dimensi gedhe utawa cacat materi sing ana ing proses hulu.
Para panuku kudu nyatakake cacat sing kudu dicopot, sing bisa tetep lan sing kudu ditolak sadurunge tahap polishing. Watesan kasebut nyegah kutipan kanthi nganggep manawa mesin kasebut mung nindakake pagawean ringan nalika pabrik bener-bener ngarepake mecah korektif.
Netepake Rampung minangka Requirement Acceptance
Tembung-tembung kayata "lancar", "padhang" lan "kaya pangilon" dudu kritéria sing ditampa kanthi lengkap. Bisa migunani minangka maksud visual, nanging RFQ kudu nyambungake menyang referensi sing bisa diukur utawa disetujoni. Gumantung ing aplikasi, iki bisa uga kalebu kekasaran permukaan, sampel visual sing disetujoni, pola arah, watesan cacat, kondisi persiapan lapisan utawa kombinasi kasebut.
Kekasaran permukaan lan penampilan ana hubungane nanging ora bisa diganti. Loro lumahing bisa duwe maca roughness padha nalika nuduhake garis arah beda, gloss utawa cacat lokal. Kosok baline, area sing padhang kanthi visual ora mbuktekake manawa dawa lengkap nyukupi syarat kasar utawa cacat sing dibutuhake.
Yen kekasaran ditemtokake, nemtokake nilai sing dibutuhake, cara pangukuran, persiyapan instrumen, lokasi sampling lan apa syarat kasebut ditrapake sadurunge utawa sawise lapisan utawa plating mengko. Aja nggunakake nomer siji kanggo saben proyek tanpa konfirmasi materi, kondisi wiwitan lan tujuan fungsi.
Variabel endi sing kudu dibekukake para panuku sadurunge milih model?
| Area kaputusan | Input panuku | Apa iku penting | Bukti supplier |
|---|---|---|---|
| Bahan | Kelas utawa materi kulawarga lan kondisi sing diwenehake | Ngganti prilaku abrasive, generasi panas lan Rampung achievable | Tinjauan aplikasi sing ditulis lan asil conto |
| Geometri | Bar, tabung, poros utawa profil; lurus utawa ora teratur | Nemtokake pakan, dhukungan lan noto kontak | Gambar konfigurasi utawa tata letak |
| Rentang ukuran | Diameter utawa bagean minimal / maksimal, dawa lan massa | Model kontrol, dhukungan kerja lan ruang lingkup ganti | Amplop operasi sing dikonfirmasi |
| Kondisi mlebu | Skala, karat, tandha, burr lan ambane cacat | Nemtokake tugas mbusak lan tahap abrasif | Uji coba sampel lan sadurunge / sawise rekaman |
| Kondisi pungkasan | Roughness, katon lan cacat residual allowable | Netepake acceptance tinimbang pangarepan subyektif | Cara inspeksi lan sampel sing disetujoni |
| Simpenan mbusak | Diijini pangowahan dimensi utawa target penghapusan | Ngalangi overprocessing utawa unmet pangarepan mbusak cacat | Pengukuran uji coba lan proposal proses |
| Throughput | Bagean saben jam, ton saben shift utawa syarat kacepetan baris | Nyambungake kualitas finish karo kapasitas produksi | Asumsi siklus lan konfigurasi garis |
| Lingkungan | Koleksi bledug, gangguan, keperluan lan watesan tanduran | Nemtokake ruang lingkup tambahan lan kesiapan instalasi | Dhaptar sarana lan jadwal antarmuka |
Napa Rentang Ukuran lan Campuran Produk Perlu Tinjauan Kapisah?
Sawijining model ing kaca produk migunani kanggo shortlisting, nanging ora mbuktekaken sing saben workpiece bisa diproses ing siji persiyapan. Dhiameter, dawa, wangun bagean, bobot lan materi bisa mengaruhi stabilitas lan dhukungan pakan. Owah-owahan uga bisa mengaruhi output nalika tanduran kerep ngalih ing antarane bar cilik lan tabung gedhe.
Data produk Haige nampilake pirang-pirang model mesin polishing sabuk abrasif kanthi kisaran diameter sing beda, dawa workpiece minimal, kecepatan feed lan konfigurasi motor. Nilai kasebut nggambarake kulawarga tinimbang mesin universal. A panuku kudu njaluk model ngajokaken pas lan takon supplier kanggo menehi tandha nilai input sing standar, opsional, project-tartamtu utawa njaba sawetara dideleng.
Ing ngendi campuran produk jembar, dibagi dadi kulawarga produksi normal lan produk sing luar biasa. Kutipan kasebut banjur bisa nyatakake apa produk sing luar biasa mbutuhake persiyapan liyane, kacepetan suda, dhukungan tambahan, model sing beda utawa proses sing kapisah.
Kepiye Para Pembeli Sambungake Pilihan Abrasif Kanthi Target Rampung?
Sabuk abrasif minangka proses sing bisa dikonsumsi, dudu detail sing kudu ditundha nganti komisi. Jinis abrasif, urutan grit, kacepetan sabuk, tekanan kontak lan jumlah tahapan mengaruhi tingkat penghapusan, panas lan pola permukaan. Nanging, kombinasi sing bener ora bisa dipilih kanthi dipercaya mung saka jeneng materi.
Rute praktis yaiku nyedhiyakake conto perwakilan lan nemtokake asil sing ditampa. Supplier banjur bisa ngusulake urutan sabuk lan jendhela operasi kanggo nyoba. Sing tuku kudu ngrekam kondisi mlebu, spesifikasi sabuk sing digunakake, pass utawa tahapan, kondisi feed, pangukuran pungkasan lan asil visual. Rekaman kasebut dadi resep proses wiwitan-ora njamin yen saben kumpulan ing mangsa ngarep bakal tumindak kanthi identik.
Urip sing bisa digunakake uga kudu dianggep minangka asil tes ing kahanan sing ditemtokake. Beda karo skala, kontaminasi, tugas mbusak lan disiplin operasi. Aja mbandhingake supplier liwat nomer "urip sabuk" unsupported sing dijupuk ing workpiece beda.
Ngendi Panas Dadi Masalah Pengadaan?
Kontak abrasive ngasilake panas. Pitakonan pengadaan ora mung apa mesin bisa polish bagean, nanging apa bisa nindakake tanpa discoloration ora biso ditompo, distorsi, karusakan lumahing utawa kinerja sabuk ora stabil ing siklus tugas ngrancang. Tabung tembok tipis, bahan sensitif panas lan terus-terusan bisa uga mbutuhake review khusus.
RFQ kudu nyatakake apa coolant utawa lubrication diijini, apa lumahing final kudu tetep garing, lan apa reresik mengko, lapisan utawa plating nemtokke Watesan kontaminasi. Pemasok kudu ngenali proses sing diusulake lan antarmuka ekstraksi utawa penanganan cairan sing dibutuhake. Sing tuku banjur kudu verifikasi ing sampel perwakilan lan uji coba tingkat produksi.
Koleksi Bledug minangka Bagéyan saka Cakupan Mesin
Grinding lan polishing bisa ngasilake partikel, lan bebaya nyata gumantung ing workpiece, lapisan, kontaminasi lan abrasive. Mulane, "klebu kolektor bledug" ora minangka definisi proyek lengkap. Para panuku kudu nyedhiyakake informasi materi lan syarat situs sing ditrapake, banjur takon supplier kanggo nemtokake titik koleksi, antarmuka saluran, asumsi aliran udara, ruang lingkup filtrasi lan apa sing tetep dadi tanggung jawab panuku.
Tata letak mesin uga kudu nuduhake akses kanggo owah-owahan sabuk, ngresiki lan mbusak bledug sing diklumpukake. Yen panyedhiya ora kalebu kolektor utama, kutipan kasebut isih kudu menehi informasi sambungan sing dibutuhake kanggo desain ekstraksi tanduran. Persyaratan pekerjaan lan lingkungan lokal tetep spesifik proyek lan kudu dideleng dening panuku.
Kepiye Cara Uji Coba Sampel Dibangun?
Uji coba sing migunani nggunakake conto sing makili produksi, ora mung bagean sing paling gampang. Kalebu workpiece sing paling umum, ukuran sing paling cilik lan paling gedhe sing cocog, lan kondisi permukaan sing paling angel. Tandhani saben conto supaya rekaman proses bisa cocog karo asile.
Rencana persetujuan kudu nemtokake:
- materi sing mlebu, geometri lan kondisi cacat;
- mbutuhake roughness final lan referensi visual;
- dimensi kritis sadurunge lan sawise Processing;
- urutan abrasive lan asumsi operasi;
- lokasi inspeksi lan instrumen;
- cacat residual sing bisa ditampa lan kritéria penolakan;
- apa asil demonstrasi proses utawa sampel panampa kontrak.
Sawise disetujoni, simpen sampel, foto, laporan pangukuran lan cathetan proses sing disepakati. Yen materi produksi utawa kondisi sing mlebu mengko diganti, priksa manawa uji coba anyar dibutuhake.
Kepiye para panuku kudu ngevaluasi Mesin Polishing Sabuk Abrasif Haige?
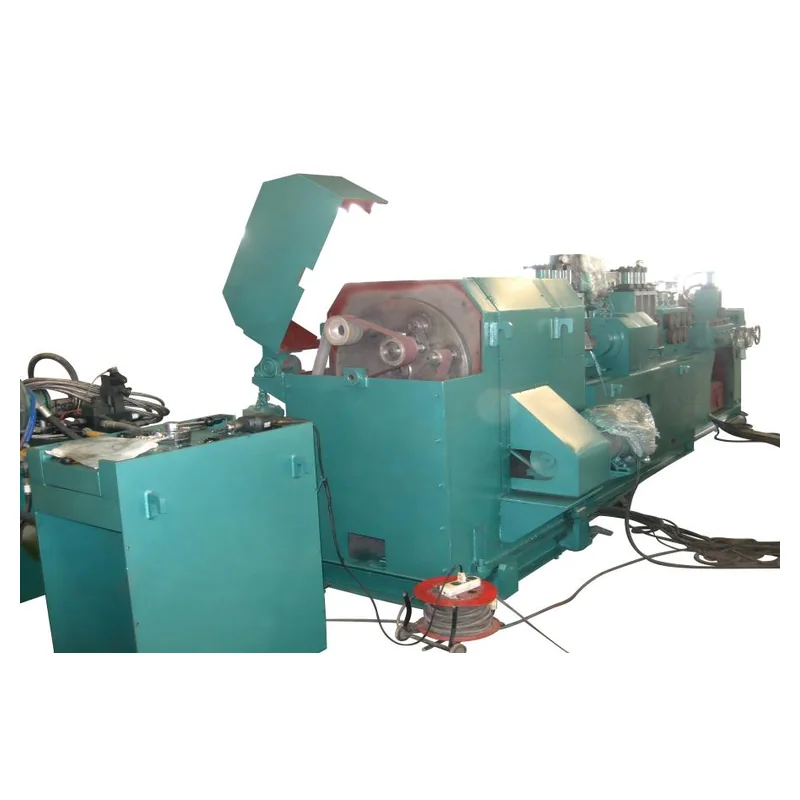
Ing Haige mesin polishing sabuk abrasif kaca menehi kulawarga model nyata kanggo bar, tabung, shafts lan profil. Iki nampilake kisaran diameter khusus model, dawa minimal, kecepatan, informasi kasar lan konfigurasi motor. Nilai sing diterbitake iki cocok kanggo screening awal, nanging model sing ditawakake isih kudu dikonfirmasi marang kisaran workpiece lengkap lan rencana acceptance panuku.
Takon Haige bali siji konfigurasi ngajokaken karo model pas, amplop workpiece ditrapake, kalebu stasiun polishing, dipakani lan noto support, asumsi abrasive, wates bledug-koleksi, kontrol, keperluan lan item tilar. Nilai apa wae sing gumantung saka materi utawa uji coba kudu diwenehi label sing cocog tinimbang ditampilake minangka asil produksi tanpa syarat.
Apa Kesalahan RFQ Umum Nggawe Rework?
- Ngirim mung diameteripun maksimum. Ukuran minimal, dawa, massa lan geometri bisa uga penting.
- Nggunakake "rampung pangilon" tanpa bukti. Supplier ora bisa menehi rega utawa mbuktekake target subyektif kanthi konsisten.
- Nglirwakake cacat mlebu. Rampung cahya lan mbusak cacat jero minangka tugas sing beda.
- Mbandhingake kacepetan model tanpa rampung sing padha. Throughput migunani mung nalika kualitas output sing dibutuhake tetep konstan.
- Ninggalake ekstraksi bledug ing njaba jadwal antarmuka. Sambungan sing ora ditemtokake bisa nundha instalasi.
- Nyetujoni sampel sing resik sing ora makili produksi. Sidang banjur menehi bukti banget kanggo operasi akeh.
Apa sing kudu kalebu Mesin Polishing Sabuk Abrasive RFQ?
Kalebu bahan lan kondisi; wangun workpiece; diameter minimal lan maksimum utawa bagean; dawa lan massa; foto lumahing mlebu lan conto perwakilan; cacat kanggo mbusak; mbusak saham sing diidini; roughness final lan standar visual; campuran produksi; target throughput; pangolahan hulu lan hilir; watesan coolant; syarat bledug-koleksi; utilitas; tata letak baris; cara inspeksi; syarat nyoba; dokumen sing dibutuhake; jumlah; tujuan; lan tanggung jawab instalasi.
Takon supplier kanggo nanggapi saben item minangka Dikonfirmasi / Penyimpangan / Alternatif / Input Pembeli Dibutuhake. Nalika data workpiece lan rencana sampel wis siyap, ngirim mau liwat Wangun pitakon peralatan finishing logam Haige lan njaluk proposal model-tartamtu tinimbang rega mesin umum.


