
Apa sing kudu Dikonfirmasi Para Pembeli Sadurunge Mesen Line Produksi Elektroplating?
Lini produksi elektroplating ora bisa ditemtokake kanthi tembung "garis plating krom" lan output target mung. Para panuku kudu beku kulawarga workpiece, kondisi substrat, tujuan lapisan, amplop dimensi, campuran produksi, urutan proses, cara penanganan, keperluan, ventilasi, antarmuka banyu limbah, kontrol, cara inspeksi lan tanggung jawab ditampa. Pemasok peralatan uga kudu mbedakake garis sing diwenehake saka proses kimia, layanan bangunan lan karya kepatuhan lokal sing tetep ana ing njaba ruang lingkup. A path purchasing defensible punika benda kerja lan tugas pelapisan → rute proses → garis mekanik → antarmuka utilitas lan lingkungan → filosofi kontrol → bukti FAT/SAT. Nganti wates-wates kasebut ditulis ing RFQ, rong kutipan bisa nggambarake proyek sing beda banget sanajan loro-lorone nggunakake jeneng baris produksi sing padha.
Netepake Tugas Coating Sadurunge Ngrembug Line
Miwiti kanthi fungsi lapisan sing disimpen. Ketahanan nyandhang, proteksi karat, pemugaran dimensi lan tampilan dekoratif nggawe kinerja lan prioritas pamriksa sing beda. Substrat, kondisi perawatan panas, permukaan sing mlebu, area sing bakal dilapisi lan wilayah sing ditutupi kudu diidentifikasi. Dadi kudu kekandelan lapisan dibutuhake utawa specification disetujoni, rampung, watesan dimensi sawise plating lan sembarang mecah utawa polishing sakteruse.
Aja takon supplier peralatan kanggo nyimpulake syarat kasebut saka jeneng bagean. A rod piston, long mandrel, tabung utawa komponen silinder bisa diproses kanggo macem-macem alasan. Gambar panuku, spesifikasi proses utawa sampel sing disetujoni kudu netepake kondisi sing ditampa.
Ing tataran panemuan, para panuku bisa mriksa Haige sawetara peralatan electroplating kanggo mangerteni konsep baris kasedhiya. Spesifikasi proyek banjur kudu mbatesi kisaran kasebut menyang workpiece lan tugas proses sing ditemtokake.
Napa Kulawarga Workpiece Kudu Beku?
Garis sing dirancang ing saubengé bagean silinder dawa gumantung saka diameter lan dawa nominal. Nyedhiyakake ukuran minimal, normal lan maksimal; massa; straightness; geometri pungkasan; titik ngangkat; area kontak; rotasi sing diidini; kahanan lumahing; campuran batch lan volume saben dina. Yen sawetara kulawarga produk samesthine, ngenali bagean produksi lan syarat pangowahan.
Definisi workpiece mengaruhi loading, ndhukung, rotasi, kontak listrik, masking, bath utawa susunan sel, rinsing, drainase lan unloading. A amplop nominal sing nglirwakake distribusi massa utawa geometri pungkasan bisa nyebabake garis sing nampa bagean kanthi dimensi nanging ora bisa nangani kanthi andal.
Para panuku uga kudu nemtokake manawa kapasitas sing dipetik kalebu nolak, nggarap ulang, pangopènan, pemeriksaan kimia lan owah-owahan produk. Tingkat gerakan teoretis ora padha karo output sing bisa didol sajrone shift lengkap.
Peta Watesan Proses, Ora Mung Tahap Plating Utama
Tahap electroplating mung minangka salah sawijining bagean saka rute produksi. Proyek mbutuhake reresik, degreasing, aktivasi, rinsing, plating, Recovery, rinsing pungkasan, pangatusan, inspeksi lan finishing hilir. Urutan sing tepat gumantung saka substrat, kimia lan spesifikasi produk; kudu ditetepake kanthi teknik proses sing mumpuni tinimbang disalin saka artikel umum.
Kanggo pengadaan, gawe diagram wates proses sing ngenali saben tahap sing kalebu lan saben antarmuka. Tandha manawa saben tank, pager, pompa, saringan, penukar panas, rectifier, piranti dosis, tahap mbilas, pengering lan mekanisme transfer kalebu, opsional, diwenehake dening wong liya utawa tundhuk review proses pungkasan.
Iki ngalangi kesenjangan kutipan umum: siji supplier prices baris lengkap mechanical nalika liyane kalebu pretreatment, antarmuka exhaust, sambungan perawatan banyu lan orane katrangan otomatis luwih gedhe. Gunggunge ora bisa dibandhingake nganti watese cocog.
Variabel Proyek Apa Sing Dibandingake Para Pembeli?
| Area kaputusan | Pembeli kudu nemtokake | Supplier kudu konfirmasi | Bukti |
|---|---|---|---|
| Bahan kerja | Bahan, kisaran ukuran, massa, geometri lan campuran produksi | Dideleng amplop operasi lan pangecualian | Gambar konfigurasi lan lembar data sing ditandhani |
| Tugas lapisan | Tujuan fungsional, lapisan sing ditemtokake lan inspeksi pungkasan | Asumsi proses lan jaminan sing ora kalebu | Katrangan proses lan matriks acceptance |
| urut-urutan | Tahap pretreatment, plating, rinsing lan finishing sing dibutuhake | Klebu peralatan lan wates pasokan | Diagram alur proses |
| Kapasitas | Campuran produk, owah-owahan, owah-owahan lan output sing direncanakake | Asumsi siklus lan tahap watesan | Pitungan kapasitas |
| Utilitas | Daya sing kasedhiya, banyu, hawa, pemanasan / pendinginan lan saluran banyu | Konsumsi lan titik sambungan | Jadwal Utilitas |
| Lingkungan | Emisi sing ditrapake, banyu limbah lan syarat penanganan kimia | Antarmuka koleksi lan perawatan kalebu | Dhaptar antarmuka lan tata letak |
| Kontrol | Resep, traceability, weker, interlocks lan integrasi tanduran | PLC/HMI lan ruang lingkup data | Spesifikasi desain fungsional |
| Penerimaan | FAT, SAT, bagean sampel lan metode pangukuran | Kahanan lan dokumen demonstrasi | Protokol tes sing disetujoni |
Kepiye Para Pembeli Netepake Throughput?
Throughput kudu diwilang saka campuran produk lan siklus lengkap, ora mung saka kacepetan conveyor. Ngenali wektu loading, wektu pretreatment, wektu plating, rinsing, got, unloading, pengawasan, kimia mriksa, ngrancang pangopènan lan changeover. Yen produk duwe diameter beda utawa syarat lapisan, ngetung kasus wakil tinimbang gumantung ing siji rata-rata.
Takon supplier kanggo nyatakake tataran watesan lan saben asumsi konco ngira kapasitas. Yen wektu proses gumantung marang kimia utawa kinerja lapisan sing dibutuhake sing durung divalidasi, tandhani output minangka sementara. Iki luwih dipercaya tinimbang ngowahi perkiraan awal dadi tingkat sing dijamin.
Jadwal kapasitas migunani misahake kasedhiyan mekanik, wektu proses lan ngasilake kualitas. Iki uga nyatakake apa sing bisa dituduhake pemasok sajrone FAT lan apa sing kudu diverifikasi mengko karo keperluan situs lan kimia produksi.
Utilitas Perlu Jadwal Sambungan
Kutipan proyek ngirim ora mung dhaptar total daya listrik. Sampeyan kudu ngenali asumsi voltase lan frekuensi, panjaluk rectifier, syarat pemanasan utawa pendinginan, proses-banyu lan mbilas-banyu, udara sing dikompress, knalpot, saluran banyu lan antarmuka kontrol suhu. Jadwal sambungan kudu menehi lokasi, muatan, kualitas lan tanggung jawab kanggo saben sarana.
Kualitas banyu bisa mengaruhi stabilitas mbilas lan proses, dene suhu situs lan kapasitas pendinginan bisa mengaruhi kontrol termal. Sing tuku kudu nyedhiyakake kahanan situs sing nyata. Supplier kudu ngenali ngendi konsumsi final gumantung ing resep proses, jam operasi utawa desain lingkungan lokal.
Tata letak iku padha penting. Sing tuku kudu nyedhiyakake amplop bangunan sing kasedhiya, loading lantai, rute akses, panentu angkat, reresik pangopènan lan kendala parit layanan. Peralatan sing cocog karo area produksi ing rencana bisa uga angel dipasang utawa dijaga yen antarmuka kasebut ora digatekake.
Ventilasi lan Banyu Limbah Iku Antarmuka Proyek
Proses elektroplating bisa nggawe emisi udara sing diatur lan aliran banyu limbah. Syarat sing ditrapake gumantung marang kimia, yurisdiksi, skala produksi lan ijin situs. Mulane, peralatan RFQ kudu nyatakake kimia sing direncanakake lan basis kepatuhan lokal, nalika ngindhari asumsi yen paket mesin standar kanthi otomatis nglegakake saben lokasi.
Nemtokake sapa sing ngrancang lan nyuplai enclosures, hood ekstraksi, ductwork, penggemar, scrubbers, titik ngawasi, mbilas-banyu segregasi, tank koleksi, perawatan banyu limbah lan sambungan discharge. Yen supplier baris mung menehi titik sambungan, data antarmuka isih kudu cukup rinci kanggo kontraktor lingkungan panuku.
Rencana panrima kudu verifikasi instalasi fisik lan operasi fungsional antarmuka sing diwenehake. Kepatuhan peraturan tetep tundhuk karo sistem sing diinstal lengkap, kimia operasi, ijin lan syarat panguwasa lokal-ora mung tuku komponen baris.
Kepiye Cara Kontrol lan Traceability Ditemtokake?
Ruang lingkup otomatisasi kudu ngetutake sistem produksi lan kualitas. Para panuku kudu nemtokake resep sing dibutuhake, tingkat akses pangguna, identifikasi bagean, pelacakan urutan, riwayat weker, interlocks, cathetan parameter, ekspor data lan komunikasi karo sistem tanduran. Aja mbutuhake protokol utawa fitur piranti lunak kajaba iku perlu lan didhukung dening arsitektur project.
Desain fungsional kudu nerangake apa sing kedadeyan sajrone gangguan listrik, kesalahan sensor, kegagalan pompa, kesalahan knalpot, kondisi suhu sing berlebihan utawa transfer sing ora lengkap. Fungsi safety lan interlocks proses kudu dideleng dening pihak qualified marang mesin final, kimia lan desain situs.
Traceability kudu nyambungake kumpulan utawa workpiece sing diproses menyang informasi proses sing direkam lan bukti inspeksi. Yen iki dibutuhake, sebutno carane pengenal mlebu sistem lan data sing kudu disimpen. Pernyataan umum "kalebu logging data" ora jelas kanggo ditampa.
Pisah Penerimaan Peralatan Saka Penerimaan Coating
FAT mekanik lan listrik bisa ngonfirmasi perakitan, gerakan, kontrol, weker lan antarmuka sing didokumentasikan. Bisa uga ora mbuktekaken lapisan produksi final miturut kimia situs panuku, keperluan lan campuran workpiece lengkap. Kosok baline, lapisan sing apik ing siji sampel ora mbuktekake manawa kabeh syarat mekanik, kontrol lan lingkungan wis dikirim.
Nggawe rong lapisan acceptance sing disambungake:
- Penerimaan peralatan: dimensi, komponen, gerakan, pengawal, kontrol, keperluan, weker, dokumen lan kalebu sistem tambahan.
- Proses/produk acceptance: conto sing disetujoni, syarat lapisan, asil dimensi, tampilan, adhesi utawa tes tartamtu liyane, kasus throughput lan traceability.
Kontrak kasebut kudu nyatakake tes sing ditindakake ing supplier, sing kedadeyan sawise instalasi lan sing mbutuhake kimia produksi utawa laboratorium pihak katelu. Sampeyan uga kudu nemtokake respon kanggo panyimpangan, kalebu tumindak koreksi, tes maneh lan wewenang persetujuan.
Kepiye Para Pembeli Ngevaluasi Garis Terusan Horizontal Haige?
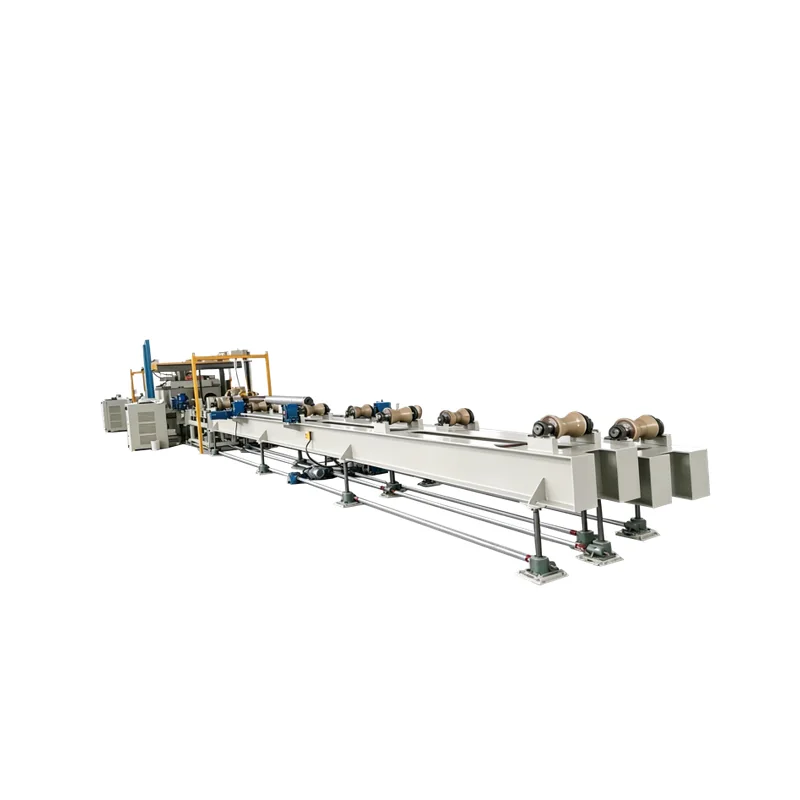
Haige kang lini produksi electroplating terus menerus horizontal menehi titik wiwitan konkrit kanggo workpieces silinder dawa. Data produk saiki ngenali aplikasi kanggo mandrels dawa, sawetara diameteripun kadhaptar 90-280 mm, sawetara dawa kadhaptar 10.000-13.000 mm lan konfigurasi proses 2-saluran / 1-string.
Nilai kasebut nggambarake konfigurasi sing diterbitake; padha ora ateges saben project utawa bagean nang amplop dimensi otomatis kompatibel. Sing panuku kudu njaluk konfirmasi substrat, massa, geometri pungkasan, dhukungan lan rotasi, kontak listrik, tugas lapisan, urutan proses, asumsi siklus lan wates pasokan lengkap. Pemasok uga kudu ngenali nilai sing data produk tetep lan sing mbutuhake review teknik.
Kanggo proyek ing njaba kulawarga workpiece sing kadhaptar, aja nganggep manawa ukuran ukuran cukup. Nyuwun review teknis khusus proyek lan panyimpangan sing ditandhani utawa proposal alternatif.
Apa Kesalahan Pengadaan Umum sing Ngganggu Perbandingan?
- Nggunakake mung amplop bagean. Massa, geometri pungkasan, rotasi lan syarat kontak tetep ora ditemtokake.
- Ninggalake pretreatment ing njaba RFQ. Kutipan banjur kalebu kahanan wiwitan sing beda.
- Mbandhingake output nameplate. Campuran produk, wektu proses, pangowahan lan asumsi asil bisa beda-beda.
- Assuming peralatan lingkungan klebu. Tanggung jawab ventilasi lan banyu limbah bisa tetep ora diregani.
- Nampa "otomatis" tanpa deskripsi fungsional. Resep, weker, traceability lan komunikasi tanduran bisa uga ora cocog.
- Nggunakake siji sampel minangka acceptance lengkap. Asil conto ora bisa ngganti peralatan, dokumentasi lan verifikasi siklus tugas.
Apa sing kudu kalebu RFQ Line Produksi Electroplating?
Nyedhiyakake gambar lan revisi workpiece; substrat lan kondisi sing diwenehake; ukuran minimal, normal lan maksimum lan massa; campuran produksi; tujuan lapisan lan spesifikasi sing disetujoni; area masked lan kontak; lumahing mlebu; urutan proses; pretreatment sing dibutuhake lan sawise perawatan; kapasitas target lan shift; konsep penanganan; tata bangunan; utilitas; syarat ventilasi lan banyu limbah; kontrol lan antarmuka data; cara inspeksi; rencana FAT lan SAT; bagean sampel; basa dokumen; ruang lingkup spare parts; tanggung jawab instalasi lan komisioning; jumlah; tujuan; lan syarat proyek utawa peraturan sing ditrapake.
Mbutuhake supplier bali saben lapangan minangka Dikonfirmasi / Penyimpangan / Alternatif / Input Pembeli Dibutuhake, bebarengan karo alur proses, tata letak, jadwal sarana, matriks tanggung jawab lan proposal acceptance. Para panuku karo input iki disiapake bisa ngirim liwat Kaca pitakon proyek Haige kanggo review teknis khusus proyek.


