
איפה ליטוש צריך לשבת בקו גימור של בר מתכת?
יש להציב מכונת פוליש רק לאחר שהתהליכים במעלה הזרם כבר שלטו בפגמים שהפוליש לא נועד לתקן. בקו גימור של מוט מתכת, כתובות יישור מתכופפות, קילוף מסיר שכבה חיצונית מבוקרת ופגמים עמוקים יותר במשטח, השחזה ללא מרכז יכולה לחדד קוטר, עיגול ומצב פני השטח, ולאחר מכן נעשה שימוש בליטוש כדי לחדד את המראה או המרקם הסופי של פני השטח. קונים שמחפשים "מכונת פולישלכן צריך להגדיר את מסלול התהליך המלא לפני בחירת המכונה עצמה. הייג' מספקת ציוד לקילוף, יישור, שיוף וליטוש, מה שהופך את מיקום התהליך לשאלת רכישה שימושית יותר מאשר יכולת ליטוש בלבד.
ליטוש הוא שלב גימור, לא תהליך אוניברסלי לתיקון פגמים
הביטוי מכונת ליטוש מתכת יכול לתאר חובות שונות מאוד. ייתכן שמפעל אחד ירצה לשפר את המראה הסופי של סרגל בהיר לאחר השחזה. אחר עשוי לרצות להסיר סימנים קלים מצינור לפני האריזה. שליש עשוי לצפות שליטוש יסיר אבנית כבדה, תפרים עמוקים ושגיאות מימד בו זמנית. אלו אינן דרישות תהליך שוות ערך.
ליטוש עובד בצורה הטובה ביותר כאשר העבודה שלו מופרדת בבירור מהתיקון במעלה הזרם. אם החומר הנכנס עדיין כפוף, בעל קנה מידה עמוק או לא יציב מבחינה מימדית, בקשה משלב הליטוש לפתור כל בעיה יכולה להגדיל את צריכת השוחקים, להאט את ההזנה ועדיין להשאיר את הקונה ללא תוצאה סופית ניתנת למדידה.
גבול תהליך: תיק הציוד שפורסם של הייג' כולל מכונות יישור, קילוף, שיוף וליטוש. הרצף הנכון תלוי במצב היצירה ובדרישה הסופית; אין להתייחס לאף רצף בודד כאל אוניברסלי מבלי לבדוק את הבר או הצינור בפועל.
מה צריך להשלים לפני מכונת ליטוש בר?
A מכונת ליטוש בר צריך לקבל חומר שנמצא כבר בחלון התהליך הדרוש לתמיכה יציבה וגימור פני השטח. על הקונה לבדוק מה מגיע לתחנת הליטוש ולשייך כל פגם לתהליך שנועד לשלוט בו.
שאלות טיפוסיות במעלה הזרם כוללות:
- האם המוט ישר מספיק כדי לעבור דרך גלילים ומובילים ללא מגע לא יציב?
- האם המשטח עדיין מכיל תפרים עמוקים, בורות או שכבה חיצונית פגומה הדורשת קילוף או הסרה כבדה יותר?
- האם הקוטר או העגול החיצוני עדיין מחוץ לדרישת המוצר הסופי?
- האם אבנית כבדה או חלודה מטופלת טוב יותר על ידי שלב הכנה או הסרה ייעודי?
- האם ליטוש יסיר רק תוספת גימור קלה, או שהקונה מצפה להסרה משמעותית של מלאי?
שאלות אלו חשובות כי א מכונת ליטוש מוט מתכת נבחר בדרך כלל סביב חובת גימור משטח. אם הקונה מצפה שהמכונה תתקן גיאומטריה או תסיר פגמים עמוקים, ייתכן שהפרויקט יצטרך פעולה נוספת במעלה הזרם או מסלול גימור אחר.
אין להתייחס לטחינה ולליטוש כאל אותו תהליך
השחזה והברקה יכולים שניהם להשתמש בחומרים שוחקים, אבל הם בדרך כלל פותרים בעיות ייצור שונות. טחינה משמשת לעתים קרובות כאשר חשובים הסרת חומר מבוקרת, עידון קוטר, שיפור עגול או הסרת פגמים מדידים. ליטוש קשור לעתים קרובות יותר לחידוד השטח הסופי, גימור כיווני, בהירות או הכנה לשלב הבא הרגיש למראה.
ההבחנה הזו חשובה כאשר קונים מחפשים א מכונת השחזה והברקה או א מכונת השחזה וליטוש מתכת. קו משולב יכול לכלול את שתי הפעולות, אבל התהליך עדיין צריך לציין למה כל תחנה אחראית. ללא הפרדה זו, הספק לא יכול להגדיר פינוי מלאי, רצף שוחקים, מהירות הזנה או דרישות בדיקה באופן עקבי.
מפת תהליכים שימושית היא:
סרגל נכנס ← יישור במידת הצורך ← קילוף או שחיקה מתקנת במידת הצורך ← השחזה ללא מרכז לבקרת מימד/משטח ← ליטוש לגימור סופי ← בדיקה ← טיפול ואריזה מוגנים.
המסלול המדויק יכול להיות קצר יותר או ארוך יותר. הנקודה היא שהפוליש צריך להיות מקושר למצב שנוצר בתהליך הקודם.
מתי מכונת ליטוש חגורה שוחקת יכולה לעבוד כשלב גימור עצמאי?
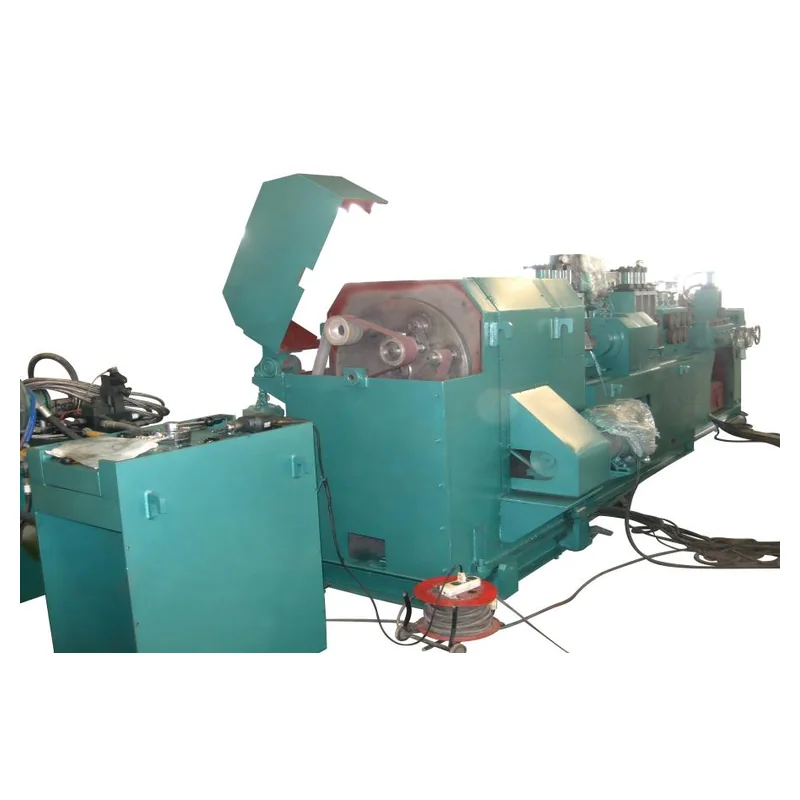
א מכונת ליטוש חגורה שוחקת יכול להיות שלב גימור עצמאי מעשי כאשר הגיאומטריה של חלק העבודה הנכנס כבר מקובלת, פגמי השטח הנותרים רדודים, הגימור הנדרש מוגדר בבירור וסידור ההזנה/תמיכה יציב. בתנאים אלה, מכונת הליטוש משכללת משטח במקום מנסה לבנות מחדש את החלק.
של הייג' מכונת ליטוש חגורה שוחקת משפחת המוצרים מתפרסמת עבור סורגים, צינורות, פירים ופרופילים. משפחת הדגמים הרשומה מתאימה להקרנה ראשונית, אך הקונה עדיין צריך לאשר איזה דגם וסידור שוחקים תואמים את טווח חלקי העבודה האמיתיים.
השאלה המסחרית החשובה ביותר היא לא האם הספק יכול ללטש מדגם נקי אחד. זה האם אותו תהליך יכול להתמודד עם טווח פני השטח הנכנס הרגיל בקצב הייצור הנדרש מבלי להסתמך על עיבוד חוזר ידני מוגזם.
היכן צריך למקם ליטוש לאחר השחזה ללא מרכז?
עבור מוטות עגולים וחלקים גליליים, השחזה והליטוש ללא מרכז יכולים ליצור שלבים משלימים. ניתן להשתמש בשחזה ללא מרכז כדי לשלוט בקוטר החיצוני, בעגלגלות ובמצב משטח מוגדר. לאחר מכן, ליטוש יכול לשנות את המראה, המרקם הכיווני או יעד החספוס הסופי מבלי לשאת בחובת הסרת הממד המלאה.
זו הסיבה שא קו השחזה והברקה של סרגל צריך להגדיר את המסירה בין שתי המכונות. המטחנה לא אמורה להשאיר יותר נזק למלאי או למשטח ממה ששלב הליטוש יכול להסיר באופן סביר. לעומת זאת, תחנת הפוליש לא צריכה להסיר כל כך הרבה חומר שהיא משנה מידות שהטחינה כבר קבעה.
של הייג' מכונות שחיקה ללא מרכז ניתן לסקור את הקטגוריה לצד מגוון מכונות הליטוש שלה כאשר פרויקט זקוק לשליטה ממדית וקוסמטית כאחד. צוות הרכש צריך לבקש מהספק לציין את מצב הכניסה הצפוי לכל שלב ואת נקודת הבדיקה הסופית.
יעדי גימור צריכים יותר ממילים כמו "בהיר" או "חלק"
קונה יכול לתאר כוונה חזותית במילים כגון בהיר, סאטן, חלק או דמוי מראה, אך קשה להשתמש במילים אלו לבדן כסטנדרט קבלה. א מכונת ליטוש לבר עגול יש לציין מול תוצאה ניתנת למדידה או מאושרת בכל מקום מעשי.
חבילת הקבלה עשויה לכלול:
- חספוס פני השטח היכן שהוא רלוונטי;
- דגימה חזותית מאושרת;
- דרישות דפוס כיוון;
- שריטות או פגמים מותרים;
- מיקומי בדיקה לאורך הבר או הצינור;
- האם המראה נשפט לפני או אחרי תהליך ציפוי או ציפוי במורד הזרם.
חספוס פני השטח והמראה קשורים אך אינם זהים. שני פסים יכולים להראות ערכי חספוס דומים תוך הצגת סימני כיוונים שונים או פגמים מקומיים. עבור פרויקט B2B, הדרך הבטוחה ביותר היא לשלב קריטריונים מדידים עם מדגם מוסכם כאשר המראה חשוב.
טיפול במורד הזרם יכול להרוס גימור מלוטש טוב
אחד הנושאים שהכי מתעלמים ממנו ב-an מכונת ליטוש אוטומטית למוטות מתכת הפרויקט הוא מה שקורה לאחר שחומר העבודה עוזב את תחנת הליטוש. גלילי העברה, מכווני צד, טבלאות צבירה, ציוד צרור ומשטחי מגע לאריזה יכולים להחזיר שריטות או סימני לחץ.
לכן דגימת יציאה מהמכונה אינה מספיקה עדות לקו שלם. על הפרויקט לבדוק את המוצר לאחר טיפול במורד הזרם. אם המשטח הוא קריטי למראה, עיצוב הקו עשוי להזדקק לגלגלות מוגנות, העברה מבוקרת, משטחי מגע נקיים או סידור טיפול אחר המונע פגיעה במשטח המוגמר.
זו גם סיבה לדון בפוליש כחלק מקו ולא כרכישת מכונה עצמאית. לגימור יש ערך רק אם אותו מצב מגיע לבדיקה ואריזה.
כיצד יש להקצות פעולות במעלה הזרם ובהמשך?
| בעיה בתהליך | תהליך עיקרי לבדיקה | למה זה חשוב לפני ליטוש |
|---|---|---|
| כיפוף בר / ישרות לקויה | יישור | גיאומטריה לא יציבה יכולה להפחית מגע עקבי והאכלה. |
| שכבת משטח/תפרים עמוקים | קילוף או הסרת חומר מתקן | ליטוש עשוי שלא להסיר פגמים עמוקים מבחינה כלכלית. |
| בקרת OD / עגולות | שחיקה ללא מרכז | יש לקבוע גיאומטריה לפני גימור קוסמטי סופי. |
| שריטות קלות / מרקם סופי | פוליש | זו חובת הגמר שהתחנה צריכה להיות מתוכננת סביבה. |
| שריטות לאחר תהליך | טיפול/אריזה | הגימור הסופי חייב לשרוד העברה ואחסון. |
הטבלה אינה מסלול תהליך חובה. זוהי דרך למנוע ממכונה אחת להקצות פגמים השייכים לשלב אחר.
אילו נתונים צריך קונה לשלוח לסקירת קו ליטוש?
עבור סקירת מיקום תהליך, הצעת המחיר צריכה להיות רחבה יותר מאשר בקשה רגילה למכונת ליטוש. על הקונה לספק דרגת חומר או משפחה, גיאומטריה של חומר העבודה, גודל מינימלי ומקסימלי, אורך, ישרות נכנסת, פגמים קיימים במשטח, תהליך במעלה הזרם, יעד גימור סופי, שינוי ממדי מותר, דרישת תפוקה ושיטת טיפול במורד הזרם.
אם הפרויקט כולל מספר שלבי גימור משטח, הוסף זרימת תהליך המראה היכן מכונת ליטוש לגימור מתכת צפוי לשבת. בקשו מהספק להחזיר את הרצף המוצע ולזהות אילו פגמים או שינויי ממדים מוקצים לכל שלב.
של הייג' מכונות פוליש הקטגוריה היא נקודת התחלה שימושית לגילוי ציוד. לסקירה ספציפית לפרויקט, ניתן להגיש שרטוטים, תמונות של חלקי עבודה, מצב לדוגמה ורצף הקווים המוצע דרך עמוד הבירורים של הייג'.
ליטוש אמור להשלים את התהליך, לא לפצות על תהליך לא מוגדר
התשובה המעשית מאחורי חיפוש "מכונת פוליש" היא שלא ניתן לבחור נכון את המכונה עד להגדיר תפקידה בקו הגמר. קונה מקבל תוצאה חזקה יותר על ידי החלטה באילו פגמים מטופלים במעלה הזרם, מה שלב הליטוש חייב לשנות, כיצד ייבדק הגימור, וכיצד הטיפול במורד הזרם ישמר אותו.
עבור רוכשי ה-B2B של הייג', זה הופך את הליטוש מקטגוריית מכונות גנרית לשלב מבוקר בתהליך גימור סרגל או צינור.


