
Koje pojedinosti o stroju za guljenje okruglih šipki kupci trebaju poslati prije zahtjeva za ponudu?
A Stroj za ljuštenje s okruglom šipkom Zahtjev za ponudu trebao bi uključivati kupčev radni komad i podatke o procesu prije početka odabira modela. Kupci bi trebali poslati raspon promjera šipke, raspon duljine, obitelj materijala, stanje ulazne površine, površinske nedostatke koje treba ukloniti, potreban dodatak za uklanjanje zaliha, ciljni gotovi promjer, stanje ravnosti, status rezanja ili ravnanja uzvodno, potrebe brušenja ili poliranja nizvodno, metodu utovara, ritam proizvodnje, očekivano rukovanje strugotinom, zahtjeve inspekcije i opseg ponude. Bez ove informacije, dobavljač može ući u uži izbor stroja koji odgovara samo nazivu proizvoda, ali ne i stvarnom stanju šipke ili procesu završne obrade.
Okruglo ljuštenje odabrano je za određeni posao uklanjanja površine
Guljenje okrugle šipke uklanja kontrolirani sloj s vanjskog promjera šipke. Obično se razmatra kada kupac treba ukloniti površinske nedostatke, kamenac, dekarburizirani sloj, tragove valjanja ili nedosljednu kožu prije proizvodnje svijetlih šipki ili pripreme materijala za preciznu završnu obradu. Što se tiče nabave, stroj se ne bira samo po izrazu "ljuštenje šipki". Odabire se prema stanju materijala i površinskom rezultatu potrebnom nakon ljuštenja.
Kupac koji šalje samo promjer šipke i količinu ostavlja previše za dobavljača da nagađa. Dobavljač mora znati koji problem stroj mora riješiti: teške površinske nedostatke, dimenzionalnu pripremu, proizvodnju svijetle šipke, uklanjanje zaliha prije brušenja ili korak procesa prije ravnanja i poliranja. Svaka namjena utječe na uži izbor modela, način ubacivanja, raspored rezača, dopuštenje za uklanjanje i fokus inspekcije.
Haigeove liste Strojevi za guljenje šipki kao posebna kategorija unutar opsega opreme za završnu obradu metala. Ta je kategorija prava obitelj proizvoda za ovu temu, dok Zahtjev za ponudu mora definirati stvarnu šipku i uvjete procesa.
Raspon veličina trake za slanje, ne samo jedan nazivni promjer
Prvo podatkovno polje je stvarni raspon veličina. Projekt ljuštenja trebao bi specificirati minimalni i maksimalni dolazni promjer, očekivani gotovi promjer, raspon duljine šipke, zahtjev za toleranciju ako je kontroliran i obrađuje li kupac jednu stabilnu veličinu ili više veličina. Stroj odabran za jedan uski proizvodni program možda nije najbolji za servisni centar ili proizvođača svijetle trake koji rukuje raznolikim zalihama.
Raspon promjera utječe na odabir stroja, dizajn vodilice/potpore, stabilnost uvlačenja, angažman alata, uklanjanje zaliha i pregled. Duljina utječe na utovarne stolove, potporne valjke, istovar, sigurnosnu zaštitu i raspored poda. Težina šipke i rukovanje također su važni kada je konac spojen na opremu za rezanje, ravnanje ili brušenje.
Kupci bi trebali izbjegavati nejasne izraze kao što je "okrugla šipka srednje veličine". Zahtjev za ponudu treba sadržavati tablicu trenutnih i budućih veličina:
- dolazni raspon promjera;
- ciljni gotovi promjer ili dodatak za uklanjanje;
- raspon dužine šipke;
- minimalna i najveća količina serije prema veličini;
- ravno ili blago savijeno dolazno stanje;
- očekuje li se buduće povećanje veličine.
Ako kupac očekuje buduće proizvode izvan prvog raspona veličina, to treba otkriti. Dizajniranje linije samo oko današnje najjednostavnije šipke može kasnije stvoriti drugi problem pri kupnji.
Promjene uvjeta materijala Opterećenje rezanja i planiranje procesa
Materijal nije ukrasno polje Zahtjeva za ponudu. Porodica razreda čelika, stanje tvrdoće, stanje toplinske obrade, put valjanja ili kovanja i površinska ljestvica mogu promijeniti opterećenje ljuštenja i procesni put. Dobavljač ne treba potpunu povjerljivu specifikaciju kupca, ali treba dovoljno informacija da procijeni je li predloženi koncept stroja prikladan.
Korisni inputi uključuju je li šipka ugljični čelik, legirani čelik, nehrđajući čelik ili neka druga obitelj materijala; je li vruće valjan, kovan, žaren, normaliziran, kaljen/kaljen ili na drugi način tretiran; i ima li površina tvrdu ljusku ili nedosljedne nedostatke. Ako kupac obrađuje nekoliko obitelji materijala, navedite ih zasebno umjesto da ih u prosjeku unesete u jedan zahtjev.
Materijalno stanje utječe na uklanjanje zaliha. Lagano, ravnomjerno čišćenje površine razlikuje se od uklanjanja dubljih oštećenja ili površinskog sloja pod utjecajem topline. Ako je potrebno uklanjanje podcijenjeno, gotova šipka može i dalje pokazivati nedostatke. Ako je precijenjen, proces može gubiti materijal, povećati opterećenje alata i stvoriti nepotrebne troškove proizvodnje.
Zahtjev za ponudu bi se stoga trebao povezati materijalno stanje → dubina greške → uklanjanje zalihe → gotovi promjer → pregled prihvaćanja. Ovaj lanac pomaže dobavljaču da ocijeni proces, a ne da jednostavno citira model stroja.
Jasno opišite cilj površinskog oštećenja
Kupci često traže "bolju kvalitetu površine", ali ta fraza nije dovoljna za zahtjev za ponudu stroja za guljenje. Dobavljač mora znati što se mora ukloniti i kako će kupac procijeniti prihvaćanje. Površinski kamenac, jame, plitke pukotine, dekarburizirani sloj, tragovi kotrljanja i korozija različiti su problemi. Neki se mogu ukloniti ljuštenjem; drugi mogu zahtijevati dodatni pregled procesa ili prethodnu kontrolu materijala.
Najbolji dokaz Zahtjeva za ponudu je kombinacija fotografija, uzoraka šipki, opisa nedostataka i zahtjeva za gotovu površinu. Ako kupac ima trenutačno odbijeni dio, dostavite slike kvara i objasnite daljnji kvar: tragove brušenja, problem s galvanizacijom, nedostatak crteža, odbijanje kupca ili problem s dimenzijama. Ovaj kontekst pomaže dobavljaču da razumije zašto je dodan korak ljuštenja.
Dobavljač ne može odgovorno jamčiti uklanjanje svakog kvara bez poznavanja dubine kvara, distribucije i stanja materijala. Kupac bi stoga trebao tražiti preporuku procesa i logiku ispitivanja uzorka, a ne općenito obećanje da će stroj ukloniti sve nedostatke.
| Polje RFQ | Unos kupca | Zašto je važno |
|---|---|---|
| Površinski defekt | Fotografije, uzorci traka, vrsta i ozbiljnost kvara | Definira je li piling ispravan način uklanjanja |
| Naknada za uklanjanje | Potrebno uklanjanje zaliha po strani ili ciljnom konačnom promjeru | Povezuje uklanjanje nedostataka s prihvaćanjem dimenzija |
| Dolazno stanje | Kamenac, korozija, ravnost i stanje materijala | Utječe na hranjenje, opterećenje rezanja i pripremu niti |
| Nizvodni proces | Brušenje, poliranje, ravnanje, crtanje, pozlaćivanje ili skladištenje | Određuje potrebno stanje površine i dimenzija nakon ljuštenja |
| Dokaz o prihvaćanju | Provjera dimenzija, vizualni uzorak, ciljana hrapavost ako je navedeno | Pokazuje kako će kupac odobriti rezultat procesa |
Tablica pruža dobavljaču dovoljno informacija za procjenu izvedivosti procesa. Također štiti kupca od ponude koja se odnosi samo na model i koja ne rješava problem stvarne površine.
Ravnost i uzvodna priprema utječu na stabilnost hranjenja
Strojevi za ljuštenje s okruglim šipkama trebaju stabilno uvlačenje obratka. Ako su ulazne šipke savijene, loše izrezane, s velikim ljuskama ili nedosljedne duljine, rezultat ljuštenja može biti oštećen čak i kada je stroj tehnički prikladan. Stoga bi Zahtjev za ponudu trebao opisati prethodnu pripremu.
Važni podaci uključuju jesu li šipke izrezane na željenu duljinu prije ljuštenja, prolaze li prvo kroz ravnanje, koji se uvjeti savijanja očekuju i jesu li krajevi skošeni ili pripremljeni. Ako linija prima šipke izravno od valjanja, kovanja ili toplinske obrade, površina i ravnost mogu varirati više nego ako su šipke prethodno ravnane i sortirane.
Stabilnost posmaka utječe na angažman alata, konzistentnost dimenzija, izgled površine i radno opterećenje operatera. Stroj koji se kotira za dobro pripremljene ravne šipke možda neće raditi na isti način ako kupac ubacuje mješoviti materijal bez prethodne kontrole. Dobavljač bi trebao identificirati sve potrebne korake pripreme prije nego što kupac odobri liniju.
To ne znači da svaki projekt treba novi stroj za ravnanje ili liniju za rezanje. To znači da prethodno stanje treba biti deklarirano kako bi dobavljač mogao odlučiti može li stroj za guljenje stajati samostalno ili ga treba integrirati s drugom opremom za obradu.
Nizvodna završna obrada određuje potrebni rezultat nakon ljuštenja
Guljenje može biti posljednji korak uklanjanja površine ili može pripremiti šipku za daljnje brušenje, poliranje, ravnanje, izvlačenje ili galvanizaciju. Traženi rezultat nakon pilinga mijenja se u skladu sa sljedećim procesom.
Ako šipka ide na brušenje bez središta, oguljena površina će možda trebati dovoljno ujednačenosti i stanja zalihe za učinkovitost brušenja. Ako šipka ide na poliranje, vidljive površinske oznake nakon guljenja mogu utjecati na količinu potrebnog poliranja. Ako je šipka pripremljena za izvlačenje ili oplatu, konzistencija dimenzija i površine može biti važna za sljedeći proces. Ako se šipka prodaje kao svijetla šipka nakon nekoliko operacija, kupac mora uskladiti cijeli slijed procesa.
Zahtjev za ponudu trebao bi navesti gdje se stroj za guljenje nalazi u tijeku procesa:
rezanje ili ravnanje → guljenje → ravnanje ili brušenje → poliranje ili završna kontrola, ili drugom rutom koju definira postrojenje.
Odgovor dobavljača koji zanemaruje daljnju doradu može još uvijek citirati stroj, ali možda ne citira pravi proces. Za B2B kupnju, stroj mora odgovarati liniji, a ne samo pojedinačnoj operaciji.
Razina automatizacije trebala bi odgovarati ritmu proizvodnje
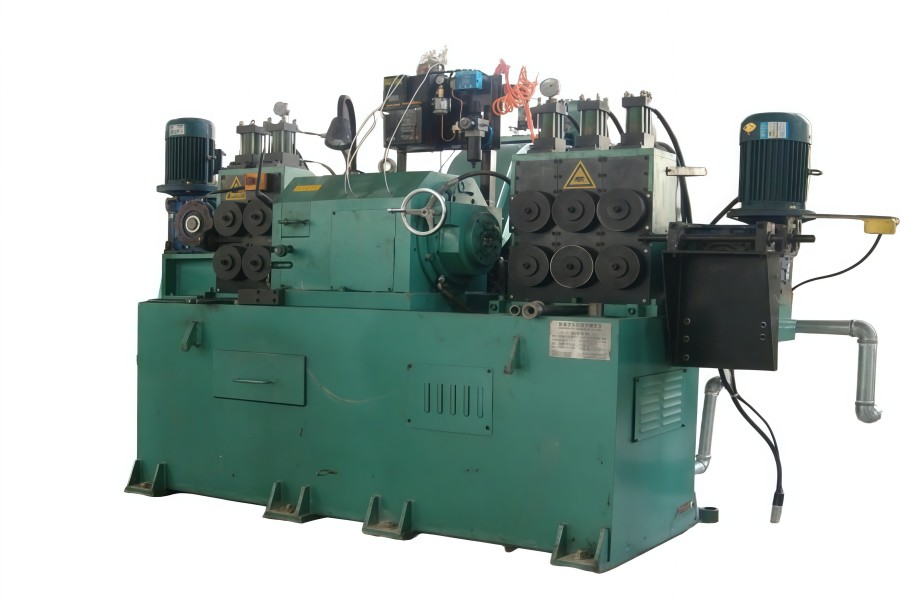
Haigeov zapis o proizvodu WXC30C identificira ga kao poluautomatski tip, s radom opisanim kao hidraulički i ručni. To daje kupcu referentnu točku proizvoda, ali ne definira svaku funkciju rukovanja, utovara, istovara ili inspekcije u konačnom projektu.
Kupac treba odlučiti treba li projekt poluautomatski proces, CNC-kontrolirani model, automatski utovar/istovar, integrirani transporter, rukovanje strugotinom, podršku za postavljanje alata ili osnovnu opskrbu stroja. Ritam proizvodnje određuje ovu odluku. Radionica za popravak, servisni centar i linija svijetlih barova ne trebaju nužno istu razinu automatizacije.
Poluautomatska oprema može odgovarati projektima u kojima operateri upravljaju dijelom procesa, a raznolikost proizvodnje je relativno velika. Mogu se razmotriti automatiziraniji sustavi gdje stabilni rasponi veličina i kontinuirani izlaz opravdavaju dodatno rukovanje i kontrolu. Pravilan odabir ovisi o proizvodnom planu kupca, a ne samo o privlačnosti stroja.
Zahtjev za ponudu trebao bi tražiti od dobavljača da odvoji osnovni stroj od opcijskih predmeta za rukovanje, alate, upravljanje čipom i kontrolu. Ovo održava cijene usporedivim i sprječava da niska cijena sakrije funkcije koje nedostaju.
Zahtjevi inspekcije trebaju dokazati rezultat procesa
Pregled treba biti vezan uz razlog zbog kojeg kupac kupuje stroj za guljenje. Ako je cilj dimenzionalna priprema, gotov promjer i okruglost ili povezane dimenzionalne provjere mogu biti važne. Ako je cilj uklanjanje površinskih nedostataka, vizualni pregled, rezovi uzoraka ili rezultati nizvodnog ispitivanja mogu biti važni. Ako je cilj integracija linije, stabilnost hranjenja i dosljednost proizvodnje postaju dio prihvaćanja.
Kupci bi trebali definirati što se provjerava prilikom odobrenja uzorka, a što nakon ugradnje. Mogući dokazi uključuju uzorke fotografija prije/poslije, mjerenje dimenzija, pregled površine, zapisnik o probnoj obradi, bilješku o parametrima procesa, preporuku alata, crtež rasporeda linija i popis za provjeru prihvaćanja. Svaka stavka trebala bi dokazati određeni zahtjev, a ne postojati kao opća papirologija.
Na primjer, uzorak prije/poslije dokazuje rješava li odabrana naknada za uklanjanje vidljivi nedostatak. Izvješće o dimenzijama dokazuje mogu li stroj i proces postići konačni ciljani promjer pod probnim uvjetima. Nacrt rasporeda dokazuje odgovaraju li utovar, istovar i uklanjanje strugotine kupčevoj radionici.
Dokazi bi stoga trebali odgovoriti: što je ispitano, na kojem materijalu, u kojoj ulaznoj veličini, s kojim dopuštenjem za uklanjanje i prema kojem cilju prihvaćanja.
Kako bi kupci trebali pregledati stranicu proizvoda WXC30C?
The WXC30C stranica je ciljna referenca pojedinosti o proizvodu za ovaj članak. Trebao bi se koristiti kao specifična referenca poluautomatskog stroja za guljenje okruglih šipki unutar šire kategorije strojeva za guljenje šipki.
Kupci ne bi smjeli tretirati stranicu proizvoda kao kompletan RFQ paket. Stranica identificira smjer proizvoda, ali kupac i dalje treba dostaviti dimenzije izratka, stanje materijala, ciljanu grešku, dopuštenje za uklanjanje, prethodnu pripremu, nizvodnu završnu obradu, ritam proizvodnje, izgled linije i dokaze o prihvaćanju.
Ako kupčev raspon promjera, očekivanja automatizacije ili potrebe za integracijom linije ne odgovaraju projektu WXC30C, dobavljač bi trebao preporučiti drugi model ili drugačiju konfiguraciju ljuštenja šipke umjesto da forsira upit na jednu stranicu. Haigeovi podaci o proizvodu također navode ostale strojeve serije WXC, tako da bi konačni model trebao biti potvrđen iz ulaznih podataka Zahtjeva za ponudu.
Što čini ponude stroja za ljuštenje okruglih šipki neusporedivim?
Ponude postaje teško usporediti kada dobavljači ne određuju cijene istog procesa. Uobičajene praznine uključuju:
- kupac daje nazivni promjer, ali ne puni promjer i raspon duljina;
- površinski nedostaci opisani su nejasno bez fotografija ili uzoraka;
- nedostaje tvrdoća materijala ili povijest procesa;
- potrebno uklanjanje zaliha i konačni promjer nisu povezani;
- ravnost i uzvodni uvjeti rezanja nisu deklarirani;
- potrebe za brušenjem, poliranjem ili izvlačenjem se zanemaruju;
- utovar, istovar, transporter strugotine, alat i pomoćna oprema nisu odvojeni;
- pregled i odobrenje uzorka nisu definirani;
- jedan dobavljač nudi osnovni stroj, dok drugi nudi potpuniji linijski paket.
Prije usporedbe cijena, uskladite opseg izratka, cilj procesa, model stroja, uključenu opremu, uzorak dokaza i metodu prihvaćanja. Tek tada kupac može procijeniti je li niža ponuda uistinu bolja ili jednostavno manje potpuna.
Konačni Zahtjev za ponudu izradite na temelju dokaza o obradi
Zahtjev za ponudu kompletnog stroja za guljenje okruglih šipki trebao bi uključivati:
- raspon ulaznog promjera šipke i ciljni gotovi promjer;
- raspon duljine šipke i težina/uvjeti rukovanja;
- obitelj materijala i stanje toplinske obrade ili valjanja;
- vrsta površinskog oštećenja, ozbiljnost, fotografije i dostupnost uzoraka;
- potrebna naknada za uklanjanje zaliha ili konačni površinski cilj;
- dolazna ravnost i stanje rezanja;
- uzvodni proces prije ljuštenja;
- proces brušenja, poliranja, ravnanja, izvlačenja ili pozlaćivanja;
- obujam proizvodnje, veličinu serije i učestalost promjene veličine;
- željena automatizacija, opseg utovara i istovara;
- očekivanja od alata, rukovanja strugotinama i pomoćne opreme;
- raspored radionice i raspoloživi prostor;
- ispitivanje uzorka i metoda prihvaćanja;
- zahtjevi za dokumentaciju, instalaciju i puštanje u rad;
- pretpostavke dobavljača, isključenja i odstupanja.
Zamolite dobavljače da ponude vrate kao Potvrđeni asortiman izradaka / Preporučeni model / Pretpostavke procesa / Uključena oprema / Uzorak dokaza / Metoda prihvaćanja / Potreban je unos kupca. Nakon što se obradak i procesni dokazi pripreme, kupci mogu poslati upit putem Haige'sa kontakt stranica s dovoljno detalja za uži izbor i ponudu za okrugli stroj za guljenje.


