
Kiujn Detalojn de Ronda Trinkejo Senŝeliganta Maŝinon Devus Aĉetantoj Sendu Antaŭ RFQ?
A ronda trinkejo senŝeliganta maŝinon RFQ devus inkluzivi la laborpecon de la aĉetanto kaj procesdatenojn antaŭ ol modelelekto komenciĝas. Aĉetantoj sendu stanga diametro-intervalo, longeco, materiala familio, alvenanta surfaca kondiĉo, surfacaj difektoj por esti forigitaj, postulata proviza forigo, celpreta diametro, rekta kondiĉo, kontraŭflua tranĉado aŭ rektiĝo statuso, laŭflue muelado aŭ polurado bezonoj, ŝarĝo metodo, produktado ritmo, blat-traktado atendo, inspektado postuloj kaj citaĵo amplekso. Sen ĉi tiuj informoj, provizanto povas urĝlistigi maŝinon kiu kongruas nur kun la produkta nomo sed ne la fakta trinkeja kondiĉo aŭ finprocezo.
Ronda Bara Senŝeligado Estas Elektita por Specifa Surfaca-Foriga Laboro
Ronda stanga senŝeligado forigas kontrolitan tavolon de la ekstera diametro de stanga stoko. Ĝi estas ofte konsiderata kiam la aĉetanto bezonas forigi surfacajn difektojn, skalon, senkarburitan tavolon, ruliĝantajn markojn aŭ malkonsekvencan haŭton antaŭ ol produkti brilajn stangojn aŭ prepari materialon por precizeca finado. Laŭ aĉetaj terminoj, la maŝino ne estas elektita nur per la frazo "ŝeligado de trinkejo". Ĝi estas elektita de la materiala kondiĉo kaj la surfaca rezulto postulata post senŝeligado.
Aĉetanto, kiu sendas nur stangon diametron kaj kvanton, lasas tro multe por ke la provizanto divenu. La provizanto devas scii, kian problemon la maŝino devas solvi: pezaj surfacaj difektoj, dimensia preparo, hela stanga produktado, antaŭ-muelanta akcioforigo, aŭ proceza paŝo antaŭ rektiĝo kaj polurado. Ĉiu celo influas modelan urĝliston, manĝmetodon, tranĉilaranĝon, forigon kaj inspektan fokuson.
Haige listigas Baraj Senŝeligantaj Maŝinoj kiel diligenta kategorio ene de ĝia metal-preta ekipaĵamplekso. Tiu kategorio estas la ĝusta produktfamilio por ĉi tiu temo, dum la RFQ devas difini la realajn trinkejojn kaj procezkondiĉojn.
Sendu Bar Grandeca Gamo, Ne Nur Unu Nominala Diametro
La unua datumkampo estas la realgranda gamo. Senŝeliga projekto devus specifi minimuman kaj maksimuman envenantan diametron, atendatan finitan diametron, barlongan gamon, tolereman postulon se kontrolite, kaj ĉu la aĉetanto prilaboras unu stabilan grandecon aŭ multajn grandecojn. Maŝino elektita por unu mallarĝa produktadprogramo eble ne estas la plej taŭga por servocentro aŭ hela-stanga produktanto pritraktanta variajn akciojn.
Diametra gamo influas maŝinelekton, gvidan/subtenan dezajnon, nutran stabilecon, ilan engaĝiĝon, akciforigon kaj inspektadon. Longo influas ŝarĝajn tablojn, subtenajn rulpremilojn, malŝarĝadon, sekurecan gardadon kaj etaĝan aranĝon. Trinkpezo kaj uzado ankaŭ gravas kiam la linio estas konektita al tranĉado, rektigado aŭ muelanta ekipaĵo.
Aĉetantoj devus eviti neklarajn frazojn kiel "mezgranda ronda stango". La RFQ devus inkluzivi tabelon de nunaj kaj estontaj grandecoj:
- envenanta diametra gamo;
- celo finita diametro aŭ foriga poŝmono;
- barlonga gamo;
- minimuma kaj maksimuma arkvanto laŭ grandeco;
- rekta aŭ iomete fleksita envenanta kondiĉo;
- ĉu estonta grandecvastigo estas atendata.
Se la aĉetanto atendas estontajn produktojn ekster la unua grandeco, tio devus esti malkaŝita. Desegni linion nur ĉirkaŭ la hodiaŭa plej facila trinkejo povas krei duan aĉetproblemon poste.
Materiala Kondiĉo Ŝanĝas Tranĉa Ŝarĝo kaj Proceza Planado
Materialo ne estas dekoracia RFQ-kampo. Familio de ŝtalo grada, kondiĉo de malmoleco, stato de varmotraktado, vojo de rulado aŭ forĝado kaj surfaca skalo povas ŝanĝi la senŝeligantan ŝarĝon kaj procezan vojon. La provizanto ne bezonas la plenan konfidencan specifon de la aĉetanto, sed ĝi bezonas sufiĉajn informojn por juĝi ĉu la proponita maŝinkoncepto taŭgas.
Utilaj enigaĵoj inkluzivas ĉu la trinkejo estas karbonŝtalo, aloja ŝtalo, neoksidebla ŝtalo aŭ alia materiala familio; ĉu ĝi estas varma rulita, forĝita, kalzita, normaligita, estingita/temperigita aŭ alie traktita; kaj ĉu la surfaco havas malmolan skalon aŭ malkonsekvencajn difektojn. Se la aĉetanto prilaboras plurajn materialajn familiojn, listigu ilin aparte prefere ol averaĝi ilin en unu peton.
Materiala kondiĉo interagas kun stokforigo. Malpeza, unuforma surfacpurigado diferencas de forigado de pli profundaj difektoj aŭ varmeca surfactavolo. Se la bezonata forigo estas subtaksita, la preta trinkejo ankoraŭ povas montri difektojn. Se ĝi estas supertaksita, la procezo povas malŝpari materialon, pliigi ilan ŝarĝon kaj krei nenecesan produktokoston.
La RFQ devus do konektiĝi materiala kondiĉo → difekto profundo → stokforigo → finita diametro → inspekta akcepto. Ĉi tiu ĉeno helpas la provizanton taksi la procezon prefere ol simple citi maŝinan modelon.
Priskribu la Surfacan Difektan Celon Klare
Aĉetantoj ofte petas "pli bonan surfackvaliton", sed tiu frazo ne sufiĉas por senŝeliga maŝina RFQ. La provizanto devas scii kio devas esti forigita kaj kiel la aĉetanto juĝos akcepton. Surfaca skalo, fosaĵoj, malprofundaj fendoj, senkarburita tavolo, ruliĝantaj markoj kaj korodo estas malsamaj problemoj. Iuj povas esti forigitaj per senŝeligado; aliaj povas postuli kroman procezorevizion aŭ kontraŭfluan materialan kontrolon.
La plej bona RFQ-atesto estas kombinaĵo de fotoj, specimenaj stangoj, difekta priskribo kaj preta surfaca postulo. Se la aĉetanto havas aktualan malakceptitan parton, donu bildojn de la difekto kaj klarigu la kontraŭfluan fiaskon: muelantaj markoj, tegaĵo-problemo, desegna difekto, klienta malakcepto aŭ dimensia problemo. Ĉi tiu kunteksto helpas la provizanton kompreni kial la senŝeliga paŝo estas aldonita.
Provizanto ne povas respondece garantii forigon de ĉiu difekto sen scii difektan profundon, distribuon kaj materialan kondiĉon. La aĉetanto devus do peti procezrekomendon kaj specimen-testan logikon prefere ol ĝenerala promeso, ke la maŝino forigas ĉiujn difektojn.
| RFQ Kampo | Enigo de Aĉetanto | Kial Ĝi Gravas |
|---|---|---|
| Surfaca difekto | Fotoj, specimenaj stangoj, difektotipo kaj severeco | Difinas ĉu senŝeligado estas la ĝusta foriga metodo |
| Forigo kompenso | Bezonata akcioforigo per flanko aŭ fina diametrocelo | Ligoj difektoforigo al dimensia akcepto |
| Envenanta kondiĉo | Skalo, korodo, rekteco kaj materiala stato | Influas nutradon, tranĉan ŝarĝon kaj liniopretigon |
| Laŭflua procezo | Muelado, polurado, rektiĝo, desegno, tegado aŭ stokado | Determinas la bezonatan surfacon kaj dimensian kondiĉon post senŝeligado |
| Akcepta pruvo | Dimensia kontrolo, vida specimeno, krudeca celo se specifite | Montras kiel la aĉetanto aprobos la procezrezulton |
La tabelo donas al la provizanto sufiĉajn informojn por juĝi procezeblecon. Ĝi ankaŭ protektas la aĉetanton de nur-modela citaĵo, kiu ne traktas la realan surfacan problemon.
Rekteco kaj Kontraŭflua Preparado Afektas Nutrantan Stabilecon
Rondaj trinkaj senŝeligantaj maŝinoj bezonas stabilan laborpecan nutradon. Se alvenantaj stangoj estas fleksitaj, tranĉitaj malbone, tre skvamaj aŭ malkonsekvencaj en longo, la senŝeliga rezulto povas esti tuŝita eĉ kiam la maŝino estas teknike taŭga. Tial, la RFQ devus priskribi kontraŭfluan preparon.
Gravaj enigaĵoj inkludas ĉu la stangoj estas tranĉitaj al longo antaŭ senŝeligado, ĉu ili trapasas rektiĝon unue, kian fleksan kondiĉon estas atendita, kaj ĉu finoj estas ĉambritaj aŭ pretaj. Se la linio ricevas stangojn rekte de rulado, forĝado aŭ varmotraktado, la surfaco kaj rekteco povas varii pli ol se stangoj estas antaŭ-rektigitaj kaj ordigitaj.
Nutra stabileco influas ilengaĝiĝon, dimensian konsistencon, surfacaspekton kaj operacian laborkvanton. Maŝino citita por bone preparitaj rektaj stangoj eble ne rezultas laŭ la saman manieron se la aĉetanto manĝas mikskondiĉan materialon sen kontraŭflua kontrolo. La provizanto devus identigi ajnan postulatan preparpaŝon antaŭ ol la aĉetanto aprobas la linion.
Ĉi tio ne signifas, ke ĉiu projekto bezonas novan rektmaŝinon aŭ tranĉlinion. Ĝi signifas, ke la kontraŭflua kondiĉo devas esti deklarita, por ke la provizanto povu decidi ĉu la senŝeliga maŝino povas stari sole aŭ devus esti integrita kun aliaj prilaboraj ekipaĵoj.
Laŭflua Finado Determinas la Bezonatan Rezulton Post Senŝeligado
Senŝeligado povas esti la fina surfac-foriga paŝo, aŭ ĝi povas prepari la trinkejon por kontraŭflue muelado, polurado, rektiĝo, desegnado aŭ tegaĵo. La bezonata rezulto post senŝeligado ŝanĝiĝas laŭ la sekva procezo.
Se la trinkejo iras al sencentra muelado, la senŝeligita surfaco eble bezonos sufiĉe da unuformeco kaj akcia kondiĉo por mueli efikecon. Se la trinkejo iras al polurado, videblaj surfacaj markoj post senŝeligado povas influi la kvanton da polurado bezonata. Se la stango estas preta por desegnado aŭ tegaĵo, dimensia kaj surfaca konsistenco povas gravi por la sekva procezo. Se la trinkejo estas vendita kiel hela trinkejo post pluraj operacioj, la aĉetanto bezonas la tutan procezsekvencon esti vicigita.
La RFQ devus deklari kie la senŝeliga maŝino sidas en la procezfluo:
tranĉi aŭ rektigi → senŝeligi → rektigi aŭ mueli → polurado aŭ fina inspektado, aŭ alia itinero difinita de la planto.
Liveranta respondo, kiu ignoras kontraŭfluan finaĵon, eble ankoraŭ citis maŝinon, sed ĝi eble ne citis la ĝustan procezon. Por B2B-aĉetado, la maŝino devas konveni la linion, ne nur la individuan operacion.
Aŭtomatiga Nivelo Devus Kongrui kun Produktada Ritmo
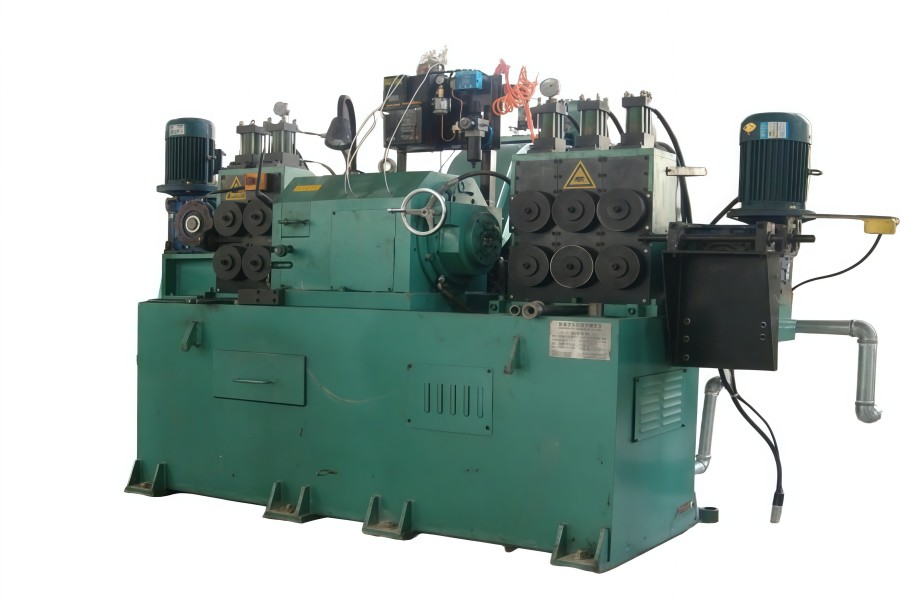
La produktrekordo de Haige WXC30C identigas ĝin kiel duonaŭtomata tipo, kun operacio priskribita kiel kaj hidraŭlika kaj mana. Tio donas al la aĉetanto produktan referencpunkton, sed ĝi ne difinas ĉiun pritraktadon, ŝarĝon, malŝarĝon aŭ inspektan funkcion en la fina projekto.
La aĉetanto devas decidi ĉu la projekto bezonas duonaŭtomatan procezon, CNC-kontrolitan modelon, aŭtomatan ŝarĝon/malŝarĝon, integran transportilon, pecettraktadon, ilan agordan subtenon aŭ bazan maŝinprovizon. Produktada ritmo determinas ĉi tiun decidon. Riparejo, servocentro kaj hela trinkejo ne nepre bezonas la saman aŭtomatigan nivelon.
Duonaŭtomata ekipaĵo povas konveni al projektoj kie funkciigistoj pritraktas parton de la procezo kaj produktadvario estas relative alta. Pli aŭtomatigitaj sistemoj povas esti pripensitaj kie stabilaj grandecintervaloj kaj kontinua produktaĵo pravigas kroman manipuladon kaj kontrolon. La ĝusta elekto dependas de la produktadplano de la aĉetanto, ne nur de maŝina allogeco.
La RFQ devus peti al la provizanto apartigi la bazan maŝinon de laŭvola manipulado, ilado, blato-administrado kaj kontrolaĵoj. Ĉi tio tenas citaĵojn kompareblaj kaj malhelpas malaltan prezon kaŝi mankantajn liniofunkciojn.
Inspektaj Postuloj Devus Pruvi la Procezan Rezulton
Inspektado devus esti ligita al la kialo, ke la aĉetanto aĉetas la senŝeligantan maŝinon. Se la celo estas dimensia preparado, finita diametro kaj rondeco aŭ rilataj dimensiaj kontroloj povas esti gravaj. Se la celo estas surfac-difekto forigo, vida inspektado, specimenaj tranĉoj aŭ kontraŭfluaj testrezultoj povas grave. Se la celo estas linia integriĝo, nutra stabileco kaj produktaĵkonsistenco fariĝas parto de akcepto.
Aĉetantoj devas difini kio estas kontrolita dum specimena aprobo kaj kio estas kontrolita post instalado. Ebla evidenteco inkluzivas specimenan trinkejon antaŭ/post fotoj, dimensia mezurado, surfaca revizio, prova prilaborado-registro, procez-parametro-noto, ila rekomendo, linio-aranĝo-desegnaĵo kaj akcepta listo. Ĉiu objekto devus pruvi specifan postulon prefere ol ekzisti kiel ĝenerala papero.
Ekzemple, antaŭ/post specimeno pruvas ĉu la elektita forigo traktas la videblan difekton. Dimensia raporto pruvas ĉu la maŝino kaj procezo povas atingi la finan diametrocelon sub la prova kondiĉo. Aranĝdesegnaĵo pruvas ĉu ŝarĝo, malŝarĝo kaj forigo de blatoj taŭgas por la laborejo de la aĉetanto.
Indico devus do respondi: kio estis testita, sur kiu materialo, je kia envenanta grandeco, kun kia forigo-permeso, kaj kontraŭ kiu akceptcelo.
Kiel Aĉetantoj Devus Revizii la Produktan Paĝon de WXC30C?
La WXC30C paĝo estas la cel-produkta detala referenco por ĉi tiu artikolo. Ĝi devus esti uzata kiel specifa duonaŭtomata ronda trinkejo senŝeliganta maŝinreferenco ene de la pli larĝa kategorio de Trinkejoj por Senŝeligantaj Maŝinoj.
Aĉetantoj ne devas trakti la produktan paĝon kiel kompletan RFQ-pakaĵon. La paĝo identigas la produktan direkton, sed la aĉetanto ankoraŭ bezonas liveri laborpecdimensiojn, materialan kondiĉon, difektan celon, forigpermeson, kontraŭfluan preparon, laŭfluan finpoluron, produktadritmon, linio-aranĝon kaj akceptajn pruvojn.
Se la diametra gamo de la aĉetanto, aŭtomatiga atendo aŭ linio-integriĝo bezonas ekster la WXC30C-projekto taŭgas, la provizanto devus rekomendi alian modelon aŭ malsaman baran senŝeligantan agordon prefere ol devigi la enketon en unu paĝon. La produktaj datumoj de Haige ankaŭ listigas aliajn maŝinojn de la serio WXC, do la fina modelo devus esti konfirmita de la RFQ-enigaĵoj.
Kio Faras Rondajn Trinkajn Senŝeligantajn Maŝinajn Citaĵojn Ne-Kompareblaj?
Citaĵoj fariĝas malfacile kompareblaj kiam provizantoj ne taksas la saman procezon. Oftaj interspacoj inkluzivas:
- la aĉetanto provizas nominalan diametron sed ne plenan diametron kaj longon;
- surfacaj difektoj estas priskribitaj malklare sen fotoj aŭ specimenoj;
- materiala malmoleco aŭ proceza historio mankas;
- postulata stokforigo kaj fina diametro ne estas ligitaj;
- rekteco kaj kontraŭflua tranĉa kondiĉo ne estas deklaritaj;
- laŭflue muelado, polurado aŭ desegnado bezonoj estas ignoritaj;
- ŝarĝo, malŝarĝo, blattransportilo, ilaro kaj helpa ekipaĵo ne estas apartigitaj;
- inspektado kaj specimena aprobo ne estas difinitaj;
- unu provizanto citas bazan maŝinon dum alia citas pli kompletan liniopakaĵon.
Antaŭ ol kompari prezon, vicigu laborpecan amplekson, procezcelon, maŝinmodelon, inkluzivitan ekipaĵon, specimenan indicon kaj akceptmetodon. Nur tiam la aĉetanto povas juĝi ĉu pli malalta citaĵo estas vere pli bona aŭ simple malpli kompleta.
Konstruu la Finan RFQ Ĉirkaŭ Laborpeca Indico
Kompleta ronda trinka senŝelmaŝino RFQ devus inkluzivi:
- envenanta trinkejo diametro gamo kaj celo finita diametro;
- bara longo gamo kaj pezo/traktado kondiĉo;
- materiala familio kaj varmotraktado aŭ ruliĝanta kondiĉo;
- surfaca difekto tipo, severeco, fotoj kaj specimena havebleco;
- postulata stok-foriga poŝmono aŭ fina surfaccelo;
- envenanta rekteco kaj tranĉfina kondiĉo;
- kontraŭflua procezo antaŭ senŝeligado;
- laŭflua muelado, polurado, rektiĝo, desegnado aŭ tegaĵo;
- produktadvolumo, aro grandeco kaj grandecŝanĝa ofteco;
- dezirata aŭtomatigo, ŝarĝo kaj malŝarĝo amplekso;
- atendoj pri ilado, pritraktado de blatoj kaj helpaj ekipaĵoj;
- laborrenkontiĝo aranĝo kaj disponebla spaco;
- specimena provo kaj akcepta metodo;
- postuloj pri dokumentado, instalado kaj komisiado;
- provizantaj supozoj, ekskludoj kaj devioj.
Petu al provizantoj resendi la oferton kiel Konfirmita Laborpeca Gamo / Rekomendita Modelo / Procezaj Supozoj / Inkluzivita Ekipaĵo / Specimena Indico / Akcepta Metodo / Aĉetanta Enigo Bezonata. Post kiam la laborpeco kaj proceza evidenteco estas pretaj, aĉetantoj povas sendi la enketon per Haige's kontaktpaĝo kun sufiĉe da detalo por ronda stango senŝeliganta maŝina urĝolisto kaj citaĵo.


