
Kiuj Detaloj de Laborpeco Gravas Kiam Mendado de Abrasiva Zono-Polurmaŝino?
Abrasiva zono polura maŝino ne devus esti elektita el diametra gamo aŭ dezirata aspekto sole. Aĉetantoj unue devas difini la materialon, laborpecan geometrion, grandecintervalon, envenantan surfackondiĉon, difektojn por esti forigitaj, postulatan finan finpoluron, permeseblan akciforigon, produktadrapidecon kaj inspektadmetodon. Ĉi tiuj enigaĵoj determinas ĉu la aplikaĵo bezonas malpezan finpoluron, kontrolitan forigon de difektoj, senskaligadon aŭ plurfazan poluradon - kaj ĉu unu maŝina agordo povas kovri la plenan produktan miksaĵon. Utila RFQ devus do konektiĝi laborpeco kondiĉo → fini objektivo → proceza itinero → ekipaĵo agordo → specimena evidenteco. La ĝusta maŝino estas tiu, kiu produktas la specifitan rezulton sur reprezentaj partoj kun la bezonata rapideco, ne simple la modelo kun la plej granda listigita kapablo.
Komencu Kun la Laborpeco, Ne la Maŝina Modelo
La esprimo "metala polurado" kovras tre malsamajn produktadtaskojn. Unu aĉetanto eble bezonos forigi malpezan oksigenadon de rektaj karbonŝtalaj stangoj antaŭ desegni. Alia eble bezonos miksi maŝinajn markojn sur ŝaftoj. Triono eble bezonas konsekvencan kosmetikan finaĵon sur rustorezistaŝtalaj tuboj. Ĉiuj tri povas impliki abrazivan zonon, sed ili ne kreas la saman kontaktopremon, abrasivan sekvencon, nutradon, subtenon, eltiron aŭ inspektan postulon.
Antaŭ ol diskuti modelon, preparu familion de laborpeco. Apartaj rondaj trinkejoj, tuboj, ŝafto kaj profilproduktoj; identigi la materialan gradon aŭ materialan familion; kaj indiku la minimuman kaj maksimuman diametron aŭ sekcion, longon kaj mason. Se la produktomiksaĵo inkluzivas fleksitajn, mallarĝajn, tretitajn aŭ neregulajn partojn, identigu ilin aparte prefere ol supozi, ke tra-nutra maŝino povas akcepti ilin.
Jen kial aĉetantoj devas komenci kun la reala produkta gamo kaj poste revizii la provizanton kategorio de metalpolurmaŝino. La kategorio helpas establi disponeblajn finajn alirojn, dum la laborpecdatenoj determinas kiu aliro meritas plian taksadon.
Kiel la Envenanta Surfaca Kondiĉo Ŝanĝas la Procezon?
"Krudmaterialo" ne estas sufiĉa surfaca priskribo. La provizanto bezonas scii kio ĉeestas antaŭ polurado: muelejskalo, rusto, desegnaj markoj, senŝeligantaj linioj, varmotraktada oksido, maŝinadmarkoj, skvatoj, grataĵoj aŭ antaŭe prilaborita surfaco. Fotoj helpas, sed reprezenta specimeno kaj skriba difekto-difino estas pli utilaj ol fotoj sole.
La severeco kaj distribuo de la difekto gravas. Malprofunda, kontinua direkta marko diferencas de izolitaj fosaĵoj. Procezo kiu plibonigas brilon eble ne forigas profundan difekton sen troa forigo de akcioj. Same, linio dizajnita por konsekvenca finpoluro ne devus esti atendita korekti rektecon, grandajn dimensiajn erarojn aŭ materialdifektojn kiuj apartenas al kontraŭflua procezo.
Aĉetantoj devas deklari, kiuj difektoj devas esti forigitaj, kiuj povas resti kaj kiuj devas esti malakceptitaj antaŭ la polurado. Tiu limo malhelpas citaĵon silente supozi ke la maŝino nur elfaras malpezan finpoluron kiam la fabriko fakte atendas korektan mueladon.
Difinu la Finon kiel Akceptan Postulon
Vortoj kiel "glata", "brila" kaj "spegulsimila" ne estas kompletaj akceptaj kriterioj. Ili povas esti utilaj kiel vida intenco, sed la RFQ devus ligi ilin al mezurebla aŭ aprobita referenco. Depende de la apliko, ĉi tio povas inkluzivi surfacan malglatecon, aprobitan vidan specimenon, direktan ŝablonon, difektan limon, teg-preparan kondiĉon aŭ kombinaĵon de ĉi tiuj.
Surfaca malglateco kaj aspekto estas rilataj sed ne interŝanĝeblaj. Du surfacoj povas havi similajn malglatajn valorojn dum ili montras malsamajn direktajn liniojn, brilon aŭ lokajn difektojn. Male, vide hela areo ne pruvas, ke la kompleta longo renkontas la postulatan malglatecon aŭ difekto-forigon.
Se estas precizigita malglateco, identigu la bezonatan valoron, mezurmetodon, instrumentan agordon, specimenajn lokojn kaj ĉu la postulo validas antaŭ aŭ post iu posta tegaĵo aŭ tegaĵo. Ne apliku unu nombron al ĉiu projekto sen konfirmi materialon, komencan kondiĉon kaj funkcian celon.
Kiujn Variablojn Aĉetantoj Devus Frostigi Antaŭ Modela Elekto?
| Decida areo | Enigo de aĉetanto | Kial gravas | Provizo de provizanto |
|---|---|---|---|
| Materialo | Grado aŭ materiala familio kaj provizita kondiĉo | Ŝanĝas abrazivan konduton, varmogenadon kaj atingeblan finaĵon | Skriba aplikaĵa revizio kaj specimena rezulto |
| Geometrio | Trinkejo, tubo, ŝafto aŭ profilo; rekta aŭ neregula | Difinas nutradon, subtenon kaj kontaktan aranĝon | Agorda desegnaĵo aŭ aranĝo |
| Grandeca gamo | Minimuma/maksimuma diametro aŭ sekcio, longo kaj maso | Kontrolas modelon, laborsubtenon kaj transan amplekson | Konfirmita operacia koverto |
| Envenanta kondiĉo | Skalo, rusto, markoj, bavuoj kaj difektoprofundo | Difinas forigan imposton kaj abrasivajn stadiojn | Specimena provo kaj antaŭ/post rekordo |
| Fina kondiĉo | Malglateco, aspekto kaj permeseblaj restaj difektoj | Establas akcepton prefere ol subjektivaj atendoj | Inspekta metodo kaj aprobita specimeno |
| Forigo de stokoj | Permesita dimensia ŝanĝo aŭ foriga celo | Malhelpas tro-pretigadon aŭ neplenumitajn difektajn forigajn atendojn | Prova mezurado kaj proceza propono |
| Trapaso | Partoj por horo, tunoj por deĵoro aŭ linio-rapideco postulo | Ligas finkvaliton kun produktadkapacito | Cikla supozo kaj linio-agordo |
| Medio | Kolekto de polvo, bruo, utilecoj kaj plantaj limigoj | Determinas helpan amplekson kaj instalpretecon | Listo de utileco kaj interfaco-horaro |
Kial Grandeca Gamo kaj Produkta Miksaĵo Bezonas Apartan Revizion?
Modela gamo sur produkta paĝo estas utila por urĝlisto, sed ĝi ne pruvas, ke ĉiu laborpeco povas esti prilaborita sub unu aranĝo. Diametro, longo, sekcia formo, pezo kaj materialo povas influi manĝan stabilecon kaj subtenon. Ŝanĝoj ankaŭ povas influi produktaĵon kiam planto ofte ŝanĝas inter malgrandaj stangoj kaj grandaj tuboj.
La produktaj datumoj de Haige listigas multoblajn modelojn de polurmaŝinoj de abrazivaj zono kun malsamaj diametraj gamoj, minimumaj laborpecoj, furaĝrapidoj kaj motoraj agordoj. Ĉi tiuj valoroj priskribas familion prefere ol universalan maŝinon. Aĉetanto devas peti la precizan proponitan modelon kaj peti la provizanton marki kiuj enigvaloroj estas normaj, laŭvolaj, projekt-specifaj aŭ ekster la reviziita intervalo.
Kie la produkta miksaĵo estas larĝa, dividu ĝin en normalan produktadfamilion kaj esceptajn produktojn. La citaĵo tiam povas deklari ĉu esceptaj produktoj postulas alian aranĝon, reduktitan rapidecon, helpan subtenon, malsaman modelon aŭ apartan procezon.
Kiel Aĉetantoj Ligu Abrazivan Elekton kun la Fina Celo?
La abrasiva zono estas proceza konsumebla, ne detalo por prokrasti ĝis ekfunkciigo. Abrasiva tipo, grajna sinsekvo, zono-rapideco, kontaktpremo kaj nombro da stadioj influas forigan indicon, varmecon kaj surfacan ŝablonon. Tamen, la ĝusta kombinaĵo ne povas esti elektita fidinde de materiala nomo sole.
Praktika vojo estas provizi reprezentajn specimenojn kaj difini la akceptan rezulton. La provizanto tiam povas proponi zonsekvencon kaj funkciigan fenestron por la testo. La aĉetanto devas registri la envenantan kondiĉon, zonspecifon uzatan, paŝojn aŭ stadiojn, nutraĵkondiĉon, finan mezuradon kaj vidan rezulton. Tiu rekordo fariĝas komenca procezo-recepto-ne garantio, ke ĉiu estonta aro kondutos idente.
Konsumebla vivo ankaŭ devus esti traktita kiel testrezulto sub difinitaj kondiĉoj. Ĝi varias laŭ skalo, poluado, foriga imposto kaj funkciigaddisciplino. Evitu kompari provizantojn per nesubtenata "zona vivo" nombro, kiu estis akirita sur malsama laborpeco.
Kie Varmo Fariĝas Akurata Problemo?
Abrasiva kontakto generas varmon. La akira demando ne estas simple ĉu la maŝino povas poluri la parton, sed ĉu ĝi povas fari tion sen neakceptebla miskoloro, distordo, surfaca damaĝo aŭ malstabila zono-agado sub la planita devociklo. Maldikmuraj tuboj, varmo-sentemaj materialoj kaj longaj kontinuaj kuroj eble bezonas apartan revizion.
La RFQ devus deklari ĉu fridigaĵo aŭ lubrikado estas permesitaj, ĉu la fina surfaco devas resti seka, kaj ĉu poste purigado, tegaĵo aŭ tegaĵo trudas poluadlimigojn. La provizanto devus identigi la proponitan procezon kaj ajnan postulatan eltiran aŭ fluid-traktan interfacon. La aĉetanto tiam devus kontroli ĝin per reprezenta specimeno kaj produktada indico.
Polvokolekto Estas Parto de la Maŝina Amplekso
Muelado kaj polurado povas generi partiklon, kaj la fakta danĝero dependas de la laborpeco, tegaĵo, poluado kaj abrasivo. Tial, "polvokolektilo inkluzivita" ne estas kompleta projektdifino. Aĉetantoj devas provizi materialajn informojn kaj aplikeblajn retejajn postulojn, tiam peti la provizanton difini kolektajn punktojn, kanalinterfacojn, aerfluajn supozojn, filtran amplekson kaj kio restas la respondeco de la aĉetanto.
La maŝina aranĝo ankaŭ devus montri aliron por zono-ŝanĝoj, purigado kaj kolektita forigo de polvo. Se la provizanto ekskludas la ĉefan kolektanton, la citaĵo ankoraŭ devus provizi la ligan informon necesan por la ekstrakta dezajno de la planto. Lokaj laborpostuloj kaj mediaj postuloj restas projekt-specifaj kaj devas esti reviziitaj de la aĉetanto.
Kiel Specimena Provo Esti Strukturita?
Senchava provo uzas specimenojn kiuj reprezentas produktadon, ne nur la plej facilan parton. Inkluzivi la plej oftan laborpecon, la plej malgrandajn kaj plej grandajn rilatajn grandecojn, kaj la plej malfacilan envenantan surfacan kondiĉon. Marku ĉiun specimenon por ke ĝia procezrekordo estu kongrua kun ĝia rezulto.
La aprobplano devus difini:
- envenanta materialo, geometrio kaj difekta kondiĉo;
- postulata fina malglateco kaj vida referenco;
- kritikaj dimensioj antaŭ kaj post prilaborado;
- abrasiva sekvenco kaj operaciaj supozoj;
- inspektaj lokoj kaj instrumentoj;
- akcepteblaj restaj difektoj kaj malakceptaj kriterioj;
- ĉu la rezulto estas proceza pruvo aŭ kontrakta akcepta specimeno.
Post aprobo, konservu la specimenon, fotojn, mezuran raporton kaj interkonsentitajn proceznotojn. Se la produktadmaterialo aŭ envenanta kondiĉo poste ŝanĝiĝas, reviziu ĉu nova provo estas postulata.
Kiel Aĉetantoj Taksi la Abrasiva Zono-Polurmaŝino de Haige?
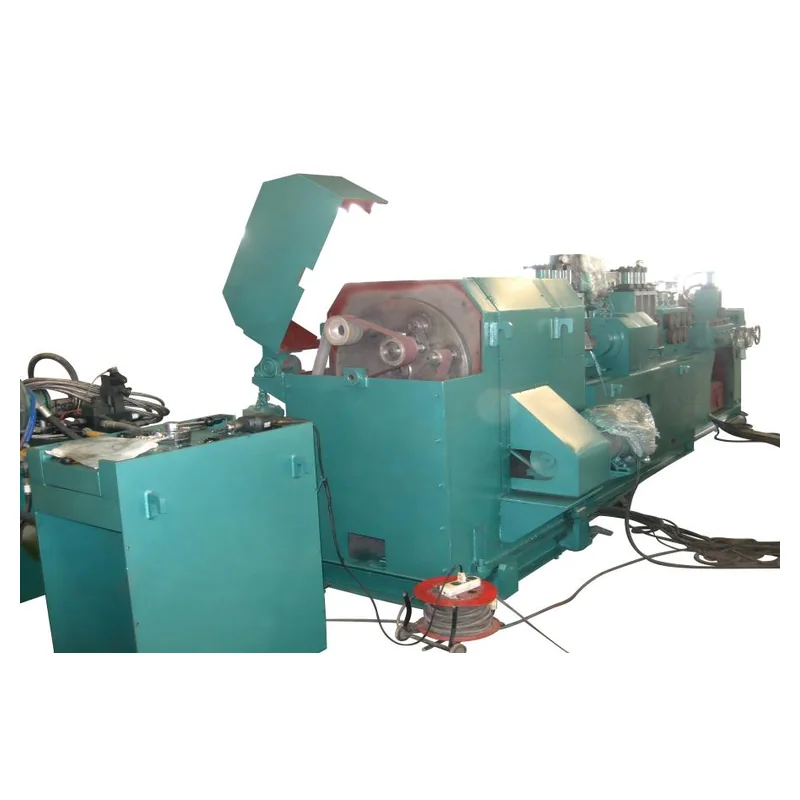
La Haige abrasiva zono polura maŝino paĝo provizas veran modelfamilion por stangoj, tuboj, ŝaftoj kaj profiloj. Ĝi listigas model-specifajn diametrajn intervalojn, minimumajn longojn, rapidecojn, malglatajn informojn kaj motorajn agordojn. Ĉi tiuj publikigitaj valoroj taŭgas por komenca ekzamenado, sed la ofertita modelo ankoraŭ devas esti konfirmita kontraŭ la kompleta laborpeco kaj akceptplano de la aĉetanto.
Petu al Haige resendi unu proponitan agordon kun la preciza modelo, aplikebla laborpeca koverto, inkluzivita poluraj stacioj, nutrado kaj subtena aranĝo, abrazivaj supozoj, polvkolekta limo, kontroloj, servaĵoj kaj ekskluditaj aĵoj. Ajna valoro kiu dependas de la materialo aŭ testo devus esti etikedita sekve prefere ol prezentita kiel senkondiĉa produktadrezulto.
Kiuj Oftaj RFQ-Eraroj Kreas Relaboron?
- Sendante nur la maksimuman diametron. La minimuma grandeco, longo, maso kaj geometrio povas esti same gravaj.
- Uzante "spegula fino" sen indico. La provizanto ne povas prezo aŭ pruvi subjektivan celon konstante.
- Ignorante la envenantan difekton. Malpeza finado kaj profunda difektoforigo estas malsamaj devoj.
- Komparante modelrapidecon sen la sama finpoluro. Trafluo estas signifa nur kiam la bezonata produktaĵkvalito estas tenita konstanta.
- Lasante polvo-eltiron ekster la interfaca horaro. Neasignita konekto povas prokrasti instaladon.
- Aprobante puran specimenon, kiu ne reprezentas produktadon. La testo tiam disponigas malfortan indicon por groca operacio.
Kion RFQ Devus Inkluzivi la Polurmaŝinon de Abrasiva Zono?
Inkluzivi materialan gradon kaj kondiĉon; laborpeco formo; minimuma kaj maksimuma diametro aŭ sekcio; longo kaj maso; envenantaj surfacaj fotoj kaj reprezentaj specimenoj; difektoj por forigi; permesebla akcioforigo; fina malglateco kaj vida normo; produktada miksaĵo; cela trairo; kontraŭflue kaj laŭflue procezoj; limigoj pri malvarmigo; postuloj por kolektado de polvo; utilecoj; linio-aranĝo; inspekta metodo; provaj postuloj; postulataj dokumentoj; kvanto; destino; kaj instalado respondeco.
Petu al la provizanto respondi al ĉiu objekto kiel Konfirmita / Devio / Alternativo / Aĉetanta Enigo Bezonata. Kiam la laborpecaj datumoj kaj specimena plano estas pretaj, sendu ilin per la Haige metala finita ekipaĵo enketformularo kaj petu model-specifan proponon prefere ol senmarka maŝinprezo.


