
Induve a lucidatura deve esse pusata in una linea di finitura di barre metalliche?
Una macchina di lucidatura deve esse piazzata solu dopu chì i prucessi upstream anu digià cuntrullatu i difetti chì a lucidatura ùn hè micca destinata à curregà. In una linea di finitura di barra di metallu, l'indirizzi di raddrizzamentu curve, a sbucciatura elimina una strata esterna cuntrullata è i difetti di a superficia più profonda, a macinazione senza centru pò raffinà u diametru, a rotondità è a cundizione di a superficia, è a lucidatura hè allora utilizata per raffinà l'aspettu o a struttura di a superficia finale. Cumpratori chì cercanu "una macchina polacca” dunque bisognu di definisce a strada di prucessu cumpleta prima di sceglie a macchina stessa. Haige furnisce l'equipaggiu per sbucciatura, raddrizzatura, smerigliatura è lucidatura, facendu a pusizione di prucessu una quistione di compra più utile chè a capacità di lucidatura solu.
A lucidatura hè una tappa di finitura, micca un prucessu universale di correzione di difetti
A frasa macchina di lucidatura di metalli pò discrive funzioni assai diverse. Una fabbrica pò vulete migliurà l'aspettu finali di una barra luminosa dopu a macinazione. Un altru pò vulete sguassà i marchi di luce da un tubu prima di imballà. Un terzu pò s'aspittava a lucidatura per sguassà scala pesante, cuciture profonde è errore dimensionale à u stessu tempu. Quessi ùn sò micca esigenze di prucessu equivalenti.
A lucidatura funziona megliu quandu u so travagliu hè chjaramente separatu da a correzione upstream. Se u materiale in entrata hè sempre curvatu, scalatu profondamente o dimensionalmente inestabile, dumandendu à a tappa di lucidatura per risolve ogni prublema pò aumentà u cunsumu abrasiu, l'alimentazione rallenta è sempre lascià u cumpratore senza un risultatu finali misurabile.
Limite di prucessu: U portafogliu di l'equipaggiu publicatu di Haige include raddrizzatura, sbucciatura, smerigliatura è lucidatura. A sequenza curretta dipende da a cundizione di u travagliu è u requisitu finali; nisuna sequenza unica deve esse trattata cum'è universale senza rivisione a barra o tubu attuale.
Chì duverebbe esse cumpletu prima di una macchina di lucidatura di bar?
A macchina di lucidatura di bar duverebbe riceve materiale chì hè digià in a finestra di prucessu necessariu per un supportu stabile è finitura di a superficia. U cumpratore deve inspeccionà ciò chì ghjunghje à a stazione di lucidatura è assignà ogni difettu à u prucessu pensatu per cuntrullà.
E dumande tipiche upstream includenu:
- A barra hè abbastanza dritta per passà à traversu i rulli è guide senza cuntattu inestabile?
- A superficia cuntene ancora cuciture profonde, fosche o una capa esterna dannata chì deve esse peeling o rimozione più pesante?
- U diametru esternu o a rotondità hè sempre fora di u requisitu di u pruduttu finali?
- Hè a scala pesante o a ruggine megliu trattata da una preparazione dedicata o una tappa di rimozione?
- A lucidatura sguasserà solu una licenza di finitura ligera, o u cumpratore aspetta una rimozione significativa di stock?
Queste dumande sò impurtanti perchè a lucidatrice di barre metalliche hè normalment sceltu intornu à un duvere di finitura di a superficia. Se u cumpratore aspetta chì a macchina currerà a geometria o sguassate difetti profondi, u prughjettu pò avè bisognu di un'altra operazione upstream o una strada di finitura diversa.
A macinazione è a lucidatura ùn deve esse trattata cum'è u listessu prucessu
A macinazione è a lucidatura ponu sia aduprà abrasivi, ma di solitu risolve diversi prublemi di produzzione. A macinazione hè spessu usata quandu a rimozione di materiale cuntrullata, a raffinazione di diametru, a migliione di a rotondità o a rimozione di difetti misurabili hè impurtante. A lucidatura hè più spessu assuciata cù u raffinamentu di a superficia finale, un finitu direzzione, luminosità o preparazione per u prossimu passu sensitivu à l'apparenza.
Sta distinzione importa quandu i cumpratori cercanu a macinatrice e lucidatrice o a macchina di smerigliatura e lucidatura di metalli. Una linea cumminata pò include e duie operazioni, ma u prucessu deve sempre dichjarà ciò chì ogni stazione hè rispunsevule. Senza quella separazione, u fornitore ùn pò micca definisce a rimozione di stock, a sequenza abrasiva, a velocità di alimentazione o i requisiti di ispezione in modu coerente.
Una mappa di prucessu utile hè:
barra in entrata → raddrizzatura se necessariu → sbucciatura o rettificatura currettiva se necessariu → macinazione senza centru per u cuntrollu dimensionale / superficiale → lucidatura per a finitura finale → ispezione → manipolazione è imballaggio protetti.
A strada precisa pò esse più corta o più longa. U puntu hè chì a lucidatura deve esse ligata à a cundizione creata da u prucessu precedente.
Quandu una macchina di lucidatura di cinturione abrasive pò travaglià cum'è una tappa di finitura autonoma?
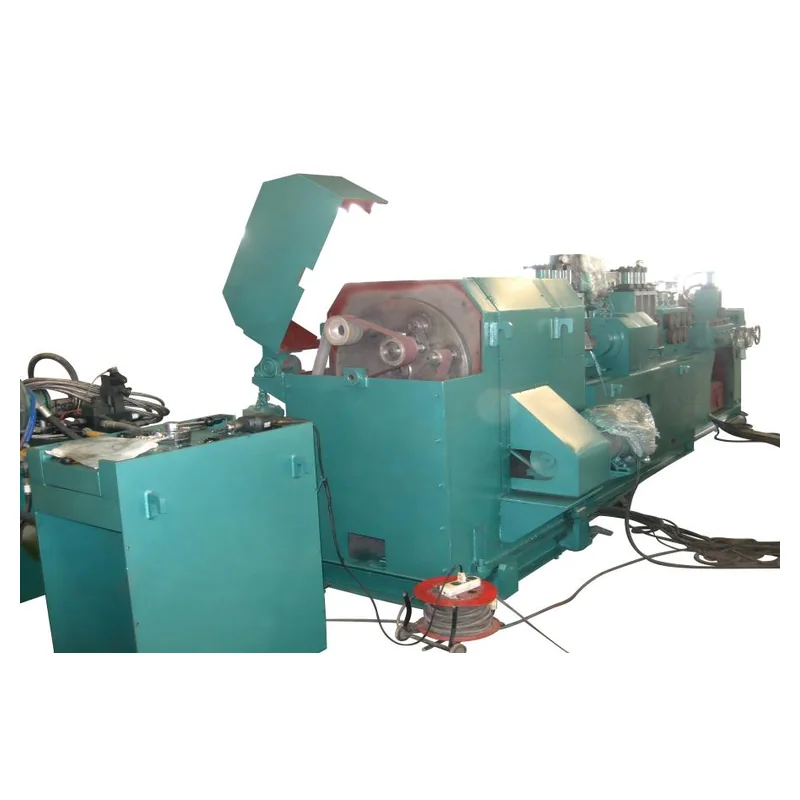
An macchina di lucidatura di cintura abrasiva pò esse una pratica di finitura standalone quandu a geometria di u travagliu in entrata hè digià accettata, i difetti di a superficia restante sò superficiali, a finitura necessaria hè chjaramente definita è l'arrangiamentu di alimentazione / supportu hè stabile. In queste cundizioni, a machina di lucidatura raffina una superficia invece di pruvà à ricustruisce a parte.
di Haige Macchina per lucidare a cintura abrasiva A famiglia di prudutti hè publicata per barre, tubi, fusti è profili. A famiglia di mudelli listati hè adattatu per a screening iniziale, ma u cumpratore hà sempre bisognu di cunfirmà quale mudellu è arrangiamentu abrasiu currispondenu à a gamma di pezzi di travagliu reale.
A quistione cummerciale più impurtante ùn hè micca se u fornitore pò pulisce una mostra pulita. Hè se u stessu prucessu pò trattà a superficia di a superficia di entrata normale à u ritmu di produzzione necessariu senza cunfidenza di rilavorazione manuale eccessiva.
Induve si deve esse situata a lucidatura dopu a macinazione senza centru?
Per i bars tondi è e parti cilindriche, a smerigliatura è a lucidatura senza centru ponu formate tappe cumplementarii. A macinazione senza centru pò esse usata per cuntrullà u diametru esternu, a rotondità è una cundizione di superficia definita. A lucidatura pò tandu mudificà l'aspettu, a struttura direzionale o l'ughjettu di rugosità finale senza purtari l'obbligazione di rimozione dimensionale cumpleta.
Hè per quessa chì a linea di smerigliatura e lucidatura di barre deve definisce u handoff trà e dui machini. U grinder ùn deve micca lascià più stock o danni di a superficia di quellu chì a tappa di lucidatura pò ragiunamente sguassà. À u cuntrariu, a stazione di lucidatura ùn deve micca sguassà tantu materiale chì cambia dimensioni chì u grinder hà digià stabilitu.
di Haige Rettificatrici senza centri a categuria pò esse rivisita cù a so gamma di lucidatrici quandu un prughjettu hà bisognu di cuntrollu di superficia dimensionale è cosmeticu. A squadra di compra deve dumandà à u fornitore di dichjarà a cundizione d'entrata prevista per ogni tappa è u puntu di ispezione finali.
L'obiettivi di finitura necessitanu più cà e parolle cum'è "Bright" o "Smooth"
Un cumpratore pò discrive l'intenzione visuale cù e parolle cum'è luminoso, satinatu, lisu o specchiu, ma questi solu solu sò difficiuli di utilizà cum'è standard d'accettazione. A lucidatrice per barra tonda deve esse specifiatu contru à un risultatu misurabile o appruvatu induve praticu.
U pacchettu di accettazione pò include:
- rugosità di a superficia induve hè pertinente;
- una mostra visuale appruvata;
- esigenze di mudellu direzzione;
- graffi o difetti residuali permessi;
- lochi d'ispezione longu a barra o tubu;
- se l'apparenza hè ghjudicata prima o dopu à un prucessu di rivestimentu o di placcatura in aval.
A rugosità di a superficia è l'apparenza sò ligati ma micca identici. Dui barre ponu mostrà valori di rugosità simili mentre mostranu diversi marchi di direzzione o difetti lucali. Per un prughjettu B2B, a strada più sicura hè di cumminà criterii misurabili cù una mostra accunsentita quandu l'apparenza hè impurtante.
A manipulazione in a valle pò distrughje una bona finitura lucida
Unu di i prublemi più trascurati in un lucidatrice automatica per barre metalliche prughjettu hè ciò chì succede dopu à u workpiece abbandunà a stazione di lucidatura. I rulli di trasferimentu, guide laterali, tavule di accumulazione, equipaghji di bundling è superfici di cuntattu di imballaggio ponu reintroduce graffi o marche di pressione.
Una mostra di uscita di macchina ùn hè dunque abbastanza evidenza per una linea cumpleta. U prughjettu deve inspeccionà u pruduttu dopu a manipulazione downstream. Se a superficia hè critica per l'aspettu, u disignu di a linea pò avè bisognu di rulli protetti, trasferimentu cuntrullatu, superfici di cuntattu pulite o un altru arrangiamentu di manipolazione chì impedisce a superficia finita da esse dannata.
Questu hè ancu un mutivu per discutiri di lucidatura cum'è parte di una linea piuttostu chè cum'è una compra di macchina stand-alone. A finitura hà valore solu s'ellu a listessa cundizione righjunghji l'ispezione è l'imballu.
Cumu deve esse attribuite l'operazioni upstream è downstream?
| Issue di prucessu | Prucessu Primariu à Revisione | Perchè hè impurtante prima di lucidatura |
|---|---|---|
| Curvatura di a barra / poca dritta | Radrizzendu | A geometria inestabile pò riduce u cuntattu consistente è l'alimentazione. |
| Stratu di superficia profonda / cuciture | Sbucciatura o rimozione di materiale currettivo | A lucidatura ùn pò micca sguassà i difetti profondi economicamente. |
| Controlu OD / rotondità | Triturazione senza centru | A geometria deve esse stabilita prima di a finitura cosmetica finale. |
| Leggeri graffi / texture finale | Pulitura | Questu hè u compitu di finitura chì a stazione deve esse cuncepita intornu. |
| Scratch post-processu | Manipulazione / imballaggio | A finitura finale deve sopravvive à u trasferimentu è u almacenamentu. |
A tavula ùn hè micca una strada di prucessu obligatoriu. Hè un modu per impedisce à una macchina da esse attribuita difetti chì appartenenu à un altru stadiu.
Chì Dati Deve Invià un Cumpratore per una Revisione di Polishing-Line?
Per una revisione di a pusizione di prucessu, a RFQ deve esse più larga di una dumanda normale di macchina di lucidatura. U cumpratore deve furnisce a qualità di u materiale o a famiglia, a geometria di u pezzu di travagliu, a dimensione minima è massima, a lunghezza, a dritta in entrata, i difetti di a superficia esistenti, u prucessu upstream, l'obbiettivu di finitura finale, u cambiamentu dimensionale permessu, u requisitu di throughput è u metudu di manipulazione downstream.
Se u prughjettu include parechji passi di finitura di a superficia, aghjunghje un flussu di prucessu chì mostra induve u macchina di lucidatura di metalli hè prevista à pusà. Dumandate à u fornitore di rinvià a sequenza pruposta è identificà quali difetti o cambiamenti dimensionali sò attribuiti à ogni stadiu.
di Haige Macchine di lucidatura a categuria hè un puntu di partenza utile per a scuperta di l'equipaggiu. Per una rivisione specifica di u prugettu, i disegni, e foto di pezzi di travagliu, a cundizione di mostra è a sequenza di linea pruposta ponu esse presentati attraversu u Pagina di dumanda di Haige.
A lucidatura deve compie u prucessu, micca cumpensà per un prucessu indefinitu
A risposta pratica daretu à una ricerca di "una macchina polacca" hè chì a macchina ùn pò esse scelta currettamente finu à chì u so rolu in a linea di finitura hè definitu. Un cumpratore uttene un risultatu più forte decidendu quali difetti sò trattati in amontu, ciò chì a tappa di lucidatura deve cambià, cumu quellu finitu serà inspeccionatu, è cumu a manipulazione a valle a preservarà.
Per i cumpratori B2B di Haige, chì trasforma a lucidatura da una categuria di macchina generica in un passu cuntrullatu in un prucessu di finitura di bar o tubu.


