
Unsa ang Kinahanglan nga Kompirmahan sa mga Mamalitay Sa Dili pa Mag-order sa Linya sa Produksyon sa Electroplating?
Ang usa ka linya sa produksiyon sa electroplating dili matino sa mga pulong nga "chrome plating line" ug usa ka target nga output nga nag-inusara. Ang mga pumapalit kinahanglan nga i-freeze ang pamilya sa workpiece, kondisyon sa substrate, katuyoan sa coating, dimensional nga sobre, pagsagol sa produksiyon, pagkasunod-sunod sa proseso, pamaagi sa pagdumala, mga gamit, bentilasyon, interface sa basura, mga kontrol, pamaagi sa pag-inspeksyon ug responsibilidad sa pagdawat. Kinahanglan usab nga mailhan sa tigsuplay sa kagamitan ang linya nga gihatag niini gikan sa proseso sa kemikal, mga serbisyo sa pagtukod ug lokal nga pagsunod sa trabaho nga nagpabilin sa gawas sa sakup niini. Ang usa ka mapanalipdan nga dalan sa pagpalit mao ang workpiece ug coating duty → process route → mechanical line → utility ug environmental interface → control philosophy → FAT/SAT nga ebidensya. Hangtud nga kini nga mga utlanan masulat sa RFQ, duha ka mga kinutlo mahimong maghulagway sa lahi kaayo nga mga proyekto bisan kung ang duha naggamit sa parehas nga ngalan sa linya sa produksiyon.
Ipasabut ang Katungdanan sa Coating Sa Dili pa Maghisgot sa Linya
Pagsugod sa function sa gitago nga layer. Pagsul-ob sa pagsukol, pagpanalipod sa kaagnasan, pagpasig-uli sa dimensyon ug pangdekorasyon nga hitsura naghimo sa lainlaing mga prayoridad sa pasundayag ug pag-inspeksyon. Ang substrate, kondisyon sa pagtambal sa kainit, umaabot nga nawong, mga lugar nga tabonan ug mga lugar nga tabonan kinahanglan mahibal-an. Mao usab ang gikinahanglan nga gibag-on sa taklap o giaprobahan nga espesipikasyon, paghuman, mga limitasyon sa dimensyon human sa plating ug bisan unsang sunod nga paggaling o pagpasinaw.
Ayaw hangyoa ang tigsuplay sa kagamitan nga isulti kini nga mga kinahanglanon gikan sa ngalan sa bahin. Ang usa ka piston rod, taas nga mandrel, tubo o cylindrical nga sangkap mahimong maproseso sa lainlaing mga hinungdan. Ang drowing sa pumapalit, detalye sa proseso o giaprubahan nga sample kinahanglan magtukod sa kondisyon sa pagdawat.
Sa yugto sa pagkadiskobre, ang mga pumapalit mahimong magribyu sa Haige's hanay sa mga ekipo sa electroplating aron masabtan ang magamit nga mga konsepto sa linya. Ang espesipikasyon sa proyekto kinahanglan nga makit-an ang kana nga sakup sa usa ka gitakda nga workpiece ug katungdanan sa proseso.
Ngano nga ang Pamilya sa Workpiece Kinahanglan nga Magyelo?
Ang usa ka linya nga gidisenyo palibot sa taas nga cylindrical nga mga bahin nagdepende sa labaw pa sa nominal nga diametro ug gitas-on. Ihatag ang minimum, normal ug maximum nga gidak-on; masa; pagkatul-id; katapusan nga geometry; mga punto sa pagbayaw; kontak nga mga dapit; gitugotan nga rotation; kahimtang sa nawong; batch mix ug adlaw-adlaw nga gidaghanon. Kung daghang mga pamilya sa produkto ang gilauman, ilha ang ilang bahin sa produksiyon ug ang mga kinahanglanon sa pagbag-o.
Ang kahulugan sa workpiece makaapekto sa loading, suporta, rotation, electrical contact, masking, bath o cell arrangement, rinsing, drainage ug unloading. Ang usa ka nominal nga sobre nga wala magtagad sa pag-apod-apod sa masa o katapusan nga geometry mahimong moresulta sa usa ka linya nga modawat sa bahin sa dimensyon apan dili makadumala niini nga kasaligan.
Ang mga pumapalit kinahanglan usab nga ipasabut kung ang gikutlo nga kapasidad naglakip sa mga pagsalikway, pagtrabaho pag-usab, pagmentinar, pagsusi sa chemistry ug pagbag-o sa produkto. Ang usa ka teoretikal nga rate sa paglihok dili parehas sa mabaligya nga output sa usa ka kompleto nga pagbalhin.
Mapa ang Proseso nga Boundary, Dili Lang ang Panguna nga Plating Stage
Ang yugto sa electroplating usa lamang ka bahin sa ruta sa produksiyon. Ang usa ka proyekto mahimong nanginahanglan paglimpyo, pag-degreasing, pagpaaktibo, paghugas, pag-plating, pagbawi, katapusan nga paghugas, pagpauga, pag-inspeksyon ug pagtapos sa ubos. Ang eksaktong pagkasunodsunod nagdepende sa substrate, chemistry ug detalye sa produkto; kini kinahanglan nga ipasabut pinaagi sa kwalipikado nga proseso sa engineering imbes nga kopyahon gikan sa usa ka generic nga artikulo.
Para sa pagpalit, paghimo ug process-boundary diagram nga nagpaila sa matag nalakip nga yugto ug matag interface. Markahan kung ang matag tangke, enclosure, pump, filter, heat exchanger, rectifier, dosing device, rinse stage, dryer ug mekanismo sa pagbalhin gilakip, opsyonal, gihatag sa uban o ubos sa pagrepaso sa katapusang proseso.
Gipugngan niini ang usa ka sagad nga gintang sa pagkutlo: ang usa ka supplier nagpresyo sa usa ka mekanikal nga kompleto nga linya samtang ang lain naglakip sa pretreatment, mga interface sa tambutso, mga koneksyon sa pagtambal sa tubig ug usa ka mas dako nga sakup sa automation. Ang ilang mga kinatibuk-an dili makomparar hangtod nga ang mga utlanan magkatugma.
Unsa nga mga Variable sa Proyekto ang Kinahanglang Ikumpara sa mga Mamalitay?
| Desisyon nga lugar | Kinahanglang ipasabot sa pumapalit | Kinahanglang kumpirmahon sa supplier | Ebidensya |
|---|---|---|---|
| Workpiece | Materyal, gidak-on sa gidak-on, masa, geometry ug pagsagol sa produksiyon | Gisusi ang operating envelope ug mga eksepsiyon | Configuration drawing ug gimarkahan nga data sheet |
| Katungdanan sa coating | Functional nga katuyoan, gipiho nga layer ug katapusan nga inspeksyon | Mga pangagpas sa proseso ug wala iapil nga mga garantiya | Deskripsyon sa proseso ug matrix sa pagdawat |
| Pagkasunodsunod | Gikinahanglan nga pretreatment, plating, rinsing ug finishing stages | Apil sa mga ekipo ug suplay sa utlanan | Diagram sa dagan sa proseso |
| Kapasidad | Pagsagol sa produkto, pagbalhin, pagbag-o ug giplano nga output | Mga cycle assumptions ug limiting stage | Pagkalkula sa kapasidad |
| Mga gamit | Anaa nga gahum, tubig, hangin, pagpainit/pagpabugnaw ug drainage | Mga punto sa pagkonsumo ug koneksyon | Eskedyul sa utility |
| Kalibutan | Magamit nga mga emisyon, wastewater ug mga kinahanglanon sa pagdumala sa kemikal | Naglakip sa mga interface sa pagkolekta ug pagtambal | Listahan sa interface ug layout |
| Mga kontrol | Resipe, pagsubay, mga alarma, mga interlock ug panagsama sa tanum | PLC/HMI ug sakup sa datos | Functional nga espesipikasyon sa disenyo |
| Pagdawat | FAT, SAT, sample nga mga bahin ug mga pamaagi sa pagsukod | Mga kondisyon sa demonstrasyon ug mga dokumento | Giaprobahan nga test protocol |
Giunsa Paghubit sa mga Mamalitay ang Throughput?
Ang throughput kinahanglan kalkulado gikan sa pagsagol sa produkto ug kompleto nga siklo, dili gikan sa katulin sa conveyor lamang. Ilha ang oras sa pagkarga, oras sa pretreatment, oras sa plating, paghugas, pag-drayb, pagdiskarga, pag-inspeksyon, pagsusi sa chemistry, giplano nga pagmentinar ug pagbag-o. Kung ang mga produkto adunay lainlaing mga diametro o mga kinahanglanon sa coating, kuwentaha ang mga kaso sa representante kaysa magsalig sa usa ka average.
Hangyoa ang supplier nga ipahayag ang limitasyon sa yugto ug matag pangagpas luyo sa banabana sa kapasidad. Kung ang oras sa proseso nagdepende sa chemistry o gikinahanglan nga pagpahigayon sa coating nga wala pa ma-validate, markahi ang output ingon provisional. Kini mas katuohan kay sa paghimo sa usa ka sayo nga banabana ngadto sa usa ka garantiya nga rate.
Ang usa ka mapuslanon nga iskedyul sa kapasidad nagbulag sa mekanikal nga pagkaanaa, oras sa proseso ug kalidad nga abot. Gipahayag usab niini kung unsa ang mapakita sa supplier sa panahon sa FAT ug kung unsa ang kinahanglan nga mapamatud-an sa ulahi gamit ang mga utilities sa site ug chemistry sa produksiyon.
Ang mga Utility Nagkinahanglan ug Iskedyul sa Koneksyon
Ang usa ka kinutlo sa proyekto kinahanglan dili lamang maglista sa kinatibuk-ang kuryente. Kini kinahanglan nga mahibal-an ang boltahe ug frequency nga mga pangagpas, rectifier demand, pagpainit o pagpabugnaw nga kinahanglanon, proseso-tubig ug rinse-water nga panginahanglan, compressed air, tambutso, drainage ug bisan unsang temperatura-kontrol nga mga interface. Ang iskedyul sa koneksyon kinahanglan maghatag lokasyon, load, kalidad ug responsibilidad alang sa matag utility.
Ang kalidad sa tubig makaimpluwensya sa paghugas ug kalig-on sa proseso, samtang ang temperatura sa site ug kapasidad sa pagpabugnaw makaimpluwensya sa pagkontrol sa kainit. Ang pumapalit kinahanglan maghatag aktuwal nga kondisyon sa site. Kinahanglang mailhan sa supplier kung asa ang kataposang konsumo nagdepende sa resipe sa proseso, oras sa pag-operate o lokal nga disenyo sa kinaiyahan.
Ang layout parehas ka importante. Ang pumapalit kinahanglan maghatag sa magamit nga sobre sa bilding, pagkarga sa salog, agianan sa agianan, probisyon sa pag-alsa, clearance sa pagmentinar ug mga pagpugong sa serbisyo-trench. Ang mga kagamitan nga mohaum sa lugar sa produksiyon sa plano mahimo’g lisud pa nga i-install o mamentinar kung kini nga mga interface dili tagdon.
Ang Bentilasyon ug Wastewater Maoy mga Interface sa Proyekto
Ang mga proseso sa electroplating makamugna og regulated air emissions ug wastewater streams. Ang magamit nga mga kinahanglanon nagdepende sa chemistry, hurisdiksyon, sukod sa produksiyon ug mga permiso sa site. Busa, ang mga ekipo nga RFQ kinahanglan nga ipahayag ang giplano nga chemistry ug lokal nga pagsunod nga basehan, samtang naglikay sa paghunahuna nga ang usa ka sumbanan nga pakete sa makina awtomatikong makatagbaw sa matag lokasyon.
Ipasabut kung kinsa ang nagdesinyo ug nagsuplay og mga enclosure, extraction hood, ductwork, fan, scrubbers, monitoring points, segregation sa rinse-water, mga tangke sa pagkolekta, wastewater treatment ug discharge connections. Kung ang supplier sa linya naghatag lamang og mga punto sa koneksyon, ang data sa interface kinahanglan pa nga detalyado nga igo alang sa kontraktor sa kalikupan sa pumapalit.
Ang plano sa pagdawat kinahanglan nga pamatud-an ang pisikal nga pag-install ug pagpaandar sa operasyon sa gihatag nga mga interface. Ang pagsunod sa regulasyon nagpabilin nga sakop sa kompleto nga na-install nga sistema, operating chemistry, mga permiso ug mga kinahanglanon sa lokal nga awtoridad—dili lang sa pagpalit og line component.
Sa Unsang Paagi Kinahanglan nga Ipiho ang Pagkontrol ug Pagsubay?
Ang sakup sa automation kinahanglan nga magsunod sa produksiyon ug kalidad nga sistema. Ang mga pumapalit kinahanglan maghubit sa gikinahanglan nga mga resipe, lebel sa pag-access sa user, pag-ila sa bahin, pagsubay sa han-ay, kasaysayan sa alarma, mga interlock, mga rekord sa parameter, pag-eksport sa datos ug komunikasyon sa mga sistema sa tanum. Ayaw pagkinahanglan ug protocol o software nga bahin gawas kon kini gikinahanglan ug gisuportahan sa arkitektura sa proyekto.
Kinahanglang ipatin-aw sa functional nga disenyo kung unsa ang mahitabo sa panahon sa usa ka power interruption, sensor fault, pump failure, exhaust fault, over-temperature nga kondisyon o dili kompleto nga pagbalhin. Ang mga gimbuhaton sa kaluwasan ug mga interlock sa proseso kinahanglan nga susihon sa mga kwalipikado nga partido batok sa katapusan nga makina, kemikal ug disenyo sa site.
Ang pagsubay kinahanglan nga magkonektar sa giproseso nga batch o workpiece sa narekord nga impormasyon sa proseso ug ebidensya sa inspeksyon. Kung gikinahanglan kini, isulti kung giunsa pagsulod sa identifier ang sistema ug kung unsang datos ang kinahanglan ipadayon. Ang usa ka generic nga "data logging naglakip" nga pahayag dili klaro alang sa pagdawat.
Ibulag ang Pagdawat sa Kagamitan Gikan sa Pagdawat sa Coating
Ang mekanikal ug elektrikal nga FAT makakumpirma sa asembliya, paglihok, mga kontrol, mga alarma ug mga dokumentado nga interface. Mahimong dili kini mapamatud-an ang katapusan nga coating sa produksiyon sa ilawom sa chemistry sa site sa pumapalit, mga gamit ug bug-os nga pagsagol sa workpiece. Sa kasukwahi, ang usa ka maayo nga taklap sa usa ka sample wala magpamatuod nga ang matag mekanikal, kontrol ug kinahanglanon sa kalikopan nahatag.
Paghimo og duha ka konektado nga mga layer sa pagdawat:
- Pagdawat sa kagamitan: mga dimensyon, mga sangkap, lihok, mga guwardiya, mga kontrol, mga gamit, mga alarma, mga dokumento ug naglakip sa mga sistema sa auxiliary.
- Proseso/pagdawat sa produkto: giaprobahan nga mga sampol, gikinahanglan nga taklap, dimensyon nga resulta, hitsura, adhesion o uban pang gipiho nga mga pagsulay, throughput case ug traceability.
Ang kontrata kinahanglan magpahayag kung unsang mga pagsulay ang mahitabo sa supplier, nga mahitabo pagkahuman sa pag-install ug nga nanginahanglan chemistry sa produksiyon o mga laboratoryo sa ikatulo nga partido. Kinahanglan usab nga ipasabut ang tubag sa usa ka pagtipas, lakip ang aksyon sa pagtul-id, pagsulay pag-usab ug awtoridad sa pagtugot.
Giunsa Pagtimbang-timbang sa mga Mamalitay ang Horizontal Continuous Line sa Haige?
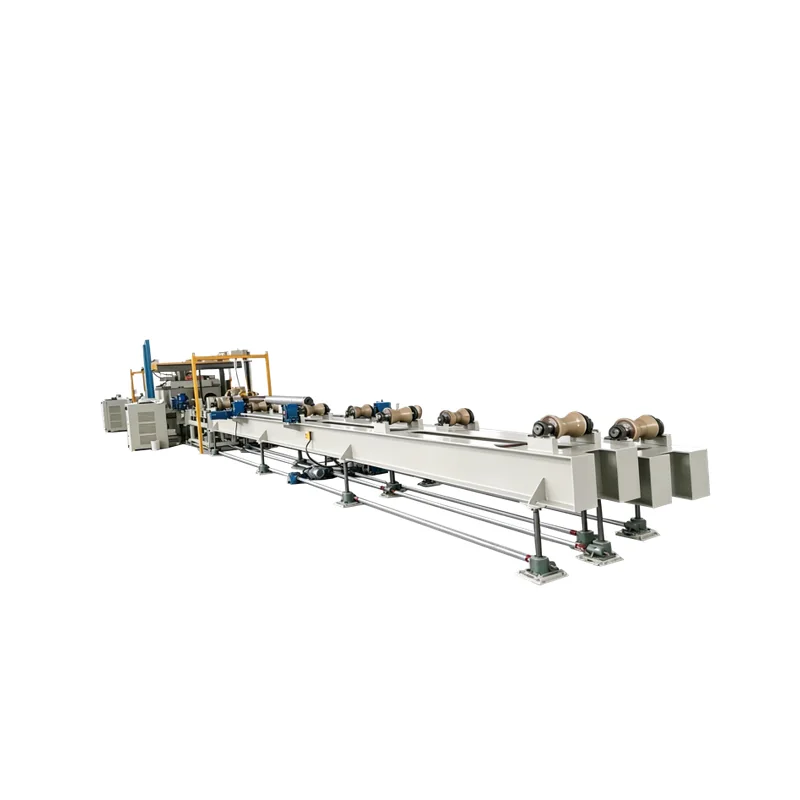
ni Haige pinahigda padayon nga electroplating linya sa produksyon naghatag og konkretong punto sa pagsugod alang sa taas nga cylindrical workpieces. Ang kasamtangan nga datos sa produkto nagpaila sa usa ka aplikasyon alang sa taas nga mga mandrel, usa ka gilista nga diametro nga han-ay sa 90-280 mm, usa ka gilista nga gitas-on nga han-ay sa 10,000-13,000 mm ug usa ka 2-channel/1-string nga proseso nga configuration.
Kadtong mga bili naghulagway sa gipatik nga configuration; wala nila gipasabut nga ang matag proyekto o bahin sa sulod sa dimensional nga sobre awtomatik nga magkatugma. Ang pumapalit kinahanglan nga mangayo og kumpirmasyon sa substrate, masa, katapusan nga geometry, suporta ug rotation, electrical contact, coating katungdanan, proseso han-ay, cycle assumptions ug kompleto nga supply boundary. Ang supplier kinahanglan usab nga mahibal-an kung unsang mga kantidad ang gitakda nga datos sa produkto ug nga nanginahanglan pagrepaso sa engineering.
Alang sa mga proyekto sa gawas sa nalista nga pamilya sa workpiece, ayaw hunahunaa nga ang pag-scale sa mga sukat igo na. Pangayo alang sa usa ka piho nga proyekto nga teknikal nga pagrepaso ug usa ka marka nga pagtipas o alternatibo nga sugyot.
Unsa ang Kasagarang Mga Sayop sa Pagpamalit nga Nakatuis sa Pagtandi?
- Gamit lang ang part envelope. Ang masa, katapusan nga geometry, rotation ug mga kinahanglanon sa pagkontak nagpabilin nga wala matino.
- Pagbiya sa pretreatment sa gawas sa RFQ. Ang mga kinutlo unya naglakip sa lain-laing mga kondisyon sa pagsugod.
- Pagkumpara sa nameplate nga output. Ang pagsagol sa produkto, oras sa proseso, pagbag-o ug mga pangagpas sa ani mahimong magkalainlain.
- Nagtuo nga gilakip ang mga kagamitan sa kinaiyahan. Ang mga responsibilidad sa bentilasyon ug wastewater mahimong magpabilin nga wala’y presyo.
- Pagdawat "awtomatiko" nga wala’y magamit nga paghulagway. Ang mga resipe, mga alarma, pagsubay ug komunikasyon sa tanum mahimong dili magkatugma.
- Paggamit sa usa ka sample ingon kompleto nga pagdawat. Ang sampol nga resulta dili makapuli sa kagamitan, dokumentasyon ug pag-verify sa duty-cycle.
Unsa ang Kinahanglan nga Ilakip sa Linya sa Produksyon sa Electroplating RFQ?
Paghatag og mga drowing ug rebisyon sa workpiece; substrate ug gihatag nga kondisyon; minimum, normal ug maximum nga mga sukod ug masa; sagol sa produksyon; coating nga katuyoan ug giaprobahan nga detalye; maskara ug kontak nga mga dapit; umaabot nga nawong; han-ay sa proseso; gikinahanglan nga pretreatment ug post-treatment; target nga kapasidad ug pagbalhin; konsepto sa pagdumala; layout sa bilding; mga utilities; bentilasyon ug wastewater kinahanglanon; mga kontrol ug data interface; mga pamaagi sa inspeksyon; FAT ug SAT nga plano; sample nga mga bahin; pinulongan sa dokumento; kasangkaran sa mga sparepart; responsibilidad sa pag-instalar ug pag-commissioning; gidaghanon; destinasyon; ug magamit nga proyekto o mga kinahanglanon sa regulasyon.
Kinahanglan ang supplier nga ibalik ang matag uma ingon Gikumpirma / Pagtipas / Alternatibo / Kinahanglan nga Input sa Buyer, uban sa usa ka proseso nga dagan, layout, utility schedule, responsibilidad matrix ug pagdawat proposal. Ang mga pumapalit nga adunay giandam nga mga input mahimo silang ipadala pinaagi sa Panid sa pangutana sa proyekto sa Haige alang sa usa ka espesipikong teknikal nga pagrepaso sa proyekto.


