Вытворца металаапрацоўчага абсталявання для ліній лушчэння, шліфавання, рэзкі і травлення

КАТЭГОРЫІ ТАВАРАЎ

Знайдзіце патрэбнае абсталяванне для вашых вытворчых патрэб

Азнаёмцеся з нашым поўным асартыментам абсталявання для апрацоўкі металаў і паверхні, прызначанага для вытворчасці пруткоў, труб, дроту і металічных кампанентаў. Катэгорыі нашых прадуктаў ахопліваюць працэсы лушчэння, рэзкі, шліфоўкі, выцягвання, фрэзеравання, паліроўкі, выдалення іржы, выпроствання, траўлення і гальванікі, дапамагаючы кліентам павысіць эфектыўнасць вытворчасці, якасць паверхні і стабільнасць апрацоўкі.

Незалежна ад таго, патрэбна вам адна машына або поўная вытворчая лінія, мы прапануем надзейнае абсталяванне для розных прымянення металаапрацоўкі.

КАНТАКТ

Станок для зняцця фаскі

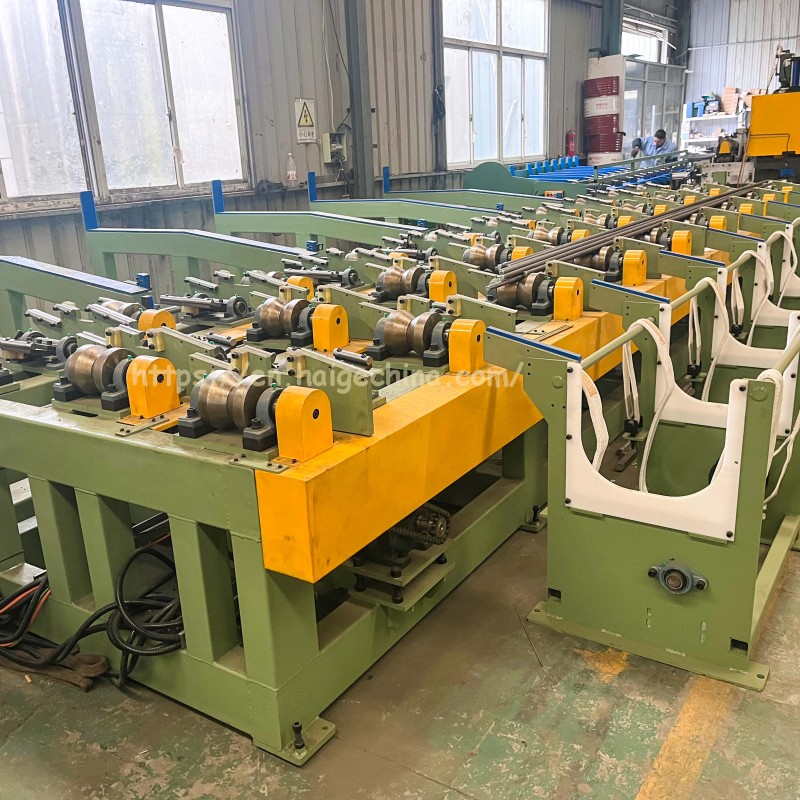
Двухканцовае прылада для зняцця фаскі і абліцоўвання, а таксама прылада для выдалення стружкі з падвойным канцом і канвеерная стойка ўстаноўлены на адным корпусе. Прутковы матэрыял загружаецца ў прыладу з левым канцом або ў прыладу з правым канцом праз наборнае прылада на ролікавым стале па чарзе. Дзве планкі катаюцца і слізгаюць у V-вобразную канаўку з падвойнай станцыяй. Пад унутраным бокам V-вобразнай канаўкі знаходзяцца шківы. Цыліндр штурхае планку на шківе да блока пазіцыянавання. Прэс-цыліндр на двухбаковай галоўцы прылады прыводзіць у рух двайны V-вобразны трымальнік, каб заціснуць планку. Абліцавальны інструмент, які кіруецца масляным цыліндрам, апрацоўвае кантавую паверхню. Левая і правая падвойныя прылады апрацоўваюць па чарзе. Дамкратны цыліндравы механізм падымае стрыжань і перамяшчае брусок для наступнага працэсу зняцця двайной фаскі (падвойная папярэдне размешчаная V-канаўка). Прутковы матэрыял быў падняты і слізгае ўніз з падвойнага слота папярэдняга палажэння ў (справа, двайны канец V-вобразнай канаўкі), і стрыжань зноў штурхаецца цыліндрам да правага боку галоўкі падвойнай фаскі. Перад галоўкай знаходзіцца блок пазіцыянавання (пнеўматычны пад'ёмны блок), стрыжань спыняецца ў месцы размяшчэння блока, блок падымаецца, а націскны цыліндр на галоўцы з падвойнай фаскай прыводзіць у рух двайны V-вобразны заціск, каб заціснуць правы канец стрыжня, ​​і галоўка з падвойнай фаскай пачынае працэс зняцця фаскі. Матэрыял бруска слізгае з V-вобразнай канаўкі з падвойнай фаскай на правым канцы і слізгае ў V-вобразную канаўку з падвойнай фаскай на левым канцы і зноў штурхае стрыжань на шківе да левай галоўкі з падвойнай фаскай цыліндрам. Левая і правая падвойныя фаскі таксама апрацоўваюцца па чарзе і паўторна. Правая галоўка машыны фіксаваная, левая галоўка і канвеерная стойка прыводзяцца ў рух гідраўлічнымі цыліндрамі, якія можна рэгуляваць у адпаведнасці з рознымі матэрыяламі пруткоў, а даўжыню апрацоўванага прутка можна рэгуляваць на аперацыйным стале. Фрэзераваныя і фасканыя вырабы не маюць задзірын, гладкія і плоскія. Глыбіню фрэзеравання тарца можна рэгуляваць ад 3 да 5 мм, а памер фаскі складае 2 ~ 3 × 45 ° мм. Глыбіню фрэзернай паверхні і фаску можна рэгуляваць у адпаведнасці з фактычным становішчам матэрыялу, які паступае. Неабходна, каб у працэсе апрацоўкі бруска не ўзнікла новая дэфармацыя выгібу.
Больш падрабязна »

Пруткапракатны цэх

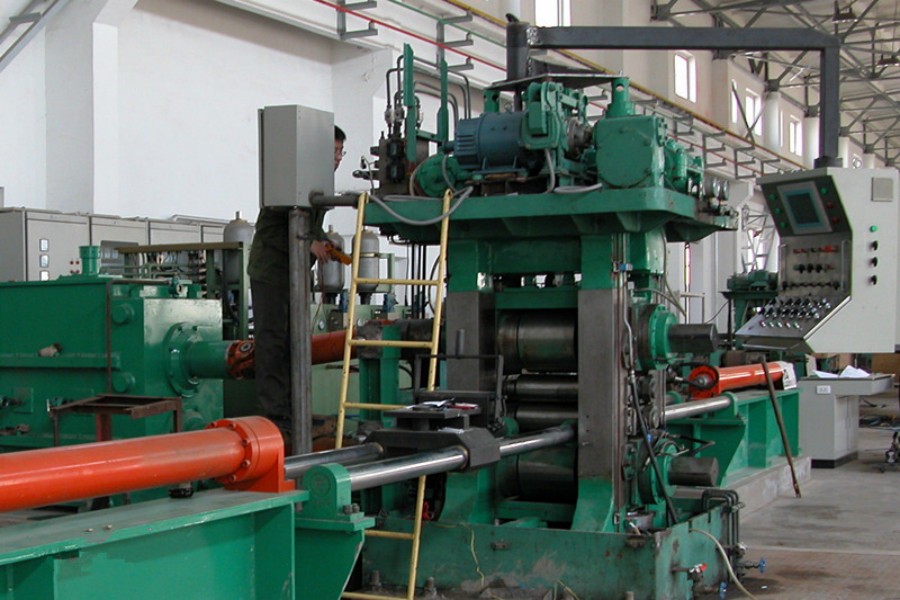
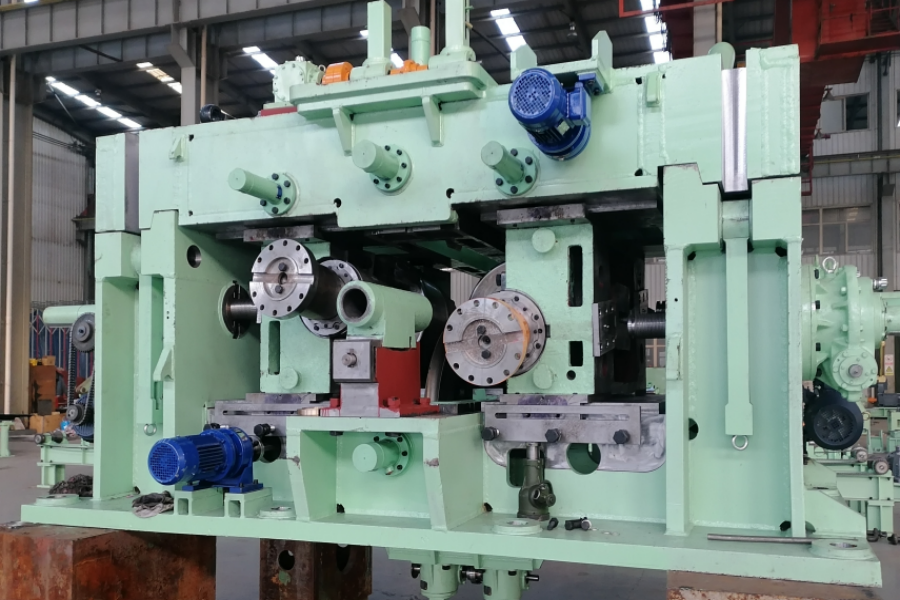
Рабочая клець валковага млына звычайна складаецца з роліка, ролікавага падшыпніка, рамы, апоры для рэйкі, прылады рэгулявання роліка, прылады балансавання верхняга роліка і прылады змены роліка. І іншыя серыі дапаможнага абсталявання для апрацоўкі падчас пракаткі, такіх як падрыхтоўка сыравіны, нагрэў, пераварочванне сталі, стрыжка, выпростванне, астуджэнне, выяўленне расколін, тэрмаапрацоўка і траўленне. Выбар тыпу і памеру гатовага пракатнага стана або паўфабрыкатаў павінен вызначацца ў залежнасці ад разнавіднасці машын, спецыфікацый, якасці і колькасці, а таксама з улікам неабходнага дапаможнага, пад'ёмна-транспартнага і дапаможнага абсталявання. Нарэшце, рашэнне можа быць прынята з улікам розных фактараў, каб дасягнуць збалансаванага выбару.

Больш падрабязна »

LG90-H Адналінейны фрэзерны станок для халоднай трубы з доўгім ходам

Асноўная канструкцыя трубапракатнага стана LG складаецца з станіны, ротарнага механізму падачы, рамы, галоўнага рухавіка, стрыжня стрыжня, сістэмы перадачы, электрычнай сістэмы і г. д. З развіццём тэхналогій у наш час ротарны механізм падачы ператварыўся ў адзінарны, двайны, двайны, аднаразовы і двайны. Звычайны рэжым падачы можна падзяліць на механічную, фотаэлектрычную, і сервокормление. Самай важнай часткай стана халоднай пракаткі з'яўляецца рама, якая ўключае ролік, шасцярню, рэйку і г.д.. Прынцып працы можна апісаць наступным чынам. Ствараючы рэгулярную паражніну з дапамогай роліка і апраўкі, сталёвую трубу можна фрэзераваць пракаткай з выкарыстаннем пругкай дэфармацыі металу. Стан для халоднай пракаткі труб можа ажыццявіць працэс халоднай пракаткі да абалонкі з дапамогай кальцавога адтуліны з адносна добрай прадукцыйнасцю першай пракаткі, а таксама можа апрацоўваць бясшвовыя трубы з каляровых металаў нармальнай дакладнасці. Найбольш відавочнай характарыстыкай халоднага стану з'яўляецца высокае выкарыстанне матэрыялу з лепшай дакладнасцю і шурпатасцю паверхні, чым у машыны для халоднай валачэння труб.

Больш падрабязна »

Адкрытая коўка

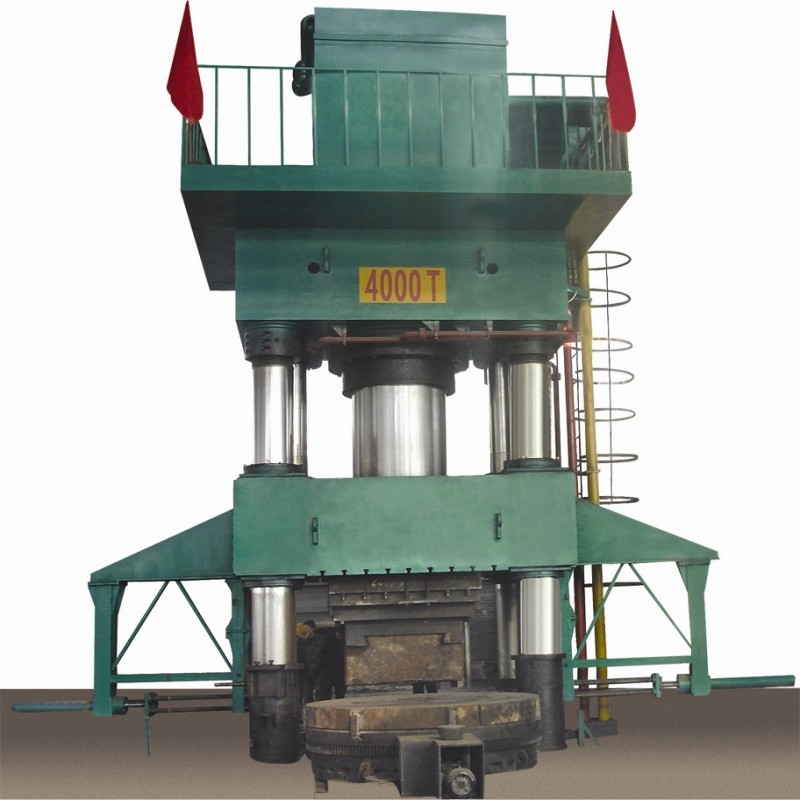
Асноўная функцыя і асаблівасці: Гэтая машына ў асноўным выкарыстоўваецца ў працэсе гарачай адкрытай коўкі нарыхтовак і дэталяў кольцаў, а таксама ў іншых працэсах гарачай коўкі, гарачай коўкі. Працаздольнасць і ход машыны можна рэгуляваць у адпаведнасці з патрабаваннямі працэсу. Гэтая машына мае незалежны дынамічны механізм і электрычную сістэму, выкарыстоўвайце сістэму кіравання кнопкамі. могуць быць рэалізаваны два рэжыму працы рэгулявання, ручной і паўаўтаматычны. Гэтая машына простая ў эксплуатацыі, мае нізкі ўзровень шуму, стабільны ціск, хуткае ўніз і хуткае вяртанне, што можа задаволіць патрэбы розных вытворчых працэсаў.

Больш падрабязна »

WHS-450x4000

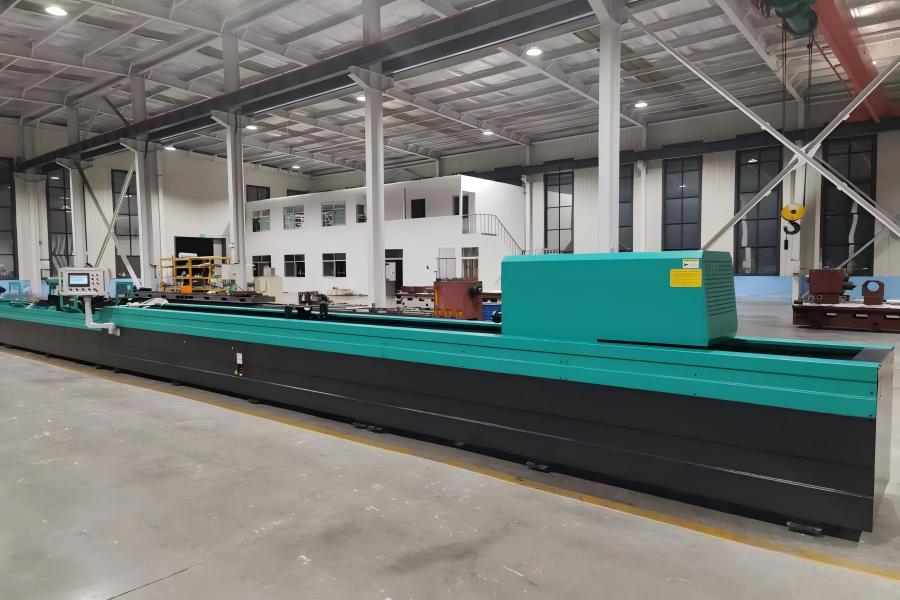
Станок для хонінгавання WHS-450×4000 мае гарызантальную канструкцыю рамнага тыпу. Яго асноўныя кампаненты ўключаюць станіну станка, галоўку шпіндзеля, накіроўвалыя рэйкі, прывадны рухавік хонінгавальнай планкі, прывадны рухавік хонінгавальнай пашырэння, прывадны рухавік траверсы шпіндзельнай галоўкі, хонінгавальную галоўку, хінінгавальны брусок, V-вобразны блок для фіксацыі нарыхтоўкі, электрычны шафа, аперацыйную скрынку, бак для астуджальнай вадкасці і помпа для астуджальнай вадкасці разам з магнітным фільтрам у зборы.

Больш падрабязна »

HC35X3M

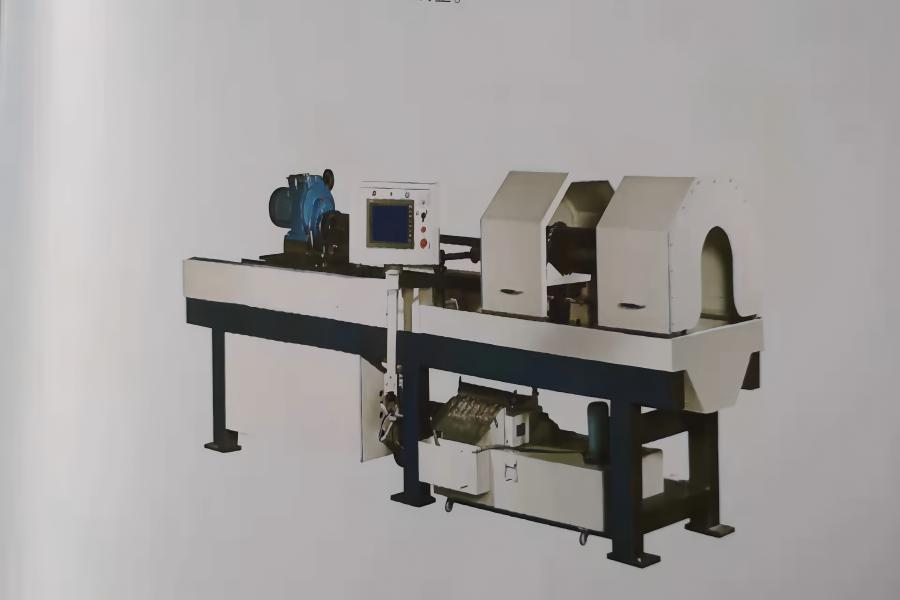
Станок для адточвання глыбокіх адтулін з ЧПУ HC35X3M падтрымлівае хонінгаванне пад пастаянным ціскам з простым і зручным кіраваннем. Прыняцце фіксаванай структурнай канструкцыі нарыхтоўкі абсталяванне рэалізуе апрацоўку хонінгавання праз кручэнне і зваротна-паступальны лінейны рух хонінгавай галоўкі. Ён спецыяльна распрацаваны для хонінгавання і паліроўкі цыліндрычных нарыхтовак з глыбокімі адтулінамі, шырока прымяняецца да прэцызійных трубчастых дэталяў, такіх як гідраўлічныя і пнеўматычныя цыліндры. Станок дасягае дакладнасці апрацоўкі IT6–IT7 або вышэй для дыяметраў адтулін, з шурпатасцю паверхні, якая дасягае Ra 0,2–Ra 0,4 пасля паліроўкі. Лакалізаваная функцыя хонінгавання эфектыўна выпраўляе памылкі апрацоўкі нарыхтоўкі, уключаючы звужэнне, авальнасць і частковае адхіленне апертуры. Ён можа непасрэдна выконваць хонінгаванне халоднацягнутых сталёвых труб, служачы ідэальным высокадакладным і высокаэфектыўным абсталяваннем для аздаблення глыбокіх адтулін. Машына, абсталяваная прафесійнай сістэмай кіравання PLC, мае стабільную камутацыю і гнуткае рэгуляванне хуткасці падчас працы. Гэта забяспечвае пастаянную дакладнасць памераў адтуліны, адначасова значна зніжаючы працаёмкасць. Сістэма стабільна кантралюе памер пашырэння хонінгавай галоўкі на працягу ўсяго працэсу хонінгавання, гарантуючы аднастайную дакладнасць дыяметра адтуліны і значна паляпшаючы эфектыўнасць хонінгавання глыбокіх адтулін. Хонінговая галоўка выкарыстоўвае серварухавік, спалучаны з рэдуктарам для пашырэння пастаяннага ціску, забяспечваючы стабільную і пастаянную сілу хонінгавання ад абразіўных палос, каб забяспечыць выдатную круглявасць і цыліндрычнасць нарыхтовак. Хонинговальная штанга абсталявана універсальнымі шарнірамі на абодвух канцах, якія эфектыўна гарантуюць прамалінейнасць апрацоўкі і агульную стабільнасць абсталявання. Ціск хонінгавання рэгулюецца ў адпаведнасці з рознымі патрабаваннямі апрацоўкі. Дыяметр апрацоўкі станка складае Φ50–Φ350 мм. Адрозніваючыся простым кіраваннем, высокай эфектыўнасцю вытворчасці і выдатнымі эканамічнымі перавагамі, гэта абсталяванне прыстасоўваецца як да масавай вытворчасці, так і да сцэнарыяў адзінкавай і дробнасерыйнай апрацоўкі, што робіць яго аптымальным выбарам для дакладнай аздаблення глыбокіх адтулін.

Больш падрабязна »

Рашэнні для металаапрацоўчага абсталявання

Раскажыце нам пра тып матэрыялу, дыяпазон памераў, патрабаванні да апрацоўкі і патрэбы ў вытворчых магутнасцях.
Мы забяспечваем надзейнае металаапрацоўчае абсталяванне для вытворчасці пруткоў, труб, дроту і металічных кампанентаў, ахопліваючы працэсы лушчэння, рэзкі, шліфоўкі, выцягвання, паліроўкі, праўкі, траўлення і гальванікі.

Інфармацыя аб праекце, якая нам патрэбна