الشركة المصنعة لمعدات معالجة المعادن لخطوط التقشير والطحن والقطع والتخليل

فئات المنتجات

اعثر على المعدات المناسبة لاحتياجات الإنتاج الخاصة بك

استكشف مجموعتنا الكاملة من معدات معالجة المعادن ومعالجة الأسطح المصممة لإنتاج القضبان والأنابيب والأسلاك والمكونات المعدنية. تغطي فئات منتجاتنا عمليات التقشير والقطع والطحن والرسم والطحن والتلميع وإزالة الصدأ والاستقامة والتخليل والطلاء الكهربائي، مما يساعد العملاء على تحسين كفاءة الإنتاج وجودة السطح واستقرار المعالجة.

سواء كنت بحاجة إلى آلة واحدة أو خط إنتاج كامل، فإننا نقدم حلول معدات موثوقة لتطبيقات معالجة المعادن المختلفة.

الاتصال

آلة الشطب

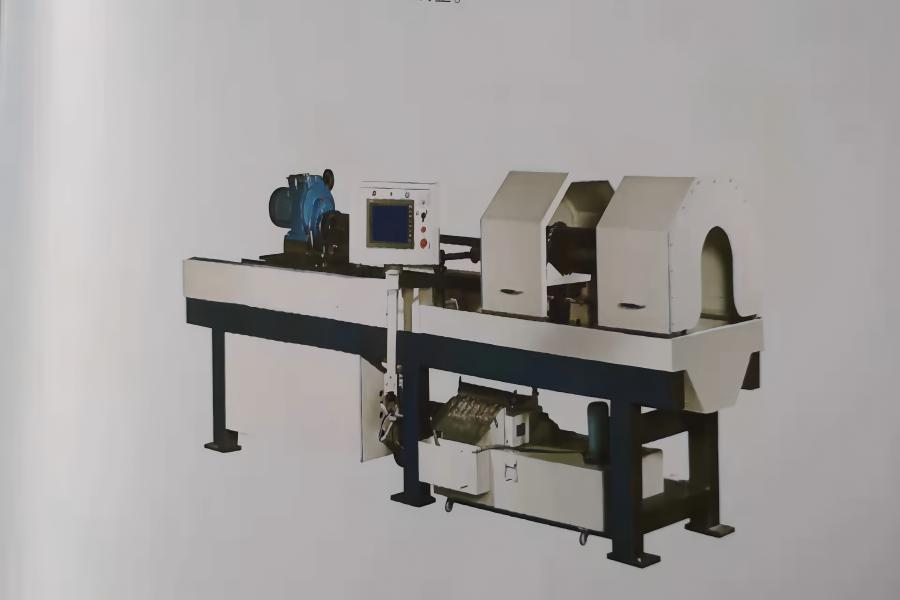
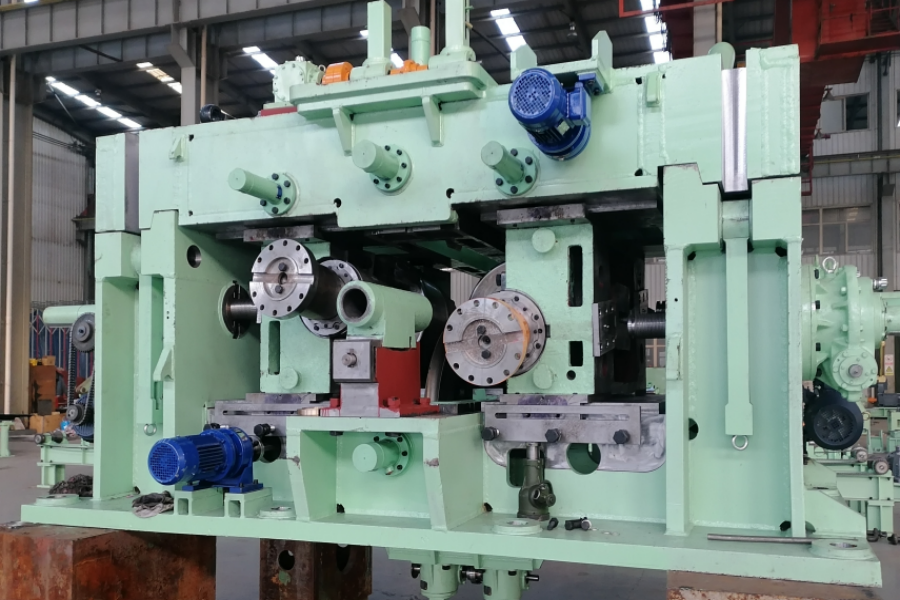
يتم تثبيت جهاز الشطب والواجهة ثنائي الشريط المزدوج وجهاز إزالة الرقاقة مزدوج النهاية ورف النقل على نفس الجسم. يتم تحميل مادة الشريط إلى الجهاز المواجه للطرف الأيسر أو الجهاز المواجه للطرف الأيمن من خلال جهاز الاتصال على الطاولة الدوارة بالتناوب. يتدحرج شريطان وينزلقان إلى موضع المحطة المزدوجة على شكل حرف V. توجد بكرات أسفل الجانب الداخلي للأخدود على شكل حرف V. تدفع الأسطوانة الشريط الموجود على البكرة إلى كتلة تحديد المواقع. تعمل أسطوانة الضغط الموجودة على رأس الجهاز مزدوج الوجه على تشغيل الحامل المزدوج على شكل حرف V لتثبيت الشريط. تعمل أداة المواجهة، التي يتم تشغيلها بواسطة أسطوانة الزيت، على معالجة السطح النهائي. وتعالج الأجهزة المزدوجة اليسرى واليمنى بالتناوب. تعمل آلية أسطوانة الرفع على رفع الشريط ونقله لعملية الشطب المزدوجة التالية (أخدود V مزدوج تم وضعه مسبقًا). تم رفع مادة الشريط وتنزلق لأسفل من فتحة الوضع المسبق المزدوجة إلى (اليمين، أخدود الشطب المزدوج على شكل حرف V)، ويتم دفع الشريط بواسطة الأسطوانة مرة أخرى إلى الجانب الأيمن من رأس الشطب المزدوج. توجد كتلة تحديد موضع أمام الرأس (كتلة رفع هوائية)، ويتوقف الشريط حيث يتم رفع الكتلة، وتدفع أسطوانة الضغط الموجودة على رأس الشطب المزدوج المشبك المزدوج على شكل حرف V لتثبيت الطرف الأيمن من الشريط ويبدأ رأس الشطب المزدوج في عملية الشطب. تنزلق مادة الشريط من أخدود الشطب المزدوج على شكل حرف V على الطرف الأيمن وتنزلق إلى أخدود الشطب المزدوج على شكل حرف V على الطرف الأيسر، وتدفع الشريط الموجود على البكرة إلى رأس الشطب المزدوج الأيسر بواسطة الأسطوانة مرة أخرى. تتم أيضًا معالجة الشطب المزدوج الرأس الأيسر والأيمن بالتناوب وبشكل متكرر. تم تثبيت رأس الماكينة الأيمن، ويتم تشغيل الرأس الأيسر ورف النقل بواسطة أسطوانات هيدروليكية، والتي يمكن تعديلها وفقًا لمواد الشريط المختلفة، ويمكن تعديل طول الشريط المراد معالجته على طاولة التشغيل. المنتجات المطحونة والمشطوبة لا تحتوي على نتوءات وهي ناعمة ومسطحة. يمكن تعديل عمق الطحن للوجه النهائي من 3 إلى 5 مم، وحجم الشطب هو 2 ~ 3 × 45 درجة مم. يمكن تعديل عمق سطح الطحن والشطب وفقًا للحالة الفعلية للمادة الواردة. من الضروري عدم حدوث أي تشوه انحناء جديد للشريط أثناء المعالجة.
اقرأ المزيد »

مطحنة البار

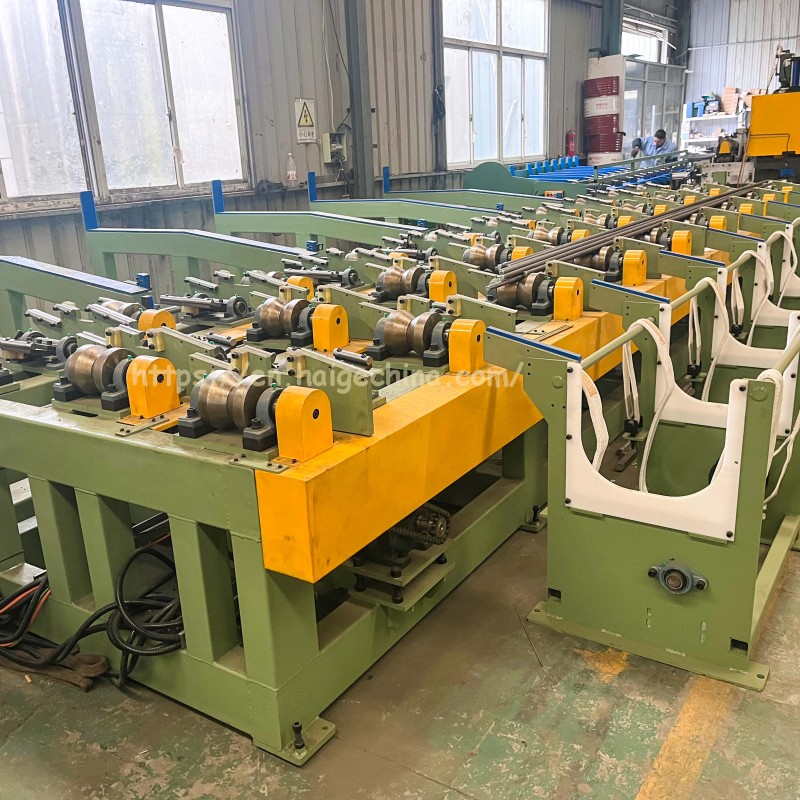
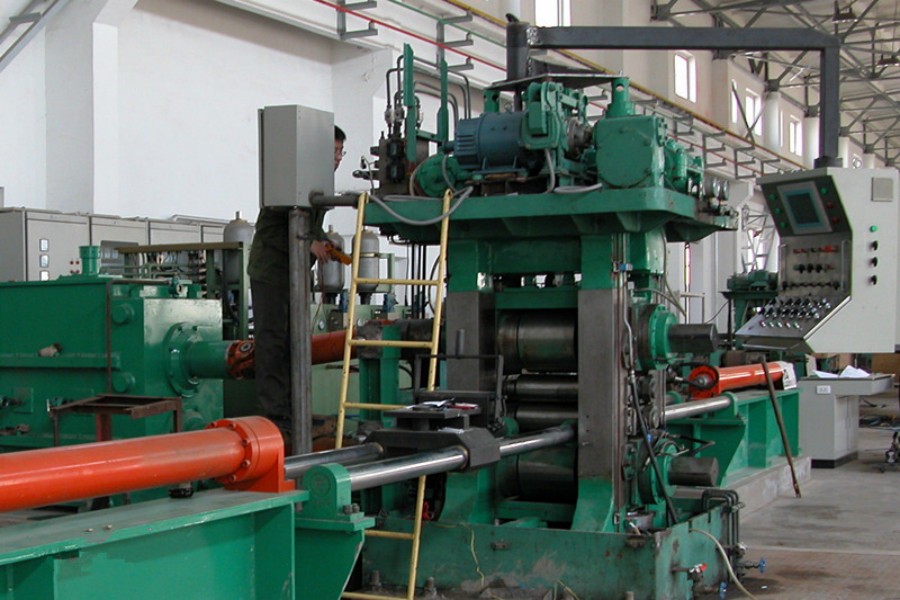
يتكون حامل العمل لمطحنة اللف عادةً من الأسطوانة، ومحمل الأسطوانة، والإطار، ودعم السكة، وجهاز ضبط الأسطوانة، وجهاز توازن الأسطوانة العلوي، وجهاز تغيير الأسطوانة. وسلسلة أخرى من معدات المعالجة المساعدة أثناء الدرفلة مثل إعداد المواد الخام، والتسخين، وتقليب الفولاذ، والقص، والاستقامة، والتبريد، وكشف الشقوق، والمعالجة الحرارية، ومعدات التخليل. يجب تحديد نوع وحجم اختيار مطحنة الدرفلة النهائية أو شبه الجاهزة وفقًا لتنوع الماكينة ومواصفاتها وجودتها وكميتها، مع الأخذ في الاعتبار المعدات المساعدة الضرورية ومعدات نقل الرفع والمعدات الإضافية. وأخيرا يمكن اتخاذ القرار بالرجوع إلى أنواع مختلفة من العوامل لتحقيق خيار متوازن.

اقرأ المزيد »

LG90-H آلة طحن الأنبوب البارد ذات الخط الواحد والسكتة الدماغية الطويلة

يتكون الهيكل الرئيسي لمطحنة درفلة الأنبوب البارد LG من سرير الآلة، وآلية التغذية الدوارة، والإطار، والمحرك الرئيسي، والقضيب الأساسي، ونظام النقل، والنظام الكهربائي، وما إلى ذلك. مع تطور التكنولوجيا، في الوقت الحاضر تطورت آلية التغذية الدوارة إلى دوران فردي، وتغذية مزدوجة، ودوران مزدوج، وتغذية فردية، وتغذية مزدوجة للدوران الداخلي. ويمكن تقسيم وضع التغذية المعتاد إلى تغذية ميكانيكية، وتغذية كهروضوئية، وتغذية مؤازرة. الجزء الأكثر أهمية في مطحنة الدرفلة على البارد هو الإطار، والذي يتضمن الأسطوانة، والعتاد، والرف، وما إلى ذلك. ويمكن وصف مبدأ العمل على النحو التالي. من خلال إنشاء تجويف منتظم بواسطة الأسطوانة والشياق، يمكن طحن الأنبوب الفولاذي مع الاستفادة من التشوه المرن للمعدن. يمكن لآلة درفلة الأنبوب البارد أن تحقق عملية الدرفلة الباردة على الغلاف باستخدام ثقب الحلقة مع أداء درفلة جيد نسبيًا لأول مرة، ويمكنها معالجة الأنابيب غير الملحومة المعدنية غير الحديدية ذات الدقة العادية أيضًا. السمة الأكثر وضوحًا للمطحنة الباردة هي الاستخدام العالي للمواد، مع دقة وخشونة سطح أفضل من آلة سحب الأنبوب البارد.

اقرأ المزيد »

تزوير مفتوح

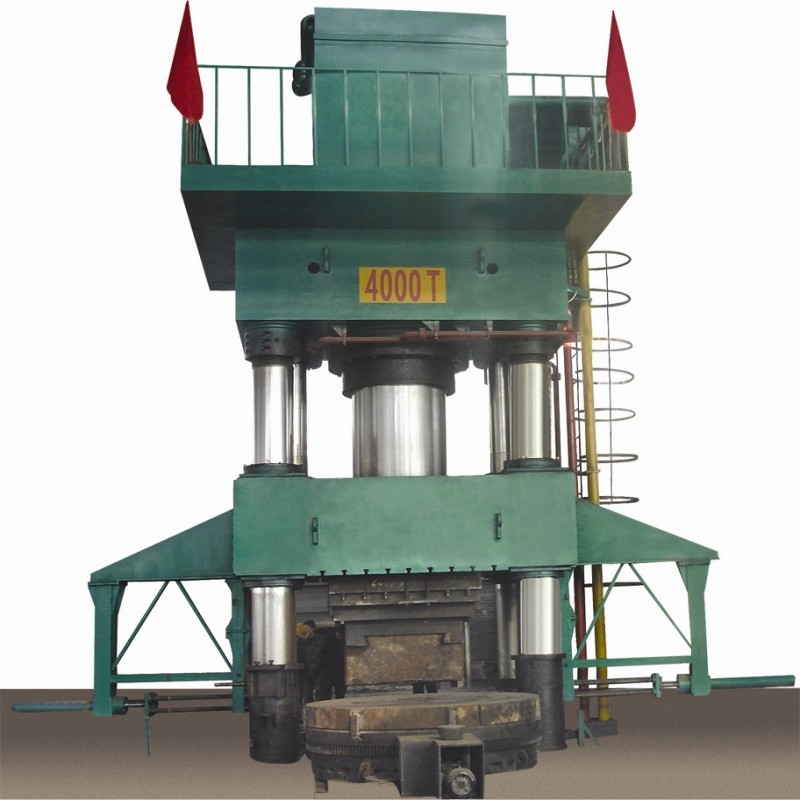
الوظيفة الرئيسية والميزات: يتم استخدام هذه الآلة بشكل رئيسي في عملية الحدادة المفتوحة الساخنة للأجزاء الفارغة وأجزاء الحلقة، وغيرها من عمليات الحدادة الساخنة، وتزوير القالب الساخن. يمكن تعديل قدرة العمل والسكتة الدماغية للآلة وفقًا لمتطلبات العملية. يحتوي هذا الجهاز على آلية ديناميكية مستقلة ونظام كهربائي، ويستخدم نظام التحكم بأزرار الضغط. يمكن تحقيق وضعين تشغيليين للتعديل، العمليات اليدوية وشبه التلقائية. هذه الآلة سهلة التشغيل، ضوضاء منخفضة، ضغط مستقر، وصلة سفلية سريعة وإرجاع سريع، والتي يمكن أن تلبي احتياجات عمليات الإنتاج المختلفة.

اقرأ المزيد »

WHS-450x4000

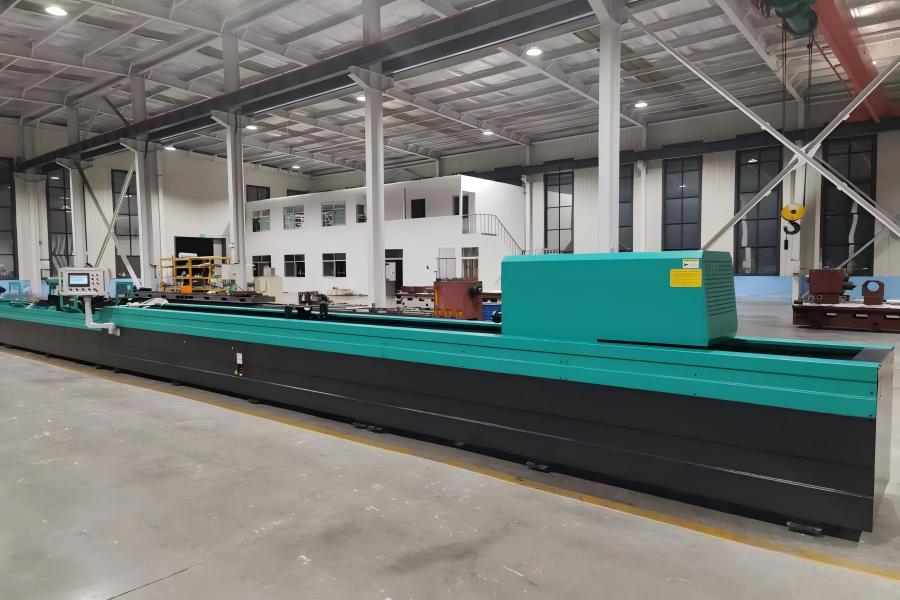
آلة الشحذ WHS-450×4000 تعتمد هيكل من نوع الإطار الأفقي. تشتمل مكوناتها الرئيسية على سرير الماكينة، ورأس المغزل، وقضبان التوجيه، ومحرك الدفع الدوار لقضيب الشحذ، ومحرك محرك توسيع الشحذ، ومحرك الدفع العرضي برأس المغزل، ورأس الشحذ، وقضيب الشحذ، وكتلة V لتثبيت قطع العمل، والخزانة الكهربائية، وصندوق التشغيل، وخزان سائل التبريد ومضخة سائل التبريد، بالإضافة إلى مرشح مغناطيسي مُجمَّع.

اقرأ المزيد »

HC35X3M

تدعم آلة الشحذ ذات الفتحات العميقة HC35X3M CNC الشحذ بالضغط المستمر من خلال عملية بسيطة ومريحة. من خلال اعتماد تصميم هيكلي ثابت بقطعة العمل، فإن المعدات تحقق معالجة الشحذ من خلال الدوران والحركة الخطية الترددية لرأس الشحذ. لقد تم تصميمه خصيصًا لشحذ وتلميع قطع العمل الأسطوانية ذات الفتحات العميقة، ويمكن تطبيقه على نطاق واسع على الأجزاء الأنبوبية الدقيقة مثل الأسطوانات الهيدروليكية والأسطوانات الهوائية. تحقق الماكينة دقة تصنيع تبلغ IT6–IT7 أو أعلى لأقطار التجويف، مع وصول خشونة السطح إلى Ra 0.2–Ra 0.4 بعد التلميع. تعمل وظيفة الشحذ الموضعية على تصحيح أخطاء تصنيع قطع العمل بشكل فعال، بما في ذلك الاستدقاق والبيضاوية وانحراف الفتحة الجزئي. يمكنها إجراء الشحذ مباشرة على الأنابيب الفولاذية المسحوبة على البارد، لتكون بمثابة معدات مثالية لتشطيب الحفر العميقة ذات الدقة العالية والكفاءة العالية. مجهزة بنظام تحكم PLC احترافي، تتميز الآلة بالتبديل المستقر وتنظيم السرعة المرن أثناء التشغيل. إنه يضمن دقة أبعاد التجويف المتسقة مع تقليل كثافة اليد العاملة بشكل كبير. يتحكم النظام بشكل ثابت في البعد التوسعي لرأس الشحذ طوال عملية الشحذ، مما يضمن دقة قطر التجويف الموحدة ويحسن بشكل كبير كفاءة الشحذ في الحفرة العميقة. يعتمد رأس الشحذ محركًا مؤازرًا متوافقًا مع مخفض لتوسيع الضغط المستمر، مما يوفر قوة شحذ ثابتة وثابتة من الشرائط الكاشطة لضمان الاستدارة والأسطوانة الممتازة لقطع العمل. تم تجهيز قضيب الشحذ بمفاصل عالمية في كلا الطرفين، مما يضمن بشكل فعال استقامة المعالجة واستقرار المعدات بشكل عام. ضغط الشحذ قابل للتعديل لتلبية متطلبات المعالجة المتنوعة. نطاق قطر المعالجة للآلة هو Φ50 – Φ350 مم. تتميز بسهولة التشغيل، وكفاءة إنتاج عالية وفوائد اقتصادية متفوقة، وهذه المعدات قابلة للتكيف مع كل من الإنتاج الضخم وسيناريوهات المعالجة للقطعة الواحدة والدفعات الصغيرة، مما يجعلها خيارًا مثاليًا للتشطيب الدقيق للثقب العميق.

اقرأ المزيد »

حلول معدات معالجة المعادن

أخبرنا بنوع المادة ونطاق الحجم ومتطلبات المعالجة واحتياجات الطاقة الإنتاجية.
نحن نقدم معدات معالجة معدنية موثوقة لإنتاج القضبان والأنابيب والأسلاك والمكونات المعدنية، والتي تغطي عمليات التقشير والقطع والطحن والرسم والتلميع والتقويم والتخليل والطلاء الكهربائي.

معلومات المشروع التي نحتاجها