የብረታ ብረት ማቀነባበሪያ መሳሪያዎች ማምረቻ ለመላጥ ፣ ለመፍጨት ፣ ለመቁረጥ እና ለመቁረጥ መስመሮች

የምርት ምድቦች

ለምርት ፍላጎቶችዎ ትክክለኛውን መሳሪያ ያግኙ

ለባር፣ ቱቦ፣ ሽቦ እና የብረታ ብረት መለዋወጫ ለማምረት የተነደፉትን ሙሉ የብረት ማቀነባበሪያ እና የገጽታ ማከሚያ መሳሪያዎቻችንን ያስሱ። የእኛ የምርት ምድቦች ደንበኞቻችን የምርት ቅልጥፍናን ፣ የገጽታ ጥራትን እና የማቀናበር መረጋጋትን እንዲያሻሽሉ በመርዳት ፣ መፋቅ ፣ መቆረጥ ፣ መፍጨት ፣ መሳል ፣ መፍጨት ፣ መወልወል ፣ ዝገት ማስወገድ ፣ ማቃናት ፣ መልቀም እና ኤሌክትሮፕላቲንግ ሂደቶችን ይሸፍናሉ።

ነጠላ ማሽን ወይም የተሟላ የማምረቻ መስመር ቢፈልጉ ለተለያዩ የብረታ ብረት ማቀነባበሪያዎች አስተማማኝ የመሳሪያ መፍትሄዎችን እናቀርባለን.

እውቂያ

የሻምፈር ማሽን

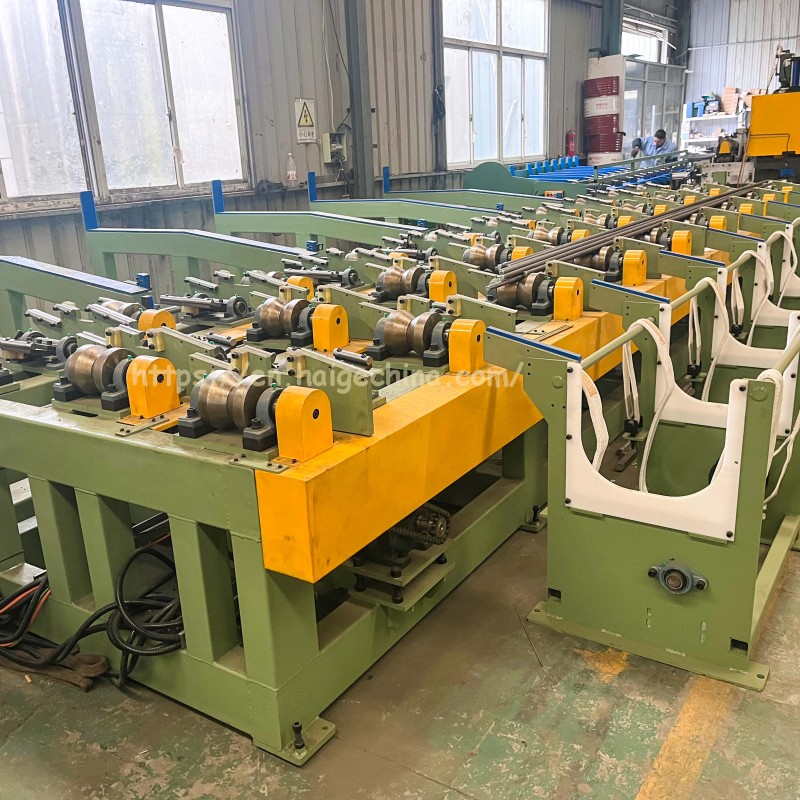
ባለ ሁለት-ባር ባለሁለት ጫፍ Chamfering እና ፊት ለፊት ያለው እና ባለ ሁለት ጫፍ ቺፕ ማስወገጃ መሳሪያ እና ማጓጓዣ መደርደሪያ ሁሉም በአንድ አካል ላይ ተጭነዋል። የአሞሌው ቁሳቁስ በሮለር ጠረጴዛው ላይ ባለው የመደወያ መሳሪያው በኩል ወደ ግራ ጫፍ ወደ መሳሪያ ወይም ወደ ቀኝ ጫፍ ተጭኗል። ሁለት አሞሌዎች ይንከባለሉ እና ወደ ባለ ሁለት ጣቢያ አቀማመጥ V-groove ይንሸራተቱ። በ V-groove ውስጠኛው ክፍል ስር መዞሪያዎች አሉ። ሲሊንደሩ በፑሊው ላይ ያለውን አሞሌ ወደ አቀማመጥ ማገጃ ይገፋፋል. ባለ ሁለት ትይዩ የመሣሪያ ራስ ላይ ያለው የፕሬስ ሲሊንደር ድርብ V-ቅርጽ መያዣውን አሞሌውን ለመዝጋት ይነዳዋል። በዘይት ሲሊንደር የሚነዳ፣የፊት መሣሪያው የመጨረሻው ገጽን ያካሂዳል። የግራ እና ቀኝ ድርብ መጋጠሚያ መሳሪያዎች በተለዋጭ መንገድ ይሰራሉ። የጃኪንግ ሲሊንደር ዘዴ አሞሌውን ያነሳል እና አሞሌውን ለቀጣዩ ድርብ ቻምፊንግ ሂደት ያስተላልፋል (በቅድመ አቀማመጥ ያለው V ግሩቭ ድርብ)። የአሞሌው ቁሳቁስ ተነሥቶ ከድርብ ቅድመ-አቀማመጥ ማስገቢያ ወደ (በቀኝ፣ ባለ ሁለት ጫፍ ቻምፈር ቪ-ግሩቭ) ወደታች ይወርዳል እና አሞሌው በሲሊንደሩ እንደገና ወደ ባለ ሁለት ቻምፊንግ ጭንቅላት በቀኝ በኩል ይገፋል። ከጭንቅላቱ ፊት የቦታ አቀማመጥ ብሎክ አለ (የሳንባ ምች ማንሳት ብሎክ)፣ አሞሌው የሚቆምበት ብሎክ በቆመበት ቦታ፣ እገዳው በሚነሳበት ቦታ ላይ ይቆማል፣ እና በድርብ ቻምፈሪንግ ጭንቅላት ላይ ያለው የግፊት ሲሊንደር ባለ ሁለት ቪ ቅርጽ ያለው መቆንጠፊያ ይነዳው የአሞሌውን የቀኝ ጫፍ ይጨመቃል እና ባለ ሁለት ቻምፈር ጭንቅላት የማፍያ ሂደቱን ይጀምራል። የአሞሌው ቁሳቁስ ከድርብ ቻምፌሪ V-ግሩቭ በቀኝ በኩል ይንሸራተታል እና በግራ በኩል ባለው ባለ ሁለት ቻምፈር V-ግሩቭ ውስጥ ይንሸራተታል፣ እና በትሩ ላይ ያለውን አሞሌ እንደገና በሲሊንደር ወደ ግራ ባለ ሁለት ቻምፈር ጭንቅላት ይገፋዋል። የግራ እና ቀኝ ባለ ሁለት ጭንቅላት ቻምፈር እንዲሁ በተለዋጭ እና በተደጋጋሚ እየተሰራ ነው። የቀኝ የማሽን ጭንቅላት ተስተካክሏል፣ የግራ ጭንቅላት እና የማጓጓዣ መደርደሪያው በሃይድሮሊክ ሲሊንደሮች ይንቀሳቀሳሉ፣ ይህም በተለያዩ የአሞሌ ቁሳቁሶች ሊስተካከል ይችላል፣ እና የሚቀነባበርበት የአሞሌ ርዝመት በኦፕሬሽኑ ጠረጴዛ ላይ ሊስተካከል ይችላል። የተፈጨ እና የተጨማደዱ ምርቶች ምንም ቡር የላቸውም እና ለስላሳ እና ጠፍጣፋ ናቸው. የመጨረሻው ፊት የወፍጮ ጥልቀት ከ 3 እስከ 5 ሚሜ ሊስተካከል ይችላል, እና የቻምፈር መጠኑ 2 ~ 3 × 45 ° ሚሜ ነው. የወፍጮው ወለል እና የቻምፈር ጥልቀት እንደ መጪው ቁሳቁስ ትክክለኛ ሁኔታ ማስተካከል ይቻላል. በሂደቱ ወቅት ምንም አዲስ የመታጠፍ ቅርጽ ወደ አሞሌው እንዳይፈጠር ያስፈልጋል።
ተጨማሪ አንብብ »

ባር ሮሊንግ ወፍጮ

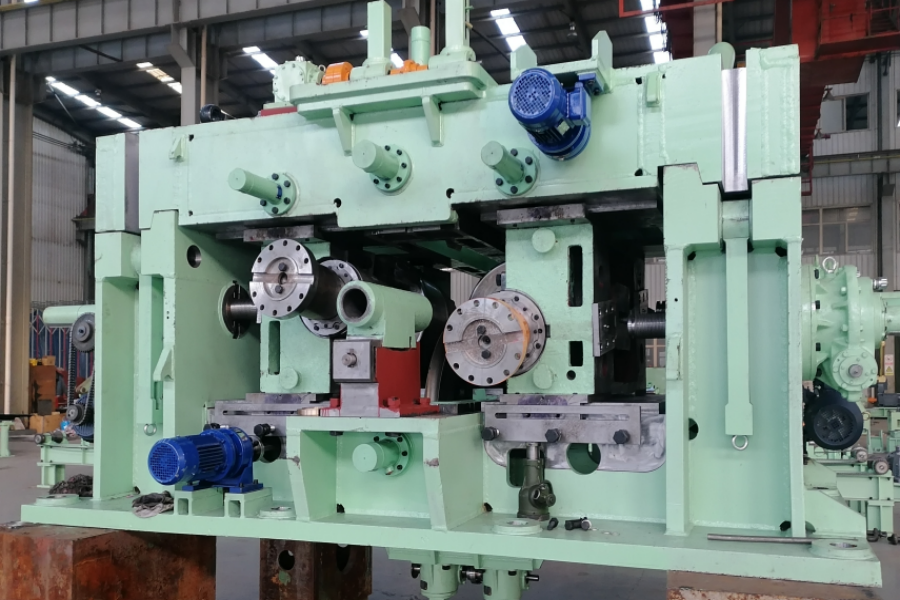
የሮለር ወፍጮ የሚሠራበት ቦታ ብዙውን ጊዜ ሮለር ፣ ሮለር ተሸካሚ ፣ ፍሬም ፣ የባቡር ድጋፍ ፣ የሮለር ማስተካከያ መሣሪያ ፣ የሮለር ሚዛን መሳሪያ እና ሮለር መለወጫ መሳሪያ ነው ። እና ሌሎች ተከታታይ ረዳት ማቀነባበሪያ መሳሪያዎች በሚንከባለሉበት ጊዜ እንደ ጥሬ እቃ ዝግጅት ፣ ማሞቂያ ፣ ብረት መገልበጥ ፣ መቁረጥ ፣ ማቃናት ፣ ማቀዝቀዝ ፣ ስንጥቅ መለየት ፣ የሙቀት ሕክምና እና መልቀሚያ መሳሪያዎች። የተጠናቀቀው ወይም በከፊል ያለቀ የሮሊንግ ወፍጮ ምርጫ ዓይነት እና መጠን እንደ ማሽኑ ዓይነት ፣ ዝርዝር ፣ ጥራት እና መጠን እንዲሁም አስፈላጊ ረዳት ፣ የማንሳት ትራንስፖርት እና ረዳት መሣሪያዎችን ከግምት ውስጥ በማስገባት መወሰን አለበት። በመጨረሻም ሚዛናዊ ምርጫን ለማግኘት የተለያዩ አይነት ነገሮችን በመጥቀስ ውሳኔው ሊደረግ ይችላል.

ተጨማሪ አንብብ »

LG90-H ነጠላ መስመር ረጅም ስትሮክ ቀዝቃዛ ቱቦ ወፍጮ ማሽን

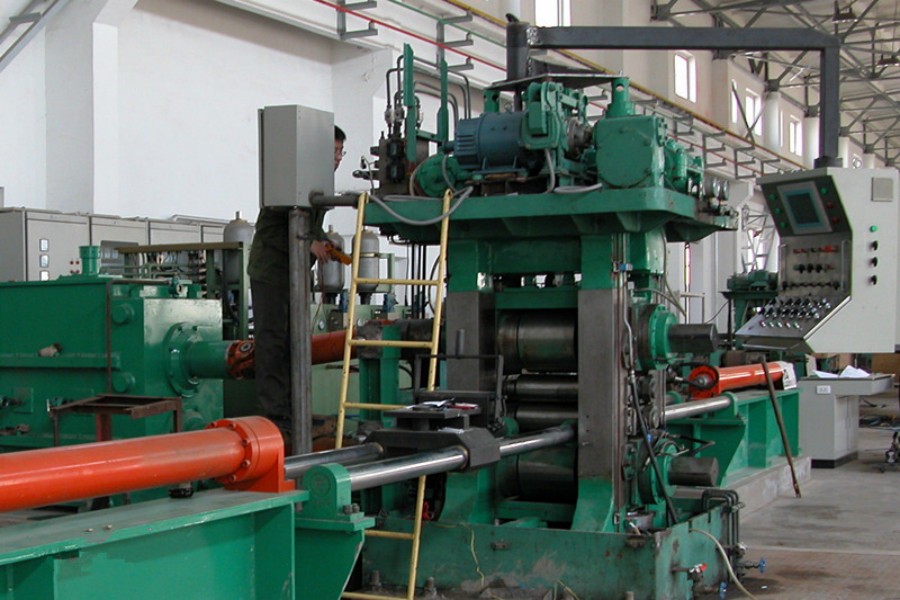
የ LG ቀዝቃዛ ቱቦ ሮሊንግ ወፍጮ ዋና መዋቅር የማሽን አልጋ ፣ የመመገቢያ ዘዴ ፣ ፍሬም ፣ ዋና ሞተር ፣ ኮር ዘንግ ፣ ማስተላለፊያ ስርዓት ፣ ኤሌክትሪክ ስርዓት ፣ ወዘተ. በቴክኖሎጂ እድገት ፣ በአሁኑ ጊዜ የ rotary አመጋገብ ዘዴ ወደ ነጠላ ማሽከርከር ፣ ድርብ መመገብ ፣ ድርብ ማሽከርከር ፣ ነጠላ መመገብ ፣ እና ድርብ ማሽከርከር ድርብ መመገብ ፣ እና የተለመደው የፎቶ ኤሌክትሪክ አመጋገብ ሁኔታ ወደ ሜካኒካል አመጋገብ ሊከፋፈል ይችላል ። መመገብ. የአንድ ቀዝቃዛ ወፍጮ ወፍጮ በጣም ወሳኝ ክፍል ሮለር, ማርሽ, መደርደሪያ, ወዘተ የሚያካትት ፍሬም ነው .. የስራ መርህ እንደሚከተለው ሊገለፅ ይችላል. በሮለር እና በማንዴል መደበኛ ክፍተት በመፍጠር የብረት ቱቦ የመለጠጥ ችሎታን በመጠቀም ሊሽከረከር ይችላል። የቀዝቃዛው ቱቦ ተንከባላይ ወፍጮ ማሽን የቀለበት ቀዳዳን በመጠቀም ወደ ዛጎሉ ቀዝቃዛ የመንከባለል ሂደትን ሊያሳካ እና በጥሩ ሁኔታ ለመጀመሪያ ጊዜ የሚንከባለል አፈፃፀም እና መደበኛ ትክክለኛ ያልሆነ ብረት ያልሆነ ብረት እንከን የለሽ ቧንቧን ማስኬድ ይችላል። የቀዝቃዛ ወፍጮው በጣም ግልፅ ባህሪ ከፍተኛ የቁሳቁስ አጠቃቀም ነው ፣ ከቀዝቃዛ ቱቦ መሳል ማሽን በተሻለ ትክክለኛነት እና የገጽታ ውፍረት።

ተጨማሪ አንብብ »

ማጭበርበር ይክፈቱ

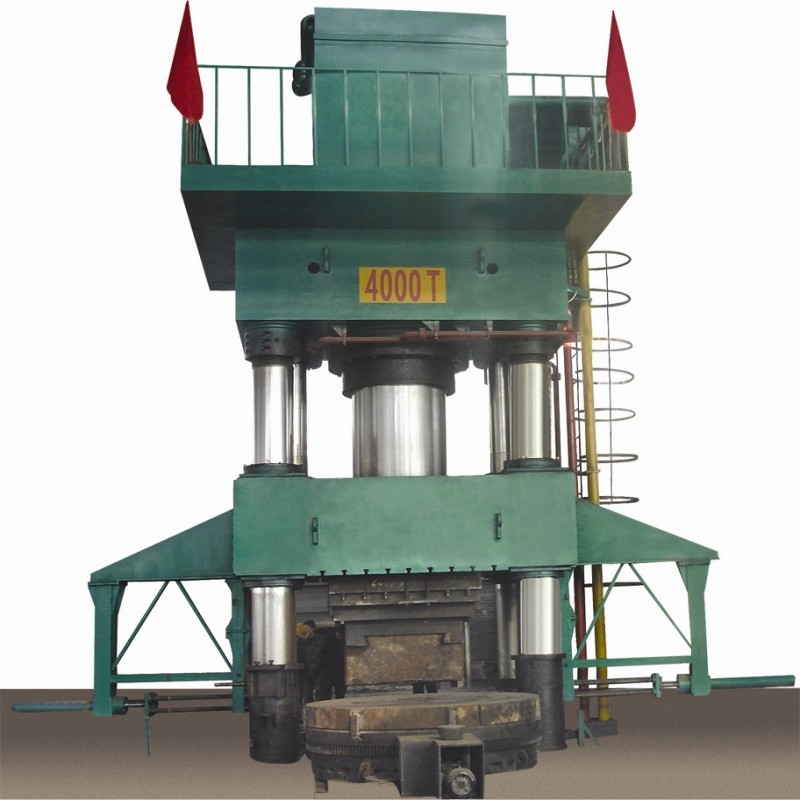
ዋና ተግባር እና ባህሪያት ይህ ማሽን በዋናነት ባዶ ክፍሎችን እና የቀለበት ክፍሎችን እና ሌሎች ሙቅ አንጥረኞችን በሞቃት ክፍት የማፍጠጥ ሂደት ውስጥ ያገለግላል ። የማሽኑን የመስራት አቅም እና ጭረት በሂደቱ መስፈርት መሰረት ማስተካከል ይቻላል. ይህ ማሽን ራሱን የቻለ ተለዋዋጭ ዘዴ እና ኤሌክትሪክ ሲስተም አለው፣   የግፋ አዝራሮችን የመቆጣጠሪያ ስርዓት ይጠቀሙ። ሁለት የማስተካከያ ዘዴዎች ፣ በእጅ እና በከፊል አውቶማቲክ ኦፕሬሽኖች ሊከናወኑ ይችላሉ። ይህ ማሽን ለመሥራት ቀላል ነው, ዝቅተኛ ድምጽ, የተረጋጋ ግፊት, ፈጣን ወደታች አገናኝ እና ፈጣን መመለሻ, የተለያዩ የምርት ሂደቶችን ፍላጎቶች ሊያሟላ ይችላል.

ተጨማሪ አንብብ »

WHS-450x4000

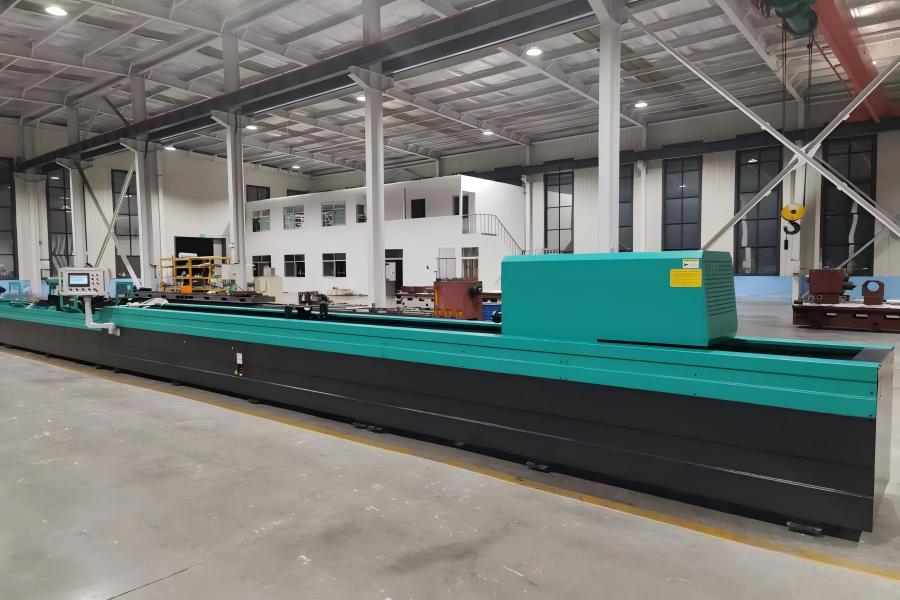
የWHS-450×4000 ሆኒንግ ማሽን አግድም የፍሬም አይነት መዋቅርን ይቀበላል። ዋና ዋናዎቹ ክፍሎች የማሽን አልጋ ፣ የስፒንድል ጭንቅላት ፣ የመመሪያ ሀዲዶች ፣ የሆኒንግ ባር ሮታሪ ድራይቭ ሞተር ፣ የማስፋፊያ ድራይቭ ሞተር ፣ ስፒድልል ራስ ትራቭ ድራይቭ ሞተር ፣ የሆኒንግ ራስ ፣ የሆኒንግ ባር ፣ የስራ ቁራጭ V-ብሎክ ፣ የኤሌክትሪክ ካቢኔት ፣ የኦፕሬሽን ሳጥን ፣ የኩላንት ታንክ እና የኩላንት ፓምፕ ፣ ከተሰበሰበ መግነጢሳዊ ማጣሪያ ጋር።

ተጨማሪ አንብብ »

HC35X3M

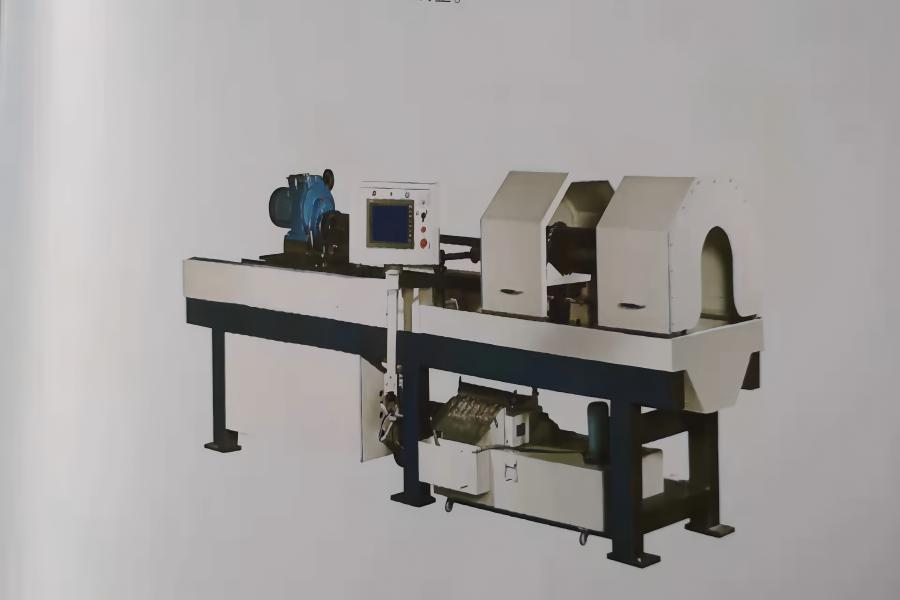
የ HC35X3M CNC ጥልቅ ጉድጓድ ማሽነሪ ማሽን በቀላል እና ምቹ በሆነ አሠራር የማያቋርጥ ግፊት ማድረጊያን ይደግፋል። አንድ workpiece-ቋሚ መዋቅራዊ ንድፍ መቀበል, መሣሪያ በማሽከርከር እና honing ራስ ያለውን አጸፋዊ መስመራዊ እንቅስቃሴ በኩል ሂደት honing ይገነዘባል. እንደ ሃይድሮሊክ ሲሊንደሮች እና pneumatic ሲሊንደሮች ላሉ ትክክለኛ ቱቦዎች ክፍሎች በሰፊው የሚተገበር የሲሊንደሪክ ጥልቅ ጉድጓዶችን ለመንከባከብ እና ለማጣራት በልዩ ሁኔታ የተነደፈ ነው። ማሽኑ የማሽን ትክክለኛነት IT6-IT7 ወይም ከዚያ በላይ ለቦረቦር ዲያሜትሮች ይደርሳል፣የላይኛው ሸካራነት ከተጣራ በኋላ ራ 0.2–ራ 0.4 ይደርሳል። የተተረጎመው የሆኒንግ ተግባር የቴፕ፣ ኦቫሊቲ እና ከፊል የመክፈቻ መዛባትን ጨምሮ የስራ ቁራጭ የማሽን ስህተቶችን በትክክል ያስተካክላል። እንደ ተስማሚ ከፍተኛ ትክክለኛነት እና ከፍተኛ ቅልጥፍና ያለው ጥልቅ ጉድጓድ የማጠናቀቂያ መሳሪያዎችን በማገልገል በቀዝቃዛ በተሳቡ የብረት ቱቦዎች ላይ በቀጥታ ማሽቆልቆልን ማከናወን ይችላል። በፕሮፌሽናል ፒኤልሲ ቁጥጥር ስርዓት የታጠቁት ማሽኑ በሚሠራበት ጊዜ የተረጋጋ የመጓጓዣ እና ተለዋዋጭ የፍጥነት መቆጣጠሪያን ያሳያል። የጉልበት ጥንካሬን በእጅጉ በሚቀንስበት ጊዜ ወጥ የሆነ የቦረቦረ ልኬት ትክክለኛነት ያረጋግጣል። ስርዓቱ በሆኒንግ ሂደቱ ውስጥ የሆኒንግ ጭንቅላትን የማስፋፊያ ልኬት በተረጋጋ ሁኔታ ይቆጣጠራል፣ ይህም ወጥ የሆነ የቦረቦር ዲያሜትር ትክክለኛነትን ያረጋግጣል እና ጥልቅ ጉድጓድ የማጥራት ቅልጥፍናን በእጅጉ ያሻሽላል። የ honing ራስ ጥሩ ክብ እና workpieces cylindricity ለማረጋገጥ እንዲሰርግ ስትሪፕ የተረጋጋ እና የማያቋርጥ honing ኃይል በማድረስ, የማያቋርጥ-ግፊት ማስፋፊያ የሚሆን reducer ጋር የሚስማማ ሰርቮ ሞተር ተቀብሏቸዋል. የሆኒንግ ዘንግ በሁለቱም ጫፎች ላይ ሁለንተናዊ መጋጠሚያዎች የተገጠመለት ሲሆን ይህም የማሽን ቀጥታ እና አጠቃላይ የመሳሪያ መረጋጋትን ውጤታማ በሆነ መንገድ ያረጋግጣል. የተለያዩ የማቀነባበሪያ መስፈርቶችን ለማሟላት የሆኒንግ ግፊት ማስተካከል ይቻላል. የማሽኑ የማሽን ዲያሜትር ክልል Φ50-Φ350 ሚሜ ነው. ቀላል ቀዶ ጥገና፣ ከፍተኛ የምርት ቅልጥፍና እና የላቀ ኢኮኖሚያዊ ጠቀሜታ ያለው ይህ መሣሪያ ለሁለቱም የጅምላ ምርት እና ነጠላ-ቁራጭ እና አነስተኛ-ባች ማቀነባበሪያ ሁኔታዎችን የሚስማማ ነው ፣ ይህም ጥልቅ ጉድጓድ ትክክለኛነትን ለማጠናቀቅ ጥሩ ምርጫ ያደርገዋል።

ተጨማሪ አንብብ »

የብረታ ብረት ማቀነባበሪያ መሳሪያዎች መፍትሄዎች

የእርስዎን የቁሳቁስ አይነት፣ የመጠን ክልል፣ የማስኬጃ መስፈርቶች እና የማምረት አቅም ፍላጎቶችዎን ይንገሩን።
ለባር፣ ለቱቦ፣ ለሽቦ እና ለብረታ ብረት መለዋወጫ ማምረቻ አስተማማኝ የብረት ማቀነባበሪያ መሳሪያዎችን እንሰጣለን ፣ መፋቅ ፣ መቁረጥ ፣ መፍጨት ፣ መሳል ፣ መጥረግ ፣ ማቃጠያ እና ኤሌክትሮፕላንት ሂደቶች።

የምንፈልገው የፕሮጀክት መረጃ