מאַנופאַקטורער פון מעטאַל פּראַסעסינג ויסריכט פֿאַר פּילינג, גרינדינג, קאַטינג און פּיקלינג שורות

פּראָדוקט קאַטעגאָריעס

געפֿינען די רעכט ויסריכט פֿאַר דיין פּראָדוקציע דאַרף

ויספאָרשן אונדזער גאַנץ קייט פון מעטאַל פּראַסעסינג און ייבערפלאַך באַהאַנדלונג ויסריכט דיזיינד פֿאַר באַר, רער, דראָט און מעטאַל קאָמפּאָנענט פּראָדוקציע. אונדזער פּראָדוקט קאַטעגאָריעס דעקן פּילינג, קאַטינג, גרינדינג, צייכענונג, מילינג, פּאַלישינג, זשאַווער באַזייַטיקונג, סטרייטנינג, פּיקלינג און עלעקטראָפּלאַטינג פּראַסעסאַז, העלפּינג קאַסטאַמערז צו פֿאַרבעסערן פּראָדוקציע עפעקטיווקייַט, ייבערפלאַך קוואַליטעט און פּראַסעסינג פעסטקייַט.

צי איר דאַרפֿן אַ איין מאַשין אָדער אַ גאַנץ פּראָדוקציע שורה, מיר צושטעלן פאַרלאָזלעך ויסריכט סאַלושאַנז פֿאַר פאַרשידענע מעטאַל פּראַסעסינג אַפּלאַקיישאַנז.

קאָנטאַקט

טשאַמפערינג מאַשין

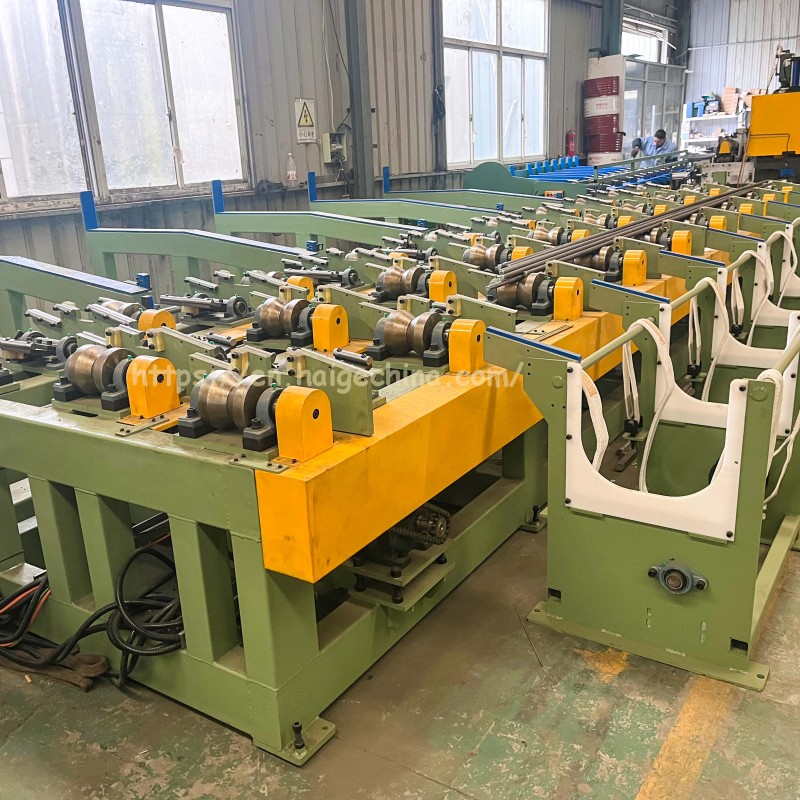
טאָפּל-באַר צווייענדיק-סוף טשאַמפערינג און פייסינג און טאָפּל-סוף שפּאָן באַזייַטיקונג מיטל און קאַנווייינג געשטעל זענען אַלע אינסטאַלירן אויף דער זעלביקער גוף. די באַר מאַטעריאַל איז לאָודיד צו די מיטל פייסינג אויף די לינקס סוף אָדער די מיטל וואָס איז פייסינג צו די רעכט סוף דורך די דיאַלינג מיטל אויף די וואַל טיש אָלטערנאַטלי. צוויי באַרס זעמל און רוק אין די טאָפּל-סטאַנציע פּאַזישאַנינג V-נאָרע. עס זענען פּוליז אונטער די ינער זייַט פון די V-נאָרע. דער צילינדער פּושיז די באַר אויף די בלאָק צו די פּאַזישאַנינג בלאָק. די דרוק צילינדער אויף די טאָפּל-פייסינג מיטל קאָפּ דרייווז די טאָפּל V-פאָרעם האָלדער צו קלאַמערן די באַר. געטריבן דורך די ייל צילינדער, די פייסינג געצייַג פּראָצעס די סוף ייבערפלאַך. די לינקס און רעכט טאָפּל פייסינג דעוויסעס פּראָצעס אָלטערנאַטלי. די דזשאַקינג צילינדער מעקאַניזאַם ליפץ די באַר און קאַנוויי די באַר פֿאַר די ווייַטער טאָפּל טשאַמפערינג פּראָצעס (טאָפּל פאַר-פּאַזישאַנד V נאָרע). די באַר מאַטעריאַל איז אויפגעהויבן און סליידז אַראָפּ פון די טאָפּל פאַר-שטעלע שפּעלטל צו (די רעכט, די טאָפּל-סוף טשאַמפערינג V-נאָרע), און די באַר איז פּושט דורך די צילינדער ווידער צו די רעכט זייַט פון די טאָפּל טשאַמפערינג קאָפּ. עס איז אַ פּאַזישאַנינג בלאָק אין פראָנט פון די קאָפּ (פּנעוומאַטיש ליפטינג בלאָק), די באַר סטאַפּס ווו די בלאָק שטעלעס, די בלאָק איז אויפגעהויבן, און די דרוק צילינדער אויף די טאָפּל טשאַמפערינג קאָפּ דרייווז די טאָפּל V-שייפּט קלאַמערן צו קלאַמערן די רעכט סוף פון די באַר און די טאָפּל טשאַמפערינג קאָפּ הייבט די טשאַמפערינג פּראָצעס. די באַר מאַטעריאַל סליידז פון די טאָפּל טשאַמפערינג V-נאָרע אויף די רעכט סוף און סליידז אין די טאָפּל טשאַמפערינג V-נאָרע אויף די לינקס סוף, און פּושיז די באַר אויף די בלאָק צו די לינקס טאָפּל-טשאַמפערינג קאָפּ דורך די צילינדער ווידער. די לינקס און רעכט טאָפּל-קאָפּ טשאַמפערינג איז אויך פּראַסעסינג אָלטערנאַטלי און ריפּיטידלי. די רעכט מאַשין קאָפּ איז פאַרפעסטיקט, די לינקס קאָפּ און די קאַנווייינג געשטעל זענען געטריבן דורך הידראַוליק סילינדערס, וואָס קענען זיין אַדזשאַסטיד לויט צו פאַרשידענע באַר מאַטעריאַלס, און די לענג פון די באַר צו זיין פּראַסעסט קענען זיין אַדזשאַסטיד אויף די אַפּערייטינג טיש. מילד און טשאַמפערעד פּראָדוקטן האָבן קיין בוררס און זענען גלאַט און פלאַך. די מילינג טיפקייַט פון די סוף פּנים קענען זיין אַדזשאַסטיד פון 3 צו 5 מם, און די טשאַמפער גרייס איז 2 ~ 3 × 45 ° מם. די טיפקייַט פון די מילינג ייבערפלאַך און די טשאַמפער קענען זיין אַדזשאַסטיד לויט די פאַקטיש סיטואַציע פון ​​​​די ינקאַמינג מאַטעריאַל. עס איז פארלאנגט אַז קיין נייַ בענדינג דיפאָרמיישאַן זאָל זיין געפֿירט צו די באַר בעשאַס די פּראַסעסינג.
לייענען מער »

בר ראָולינג מיל

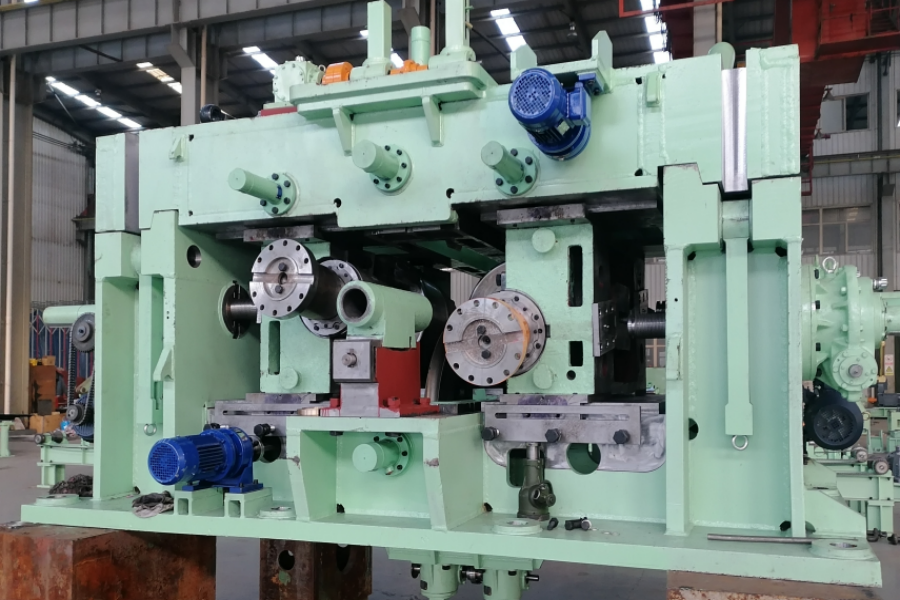
די אַרבעט שטיין פון זעמל מיל איז יוזשאַוואַלי פארפאסט פון וואַל, וואַל שייַכעס, ראַם, רעלס שטיצן, וואַל אַדזשאַסטמאַנט מיטל, אַרויף וואַל וואָג מיטל און וואַל טשאַנגינג מיטל. און אנדערע סעריע פון ​​אַגזיליערי פּראַסעסינג ויסריכט בעשאַס ראָולינג אַזאַ ווי רוי מאַטעריאַל צוגרייטונג, באַהיצונג, שטאָל טורנינג, שירינג, סטרייטנינג, קאָאָלינג, פּלאַצן דיטעקשאַן, היץ באַהאַנדלונג און פּיקלינג עקוויפּמענט. די טיפּ און גרייס פון פאַרטיק אָדער האַלב-פאַרטיק ראָולינג מיל סעלעקציע זאָל זיין באַשלאָסן לויט די מאַשין פאַרשיידנקייַט, ספּעסאַפאַקיישאַנז, קוואַליטעט און קוואַנטיטי, און מיט די באַטראַכטונג פון נייטיק אַגזיליערי, ליפטינג אַריבערפירן און אַנסאַלערי ויסריכט. צום סוף, דער באַשלוס קענען זיין געמאכט ריפערינג צו פאַרשידן מינים פון סיבות צו דערגרייכן אַ באַלאַנסט ברירה.

לייענען מער »

LG90-H איין ליניע לאַנג מאַך קאַלט רער מילמאַשין

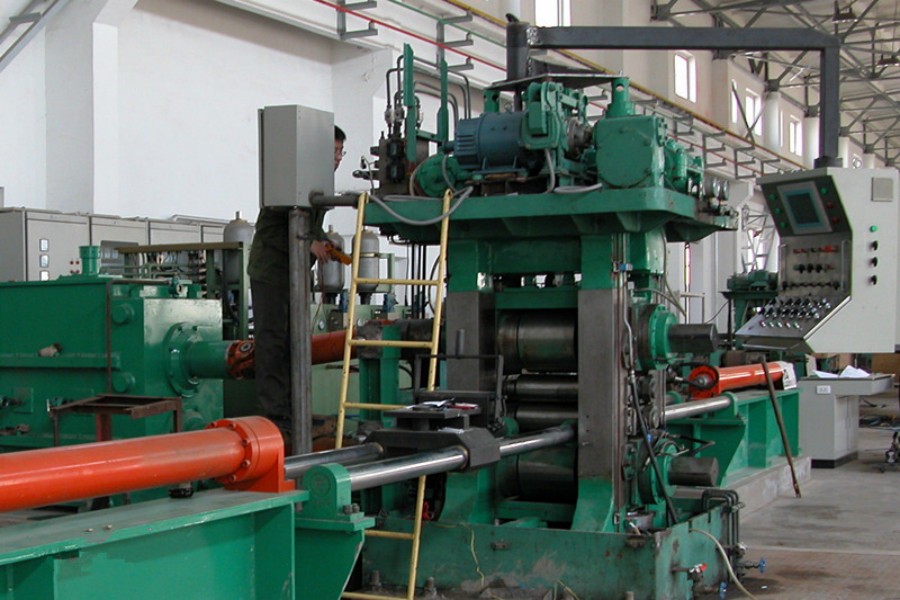
די הויפּט סטרוקטור פון LG קאַלט רער ראָולינג מיל איז קאַמפּאָוזד פון מאַשין בעט, דריי פידינג מעקאַניזאַם, ראַם, אַ הויפּט מאָטאָר, האַרץ רוט, טראַנסמיסיע סיסטעם, עלעקטריקאַל סיסטעם, אאז"ו ו. פידינג, און סערוואָ פידינג. די מערסט קריטיש טייל פון איין קאַלט ראָולינג מיל איז די ראַם, וואָס כולל וואַל, גאַנג, געשטעל, אאז"ו ו. דער אַרבעט פּרינציפּ קענען זיין דיסקרייבד ווי גייט. דורך שאפן רעגולער קאַוואַטי דורך וואַל און מאַנדרעל, שטאָל רער קענען זיין ראָולינג מילד מיט די נוצן פון גומע דיפאָרמיישאַן פון מעטאַל. די קאַלט רער ראָולינג מיל מאַשין קענען דערגרייכן קאַלט ראָולינג פּראָצעס צו די שאָל ניצן רינג לאָך מיט לעפיערעך גוט ערשטער מאָל ראָולינג פאָרשטעלונג, און קענען פּראָצעס נאַנפעראַס מעטאַל סימלאַס רער פון נאָרמאַל פּינטלעכקייַט ווי געזונט. די מערסט קלאָר ווי דער טאָג קעראַקטעריסטיקס פון קאַלט מיל איז די הויך מאַטעריאַל יוטאַלאַזיישאַן, מיט בעסער פּינטלעכקייַט און ייבערפלאַך ראַפנאַס ווי קאַלט רער צייכענונג מאַשין.

לייענען מער »

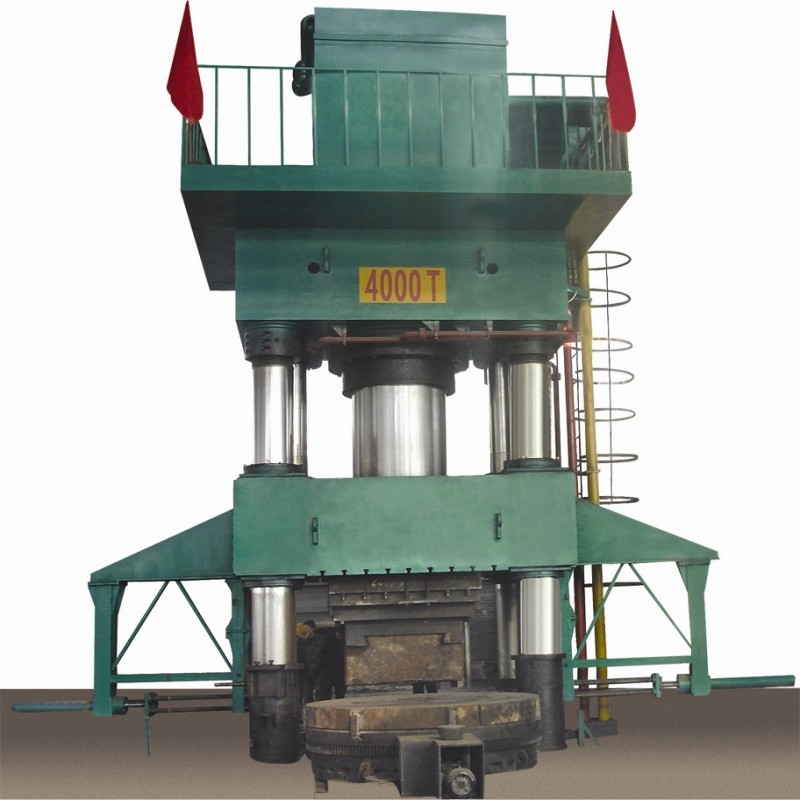
עפענען פאָרגינג

הויפּט פֿונקציע און פֿעיִקייטן: די מאַשין איז דער הויפּט געניצט אין די הייס עפֿענען פאָרגינג פּראָצעס פון פּוסט טיילן און רינג טיילן, און אנדערע הייס פאָרגינג, הייס שטאַרבן פאָרגינג. די אַרבעט קאַפּאַציטעט און מאַך פון די מאַשין קענען זיין אַדזשאַסטיד לויט די פאָדערונג פון דעם פּראָצעס. די מאַשין האט  פרייַ דינאַמיש מעקאַניזאַם און עלעקטריק סיסטעם, ניצן שטופּן קנעפּלעך קאַנטראָולינג סיסטעם. צוויי אָפּעראַציע מאָדעס פון אַדזשאַסטמאַנט, מאַנואַל און האַלב - אַוטאָ אַפּעריישאַנז קענען זיין איינגעזען. די מאַשין איז גרינג צו אַרבעטן, נידעריק ראַש, סטאַביל דרוק, שנעל אַראָפּ לינק און שנעל צוריקקומען, וואָס קענען טרעפן די באדערפענישן פון פאַרשידענע פּראָדוקציע פּראַסעסאַז.

לייענען מער »

WHS-450x4000

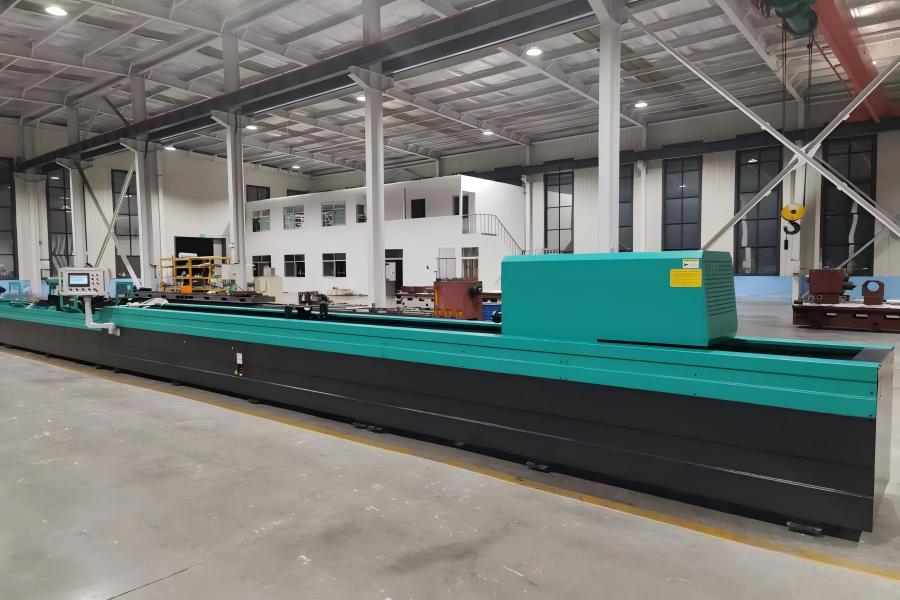
די WHS-450 × 4000 כאָונינג מאַשין אַדאַפּץ אַ האָריזאָנטאַל ראַם-טיפּ סטרוקטור. די הויפּט קאַמפּאָונאַנץ אַרייַננעמען מאַשין בעט, שפּינדל קאָפּ, פירן ריילז, כאָונינג באַר דריי-פאָר מאָטאָר, כאָונינג יקספּאַנשאַן פאָר מאָטאָר, שפּינדל קאָפּ טראַווערס פאָר מאָטאָר, כאָונינג קאָפּ, כאָונינג באַר, וואָרקפּיעסע פיקסיר V-בלאָק, עלעקטריקאַל קאַבינעט, אָפּעראַציע קעסטל, קולאַנט טאַנק און קולאַנט פּאָמפּע, צוזאַמען מיט אַ פארזאמלט מאַגנעטיק פילטער.

לייענען מער »

HC35X3M

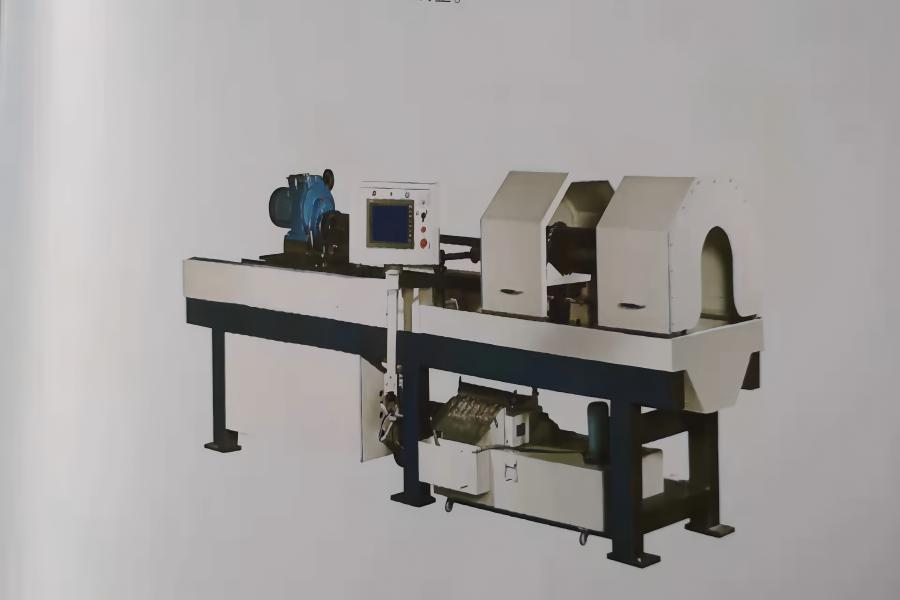
די HC35X3M CNC טיף-לאָך כאָונינג מאַשין שטיצט קעסיידערדיק-דרוק כאָונינג מיט פּשוט און באַקוועם אָפּעראַציע. אַדאָפּטינג אַ וואָרקפּיעסע-פאַרפעסטיקט סטראַקטשעראַל פּלאַן, די עקוויפּמענט ריאַלייזיז כאָונינג פּראַסעסינג דורך די ראָוטיישאַן און ריסיפּראַקייטינג לינעאַר באַוועגונג פון די כאָונינג קאָפּ. עס איז ספּעציעל דיזיינד פֿאַר כאָונינג און פּאַלישינג סילינדריקאַל טיף-לאָך וואָרקפּיעסעס, וויידלי אָנווענדלעך צו פּינטלעכקייַט טובולאַר פּאַרץ אַזאַ ווי הידראַוליק סילינדערס און פּנעוומאַטיש סילינדערס. די מאַשין אַטשיווז אַ מאַשינינג אַקיעראַסי פון IT6–IT7 אָדער העכער פֿאַר נודניק דיאַמעטערס, מיט די ייבערפלאַך ראַפנאַס ריטשינג ראַ 0.2–Ra 0.4 נאָך פּאַלישינג. די לאָוקאַלייזד כאָונינג פֿונקציע יפעקטיוולי קערעקץ וואָרקפּיעסע מאַשינינג ערראָרס אַרייַנגערעכנט טאַפּער, אָוואַלאַטי און פּאַרטיייש עפענונג דיווייישאַן. עס קענען גלייך דורכפירן כאָונינג אויף קאַלט-ציען שטאָל טובז, דינען ווי אַ ידעאַל הויך-פּינטלעכקייַט און הויך-עפעקטיווקייַט טיף-לאָך פינישינג ויסריכט. יקוויפּט מיט אַ פאַכמאַן פּלק קאָנטראָל סיסטעם, די מאַשין פֿעיִקייטן סטאַביל קאַמיוטיישאַן און פלעקסאַבאַל גיכקייַט רעגולירן בעשאַס אָפּעראַציע. עס ינשורז קאָנסיסטענט נודנע דימענשאַנאַל אַקיעראַסי בשעת זייער רידוסינג אַרבעט ינטענסיטי. די סיסטעם קאַנטראָולד סטאַביל די יקספּאַנשאַן ויסמעסטונג פון די כאָונינג קאָפּ איבער די כאָונינג פּראָצעס, געראַנטיד פּינטלעכקייַט פון מונדיר נודניק דיאַמעטער און באטייטיק ימפּרוווינג טיף-לאָך כאָונינג עפעקטיווקייַט. די כאָונינג קאָפּ אַדאַפּץ אַ סערוואָ מאָטאָר מאַטשט מיט אַ רעדוסער פֿאַר קעסיידערדיק דרוק יקספּאַנשאַן, דעליווערינג סטאַביל און קעסיידערדיק כאָונינג קראַפט פון די אַברייסיוו סטריפּס צו ענשור ויסגעצייכנט ראָונדנעסס און סילינדריסיטי פון וואָרקפּיעסעס. די כאָונינג רוט איז יקוויפּט מיט וניווערסאַל דזשוינץ אין ביידע ענדס, וואָס יפעקטיוולי גאַראַנטירן די סטרייטנאַס פון מאַשינינג און קוילעלדיק עקוויפּמענט פעסטקייַט. די כאָונינג דרוק איז אַדזשאַסטאַבאַל צו טרעפן פאַרשידן פּראַסעסינג רעקווירעמענץ. די מאַשינינג דיאַמעטער קייט פון די מאַשין איז Φ50-Φ350 מם. מיט גרינג אָפּעראַציע, הויך פּראָדוקציע עפעקטיווקייַט און העכער עקאָנאָמיש בענעפיץ, דעם עקוויפּמענט איז אַדאַפּטאַבאַל צו ביידע מאַסע פּראָדוקציע און איין-שטיק און קליין-באַטש פּראַסעסינג סינעריאָוז, מאכן עס אַן אָפּטימאַל ברירה פֿאַר טיף-לאָך פּינטלעכקייַט פינישינג.

לייענען מער »

מעטאַל פּראַסעסינג עקוויפּמענט סאַלושאַנז

דערציילן אונדז דיין מאַטעריאַל טיפּ, גרייס קייט, פּראַסעסינג רעקווירעמענץ און פּראָדוקציע קאַפּאַציטעט באדערפענישן.
מיר צושטעלן פאַרלאָזלעך מעטאַל פּראַסעסינג ויסריכט פֿאַר באַר, רער, דראָט און מעטאַל קאָמפּאָנענט פּראָדוקציע, קאַווערינג פּילינג, קאַטינג, גרינדינג, צייכענונג, פּאַלישינג, סטרייטנינג, פּיקלינג און ילעקטראָופּלאַטינג פּראַסעסאַז.

פּרויעקט אינפֿאָרמאַציע מיר דאַרפֿן