
Welke gegevens over de schilmachine voor ronde staven moeten kopers verzenden vóór een offerteaanvraag?
A De offerteaanvraag voor de schilmachine voor ronde staven moet het werkstuk van de koper en de procesgegevens bevatten voordat de modelselectie begint. Kopers moeten het bereik van de staafdiameter, het lengtebereik, de materiaalfamilie, de staat van het binnenkomende oppervlak, de te verwijderen oppervlaktedefecten, de vereiste voorraadverwijderingstoeslag, de beoogde afgewerkte diameter, de rechtheidstoestand, de stroomopwaartse snij- of richtstatus, de stroomafwaartse slijp- of polijstbehoeften, de laadmethode, het productieritme, de verwachting voor het verwerken van spaanders, de inspectievereisten en de reikwijdte van de offerte. Zonder deze informatie kan een leverancier een machine op de shortlist zetten die alleen overeenkomt met de productnaam, maar niet met de daadwerkelijke barconditie of het afwerkingsproces.
Het schillen van ronde staven wordt geselecteerd voor een specifieke taak voor het verwijderen van oppervlakken
Bij het schillen van ronde staven wordt een gecontroleerde laag van de buitendiameter van het staafmateriaal verwijderd. Het wordt algemeen overwogen wanneer de koper oppervlaktedefecten, aanslag, ontkoolde laag, rolsporen of inconsistente huid moet verwijderen voordat heldere staven worden geproduceerd of materiaal wordt voorbereid voor nauwkeurige afwerking. In inkooptermen wordt de machine niet alleen gekozen vanwege de term ‘bar peeling’. Het wordt gekozen op basis van de materiaalconditie en het vereiste oppervlakteresultaat na het afpellen.
Een koper die alleen een staafdiameter en hoeveelheid opstuurt, laat de leverancier te veel over om te raden. De leverancier moet weten welk probleem de machine moet oplossen: ernstige oppervlaktedefecten, maatvoorbereiding, productie van blanke staven, verspaning vóór het slijpen of een processtap vóór het rechttrekken en polijsten. Elk doel heeft invloed op de shortlist van modellen, de invoermethode, de opstelling van de messen, de verwijderingsvergoeding en de focus op inspectie.
Haige-lijsten Machines voor het schillen van staven als een speciale categorie binnen de reikwijdte van de metaalafwerkingsapparatuur. Die categorie is de juiste productfamilie voor dit onderwerp, terwijl de offerteaanvraag de daadwerkelijke bar- en procesomstandigheden moet definiëren.
Stuur het staafgroottebereik, niet slechts één nominale diameter
Het eerste gegevensveld is het werkelijke groottebereik. Een schilproject moet de minimale en maximale inkomende diameter specificeren, de verwachte uiteindelijke diameter, het bereik van de staaflengte, de tolerantie-eis indien gecontroleerd, en of de koper één stabiele maat of meerdere maten verwerkt. Een machine die is geselecteerd voor één beperkt productieprogramma is mogelijk niet de beste keuze voor een servicecentrum of een producent met een heldere balk die uiteenlopende voorraden verwerkt.
Het diameterbereik heeft invloed op de machinekeuze, het ontwerp van de geleiding/ondersteuning, de voedingsstabiliteit, de gereedschapsaangrijping, de verspaning en inspectie. Lengte heeft invloed op laadtafels, steunrollen, lossen, veiligheidsvoorzieningen en vloerindeling. Het gewicht en de hantering van het staafje zijn ook van belang als de lijn is aangesloten op snij-, richt- of slijpapparatuur.
Kopers moeten vage uitdrukkingen zoals ‘middelgrote ronde staaf’ vermijden. De offerteaanvraag moet een tabel met huidige en toekomstige formaten bevatten:
- binnenkomend diameterbereik;
- beoogde afgewerkte diameter of verwijderingstoeslag;
- bereik van staaflengte;
- minimale en maximale batchhoeveelheid naar grootte;
- rechte of licht gebogen inkomende toestand;
- of toekomstige uitbreiding van de omvang wordt verwacht.
Als de koper toekomstige producten verwacht buiten het eerste maatbereik, moet dat worden vermeld. Als je een lijn alleen rond de gemakkelijkste bar van vandaag ontwerpt, kan dit later voor een tweede aankoopprobleem zorgen.
Veranderingen in materiaalcondities verminderen de belasting en procesplanning
Materiaal is geen decoratief offerteaanvraagveld. Staalsoortfamilie, hardheidstoestand, warmtebehandelingstoestand, wals- of smeedroute en oppervlakteschaal kunnen de schilbelasting en procesroute veranderen. De leverancier heeft niet de volledige vertrouwelijke specificatie van de afnemer nodig, maar wel voldoende informatie om te kunnen beoordelen of het voorgestelde machineconcept geschikt is.
Nuttige gegevens zijn onder meer of de staaf van koolstofstaal, gelegeerd staal, roestvrij staal of een andere materiaalfamilie is; of het nu warmgewalst, gesmeed, gegloeid, genormaliseerd, geblust/getemperd of anderszins behandeld is; en of het oppervlak harde schaal of inconsistente defecten vertoont. Als de koper meerdere materiaalfamilies verwerkt, vermeld deze dan afzonderlijk in plaats van ze in één aanvraag te middelen.
De materiële toestand heeft een wisselwerking met de materiaalafname. Een lichte, uniforme oppervlaktereiniging is iets anders dan het verwijderen van diepere defecten of een door hitte aangetaste oppervlaktelaag. Als de benodigde verwijdering wordt onderschat, kan de afgewerkte staaf alsnog gebreken vertonen. Als het wordt overschat, kan het proces materiaal verspillen, de gereedschapsbelasting vergroten en onnodige productiekosten creëren.
De offerteaanvraag moet daarom aansluiten materiaaltoestand → defectdiepte → materiaalverwijdering → afgewerkte diameter → inspectie-acceptatie. Deze keten helpt de leverancier het proces te evalueren in plaats van eenvoudigweg een machinemodel te citeren.
Beschrijf het doel van het oppervlaktedefect duidelijk
Kopers vragen vaak om “betere oppervlaktekwaliteit”, maar die zin is niet genoeg voor een offerteaanvraag voor een schilmachine. De leverancier moet weten wat er verwijderd moet worden en hoe de koper de acceptatie zal beoordelen. Oppervlakteaanslag, putjes, ondiepe scheuren, ontkoolde laag, rolsporen en corrosie zijn verschillende problemen. Sommige kunnen worden verwijderd door af te pellen; bij andere is mogelijk een aanvullende procesevaluatie of stroomopwaartse materiaalcontrole nodig.
Het beste bewijs voor een offerteaanvraag is een combinatie van foto's, voorbeeldstaven, defectbeschrijving en vereisten voor het afgewerkte oppervlak. Als de koper een momenteel afgekeurd onderdeel heeft, geef dan foto's van het defect en verklaar de daaropvolgende fout: slijpsporen, galvaniseringsprobleem, tekeningsfout, afwijzing door de klant of maatprobleem. Deze context helpt de leverancier te begrijpen waarom de schilstap wordt toegevoegd.
Een leverancier kan niet op verantwoorde wijze de verwijdering van elk defect garanderen zonder de diepte, verspreiding en materiaaltoestand van het defect te kennen. De koper moet daarom vragen om een procesaanbeveling en een voorbeeldtestlogica, in plaats van een algemene belofte dat de machine alle defecten zal verwijderen.
| Offerteaanvraagveld | Invoer van koper | Waarom het ertoe doet |
|---|---|---|
| Oppervlaktedefect | Foto's, voorbeeldbalken, type defect en ernst | Bepaalt of peeling de juiste verwijderingsmethode is |
| Verhuisvergoeding | Vereiste materiaalafname per zijde of doeldiameter | Koppelt het verwijderen van defecten aan maatacceptatie |
| Inkomende staat | Schaal, corrosie, rechtheid en materiële staat | Heeft invloed op het voeren, de snijbelasting en de lijnvoorbereiding |
| Stroomafwaarts proces | Slijpen, polijsten, rechttrekken, tekenen, galvaniseren of bewaren | Bepaalt de vereiste oppervlakte- en maatvoering na het pellen |
| Acceptatie bewijs | Maatcontrole, visueel monster, ruwheidsdoel indien gespecificeerd | Geeft weer hoe de inkoper het procesresultaat zal goedkeuren |
De tabel geeft de leverancier voldoende informatie om de haalbaarheid van het proces te beoordelen. Het beschermt de koper ook tegen een offerte met alleen een model die het echte oppervlakkige probleem niet aanpakt.
Rechtheid en voorbereiding stroomopwaarts beïnvloeden de voerstabiliteit
Schilmachines voor ronde staven hebben een stabiele werkstukaanvoer nodig. Als binnenkomende staven gebogen zijn, slecht gesneden, zwaar geschaald of inconsistent in lengte, kan het schilresultaat worden beïnvloed, zelfs als de machine technisch geschikt is. Daarom moet de offerteaanvraag de upstream voorbereiding beschrijven.
Belangrijke gegevens zijn onder meer of de staven op lengte worden gesneden voordat ze worden afgepeld, of ze eerst door het rechttrekken gaan, welke buigconditie wordt verwacht en of de uiteinden worden afgeschuind of voorbereid. Als de lijn rechtstreeks staven ontvangt door walsen, smeden of warmtebehandeling, kunnen het oppervlak en de rechtheid meer variëren dan wanneer staven vooraf worden rechtgetrokken en gesorteerd.
De voedingsstabiliteit heeft invloed op de gereedschapsaangrijping, de maatconsistentie, het uiterlijk van het oppervlak en de werklast van de machinist. Een machine die wordt aangeboden voor goed geprepareerde rechte staven, presteert mogelijk niet op dezelfde manier als de koper materiaal in gemengde omstandigheden invoert zonder voorafgaande controle. De leverancier moet de vereiste voorbereidingsstap identificeren voordat de koper de lijn goedkeurt.
Dit betekent niet dat elk project een nieuwe richtmachine of zaaglijn nodig heeft. Het betekent dat de upstream-conditie moet worden aangegeven, zodat de leverancier kan beslissen of de schilmachine op zichzelf kan staan of moet worden geïntegreerd met andere verwerkingsapparatuur.
Stroomafwaartse afwerking bepaalt het vereiste resultaat na het schillen
Afpellen kan de laatste stap van het verwijderen van het oppervlak zijn, of het kan de staaf voorbereiden voor stroomafwaarts slijpen, polijsten, rechttrekken, trekken of galvaniseren. Het gewenste resultaat na het pellen verandert afhankelijk van het volgende proces.
Als de staaf naar centerloos slijpen gaat, heeft het geschilde oppervlak mogelijk voldoende uniformiteit en voorraadconditie nodig om efficiënt te kunnen slijpen. Als de staaf gaat polijsten, kunnen zichtbare vlekken op het oppervlak na het afpellen de benodigde hoeveelheid polijsten beïnvloeden. Als de staaf wordt voorbereid voor trekken of plateren, kunnen afmetingen en oppervlakteconsistentie van belang zijn voor het volgende proces. Als de balk na meerdere handelingen als heldere balk wordt verkocht, moet de koper het hele procesverloop op elkaar afstemmen.
In de offerteaanvraag moet worden vermeld waar de schilmachine zich in de processtroom bevindt:
snijden of rechttrekken → afpellen → rechttrekken of slijpen → polijsten of eindcontrole, of een andere route die door de fabriek is gedefinieerd.
Een reactie van een leverancier die downstream-afwerking negeert, kan nog steeds een machine citeren, maar niet het juiste proces. Bij B2B-inkoop moet de machine passen bij de lijn en niet alleen bij de individuele operatie.
Het automatiseringsniveau moet overeenkomen met het productieritme
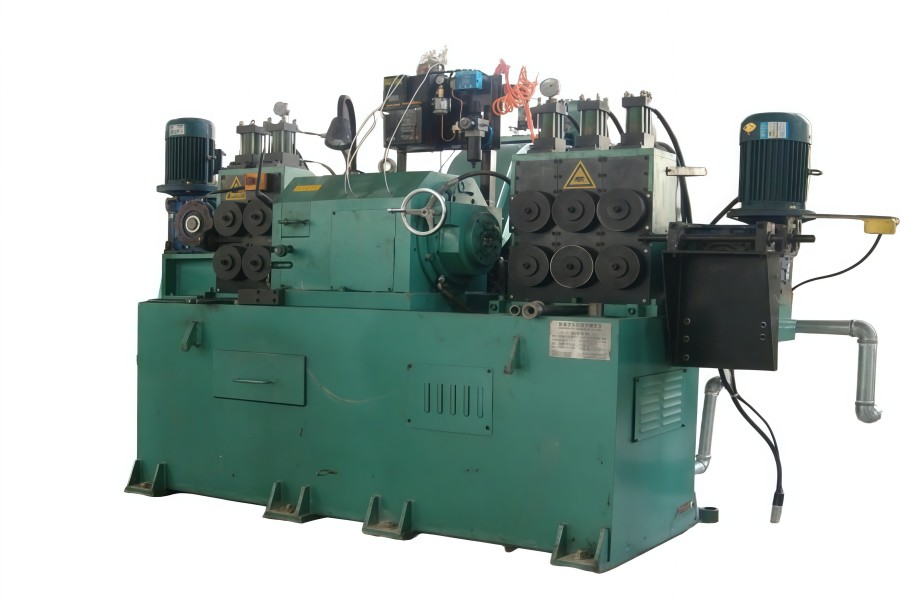
Haige's WXC30C-productrecord identificeert het als een semi-automatisch type, waarbij de bediening wordt beschreven als zowel hydraulisch als handmatig. Dat geeft de koper een productreferentiepunt, maar definieert niet elke functie van handling, laden, lossen of inspectie in het uiteindelijke project.
De koper moet beslissen of het project een semi-automatisch proces, een CNC-gestuurd model, automatisch laden/lossen, geïntegreerde transportband, spanenverwerking, ondersteuning voor het instellen van gereedschap of basismachinelevering nodig heeft. Het productieritme bepaalt deze beslissing. Een reparatiewerkplaats, servicecentrum en bright-bar-lijn hebben niet noodzakelijkerwijs hetzelfde automatiseringsniveau nodig.
Halfautomatische apparatuur kan geschikt zijn voor projecten waarbij operators een deel van het proces verzorgen en de productievariëteit relatief groot is. Meer geautomatiseerde systemen kunnen worden overwogen wanneer stabiele afmetingen en continue output extra handelingen en controle rechtvaardigen. De juiste keuze hangt af van het productieplan van de koper, en niet alleen van de aantrekkelijkheid van de machine.
In de offerteaanvraag moet de leverancier worden gevraagd de basismachine te scheiden van optionele handling-, tooling-, spaanbeheer- en controle-items. Dit houdt offertes vergelijkbaar en voorkomt dat een lage prijs ontbrekende regelfuncties verbergt.
Inspectie-eisen moeten het procesresultaat bewijzen
Inspectie moet worden gekoppeld aan de reden waarom de koper de schilmachine koopt. Als het doel dimensionale voorbereiding is, kunnen de uiteindelijke diameter en ronding of gerelateerde dimensionale controles belangrijk zijn. Als het doel het verwijderen van oppervlaktedefecten is, kunnen visuele inspectie, monstersneden of stroomafwaartse testresultaten van belang zijn. Als het doel lijnintegratie is, worden voedingsstabiliteit en outputconsistentie onderdeel van acceptatie.
Kopers moeten definiëren wat er wordt gecontroleerd tijdens de goedkeuring van het monster en wat er na de installatie wordt gecontroleerd. Mogelijk bewijsmateriaal omvat voorbeeldfoto's voor/na, maatmetingen, oppervlaktebeoordeling, proefverwerkingsrecord, procesparameternotitie, gereedschapsaanbeveling, lijntekening en acceptatiechecklist. Elk item moet aan een specifieke vereiste voldoen en mag niet als algemeen papierwerk bestaan.
Een voor/na monster bewijst bijvoorbeeld of de gekozen verwijderingstoeslag het zichtbare defect aanpakt. Een dimensierapport bewijst of de machine en het proces onder de proefomstandigheden het uiteindelijke diameterdoel kunnen bereiken. Een opstellingstekening bewijst of het laden, lossen en spaanafvoer passen in de werkplaats van de koper.
Bewijsmateriaal moet daarom antwoorden: wat is getest, op welk materiaal, op welk binnenkomend formaat, met welke verhuisvergoeding en tegen welk acceptatiedoel.
Hoe moeten kopers de WXC30C-productpagina beoordelen?
De WXC30C pagina is de doelproductdetailreferentie voor dit artikel. Het moet worden gebruikt als een specifieke semi-automatische referentie voor het schillen van ronde staven binnen de bredere categorie Schilmachines voor ronde staven.
Kopers mogen de productpagina niet beschouwen als een compleet offerteaanvraagpakket. De pagina identificeert de richting van het product, maar de koper moet nog steeds de afmetingen van het werkstuk, de staat van het materiaal, het defectdoel, de verwijderingstoeslag, de upstream voorbereiding, de downstream afwerking, het productieritme, de lijnindeling en het acceptatiebewijs opgeven.
Als het diameterbereik, de automatiseringsverwachting of de lijnintegratiebehoefte van de koper buiten het WXC30C-project passen, moet de leverancier een ander model of een andere staafafpelconfiguratie aanbevelen in plaats van de aanvraag op één pagina te dwingen. De productgegevens van Haige vermelden ook andere machines uit de WXC-serie, dus het definitieve model moet worden bevestigd op basis van de invoer van de offerteaanvraag.
Wat maakt offertes voor ronde staafschilmachines niet vergelijkbaar?
Offertes zijn moeilijk te vergelijken als leveranciers niet hetzelfde proces prijzen. Veel voorkomende hiaten zijn onder meer:
- de koper geeft de nominale diameter op, maar niet het volledige diameter- en lengtebereik;
- oppervlaktedefecten zijn vaag beschreven zonder foto's of monsters;
- materiaalhardheid of procesgeschiedenis ontbreekt;
- benodigde materiaalafname en einddiameter zijn niet met elkaar verbonden;
- rechtheid en stroomopwaartse snijconditie worden niet aangegeven;
- stroomafwaartse slijp-, polijst- of tekenbehoeften worden genegeerd;
- laden, lossen, spanentransporteur, gereedschap en hulpapparatuur zijn niet gescheiden;
- inspectie en monstergoedkeuring zijn niet gedefinieerd;
- de ene leverancier offertet een basismachine terwijl de andere een completer lijnenpakket offertet.
Voordat u de prijs vergelijkt, moet u de omvang van het werkstuk, het procesdoel, het machinemodel, de meegeleverde apparatuur, het monsterbewijs en de acceptatiemethode op één lijn brengen. Alleen dan kan de koper beoordelen of een lagere offerte daadwerkelijk beter is of simpelweg minder compleet.
Bouw de definitieve offerteaanvraag op basis van werkstukbewijs
Een complete offerteaanvraag voor het schillen van ronde staven moet het volgende omvatten:
- bereik van de binnenkomende staafdiameter en de uiteindelijke doeldiameter;
- bereik van staaflengte en gewicht/hanteringsconditie;
- materiaalfamilie en warmtebehandeling of rolconditie;
- type oppervlaktedefect, ernst, foto's en beschikbaarheid van monsters;
- vereiste voorraadverwijderingstoeslag of definitieve oppervlaktedoel;
- inkomende rechtheid en snij-eindconditie;
- stroomopwaarts proces vóór het pellen;
- stroomafwaarts slijp-, polijst-, richt-, teken- of galvaniseerproces;
- productievolume, batchgrootte en frequentie van maatveranderingen;
- gewenste automatisering, laad- en losomvang;
- verwachtingen op het gebied van gereedschap, spaanbehandeling en hulpapparatuur;
- werkplaatsindeling en beschikbare ruimte;
- proefproef en acceptatiemethode;
- documentatie-, installatie- en inbedrijfstellingsvereisten;
- aannames, uitsluitingen en afwijkingen van leveranciers.
Vraag leveranciers om de aanbieding te retourneren als Bevestigd werkstukbereik / Aanbevolen model / Procesaannames / Meegeleverde apparatuur / Voorbeeldbewijs / Acceptatiemethode / Invoer van koper vereist. Zodra het werkstuk- en procesbewijs is opgesteld, kunnen kopers het onderzoek indienen via Haige's contactpagina met voldoende details voor een shortlist en offerte voor een schilmachine voor ronde staven.


