
വയർ ഡ്രോയിംഗ് ഉപകരണ വിതരണക്കാർക്കായി വാങ്ങുന്നവർ എന്ത് RFQ വിശദാംശങ്ങൾ തയ്യാറാക്കണം?
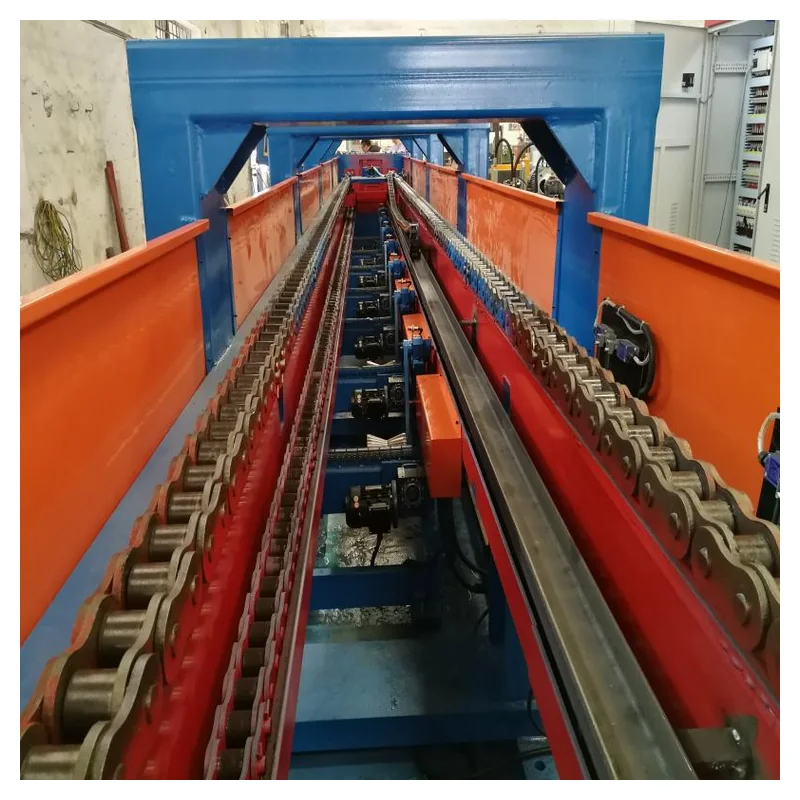
ഒരു വയർ ഡ്രോയിംഗ് ഉപകരണ വിതരണക്കാരന് ഉപയോഗപ്രദമായ ഒരു RFQ മെറ്റീരിയൽ പരിവർത്തനം നിർവചിക്കേണ്ടതാണ്, കേവലം ഒരു മെഷീൻ്റെ പേര് നൽകുകയും വില ആവശ്യപ്പെടുകയും ചെയ്യരുത്. പ്രോജക്റ്റ് കോയിൽ വയർ, സ്ട്രെയിറ്റ് ബാർ അല്ലെങ്കിൽ ട്യൂബ് കൈകാര്യം ചെയ്യുന്നുണ്ടോ എന്ന് വാങ്ങുന്നയാൾ വ്യക്തമാക്കണം; ഇൻകമിംഗ് മെറ്റീരിയലും ഉപരിതല അവസ്ഥയും വിവരിക്കുക; ടാർഗെറ്റ് ക്രോസ്-സെക്ഷനും ഡെലിവർ ചെയ്ത ഫോമും നിർവ്വചിക്കുക; പ്രതീക്ഷിക്കുന്ന ഡ്രോയിംഗ് റൂട്ട് വിശദീകരിക്കുക; ഡ്രോയിംഗ് യൂണിറ്റിന് ചുറ്റുമുള്ള ഉപകരണങ്ങൾ, യൂട്ടിലിറ്റികൾ, സ്വീകാര്യത ആവശ്യകതകൾ എന്നിവ തിരിച്ചറിയുക. ആ വിശദാംശങ്ങളില്ലാതെ, ഒരു വിതരണക്കാരൻ ഒരു ഒറ്റപ്പെട്ട ഡ്രോബെഞ്ച് ഉദ്ധരിച്ചേക്കാം, മറ്റൊരാൾ ഒരു സംയോജിത ഉൽപ്പാദന ലൈനിന് വില കൊടുക്കുന്നു, ഇത് ഓഫറുകളെ സാങ്കേതികമായും വാണിജ്യപരമായും താരതമ്യപ്പെടുത്താനാവില്ല.
ഒരു മെറ്റീരിയൽ-ട്രാൻസ്ഫോർമേഷൻ സ്റ്റേറ്റ്മെൻ്റായി RFQ എഴുതുക
അന്വേഷണത്തിൻ്റെ ആദ്യ പേജ് എന്താണ് പ്രക്രിയയിൽ പ്രവേശിക്കുന്നതെന്നും എന്താണ് അത് ഉപേക്ഷിക്കേണ്ടതെന്നും വിവരിക്കണം. ഉദാഹരണത്തിന്, ഇൻപുട്ട് ഒരു കോയിൽ, ഒരു സ്ട്രെയിറ്റ് ബാർ അല്ലെങ്കിൽ ഒരു നിർദ്ദിഷ്ട മെറ്റീരിയൽ അവസ്ഥയിലുള്ള ഒരു ട്യൂബ് ആയിരിക്കാം. ഔട്ട്പുട്ട് കോയിൽ രൂപത്തിൽ നിലനിൽക്കേണ്ടിവരാം, കട്ട്-ടു-ലെങ്ത് ബ്രൈറ്റ് ബാർ ആകുക, നേരെയാക്കുന്നത് തുടരുക അല്ലെങ്കിൽ മറ്റൊരു പ്രവർത്തനത്തിൽ പ്രവേശിക്കുക. വ്യക്തിഗത ഘടകങ്ങൾ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് ഈ പ്രസ്താവന ഉപകരണ വിതരണക്കാരന് ഒരു പ്രോസസ്സ് അതിർത്തി നൽകുന്നു.
നാമമാത്രമായ ഇൻപുട്ടും ഔട്ട്പുട്ട് വ്യാസവും ആവശ്യമാണ്, എന്നാൽ അവ പര്യാപ്തമല്ല. വിതരണക്കാരന് പൂർണ്ണ വലുപ്പ പരിധി, ഡൈമൻഷണൽ വേരിയേഷൻ, ക്രോസ്-സെക്ഷണൽ ആകൃതി, മെറ്റീരിയൽ ഗ്രേഡ്, ഹീറ്റ്-ട്രീറ്റ്മെൻ്റ് അവസ്ഥ, ഉപരിതല അവസ്ഥ, ആവശ്യമായ ഔട്ട്പുട്ട് ടോളറൻസ് എന്നിവയും ആവശ്യമാണ്. ഡ്രോയിംഗ് റൂട്ട് ഒരു തണുത്ത രൂപീകരണ പ്രവർത്തനമാണ്, അതിൽ മെറ്റീരിയൽ ഒന്നോ അതിലധികമോ ഡൈകളിലൂടെ വലിച്ചെടുക്കുന്നു. കുറയ്ക്കൽ, ഡൈ ഡിസൈൻ, ഘർഷണം, ലൂബ്രിക്കേഷൻ, താപനില എന്നിവ ഭൗതിക സ്വഭാവങ്ങളുമായും ഉപരിതല നാശത്തിൻ്റെയോ തകർച്ചയുടെയോ അപകടസാധ്യതയുമായി സംവദിക്കുന്നു.
എന്താണ് തുറന്നിരിക്കുന്നതെന്ന് അന്വേഷണം തിരിച്ചറിയണം. വാങ്ങുന്നയാൾ ഇതുവരെ പാസ് ഷെഡ്യൂൾ, ഡൈ സീക്വൻസ് അല്ലെങ്കിൽ ലൂബ്രിക്കേഷൻ രീതി തിരഞ്ഞെടുത്തിട്ടില്ലെങ്കിൽ, ആ ഇനങ്ങൾ നിർദ്ദേശത്തിനായി വിതരണക്കാരന് അസൈൻ ചെയ്യാം. അവ പ്രസ്താവിക്കാതെ വിടരുത്, കാരണം ഓരോ നിർദ്ദേശവും മെഷീൻ ലോഡിംഗ്, ടൂളിംഗ്, കൂളിംഗ്, ഓപ്പറേറ്റിംഗ് നടപടിക്രമം, സ്വീകാര്യത എന്നിവ മാറ്റുന്നു.
ഉൽപ്പന്ന ഫോം ഉപകരണ റൂട്ട് നിർണ്ണയിക്കുന്നു
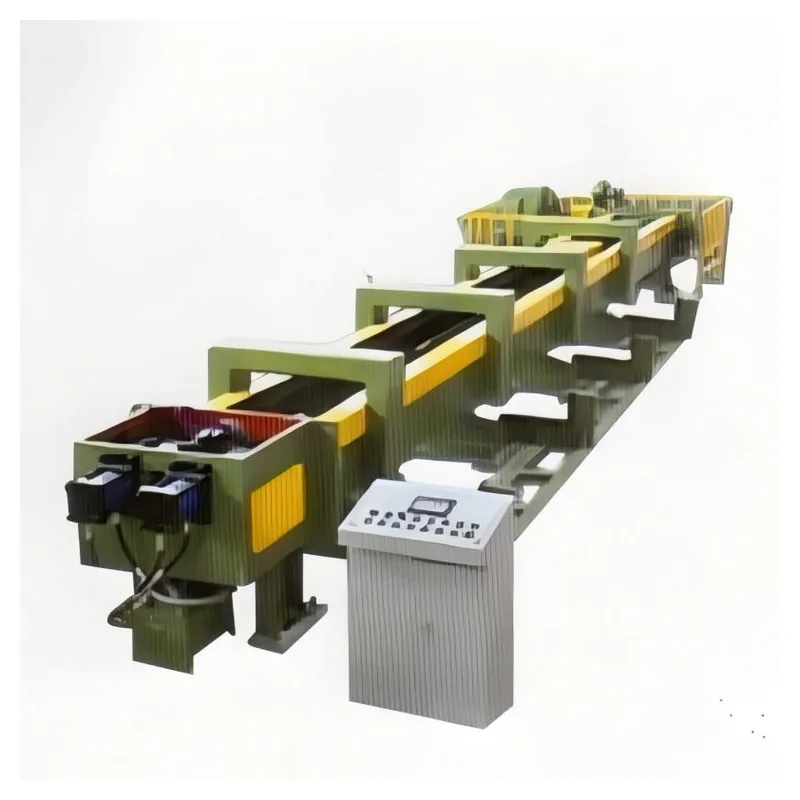
"വയർ ഡ്രോയിംഗ് ഉപകരണങ്ങൾ" എന്നത് ഒരു വിശാലമായ വാങ്ങൽ ലേബലാണ്. ഹൈഗെയുടെ ഡ്രോയിംഗ് ഉപകരണങ്ങൾ വിഭാഗത്തിൽ ഹൈഡ്രോളിക് ഡ്രോയിംഗ് ഉപകരണങ്ങൾക്ക് കീഴിലുള്ള നേർരേഖയും വിപരീതവുമായ വയർ ഡ്രോയിംഗ് മെഷീനുകൾ, മെറ്റൽ ബാറുകൾക്കും ട്യൂബുകൾക്കുമായി ഒരു LBJZ-40 ചെയിൻ തുടർച്ചയായ ഡ്രോയിംഗ് മെഷീൻ, ശോഭയുള്ള സ്റ്റീൽ ബാർ നിർമ്മാണത്തിനുള്ള സംയോജിത ഡ്രോയിംഗ് ഉപകരണങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു. ഇവ ഒരു സ്റ്റാൻഡേർഡ് മെഷീൻ്റെ പരസ്പരം മാറ്റാവുന്ന വിവരണങ്ങളല്ല.
ഒരു കോയിൽ അധിഷ്ഠിത വയർ റൂട്ട് സാധാരണയായി പേഓഫ്, ശേഖരണം, ക്യാപ്സ്റ്റാൻ അല്ലെങ്കിൽ ബ്ലോക്ക് ക്രമീകരണം, ഏറ്റെടുക്കൽ എന്നിവയെ കുറിച്ച് ചോദ്യങ്ങൾ ഉയർത്തുന്നു. ഒരു നേരായ ബാർ അല്ലെങ്കിൽ ട്യൂബ് റൂട്ട് പോയിൻ്റിംഗ്, ഗ്രിപ്പിംഗ്, ഡ്രോ ദൈർഘ്യം, കൈമാറ്റം, നേരെയാക്കൽ, മുറിക്കൽ, ശേഖരണം എന്നിവയെക്കുറിച്ച് വ്യത്യസ്ത ചോദ്യങ്ങൾ ഉയർത്തുന്നു. ഒരു സംയോജിത ബ്രൈറ്റ്-ബാർ ലൈൻ ബന്ധിപ്പിച്ചിട്ടുള്ള നിരവധി പ്രവർത്തനങ്ങൾക്ക് ഉത്തരവാദിത്തം നൽകുന്നു. അതിനാൽ ഒരു വിതരണക്കാരൻ ഉപകരണ കുടുംബത്തെ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് മെറ്റീരിയൽ ഫോമിനും ആവശ്യമായ ഔട്ട്ലെറ്റ് ഫോമിനും RFQ പേര് നൽകണം.
ഈ വ്യത്യാസം, തെറ്റിദ്ധരിപ്പിക്കുന്ന കീവേഡ് പൊരുത്തങ്ങളിൽ നിന്ന് വാങ്ങുന്നയാളെ സംരക്ഷിക്കുകയും ചെയ്യുന്നു. ഒരു വിതരണക്കാരൻ അതിൻ്റെ വെബ്സൈറ്റിൽ "വയർ ഡ്രോയിംഗ് മെഷീൻ", "ഡ്രോബെഞ്ച്", "ചെയിൻ ഡ്രോയിംഗ് മെഷീൻ" അല്ലെങ്കിൽ "കംബൈൻഡ് ഡ്രോയിംഗ് ലൈൻ" എന്നിവ ഉപയോഗിക്കുന്നതിനാൽ അത് പ്രസക്തമായി തോന്നിയേക്കാം. അതിൻ്റെ നിർദ്ദിഷ്ട റൂട്ട് യഥാർത്ഥ മെറ്റീരിയലും ഔട്ട്പുട്ടും കൈകാര്യം ചെയ്യുന്നുണ്ടോ എന്നതിനെ ആശ്രയിച്ചിരിക്കും യോഗ്യത, പേജിൽ ഒരേ തിരയൽ പദമുണ്ടോ എന്നതിനെയല്ല.
ഇൻകമിംഗ് മെറ്റീരിയൽ ഡാറ്റ ഡ്രോയിംഗ് നിർദ്ദേശത്തെ നിയന്ത്രിക്കുന്നു
മെറ്റീരിയൽ ഗ്രേഡും അവസ്ഥയും രൂപഭേദം സ്വഭാവം, കുറയ്ക്കൽ ആസൂത്രണം, ഡൈ സെലക്ഷൻ, ലൂബ്രിക്കേഷൻ എന്നിവയെ സ്വാധീനിക്കുന്നു. RFQ ഗ്രേഡ് അല്ലെങ്കിൽ കോമ്പോസിഷൻ സ്പെസിഫിക്കേഷൻ, വിതരണം ചെയ്ത ചൂട്-ചികിത്സ നില, ഡ്രോയിംഗുമായി ബന്ധപ്പെട്ട ഏതെങ്കിലും അറിയപ്പെടുന്ന കാഠിന്യം, ശക്തി അല്ലെങ്കിൽ ഡക്റ്റിലിറ്റി വിവരങ്ങൾ എന്നിവ തിരിച്ചറിയണം. നിരവധി മെറ്റീരിയലുകൾ ആസൂത്രണം ചെയ്തിരിക്കുന്നിടത്ത്, കരാർ കാലയളവിൽ പ്രതീക്ഷിക്കുന്ന സാധാരണ ഉൽപ്പാദന ഗ്രേഡുകളും ഏറ്റവും ആവശ്യപ്പെടുന്ന ഗ്രേഡും ലിസ്റ്റ് ചെയ്യുക.
ഉപരിതല തയ്യാറാക്കൽ ഒരേ ചർച്ചയിൽ ഉൾപ്പെടുന്നു. സ്കെയിൽ, തുരുമ്പ്, കോട്ടിംഗ്, ലൂബ്രിക്കൻ്റ് കാരിയർ, പ്രീ-ക്ലീനിംഗ് എന്നിവ ഡൈയിലെ ഘർഷണം, ഉപരിതല ഗുണനിലവാരം, ഡൈ വെയർ എന്നിവയെ ബാധിക്കും. വടി വൃത്തിയാക്കൽ, കോട്ടിംഗ്, ലൂബ്രിക്കേഷൻ എന്നിവ ഡ്രോയിംഗ് പ്രക്രിയയുടെ ബന്ധിപ്പിച്ച ഭാഗങ്ങളായി അവലോകനം ചെയ്യണം, കാരണം ഓരോന്നും മെറ്റീരിയൽ, ലൂബ്രിക്കൻ്റ്, ഡൈ എന്നിവ തമ്മിലുള്ള കോൺടാക്റ്റ് അവസ്ഥ മാറ്റുന്നു. മെറ്റീരിയൽ അച്ചാറിട്ടതാണോ, മെക്കാനിക്കലി ഡിസ്കെയിൽ ചെയ്തതാണോ, പൂശിയതാണോ അല്ലെങ്കിൽ ചികിത്സിക്കാത്തതാണോ എന്ന് വാങ്ങുന്നയാൾ പ്രസ്താവിക്കണം, കൂടാതെ വിതരണക്കാരൻ അതിൻ്റെ പ്രോസസ്സ് നിർദ്ദേശം അനുസരിച്ച് എന്തെങ്കിലും തയ്യാറെടുപ്പ് തിരിച്ചറിയണം.
ഇൻകമിംഗ് വൈകല്യങ്ങൾ ഒരു പൊതു മെറ്റീരിയൽ പദവിക്കുള്ളിൽ മറയ്ക്കുന്നതിന് പകരം വിവരിക്കേണ്ടതാണ്. റോൾഡ്-ഇൻ സ്കെയിൽ, സീമുകൾ, വിള്ളലുകൾ, പോറോസിറ്റി അല്ലെങ്കിൽ ഡൈമൻഷണൽ വ്യതിയാനം എന്നിവ ഡ്രോബിലിറ്റിയെയും പൂർത്തിയായ ഉൽപ്പന്നത്തിൻ്റെ അവസ്ഥയെയും ബാധിച്ചേക്കാം. ഡ്രോയിംഗ് പ്രക്രിയയ്ക്ക് പുറത്തുള്ള തകരാറുകൾ ഒരു യന്ത്രം നീക്കം ചെയ്യുമെന്നോ ശരിയാക്കുമെന്നോ ഉപകരണ വിതരണക്കാരന് ഉറപ്പുനൽകാൻ കഴിയില്ല. നിർദ്ദിഷ്ട പ്രക്രിയ സഹിക്കുമെന്ന് പ്രതീക്ഷിക്കുന്ന വ്യവസ്ഥകളിൽ നിന്ന് വരയ്ക്കുന്നതിന് മുമ്പ് നിരസിക്കേണ്ട വൈകല്യങ്ങളെ RFQ വേർതിരിച്ചറിയണം.
ഒരു പ്രതിനിധി സാമ്പിളിന് പ്രമാണങ്ങൾക്ക് കഴിയാത്ത വിടവുകൾ അടയ്ക്കാൻ കഴിയും. സാമ്പിൾ മെറ്റീരിയൽ ഉദ്ദേശിച്ച ഗ്രേഡ്, ഇൻപുട്ട് വലുപ്പം, ഉപരിതല തയ്യാറാക്കൽ, അവസ്ഥ എന്നിവയുമായി പൊരുത്തപ്പെടണം. വാങ്ങുന്നയാൾ സൗകര്യാർത്ഥം ഒരു എളുപ്പ സാമ്പിൾ വിതരണം ചെയ്യുന്നുവെങ്കിൽ, ട്രയൽ റെക്കോർഡ് അങ്ങനെ പറയണം, പൂർണ്ണ ഉൽപ്പാദന ശ്രേണിയുടെ അംഗീകാരമായി കണക്കാക്കരുത്.
റിഡക്ഷൻ, ഡൈസ്, ലൂബ്രിക്കേഷൻ, ഹീറ്റ് എന്നിവ ഒരുമിച്ച് അവലോകനം ചെയ്യണം
ഡ്രോയിംഗ് റൂട്ടിലൂടെ മൊത്തം ക്രോസ്-സെക്ഷണൽ റിഡക്ഷൻ എങ്ങനെ വിഭജിക്കപ്പെടുന്നുവെന്ന് പാസ് ഷെഡ്യൂൾ നിർണ്ണയിക്കുന്നു. ആ ഷെഡ്യൂൾ ഡൈ ജ്യാമിതി, മെറ്റീരിയൽ അവസ്ഥ, ഡ്രോയിംഗ് ഫോഴ്സ്, ലൈൻ സ്പീഡ്, ലൂബ്രിക്കേഷൻ, കൂളിംഗ് എന്നിവയുമായി സംവദിക്കുന്നു. ഒരു വേരിയബിൾ മാറ്റുന്നത് മറ്റൊരു ഘട്ടത്തിൽ ലോഡും താപനിലയും മാറ്റാം. അന്തിമ വ്യാസം മാത്രം ആവശ്യപ്പെടുന്ന ഒരു RFQ, മറ്റൊരു വിതരണക്കാരൻ്റെ നിർദ്ദേശത്തിൽ നിന്ന് സാങ്കേതികമായി വ്യത്യസ്തമായേക്കാവുന്ന അനുമാനങ്ങൾ ഉണ്ടാക്കാൻ വിതരണക്കാരനെ വിടുന്നു.
നിർദ്ദിഷ്ട പാസുകളുടെ എണ്ണം അല്ലെങ്കിൽ ഡ്രോയിംഗ് ഘട്ടങ്ങൾ, ഓരോ പ്രസക്ത ഘട്ടത്തിലെയും ഇൻപുട്ട്, ഔട്ട്പുട്ട് വലുപ്പം, ഡൈ ഡിസൈനിൻ്റെ ഡൈ തരവും ഉത്തരവാദിത്തവും, തിരഞ്ഞെടുത്ത റിഡക്ഷൻ റൂട്ടിൻ്റെ അടിസ്ഥാനം എന്നിവ തിരികെ നൽകാൻ വിതരണക്കാരനോട് ആവശ്യപ്പെടുക. വിതരണക്കാരൻ പ്രോസസ്സ് നിർദ്ദേശം സ്വന്തമാക്കുമ്പോൾ വാങ്ങുന്നയാൾ കണക്കുകൂട്ടലുകൾ നിർദ്ദേശിക്കേണ്ടതില്ല, എന്നാൽ അനുമാനങ്ങൾ പ്രസ്താവിച്ച മെറ്റീരിയലിൽ ദൃശ്യവും കണ്ടെത്താവുന്നതുമായിരിക്കണം.
ലൂബ്രിക്കേഷനും കൂളിംഗും സിസ്റ്റങ്ങളായി വിവരിക്കണം, ഉപഭോഗ പേരുകളല്ല. ബാധകമാകുന്നിടത്ത് ഉണങ്ങിയതോ നനഞ്ഞതോ ആയ ലൂബ്രിക്കേഷനെ അടിസ്ഥാനമാക്കിയുള്ളതാണോ, ലൂബ്രിക്കൻ്റ് എങ്ങനെ അവതരിപ്പിക്കുകയും പരിപാലിക്കുകയും ചെയ്യുന്നു, ഇൻകമിംഗ് ഉപരിതലത്തിന് എന്ത് തയ്യാറെടുപ്പ് ആവശ്യമാണ്, ചൂട് എങ്ങനെ കൈകാര്യം ചെയ്യുന്നു, രക്തചംക്രമണം, ഫിൽട്ടറേഷൻ അല്ലെങ്കിൽ തണുപ്പിക്കൽ എന്നിവയ്ക്കായി ഏത് ഉപകരണങ്ങളാണ് ഉൾപ്പെടുത്തിയിരിക്കുന്നതെന്ന് പ്രതികരണം തിരിച്ചറിയണം. ലൂബ്രിക്കൻ്റ് തിരഞ്ഞെടുക്കൽ മെഷീൻ വിതരണക്കാരൻ്റെ പരിധിക്ക് പുറത്താണെങ്കിൽ, ലൂബ്രിക്കൻ്റ് ദാതാവുമായുള്ള ഇൻ്റർഫേസ് പ്രഖ്യാപിക്കണം.
പ്രവർത്തനത്തിൻ്റെ അനന്തരഫലം നേരിട്ടുള്ളതാണ്. അനുയോജ്യമല്ലാത്ത റിഡക്ഷൻ അല്ലെങ്കിൽ ലൂബ്രിക്കേഷൻ അനുമാനം ഡ്രോയിംഗ് ഫോഴ്സ്, താപനില, ഡൈ വെയർ, ഉപരിതല കേടുപാടുകൾ അല്ലെങ്കിൽ വയർ ബ്രേക്കുകൾ എന്നിവ വർദ്ധിപ്പിക്കും. അത് ഉപയോഗയോഗ്യമായ പ്രവർത്തന വേഗത കുറയ്ക്കുകയോ ടൂൾ മാറ്റങ്ങൾ വർദ്ധിപ്പിക്കുകയോ ഔട്ട്പുട്ട് അതിൻ്റെ സ്വീകാര്യത മാനദണ്ഡങ്ങൾ പാലിക്കുന്നതിൽ നിന്ന് തടയുകയോ ചെയ്തേക്കാം. അതിനാൽ പരിശോധനയിൽ മോട്ടോർ റേറ്റിംഗോ മെഷീൻ ഫോട്ടോയോ മാത്രമല്ല, ഒരു പ്രോസസ് പ്രൊപ്പോസലും ഒരു പ്രതിനിധി ട്രയലും ഉൾപ്പെടുത്തണം.
വരയ്ക്കുന്നതിന് മുമ്പും ശേഷവും എന്താണ് സംഭവിക്കുന്നതെന്ന് രേഖ നിർവ്വചിക്കുക
ആദ്യത്തെ മരിക്കുന്നതിന് മുമ്പ് മെഷീൻ സ്കോപ്പ് ആരംഭിക്കുന്നു. മെറ്റീരിയൽ റൂട്ടിനെ ആശ്രയിച്ച്, പ്രോജക്റ്റിന് പേഓഫ് അല്ലെങ്കിൽ ലോഡിംഗ് ഉപകരണങ്ങൾ, പോയിൻ്റിംഗ്, ഫീഡിംഗ്, ഡെസ്കലിംഗ്, കോട്ടിംഗ് അല്ലെങ്കിൽ പ്രീ-സ്ട്രെയിറ്റനിംഗ് എന്നിവ ആവശ്യമായി വന്നേക്കാം. ഡ്രോയിംഗിന് ശേഷം, ഉൽപ്പന്നത്തിന് ടേക്ക്-അപ്പ്, സ്ട്രൈറ്റനിംഗ്, കട്ടിംഗ്, ചേംഫറിംഗ്, പരിശോധന, ബണ്ടിംഗ് അല്ലെങ്കിൽ ശേഖരണം എന്നിവ ആവശ്യമായി വന്നേക്കാം. RFQ ഓരോ ഫംഗ്ഷനും വാങ്ങുന്നയാൾ-വിതരണം ചെയ്തത്, വിതരണക്കാരൻ-വിതരണം ചെയ്തത്, ഓപ്ഷണൽ അല്ലെങ്കിൽ ബാധകമല്ല എന്നിങ്ങനെ അടയാളപ്പെടുത്തണം.
നിയന്ത്രണവും മെക്കാനിക്കൽ ഇൻ്റർഫേസുകളും ഒരേ അതിർത്തി പാലിക്കണം. ഒരു പൊതു ക്രമീകരണ ഡ്രോയിംഗ് മെറ്റീരിയൽ ദിശ, ട്രാൻസ്ഫർ ഉയരം, മെഷീൻ എൻവലപ്പ്, മെയിൻ്റനൻസ് ആക്സസ്, ഓപ്പറേറ്റർ സ്റ്റേഷനുകൾ, ഗാർഡിംഗ്, യൂട്ടിലിറ്റി എൻട്രി, ടൂളിങ്ങിനോ ഉൽപ്പന്നത്തിനോ ഉള്ള നീക്കം ചെയ്യൽ പാതകൾ എന്നിവ കാണിക്കണം. ഒരു സംയോജിത ലൈനിനായി, യൂണിറ്റുകൾക്കിടയിൽ കൈമാറ്റം ചെയ്യപ്പെടുന്ന കൺട്രോൾ ആർക്കിടെക്ചർ, ഇൻ്റർലോക്കുകൾ, സിഗ്നലുകൾ എന്നിവ വിതരണക്കാരൻ തിരിച്ചറിയണം. നിർവചിക്കാത്ത ഇൻ്റർഫേസ് പലപ്പോഴും ഓർഡറിന് ശേഷം ഒരു അധിക ചിലവായി മാറുന്നു, കാരണം മെഷീനുകളെ ബന്ധിപ്പിക്കുന്നതിന് ആവശ്യമായ ഹാർഡ്വെയറോ എഞ്ചിനീയറിംഗോ ഉദ്ധരണിയിൽ ഉൾപ്പെടുത്തിയിട്ടില്ല.
സൈറ്റ് ഡാറ്റ നിർദ്ദിഷ്ട വ്യാപ്തി മാറ്റുന്നു. ലഭ്യമായ ഫ്ലോർ സ്പേസ്, ഫൗണ്ടേഷൻ അവസ്ഥകൾ, ഇലക്ട്രിക്കൽ സപ്ലൈ, കൂളിംഗ്-വാട്ടർ ക്രമീകരണം, ആവശ്യമുള്ളിടത്ത് കംപ്രസ്ഡ് എയർ അല്ലെങ്കിൽ ഹൈഡ്രോളിക് സേവനങ്ങൾ, ക്രെയിൻ ആക്സസ്, ഡെലിവറി-റൂട്ട് പരിധികൾ എന്നിവ നേരത്തെ പറയണം. മറ്റൊരു മെഷീൻ ഫാമിലിയിൽ നിന്ന് പകർത്തിയ മൂല്യങ്ങളേക്കാൾ, ഓഫർ ചെയ്ത കോൺഫിഗറേഷനുള്ള യഥാർത്ഥ യൂട്ടിലിറ്റി ഡിമാൻഡും ഇൻസ്റ്റാളേഷൻ അനുമാനങ്ങളും വിതരണക്കാരൻ്റെ റിട്ടേൺ കാണിക്കണം.
പൂർത്തിയായ ഉൽപ്പന്ന പ്രതീക്ഷകളെ സ്വീകാര്യത മാനദണ്ഡമാക്കി മാറ്റുക
"നല്ല പ്രതലത്തിനും" "കൃത്യമായ വ്യാസത്തിനും" ഒരു സ്വീകാര്യത പരിശോധന നിയന്ത്രിക്കാൻ കഴിയില്ല. വാങ്ങുന്നയാൾ ഔട്ട്പുട്ട് വ്യാസം അല്ലെങ്കിൽ ക്രോസ്-സെക്ഷൻ, ടോളറൻസ്, ആകൃതി, നേർരേഖ, ഉപരിതല അവസ്ഥ, അടുത്ത പ്രവർത്തനത്തിന് പ്രാധാന്യമുള്ള ഏതെങ്കിലും മെക്കാനിക്കൽ-പ്രോപ്പർട്ടി ആവശ്യകത എന്നിവ നിർവചിക്കണം. ഉൽപ്പന്നം നീളത്തിൽ മുറിക്കുന്നിടത്ത്, നീളം സഹിഷ്ണുതയും അവസാന അവസ്ഥയും പ്രസക്തമായിരിക്കും. കോയിൽഡ് ഔട്ട്പുട്ടിന്, കോയിൽ അല്ലെങ്കിൽ സ്പൂൾ ഫോർമാറ്റ്, വൈൻഡിംഗ് അവസ്ഥയും പാക്കേജ് പരിധികളും സ്വീകാര്യതയുടെ ഭാഗമായി മാറിയേക്കാം.
ഓരോ മാനദണ്ഡത്തിനും ഒരു അളക്കൽ രീതിയും ഒരു ടെസ്റ്റ് അവസ്ഥയും ആവശ്യമാണ്. സ്വീകാര്യത ഒരു ചെറിയ സാമ്പിൾ, ഒരു നിർദ്ദിഷ്ട ട്രയൽ ബാച്ച് അല്ലെങ്കിൽ സുസ്ഥിരമായ ഉൽപ്പാദനം എന്നിവയെ അടിസ്ഥാനമാക്കിയുള്ളതാണോ എന്ന് RFQ വ്യക്തമാക്കണം; മെറ്റീരിയൽ വാങ്ങുന്നയാൾ നൽകിയതാണോ അതോ വിതരണക്കാരൻ നൽകിയതാണോ; ഏതൊക്കെ ഉപകരണങ്ങൾ അല്ലെങ്കിൽ ലബോറട്ടറി പരിശോധനകൾ ഉപയോഗിക്കുന്നു. ഔട്ട്പുട്ട് പ്രോപ്പർട്ടികൾ പിന്നീടുള്ള ഹീറ്റ് ട്രീറ്റ്മെൻ്റ് അല്ലെങ്കിൽ ഫിനിഷിംഗ് ഓപ്പറേഷനെ ആശ്രയിച്ചിരിക്കുന്നുവെങ്കിൽ, വാങ്ങൽ സ്പെസിഫിക്കേഷൻ സ്വീകാര്യത സംഭവിക്കുന്ന പ്രക്രിയ ഘട്ടം തിരിച്ചറിയണം.
ഉൽപ്പാദന സ്വീകാര്യത ഒരു പ്രകടനത്തിന് സമാനമല്ല. മെഷീൻ വഴി മെറ്റീരിയൽ കടന്നുപോകാൻ കഴിയുമെന്ന് ഒരു വിതരണക്കാരൻ കാണിച്ചേക്കാം, അതേസമയം ഓഫർ ചെയ്ത ടൂളിംഗ്, ലൈൻ സ്പീഡ്, ലൂബ്രിക്കേഷൻ, ഹാൻഡ്ലിംഗ് എന്നിവ ഉപയോഗിച്ച് സമ്മതിച്ച ഔട്ട്പുട്ട് ആവർത്തിച്ച് നിർമ്മിക്കാൻ കഴിയുമെന്നതിൻ്റെ തെളിവ് വാങ്ങുന്നയാൾക്ക് ആവശ്യമാണ്. അതിനാൽ സ്വീകാര്യത പ്ലാൻ അടിസ്ഥാന മെഷീൻ-ഫംഗ്ഷൻ പരിശോധനകൾ, ഉൽപ്പന്ന-ഗുണനിലവാര പരിശോധനകൾ, ഇൻ്റർഫേസ് പരിശോധനകൾ, ഡോക്യുമെൻ്റേഷൻ കൈമാറൽ എന്നിവ വേർതിരിച്ചറിയണം.
ഓഫറുകൾ താരതമ്യപ്പെടുത്തുന്നതിന് ഒരു RFQ റിക്വയർമെൻ്റ് ടേബിൾ ഉപയോഗിക്കുക
| RFQ വിഭാഗം | വാങ്ങുന്നയാൾ നൽകുന്ന വിവരങ്ങൾ | വിതരണക്കാരനിൽ നിന്ന് പ്രതികരണം ആവശ്യമാണ് | എന്തുകൊണ്ടാണ് ഇത് തീരുമാനം മാറ്റുന്നത് |
|---|---|---|---|
| ഉൽപ്പന്ന രൂപവും വഴിയും | കോയിൽ വയർ, നേരായ ബാർ അല്ലെങ്കിൽ ട്യൂബ്; ആവശ്യമായ ഔട്ട്ലെറ്റ് ഫോമും അടുത്ത പ്രക്രിയയും | തിരഞ്ഞെടുത്ത ഉപകരണ കുടുംബം, മെറ്റീരിയൽ-ഫ്ലോ ഡയഗ്രം, സ്കോപ്പ് ബൗണ്ടറി | പ്രോജക്റ്റിന് ഒരു ഡ്രോയിംഗ് മെഷീൻ, ഡ്രോബെഞ്ച്, ചെയിൻ സിസ്റ്റം അല്ലെങ്കിൽ സംയുക്ത ലൈൻ ആവശ്യമുണ്ടോ എന്ന് ഇത് നിർണ്ണയിക്കുന്നു |
| മെറ്റീരിയൽ സ്പെസിഫിക്കേഷൻ | ഗ്രേഡ്, അവസ്ഥ, അറിയപ്പെടുന്ന മെക്കാനിക്കൽ ഗുണങ്ങളും ഉൽപ്പാദന ശ്രേണിയും | മെറ്റീരിയൽ അനുമാനങ്ങൾ, ഡ്രോയബിലിറ്റി ചോദ്യങ്ങൾ, ആവശ്യമായ ഏതെങ്കിലും സാമ്പിൾ ടെസ്റ്റ് | മെറ്റീരിയൽ സ്വഭാവം കുറയ്ക്കൽ, ടൂളിംഗ്, ഫോഴ്സ്, ലൂബ്രിക്കേഷൻ, പൊട്ടാനുള്ള സാധ്യത എന്നിവയെ ബാധിക്കുന്നു |
| ഇൻപുട്ട്, ഔട്ട്പുട്ട് അളവുകൾ | ആരംഭ ശ്രേണി, ലക്ഷ്യ ശ്രേണി, സഹിഷ്ണുത, ആകൃതി, ഡൈമൻഷണൽ വ്യതിയാനം | നിർദ്ദിഷ്ട പാസ് ഷെഡ്യൂൾ, ഡൈ സീക്വൻസ്, അംഗീകൃത പ്രവർത്തന എൻവലപ്പ് | വിതരണക്കാർക്ക് വ്യത്യസ്ത ഘട്ടങ്ങളുടെയും വ്യത്യസ്ത മെഷീൻ ലോഡുകളുടെയും എണ്ണം ഉദ്ധരിക്കാം |
| ഉപരിതല തയ്യാറെടുപ്പ് | സ്കെയിൽ, തുരുമ്പ്, പൂശൽ, വൃത്തിയാക്കൽ അല്ലെങ്കിൽ അച്ചാർ അവസ്ഥയും അറിയപ്പെടുന്ന വൈകല്യങ്ങളും | ആവശ്യമായ തയ്യാറെടുപ്പ്, ലൂബ്രിക്കൻ്റ് ഇൻ്റർഫേസ്, ഒഴിവാക്കിയ വൈകല്യ ഉത്തരവാദിത്തം | തയ്യാറാക്കൽ ഘർഷണം, ഡൈ വെയർ, ഉപരിതല അവസ്ഥ, പ്രക്രിയ സ്ഥിരത എന്നിവയെ ബാധിക്കുന്നു |
| ലൈൻ കോൺഫിഗറേഷൻ | ആവശ്യമായ ലോഡിംഗ്, പോയിൻ്റിംഗ്, ഡ്രോയിംഗ്, സ്ട്രൈറ്റനിംഗ്, കട്ടിംഗ്, ടേക്ക്-അപ്പ് അല്ലെങ്കിൽ കളക്ഷൻ ഫംഗ്ഷനുകൾ | മെഷീനുകൾ, ഓപ്ഷണൽ യൂണിറ്റുകൾ, കൺട്രോൾ ഇൻ്റർഫേസുകൾ, ലേഔട്ട് എന്നിവ ഉൾപ്പെടുന്നു | ഒരു ഒറ്റപ്പെട്ട യന്ത്രവും ഒരു സംയോജിത ലൈനും ഹെഡ്ലൈൻ വിലയിൽ താരതമ്യം ചെയ്യാൻ കഴിയില്ല |
| ഉപകരണങ്ങളും ഉപഭോഗവസ്തുക്കളും | ആവശ്യമുള്ള ടൂളിംഗ് ഉത്തരവാദിത്തം, ഉൽപ്പാദന മിശ്രിതം, മാറ്റത്തിൻ്റെ പ്രതീക്ഷകൾ | ഡൈകൾ, ഹോൾഡറുകൾ, പോയിൻ്റിംഗ് ടൂളുകൾ, ലൂബ്രിക്കൻ്റ്-സിസ്റ്റം സ്കോപ്പ്, വെയർ പാർട്സ്, സ്പെയറുകൾ എന്നിവ ഉൾപ്പെടുന്നു | നഷ്ടമായ സ്റ്റാർട്ട്-അപ്പ് ടൂളുകളോ ഉപഭോഗവസ്തുക്കളോ കമ്മീഷൻ ചെയ്യുന്നത് വൈകിപ്പിക്കുകയും പ്രവർത്തന ചെലവ് മാറ്റുകയും ചെയ്യും |
| സൈറ്റും യൂട്ടിലിറ്റികളും | ഫ്ലോർ സ്പേസ്, ഫൗണ്ടേഷൻ, പവർ, കൂളിംഗ്, മറ്റ് ലഭ്യമായ സേവനങ്ങൾ | അളവിലുള്ള ലേഔട്ട്, യൂട്ടിലിറ്റി ഷെഡ്യൂൾ, കണക്ഷൻ പോയിൻ്റുകൾ, ഇൻസ്റ്റലേഷൻ അനുമാനങ്ങൾ | സൈറ്റിൻ്റെ പൊരുത്തക്കേടിന് കെട്ടിട നിർമ്മാണം, യൂട്ടിലിറ്റി അപ്ഗ്രേഡുകൾ അല്ലെങ്കിൽ മറ്റൊരു കോൺഫിഗറേഷൻ എന്നിവ ആവശ്യമായി വന്നേക്കാം |
| സ്വീകാര്യത | ഔട്ട്പുട്ട് മാനദണ്ഡം, സാമ്പിൾ മെറ്റീരിയൽ, ടെസ്റ്റ് ദൈർഘ്യം, അളക്കൽ രീതി, ഡോക്യുമെൻ്റേഷൻ | ഫാക്ടറി ടെസ്റ്റ് പ്ലാൻ, ഉൽപ്പന്ന പരിശോധന പ്ലാൻ, ഒഴിവാക്കലുകളും രേഖകളും വിതരണം ചെയ്തു | മെഷീൻ പ്രവർത്തനവും ഉൽപ്പന്ന ഗുണനിലവാരവും ഒരേ പരിശോധനയായി കണക്കാക്കുമ്പോൾ സ്വീകാര്യത തർക്കങ്ങൾ ഉണ്ടാകുന്നു |
| വാണിജ്യപരമായ കൈമാറ്റം | ആവശ്യമായ പാക്കിംഗ്, ഇൻസ്റ്റാളേഷൻ, കമ്മീഷൻ ചെയ്യൽ, പരിശീലനം, പ്രമാണ ഭാഷ | സേവനങ്ങൾ, ഓപ്ഷണൽ സേവനങ്ങൾ, വാങ്ങുന്നയാളുടെ ഉത്തരവാദിത്തങ്ങൾ, വ്യതിയാനങ്ങൾ, ഡെലിവറി അടിസ്ഥാനം എന്നിവ ഉൾപ്പെടുന്നു | സേവനവും കൈമാറ്റ വ്യാപ്തിയും വിന്യസിക്കുന്നതുവരെ വാണിജ്യപരമായ താരതമ്യം അപൂർണ്ണമായി തുടരും |
പട്ടിക പൂർത്തിയാക്കുന്നത് ഓരോ വിതരണക്കാരനെയും ഒരേ യന്ത്രം നിർദ്ദേശിക്കാൻ നിർബന്ധിക്കുന്നില്ല. ഒരേ ഉൽപ്പാദന പ്രശ്നം പരിഹരിക്കാൻ ഇത് ഓരോ വിതരണക്കാരനെയും നിർബന്ധിക്കുന്നു. വ്യത്യസ്ത സാങ്കേതിക മാർഗങ്ങൾ സാധുതയുള്ളതായി നിലനിൽക്കും, എന്നാൽ വാങ്ങുന്നയാൾക്ക് അവയ്ക്ക് പിന്നിലെ അനുമാനങ്ങളും ട്രേഡ്-ഓഫുകളും തെളിവുകളും താരതമ്യം ചെയ്യാൻ കഴിയും.
FLS പേജ് ഒരു ലൈൻ-ആർക്കിടെക്ചർ റഫറൻസാണ്, ഒരു സമ്പൂർണ്ണ ഓഫറല്ല
ഇതിനായി ലഭ്യമായ ഉൽപ്പന്ന ഡാറ്റ FLS സീരീസ് ഡബിൾ-ചെയിൻ ഡ്രോയിംഗ് മെഷീൻ ഡ്രോയിംഗ്, സ്ട്രൈറ്റനിംഗ്, കട്ടിംഗ്, കളക്ഷൻ എന്നിവ സമന്വയിപ്പിക്കുന്ന ബ്രൈറ്റ് സ്റ്റീൽ ബാറുകൾക്കുള്ള ഒരു സംയോജിത ഡ്രോയിംഗ് സിസ്റ്റം വിവരിക്കുന്നു. വാങ്ങുന്നയാൾ ഒരു ഡ്രോയിംഗ് യൂണിറ്റിന് പകരം തുടർച്ചയായ മൾട്ടി-ഓപ്പറേഷൻ റൂട്ട് പരിഗണിക്കുമ്പോൾ അത് പേജിനെ പ്രസക്തമാക്കുന്നു.
പ്രസിദ്ധീകരിച്ച വിവരണം ഒരു പുതിയ പ്രോജക്റ്റിൻ്റെ മെറ്റീരിയൽ ശ്രേണി, അളവുകൾ, സഹിഷ്ണുത, ഉൽപ്പാദന നിരക്ക്, യൂട്ടിലിറ്റി ഡിമാൻഡ്, ടൂളിംഗ്, പരിശോധന രീതി അല്ലെങ്കിൽ കൃത്യമായ അതിരുകൾ എന്നിവ സ്ഥിരീകരിക്കുന്നില്ല. ആ ഫീൽഡുകൾ RFQ-ൽ സ്ഥാപിക്കണം. പോയിൻ്റിംഗ്, ഉപരിതല തയ്യാറാക്കൽ, ചാംഫറിംഗ്, അന്തിമ പരിശോധന, ബണ്ടിംഗ് അല്ലെങ്കിൽ മറ്റ് അടുത്തുള്ള ഫംഗ്ഷനുകൾ ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ, ഓപ്ഷണൽ അല്ലെങ്കിൽ വെവ്വേറെ വിതരണം ചെയ്തിട്ടുണ്ടോ എന്നും വാങ്ങുന്നയാൾ സ്ഥിരീകരിക്കണം.
മറ്റൊരു മെറ്റീരിയൽ രൂപത്തിന്, മറ്റൊരു ഉൽപ്പന്ന റൂട്ട് കൂടുതൽ ഉചിതമായേക്കാം. സ്ട്രെയിറ്റ് ലൈൻ വയർ ഡ്രോയിംഗ് മെഷീനും ഇൻവെർട്ടഡ് വയർ ഡ്രോയിംഗ് മെഷീനും ഹൈഡ്രോളിക് ഡ്രോയിംഗ് ഉപകരണങ്ങളുടെ കീഴിൽ പട്ടികപ്പെടുത്തിയിട്ടുണ്ട്, അതേസമയം LBJZ-40 ചെയിൻ തുടർച്ചയായ ഡ്രോയിംഗ് മെഷീൻ മെറ്റൽ ബാറുകളും ട്യൂബുകളും തുടർച്ചയായി വരയ്ക്കുന്നതിന് വിവരിച്ചിരിക്കുന്നു. വിതരണക്കാരൻ ഒരു കീവേഡിന് പകരം ആപ്ലിക്കേഷനിൽ നിന്ന് ഒരു കോൺഫിഗറേഷൻ തിരഞ്ഞെടുക്കേണ്ടത് എന്തുകൊണ്ടാണെന്ന് ഈ ഉൽപ്പന്ന റഫറൻസുകൾ കാണിക്കുന്നു.
ഓഡിറ്റ് ചെയ്യാൻ കഴിയുന്ന ഒരു വിതരണക്കാരൻ്റെ റിട്ടേൺ ആവശ്യമാണ്
ശക്തമായ ഒരു വിതരണക്കാരൻ്റെ പ്രതികരണത്തിൽ ഒരു ഉദ്ധരണി ഷീറ്റിനേക്കാൾ കൂടുതൽ അടങ്ങിയിരിക്കണം. എഞ്ചിനീയറിംഗ്, ഉൽപ്പാദനം, സംഭരണം എന്നിവയ്ക്ക് ഒരേ RFQ-ന് എതിരെ അവലോകനം ചെയ്യാൻ കഴിയുന്ന ഒരു നിയന്ത്രിത സാങ്കേതിക പാക്കേജ് അത് തിരികെ നൽകണം.
- തിരഞ്ഞെടുത്ത റൂട്ടും കോൺഫിഗറേഷനും: മെഷീൻ ഫാമിലി, ഉൾപ്പെട്ട ലൈൻ യൂണിറ്റുകൾ, മെറ്റീരിയൽ-ഫ്ലോ ദിശ എന്നിവ തിരിച്ചറിയുക, കോൺഫിഗറേഷൻ ഇൻപുട്ട്, ഔട്ട്പുട്ട് ഫോമുകളുമായി പൊരുത്തപ്പെടുന്നതിൻ്റെ കാരണം.
- പ്രക്രിയ അടിസ്ഥാനം: മെറ്റീരിയൽ അനുമാനങ്ങൾ, നിർദ്ദിഷ്ട റിഡക്ഷൻ റൂട്ട്, ഡൈ റെസ്പോൺസിറ്റി, ലൂബ്രിക്കേഷൻ ആശയം, ട്രയൽ ആവശ്യമായ വ്യവസ്ഥകൾ എന്നിവ പ്രസ്താവിക്കുക.
- ലേഔട്ടും യൂട്ടിലിറ്റികളും: ആക്സസ് സോണുകൾ, ഇൻ്റർഫേസുകൾ, ഫൗണ്ടേഷനുകൾ അല്ലെങ്കിൽ പിന്തുണ അനുമാനങ്ങൾ, മോഡൽ-നിർദ്ദിഷ്ട യൂട്ടിലിറ്റി ഡാറ്റ എന്നിവ ഉപയോഗിച്ച് ഒരു അളവിലുള്ള ക്രമീകരണം നൽകുക.
- ഉപകരണവും പ്രവർത്തന വ്യാപ്തിയും: ലിസ്റ്റ് ഡൈകൾ, ഹോൾഡറുകൾ, പോയിൻ്റിംഗ് ടൂളുകൾ, ഹാൻഡ്ലിംഗ് ആക്സസറികൾ, ഉപഭോഗവസ്തുക്കൾ, ശുപാർശ ചെയ്യുന്ന സ്പെയറുകൾ, വാങ്ങുന്നയാൾക്ക് നൽകിയിട്ടുള്ള ജോലികൾ.
- പരിശോധനയും സ്വീകാര്യതയും: നിർദ്ദിഷ്ട ഫാക്ടറി ടെസ്റ്റ്, സാമ്പിൾ ആവശ്യകതകൾ, ഔട്ട്പുട്ട് അളവുകൾ, വിതരണം ചെയ്ത രേഖകൾ, ടെസ്റ്റിൽ ഉൾപ്പെടുത്താത്ത ഏതെങ്കിലും മാനദണ്ഡം എന്നിവ തിരികെ നൽകുക.
- അനുമാനങ്ങളും വ്യതിയാനങ്ങളും: അഭ്യർത്ഥിച്ച ഇനങ്ങൾ ഉൾപ്പെടുത്തിയതായി അടയാളപ്പെടുത്തുക, ഓപ്ഷണൽ, ഒഴിവാക്കിയവ, ബാധകമല്ല അല്ലെങ്കിൽ വാങ്ങുന്നയാളുടെ സ്ഥിരീകരണത്തിനായി കാത്തിരിക്കുക.
ഈ ഘടന ഒരു പൊതു വാണിജ്യ പ്രശ്നം തുറന്നുകാട്ടുന്നു: ഒരു വിതരണക്കാരൻ യന്ത്രം മാത്രമുള്ള ഒരു പാക്കേജ് ഉദ്ധരിക്കാം, മറ്റൊന്നിൽ ടൂളിംഗ്, കൈകാര്യം ചെയ്യൽ, തണുപ്പിക്കൽ, കമ്മീഷൻ ചെയ്യൽ അല്ലെങ്കിൽ പരിശോധന എന്നിവ ഉൾപ്പെടുന്നു. സാങ്കേതിക വ്യാപ്തി, ആക്സസറികൾ, ഡോക്യുമെൻ്റേഷൻ, ടെസ്റ്റ് അടിസ്ഥാനം, സേവന ഉത്തരവാദിത്തങ്ങൾ എന്നിവ ആദ്യം വിന്യസിക്കുക. വിലയും ലീഡ് സമയവും നിർവചിക്കപ്പെട്ട ഡെലിവറിയുമായി താരതമ്യം ചെയ്യാം.
ശുപാർശ ചെയ്യുന്ന ഉപകരണ റൂട്ട് എപ്പോഴാണ് മാറുന്നത്?
ഉൽപ്പന്ന രൂപം മാറുമ്പോൾ ശുപാർശ മാറുന്നു. കോയിലുകൾ, നീളമുള്ള നേരായ ബാറുകൾ, ട്യൂബുകൾ, കട്ട്-ടു-ലെങ്ത്ത് ബ്രൈറ്റ് ബാറുകൾ എന്നിവയിൽ നിർമ്മിക്കുകയും ശേഖരിക്കുകയും ചെയ്യുന്ന ഫൈൻ വയർ വ്യത്യസ്ത കൈകാര്യം ചെയ്യലും ലൈൻ പ്രവർത്തനങ്ങളും ആവശ്യമാണ്. ഡ്രോയിംഗ്, സ്ട്രൈറ്റനിംഗ്, കട്ടിംഗ്, ശേഖരണം എന്നിവ ഒരു റൂട്ടായി പ്രവർത്തിക്കുമ്പോൾ ഒരു സംയോജിത ലൈൻ ഉചിതമായിരിക്കും, അതേസമയം ഉൽപ്പാദനം നിർത്തലാക്കുമ്പോഴോ ഡൗൺസ്ട്രീം ഉപകരണങ്ങൾ നിലവിലിരിക്കുമ്പോഴോ ഒരു ഒറ്റപ്പെട്ട അല്ലെങ്കിൽ ഹൈഡ്രോളിക് ഡ്രോബെഞ്ച് കൂടുതൽ അനുയോജ്യമാകും.
മെറ്റീരിയൽ സ്വഭാവത്തിനും ഉത്തരം മാറ്റാൻ കഴിയും. ഒരു പുതിയ ഗ്രേഡ്, കഠിനമായ അവസ്ഥ, വലിയ മൊത്തത്തിലുള്ള കുറവ്, വ്യത്യസ്തമായ ഉപരിതല തയ്യാറാക്കൽ അല്ലെങ്കിൽ കർശനമായ ഔട്ട്പുട്ട് ആവശ്യകത എന്നിവയ്ക്ക് മറ്റൊരു പാസ് ഷെഡ്യൂൾ, ടൂളിംഗ് സിസ്റ്റം അല്ലെങ്കിൽ പ്രീ-ട്രീറ്റ്മെൻ്റ് എന്നിവ ആവശ്യമായി വന്നേക്കാം. ആ മാറ്റങ്ങൾ യഥാർത്ഥ ട്രയൽ വ്യവസ്ഥകൾക്ക് പുറത്താണെങ്കിൽ, അനുമാനത്തിലൂടെ ആദ്യ അംഗീകാരം നീട്ടുന്നതിന് പകരം വിതരണക്കാരൻ പ്രക്രിയ വീണ്ടും അവലോകനം ചെയ്യണം.
RFQ ഗൈഡിനും പരിധികളുണ്ട്. ഇത് വാങ്ങുന്നയാളുടെ മെറ്റീരിയൽ സ്പെസിഫിക്കേഷൻ, ഉൽപ്പന്ന നിലവാരം, സുരക്ഷാ വിലയിരുത്തൽ അല്ലെങ്കിൽ പ്രാദേശിക ഇൻസ്റ്റാളേഷൻ ആവശ്യകതകൾ എന്നിവ മാറ്റിസ്ഥാപിക്കുന്നില്ല. ആ രേഖകൾ ബാധകമാകുന്നിടത്ത് അന്തിമ പദ്ധതിയെ നിയന്ത്രിക്കുന്നു. ഉപകരണ വിതരണക്കാരൻ അതിൻ്റെ നിർദ്ദിഷ്ട മെഷീൻ അവർക്ക് എങ്ങനെ യോജിക്കുന്നുവെന്ന് തിരിച്ചറിയുകയും പരിശോധിക്കാൻ കഴിയാത്ത ഏതെങ്കിലും ആവശ്യകത പ്രഖ്യാപിക്കുകയും വേണം.
ഒരു നിയന്ത്രിത RFQ പാക്കേജ് സമർപ്പിക്കുക
അന്തിമ ഓഫർ അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ്, ഇൻപുട്ട്, ഔട്ട്പുട്ട് സ്പെസിഫിക്കേഷൻ, മെറ്റീരിയൽ ലിസ്റ്റ്, സാമ്പിൾ വിവരങ്ങൾ, ഡ്രോയിംഗ്-റൂട്ട് മുൻഗണന, ഉപരിതല-തയ്യാറാക്കൽ അവസ്ഥ, നിർദ്ദിഷ്ട ലൈൻ ഡയഗ്രം, സൈറ്റ് ലേഔട്ട്, യൂട്ടിലിറ്റി ഡാറ്റ, ടൂളിംഗ് ഉത്തരവാദിത്തം, സ്വീകാര്യത മാനദണ്ഡം, ഡോക്യുമെൻ്റേഷൻ ആവശ്യകതകൾ എന്നിവ കൂട്ടിച്ചേർക്കുക. ഷോർട്ട്ലിസ്റ്റ് ചെയ്ത എല്ലാ വയർ ഡ്രോയിംഗ് ഉപകരണ വിതരണക്കാർക്കും ഇതേ പുനരവലോകനം നൽകുക.
തിരഞ്ഞെടുത്ത ഉപകരണങ്ങൾ, പ്രോസസ് അനുമാനങ്ങൾ, ഉൾപ്പെടുത്തിയ മൊഡ്യൂളുകൾ, ഓപ്ഷണൽ ഉപകരണങ്ങൾ, ഇൻ്റർഫേസുകൾ, ടൂളിംഗ്, യൂട്ടിലിറ്റികൾ, ഫാക്ടറി ടെസ്റ്റ്, ഹാൻഡ്ഓവർ ഡോക്യുമെൻ്റുകൾ, ഒഴിവാക്കലുകൾ, പരിഹരിക്കപ്പെടാത്ത ചോദ്യങ്ങൾ എന്നിവ തിരിച്ചറിയാൻ പ്രതികരണം ചോദിക്കുക. മെറ്റീരിയൽ ശ്രേണിയിലോ ഔട്ട്പുട്ട് ആവശ്യകതയിലോ ലൈൻ ബൗണ്ടറിയിലോ പിന്നീടുള്ള ഏതൊരു മാറ്റവും ഒരു പുതുക്കിയ RFQ അല്ലെങ്കിൽ പർച്ചേസ്-ഓർഡർ അറ്റാച്ച്മെൻ്റിലൂടെ രേഖപ്പെടുത്തണം, അതുവഴി അംഗീകൃത സ്കോപ്പ് കണ്ടെത്താനാകും.
പാക്കേജ് തയ്യാറായിക്കഴിഞ്ഞാൽ, അത് ഹേഗിലൂടെ സമർപ്പിക്കുക പ്രോജക്റ്റ് കോൺടാക്റ്റ് ഫോം. പ്രാരംഭ സാങ്കേതിക ചർച്ച, മെറ്റീരിയൽ ഒഴുക്കിന് അനുയോജ്യമായ ഡ്രോയിംഗ് റൂട്ട് നിർണ്ണയിക്കണം, ഏത് വിവരത്തിന് ഇപ്പോഴും ഒരു സാമ്പിൾ അല്ലെങ്കിൽ കണക്കുകൂട്ടൽ ആവശ്യമാണ്, കൂടാതെ വിതരണക്കാർ താരതമ്യപ്പെടുത്താവുന്ന വാണിജ്യ ഓഫറുകൾ നൽകുന്നതിന് മുമ്പ് എന്താണ് വിന്യസിക്കേണ്ടത്.


